دایکاست وکیوم چیست؟

ریخته گری وکیوم یا دایکاست در خلا چیست؟

در دنیای تولید صنعتی، دقت و کیفیت حرف اول را می‌زند؛ به‌خصوص وقتی صحبت از قطعاتی با شکل‌های پیچیده و حساس باشد. حالا تصور کنید روشی وجود داشته باشد که بتواند علاوه بر ساخت قطعاتی با ظرافت بی‌نظیر، معضل تخلخل و ضعف ساختاری را برای همیشه حذف کند! ریخته گری در خلا یا دایکاست وکیوم دقیقا همان راه‌حلی است که صنعتگران و مهندسان به دنبال آن هستند. این فناوری پیشرفته، با حذف کامل هوا و گازهای مزاحم از قالب، قطعاتی تولید می‌کند که نه تنها مقاوم‌تر و دقیق‌ترند، بلکه کیفیتی فراتر از تصور معمول ارائه می‌دهند. آماده‌اید تا با رازهای این تکنولوژی انقلابی آشنا شوید و بدانید چرا صنعت‌های پیشرو جهان آن را انتخاب کرده‌اند؟

ریخته گری در خلا چیست؟

ریخته گری وکیوم نوعی از ریخته‌گری سنتی تحت فشار است. مانند اکثر روش‌های مشابه، فلز مذاب تحت فشار به داخل حفره قالب فلزی تزریق می‌شود. با این حال، تفاوت کلیدی در دایکاست وکیوم این است که یک سیستم خلا به کار می‌رود تا تمام هوا و سایر گازها از حفره قالب قبل از تزریق فلز مذاب حذف شود. به همین دلیل، گاهی به ریخته گری در خلا، ریخته‌گری بدون گاز نیز گفته می‌شود.

انواعی از این تکنیک، مانند دایکاست وکیوم با خلا بالا (HVDC) یا حتی با خلا فوق‌العاده بالا (UHVDC)، به دلیل شدت خلا داخلی نام‌گذاری شده‌اند. هرچه خلا بیشتر باشد، گاز کمتری در قالب باقی می‌ماند و در نتیجه کیفیت ریخته‌گری از نظر تخلخل مواد بهتر خواهد بود.

ریخته گری وکیوم با تخلیه بیشتر هوای داخل قالب و گازهای دیگر قبل از تزریق کار می‌کند. این بدان معناست که مقدار بسیار کمی گاز در قالب هنگام تزریق فلز مذاب حضور دارد. قطعات حاصل بسیار کمتر در معرض عیوب تخلخل که در محصولات ریخته‌گری معمولی رایج است، قرار دارند. خلا داخل قالب همچنین به کشیدن فلز مذاب به تمام کانال‌ها کمک می‌کند. بنابراین، قالبی که تخلیه شده است مزایای فراوانی نسبت به ریخته‌گری سنتی دارد.


فرایند ریخته گری در خلا


فرآیند دایکاست وکیوم

فرآیند ریخته گری در خلا مشابه ریخته‌گری سنتی تحت فشار است و نسبتاً ساده است. البته، ایجاد خلا داخل قالب یک مرحله حیاتی محسوب می‌شود. بیایید مراحل این فرآیند را بررسی کنیم:

  • ذوب آلیاژ فلزی

اولین مرحله در ریخته گری وکیوم ذوب آلیاژ فلزی است. فلز باید به اندازه کافی مذاب باشد تا شکل و شیارهای قالب را به دقت پر کند.

  • انتقال فلز مذاب به محفظه شات با استفاده از پیستون (اتاق گرم) یا ملاقه (اتاق سرد)

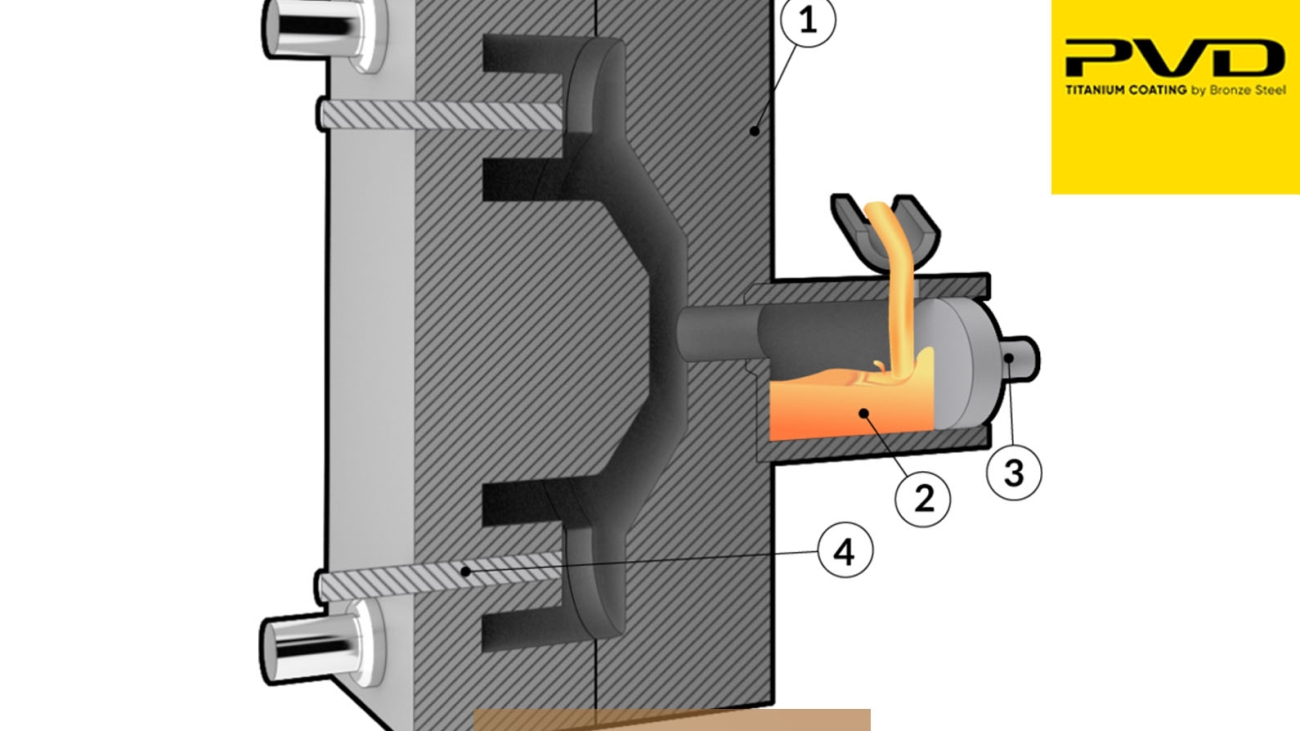
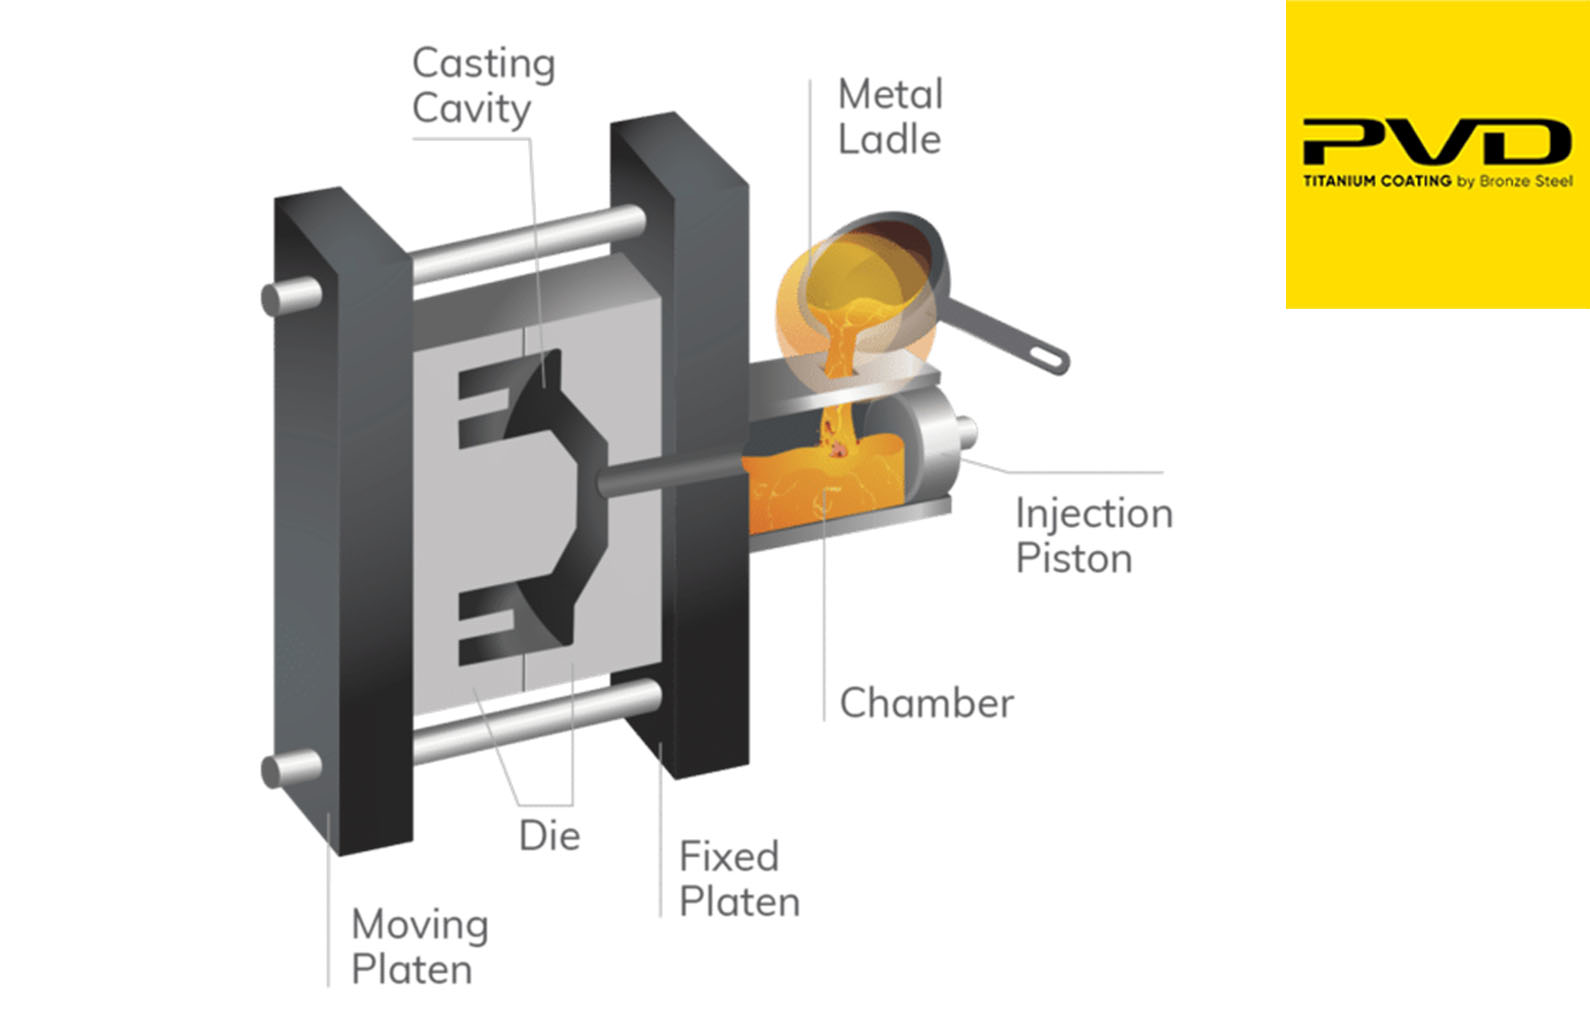
مرحله دوم در فرآیند دایکاست در خلا انتقال فلز مذاب به محفظه است. روش انتقال به نوع دستگاه ریخته‌گری بستگی دارد. در دستگاه ریخته گری اتاق گرم، مخزن فلز مذاب بخشی از تجهیزات قالب‌گیری را تشکیل می‌دهد. در این حالت، یک پیستون درون محفظه تعبیه شده و به سمت پایین حرکت می‌کند تا فلز مذاب را به محفظه فشار دهد. برعکس، در دستگاه ریخته گری اتاق سرد، مخزن فلز مذاب به صورت داخلی وجود ندارد و محفظه شات به صورت دستی با انتقال فلز مذاب از طریق یک ملاقه پر می‌شود.

  • ایجاد خلا و تزریق فلز تحت فشار بالا

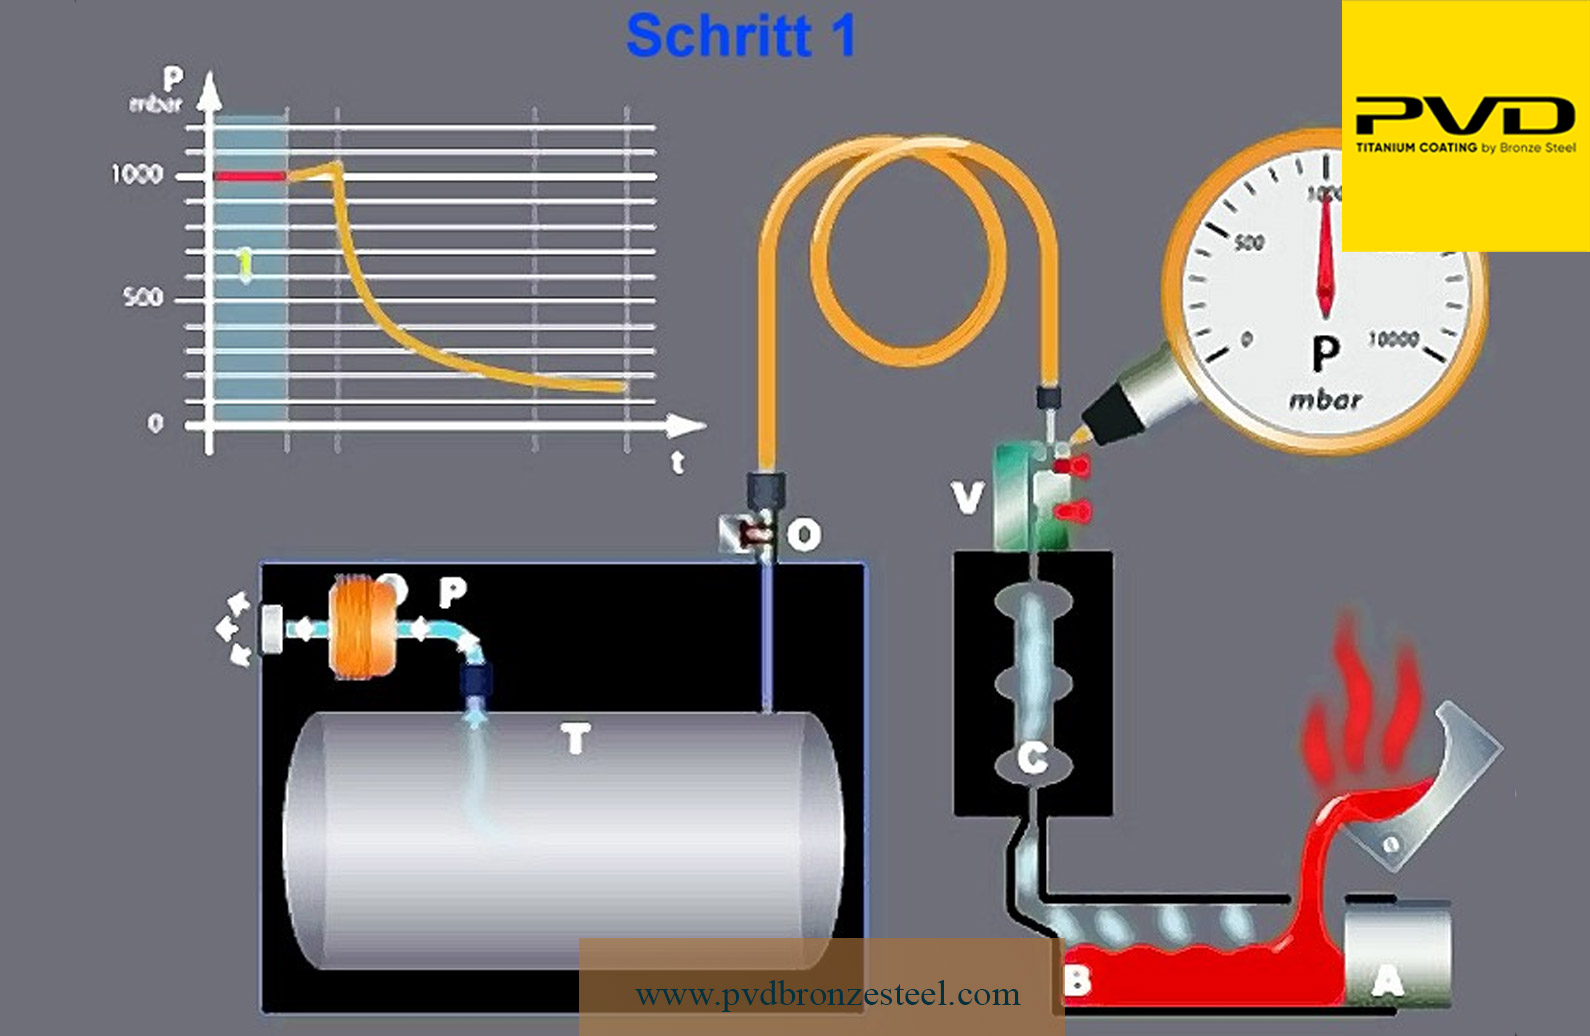
در این مرحله از دایکاست وکیوم، با استفاده از یک پمپ خلا با ظرفیت بالا، خلا درون قالب ایجاد می‌شود. این پمپ تقریباً تمام مولکول‌های گاز داخل حفره قالب را مکیده و شرایط نزدیک به خلا را فراهم می‌کند. سپس فلز مذاب توسط یک رام از محفظه شات به داخل قالب تزریق می‌شود.

خلا ایجاد شده درون قالب به کشیدن فلز مذاب به تمامی کانال‌های ریز قالب کمک می‌کند. حذف هوا باعث می‌شود فلز مذاب به راحتی کشیده شده و به طور یکنواخت در سراسر قالب پخش شود که این موضوع برای شکل‌های پیچیده حیاتی است. ریخته گری در خلا به ویژه برای قطعات با دیواره‌های نازک اهمیت دارد.

  • سرد و جامد شدن فلز

فلز مذاب بلافاصله پس از تزریق شروع به سرد شدن درون قالب می‌کند. قالب‌ها دارای کانال‌های خنک‌کننده هستند تا بتوان خنک‌کننده را در آن‌ها گردش داد و دما را کنترل کرده و گرما را پس از تزریق فلز دفع کرد. سیستم خنک‌کننده یکپارچه در قالب باعث می‌شود فلز به سرعت اما به صورت کنترل‌شده سرد و جامد شود.

  • خارج کردن قطعه ریخته‌گری شده با باز کردن قالب

پس از آن قالب باز می‌شود تا قطعه فلزی جامد شده استخراج شود. سوزن‌های اجکتور (خروجی) قالب متحرک را از قالب ثابت جدا می‌کنند. سپس قطعه نهایی قابل برداشتن است.

فلزات مورد استفاده در ریخته گری در خلا

فلزاتی که در ریخته گری وکیوم به کار می‌روند معمولاً دارای دمای ذوب متوسط و چگالی متوسط هستند. رایج‌ترین آن‌ها عبارت‌اند از:

آلیاژهای آلومینیوم: آلیاژهای معمول آلومینیوم برای ریخته‌گری شامل عناصر سیلیکون، منیزیم، روی و مس هستند. آلیاژ A380 متداول‌ترین آلیاژ آلومینیوم استفاده شده در دایکاست وکیوم است.

آلیاژهای منیزیم: آلیاژهای منیزیم مانند AZ91D نیز برای دایکاست در خلا محبوب هستند. معمولاً آلیاژهای منیزیم برای ریخته‌گری قطعات ساختاری به کار می‌روند.

آلیاژهای روی: آلیاژهای روی شامل عناصر آلومینیوم، منیزیم و مس بوده و به سری زاماک معروف هستند. آلیاژهای روی با محتوای آلومینیوم بالا در سری ZA قرار دارند. این آلیاژها دارای دامنه وسیعی از خواص بوده و به خوبی با فرآیند ریخته گری در خلا سازگار هستند.

کاربردهای دایکاست وکیوم

بزرگ‌ترین کاربرد ریخته گری در خلا تولید انبوه قطعات خودرو است. این فرآیند به طور مکرر برای ساخت قطعات موتور، گیربکس و سیستم تعلیق به کار می‌رود. اهمیت این فرآیند در تولید قطعاتی است که پس از ساخت نیاز به عملیات حرارتی یا جوشکاری دارند.

فلزات ریخته‌گری شده با کمک خلا به مراتب کمتر تخلخل دارند و به همین دلیل جوشکاری و عملیات حرارتی کمتر باعث ایجاد تاول یا سایر عیوب می‌شود. کاربرد دیگر دایکاست وکیوم در صنعت هوافضا است که در آن قطعات بسیار دقیق با خواص مکانیکی قابل پیش‌بینی مورد نیاز است.

صنعت خودروسازی بیش از هر صنعت دیگری در جهان از ریخته گری وکیوم استفاده می‌کند. این مسئبه به دلایل متعددی رخ می‌دهد؛ مانند تولید حجم بالایی از قطعات یکسان، نسبت بالای استحکام به وزن که به قطعات با دیواره‌های نازک داده می‌شود و دقت ابعادی قطعات. آلیاژهای استفاده شده در صنعت خودرو، به ویژه آلیاژهای آلومینیوم و منیزیم، بسیار مناسب ریخته گری در خلا هستند.

صنعت هوافضا نیز از محصولات دایکاست وکیوم بهره می‌برد، چرا که حتی اشکال پیچیده را می‌توان به این روش ساخت. همچنین قطعات می‌توانند با دیواره‌های نازک طراحی شوند که نسبت استحکام به وزن خوبی به آن‌ها می‌دهد. دستگاه‌های ریخته گری در خلا همچنین در بسیاری از صنایع با خطوط تولید بزرگ که هزاران قطعه یکسان تولید می‌کنند استفاده می‌شوند، از جمله ساخت ماشین‌آلات الکتریکی، لوازم خانگی و ابزارهای برقی.


مزایای دایکاست در خلا


مزایا و معایب استفاده از ریخته گری وکیوم

ریخته گری در خلا یک فرآیند ارزشمند است، به ویژه به خاطر مزایای زیر:

  • مقدار بسیار کمی از گاز می‌تواند درون قطعه جامد شده محبوس شود، زیرا هوا از داخل قالب قبل از تزریق فلز مذاب خارج می‌شود. این بدان معناست که قطعات ساخته شده با ریخته گری وکیوم بسیار کمتر از قطعات ریخته گری دایکاست سنتی دارای تخلخل هستند.
  • بدون دخالت هوا، فلز خواص مکانیکی یکنواختی در سراسر قطعه از خود نشان می‌دهد و از وجود نقاط ضعیف یا متخلخل غیرقابل پیش‌بینی جلوگیری می‌شود.
  • خواص یکنواخت و تخلخل پایین به طراحان این امکان را می‌دهد تا در دایکاست وکیوم دیواره‌های نازک‌تری را که با ریخته‌گری سنتی قابل اطمینان هستند، طراحی کنند.
  • تخلخل بسیار پایین قطعات ریخته گری در خلا باعث می‌شود بتوان آن‌ها را بدون نگرانی از تداخل گازهای حل شده، جوشکاری یا عملیات حرارتی کرد.

هیچ فرآیند ساختی کامل نیست و ریخته گری وکیوم نیز معایبی دارد که در زیر آمده است:

  • دایکاست وکیوم مانند ریخته‌گری معمولی، با همه فلزات سازگار نیست. فلزات آهنی (هر آلیاژی که محتوای قابل توجهی آهن داشته باشد) و فلزاتی که دمای ذوب بسیار بالایی دارند، برای ریخته گری در خلا مناسب نیستند.
  • تجهیزات اضافی در سیستم خلا باعث می‌شود که این فرآیند نسبت به ریخته‌گری سنتی هزینه بیشتری داشته باشد.
  • سیستم خلا شامل پمپ‌ها و شیرهای زیادی است که باید به درستی کالیبره و کنترل شوند، که باعث افزایش پیچیدگی عملیات می‌شود.

سوالات متداول درباره دایکاست وکیوم

دایکاست وکیوم یا ریخته گری در خلا (Vacuum Die Casting) نوعی فرآیند ریخته‌گری تحت فشار است که در آن قبل از تزریق مذاب، هوای داخل قالب توسط سیستم خلأ تخلیه می‌شود. این کار باعث کاهش تخلخل، افزایش کیفیت سطح و بهبود استحکام قطعات تولیدی می‌شود.

بزرگ‌ترین مزیت دایکاست وکیوم، کاهش حبس هوا در داخل قالب است. در نتیجه قطعات تولیدشده تخلخل کمتری دارند، خواص مکانیکی بهتری پیدا می‌کنند و برای عملیات ثانویه مانند جوشکاری و عملیات حرارتی مناسب‌تر هستند.

این روش بیشتر برای آلیاژهای آلومینیوم، منیزیم و برخی آلیاژهای روی استفاده می‌شود. انتخاب فلز به نوع قطعه، کاربرد نهایی و خواص مورد نیاز بستگی دارد.

از این روش در صنایع خودروسازی، هوافضا، تجهیزات پزشکی، لوازم الکترونیکی، مخابرات و تولید قطعات صنعتی با دقت بالا استفاده می‌شود؛ زیرا این صنایع به قطعاتی با کیفیت و استحکام بالا نیاز دارند.

هزینه اولیه تجهیزات و سیستم خلأ نسبت به دایکاست معمولی بیشتر است، اما به دلیل کاهش ضایعات، افزایش کیفیت قطعات و کاهش هزینه‌های تعمیر و دوباره‌کاری، در بسیاری از پروژه‌ها از نظر اقتصادی مقرون‌به‌صرفه خواهد بود.

بله. به دلیل کاهش تخلخل داخلی، بسیاری از قطعات تولیدشده با این روش قابلیت جوشکاری و انجام عملیات حرارتی را بهتر از قطعات تولیدشده با دایکاست معمولی دارند.

در روش معمولی، مقداری هوا هنگام تزریق مذاب داخل قالب محبوس می‌شود که می‌تواند باعث ایجاد تخلخل شود. اما در دایکاست وکیوم، هوای داخل قالب پیش از تزریق تخلیه می‌شود و در نتیجه قطعاتی با کیفیت بالاتر، استحکام بیشتر و عیوب کمتر تولید می‌شوند.

سخن آخر

ریخته گری در خلا، با بهره‌گیری از فناوری حذف کامل هوا و گازهای مزاحم از قالب، توانسته انقلابی در تولید قطعات با کیفیت بالا ایجاد کند. این روش، علاوه بر کاهش چشمگیر تخلخل و افزایش یکنواختی خواص مکانیکی، امکان ساخت قطعات دقیق با دیواره‌های نازک و پیچیده را فراهم می‌آورد.

اگرچه هزینه‌ها و پیچیدگی‌های فنی دایکاست وکیوم نسبت به روش‌های سنتی بیشتر است، اما مزایای بی‌شمار آن به ویژه در صنایع حساس مانند خودروسازی و هوافضا، استفاده از ریخته گری وکیوم را به گزینه‌ای ایده‌آل تبدیل کرده است. در نهایت، انتخاب این فناوری پیشرفته به معنای تضمین کیفیت، دوام و عملکرد بالاتر قطعات تولید شده است که می‌تواند رقابت‌پذیری تولیدکنندگان را در بازارهای جهانی به طور چشمگیری افزایش دهد.

کاهش مصرف مواد در فرآیند آبکاری

کاهش مصرف مواد در فرآیند آبکاری

در دنیای امروز که رقابت صنعتی شدیدتر از همیشه است، کاهش مصرف مواد در فرآیند آبکاری به‌عنوان کلید موفقیت و کاهش هزینه‌ها اهمیت ویژه‌ای پیدا کرده است. وقتی بتوانیم با کمترین میزان مواد شیمیایی، بهترین کیفیت پوشش را ایجاد کنیم، نه تنها هزینه‌ها کاهش می‌یابد بلکه تأثیرات زیست‌محیطی نیز به حداقل می‌رسد. این تعادل طلایی، رمز موفقیت صنایع پیشرفته است و ما در این مطلب به بررسی راهکارها و فناوری‌هایی می‌پردازیم که مصرف مواد را در آبکاری بهینه می‌کنند و مسیر پیشرفت پایدار را هموار می‌سازند.


اهمیت کاهش مصرف مواد در فرآیند آبکاری


اهمیت کاهش مصرف مواد در فرآیند آبکاری

در این فرآیند، استفاده از مواد شیمیایی مانند محلول‌های فلزی، اسیدها، بازها و افزودنی‌های مختلف نقش حیاتی دارد. بنابراین، بهینه سازی مصرف این مواد، از جنبه‌های گوناگون اهمیت بالایی دارد.

1.صرفه‌جویی اقتصادی

مواد شیمیایی مورد استفاده در فرآیند آبکاری معمولاً هزینه‌بر بوده و به ویژه در حجم‌های صنعتی، مصرف زیاد آن‌ها می‌تواند هزینه‌های تولید را به طور چشمگیری افزایش دهد. بهینه سازی مصرف مواد، کاهش میزان هدررفت و استفاده مؤثر از مواد اولیه، منجر به کاهش هزینه‌های مستقیم تولید و افزایش سودآوری می‌شود.

2.حفظ محیط زیست

مواد شیمیایی آبکاری اغلب سمی و آلاینده‌های زیست‌محیطی محسوب می‌شوند. مصرف بی‌رویه یا مدیریت نادرست این مواد، می‌تواند به آلودگی آب‌ها و خاک منجر شود و سلامت انسان و سایر موجودات زنده را تهدید کند. با کاهش مصرف مواد در فرآیند آبکاری، می‌توان میزان پسماندهای خطرناک را کاهش داد و تأثیرات زیست‌محیطی فرآیند را به حداقل رساند.

3.بهبود کیفیت محصول نهایی

استفاده دقیق و بهینه از مواد شیمیایی، تضمین‌کننده کنترل بهتر پارامترهای فرآیندی است که مستقیماً روی کیفیت پوشش‌های آبکاری تأثیر می‌گذارد. این امر باعث افزایش یکنواختی، چسبندگی و خواص فیزیکی پوشش‌ها شده و در نهایت محصولی با کیفیت و ماندگاری بالاتر را به بازار عرضه می‌کند.

4.افزایش بهره‌وری و کاهش ضایعات

با کاهش مصرف مواد در فرآیند آبکاری، می‌توان فرایند آبکاری را به سمت بهره‌وری بیشتر هدایت کرد. کاهش ضایعات مواد و کاهش نیاز به تعویض مکرر محلول‌ها، موجب افزایش زمان کارکرد تجهیزات و کاهش توقفات ناخواسته تولید می‌شود.

5.رعایت مقررات و استانداردهای زیست‌محیطی

امروزه مقررات سختگیرانه‌ای در زمینه استفاده و دفع مواد شیمیایی صنعتی وضع شده است. بهینه سازی مصرف مواد در فرایند آبکاری به شرکت‌ها کمک می‌کند تا با این قوانین هماهنگ باشند، جریمه‌ها و مشکلات قانونی را کاهش دهند و تصویر مثبتی در بازار و نزد مشتریان ایجاد کنند.


روش‌های کاهش مصرف مواد شیمیایی در آبکاری


روش‌های کاهش مصرف مواد شیمیایی در آبکاری

فرآیند آبکاری به دلیل استفاده گسترده از مواد شیمیایی متنوع، می‌تواند منجر به مصرف زیاد این مواد و تولید پسماندهای زیان‌آور شود. بهینه سازی و کاهش مصرف مواد شیمیایی نه تنها از نظر اقتصادی بلکه از منظر زیست‌محیطی نیز ضروری است. در ادامه، مهم‌ترین روش‌ها و راهکارهای کاهش مصرف مواد شیمیایی در آبکاری را بررسی می‌کنیم.

1.کنترل دقیق پارامترهای فرآیندی

یکی از مهم‌ترین عوامل در کاهش مصرف مواد در فرایند آبکاری، کنترل دقیق پارامترهای کلیدی فرآیند آبکاری مانند دما، زمان، جریان الکتریکی، غلظت مواد شیمیایی و pH محلول است. تنظیم درست این پارامترها باعث می‌شود مصرف مواد به حداقل برسد و کیفیت پوشش حفظ شود.

  • کنترل دما: دماهای بالا یا پایین می‌توانند منجر به واکنش‌های نامطلوب و هدررفت مواد شوند. دمای بهینه فرآیند باعث افزایش بازده مصرف مواد می‌شود.
  • زمان آبکاری: طولانی بودن زمان آبکاری بدون نیاز می‌تواند مواد مصرفی را افزایش دهد؛ بنابراین بهینه سازی زمان نقش مهمی در کاهش مصرف دارد.
  • کنترل جریان الکتریکی: جریان زیاد ممکن است موجب مصرف بیش از حد یون‌های فلزی شود و باعث هدررفت مواد گردد.

2.استفاده از محلول‌های بازیافت شده و تصفیه شده

بازیافت محلول‌های آبکاری پس از استفاده، با حذف ناخالصی‌ها و تنظیم مجدد غلظت مواد، باعث کاهش نیاز به محلول تازه و در نتیجه کاهش مصرف مواد شیمیایی در فرایند آبکاری می‌شود. تکنولوژی‌های تصفیه شامل فیلتراسیون، الکترودیالیز، و فرآیندهای شیمیایی می‌باشند که می‌توانند کیفیت محلول را حفظ کنند.

3.استفاده از افزودنی‌ها و مواد کمکی بهینه

افزودنی‌هایی مانند کاهنده‌ها، عامل‌های کنترل‌کننده رسوب، و تثبیت‌کننده‌ها می‌توانند میزان مصرف مواد اصلی را کاهش دهند. این مواد با بهبود کیفیت پوشش و تسریع واکنش‌های شیمیایی، مصرف مواد اولیه را بهینه می‌کنند.

4.بهینه سازی طراحی تجهیزات و فرآیند

  • طراحی بهتر وان‌های آبکاری: کاهش تبخیر محلول و جلوگیری از نشتی باعث کاهش هدررفت مواد می‌شود.
  • سیستم‌های گردش و اختلاط مناسب: گردش یکنواخت محلول، از تجمع مواد زائد و رسوب ناخواسته جلوگیری کرده و کارایی مواد شیمیایی را افزایش می‌دهد.

5.آموزش و آگاهی کارکنان

آموزش صحیح اپراتورها درباره اهمیت کاهش مصرف مواد در فرایند آبکاری و نحوه استفاده بهینه از مواد شیمیایی، از جمله عوامل مهم در کاهش هدررفت مواد است. نظارت مستمر و رعایت استانداردهای ایمنی و کاری باعث استفاده درست و بهینه از مواد می‌شود.

6.استفاده از فناوری‌های نوین

فناوری‌هایی مانند آبکاری پالس، آبکاری الکتروشیمیایی کنترل‌شده، آبکاری در خلا و سیستم‌های خودکار کنترل فرآیند، باعث کاهش مصرف مواد در فرایند آبکاری و افزایش بازدهی می‌شوند. این فناوری‌ها با کنترل دقیق‌تر واکنش‌ها و کاهش ضایعات، به بهینه سازی مصرف مواد کمک می‌کنند.

7.جایگزینی مواد شیمیایی با مواد سبز و دوستدار محیط زیست

استفاده از مواد شیمیایی با ساختار کمتر سمی و قابل بازیافت، ضمن حفظ کیفیت آبکاری، به کاهش مصرف مواد خطرناک کمک می‌کند و فرآیند را سازگارتر با محیط زیست می‌نماید.


استفاده مجدد و بازیافت مواد در فرآیند آبکاری


استفاده مجدد و بازیافت مواد در فرآیند آبکاری

فرآیند آبکاری، به دلیل مصرف گسترده مواد شیمیایی مختلف، به ویژه فلزات و محلول‌های شیمیایی، می‌تواند منجر به تولید پسماندهای زیان‌آور و هزینه‌های بالای مواد اولیه شود. استفاده مجدد و بازیافت مواد، یکی از راهکارهای کلیدی برای کاهش مصرف مواد در فرآیند آبکاری، کاهش هزینه‌ها، کاهش تأثیرات زیست‌محیطی و افزایش پایداری فرایند است. در ادامه به بررسی جوانب مختلف این موضوع می‌پردازیم.

بازیافت محلول‌های آبکاری

پس از استفاده از محلول‌های آبکاری، غلظت فلزات و ناخالصی‌ها در محلول تغییر می‌کند که می‌تواند باعث کاهش کیفیت پوشش و هدررفت مواد شود. بازیافت محلول‌ها شامل جمع‌آوری، تصفیه و بازگرداندن آن‌ها به چرخه مصرف است. روش‌های معمول تصفیه محلول شامل موارد زیر است:

  • فیلتراسیون و جداسازی ذرات معلق: حذف ذرات جامد معلق که موجب کدر شدن محلول می‌شوند.
  • الکترودیالیز: جداسازی یون‌های اضافی و بازسازی غلظت مواد شیمیایی.
  • تصفیه شیمیایی: استفاده از واکنش‌های شیمیایی برای حذف ناخالصی‌ها و بازسازی محلول.

بازیابی فلزات از پسماندها

پسماندهای حاصل از فرایند آبکاری مانند لجن‌ها، ضایعات جامد و محلول‌های ضایعات، حاوی فلزات ارزشمندی هستند که می‌توان آن‌ها را بازیابی کرد. استفاده از روش‌های متالورژیکی، هیدرومتالورژیکی و الکتروشیمیایی، امکان استخراج فلزات گرانبها مانند نیکل، کروم، مس و روی را فراهم می‌کند.

استفاده مجدد از محلول‌ها در فرایندهای مشابه

با حفظ کیفیت محلول‌های تصفیه شده، امکان استفاده مجدد آن‌ها در فرآیند آبکاری وجود دارد که این موضوع موجب کاهش مصرف مواد در فرآیند آبکاری و کاهش تولید پسماند می‌شود. برای این منظور لازم است که پارامترهای محلول به طور مستمر پایش و تنظیم شوند تا کیفیت آبکاری تحت تأثیر قرار نگیرد.

استفاده از سیستم‌های بسته و گردش محلول

راه‌اندازی سیستم‌های بسته که محلول‌ها به طور مداوم گردش یافته و بازیافت می‌شوند، از اتلاف مواد جلوگیری می‌کند. این سیستم‌ها با کنترل دقیق و کاهش تماس محلول با هوا، تبخیر و هدررفت مواد شیمیایی را به حداقل می‌رسانند.

مزایای زیست‌محیطی و اقتصادی

  • کاهش حجم پسماند: بازیافت و استفاده مجدد مواد، باعث کاهش چشمگیر تولید پسماندهای سمی و خطرناک می‌شود.
  • صرفه‌جویی در هزینه‌ها: کاهش خرید مواد اولیه و هزینه‌های دفع پسماند، منجر به کاهش کلی هزینه‌های فرایند می‌شود.
  • پایداری فرایند: استفاده مجدد و بازیافت مواد، باعث افزایش پایداری و کارایی فرآیند آبکاری در بلندمدت می‌گردد.

چالش‌ها و راهکارها

استفاده مجدد مواد به منظور کاهش مصرف مواد در فرآیند آبکاری نیازمند تجهیزات پیشرفته، دانش فنی و مدیریت دقیق است. مشکلاتی مانند تجمع ناخالصی‌ها، تغییر در خصوصیات محلول و کاهش کیفیت پوشش می‌تواند مانع از استفاده مجدد موثر شود. راهکارهایی مانند پایش مستمر پارامترهای محلول، بهره‌گیری از فناوری‌های نوین تصفیه و آموزش کارکنان می‌تواند این چالش‌ها را کاهش دهد.


بهبود بازدهی مواد اولیه در فرآیند آبکاری


بهبود بازدهی مواد اولیه در فرآیند آبکاری

مواد اولیه در فرآیند آبکاری مانند محلول‌های فلزی و افزودنی‌ها نقش حیاتی در کیفیت پوشش دارند. بهبود بازدهی این مواد یعنی استفاده بهینه‌تر و کاهش هدررفت که هم هزینه‌ها را کاهش می‌دهد و هم به محیط زیست کمک می‌کند.

کنترل دقیق پارامترهایی مثل دما، زمان، جریان و غلظت محلول، کلید افزایش بهره‌وری مواد است. تنظیم بهینه این عوامل باعث واکنش بهتر و مصرف کمتر مواد می‌شود، مثلاً تنظیم جریان الکتریکی و زمان آبکاری، مصرف فلزات را کاهش می‌دهد و کیفیت پوشش را بهبود می‌بخشد.

بازیافت و تصفیه محلول‌های استفاده شده، با حذف ناخالصی‌ها و بازگرداندن محلول به چرخه، موجب کاهش مصرف مواد در فرآیند آبکاری، کاهش نیاز به مواد اولیه تازه و کاهش پسماند می‌شود. همچنین استفاده از افزودنی‌های تخصصی که رسوب‌دهی را کنترل می‌کنند، به بهبود مصرف مواد کمک می‌کند.

در نهایت، آموزش کارکنان و رعایت دقیق استانداردها نیز از عوامل مهم در کاهش هدررفت و افزایش بازدهی مواد اولیه است که به بهره‌وری و پایداری فرآیند کمک می‌کند.

سخن آخر

کاهش مصرف مواد در فرآیند آبکاری، ترکیبی از فناوری‌های نوین، مدیریت دقیق و آموزش نیروی انسانی است که به کاهش هزینه‌ها، بهبود کیفیت محصولات و حفظ محیط زیست کمک می‌کند. با اجرای راهکارهای موثر مانند کنترل پارامترهای فرآیندی، استفاده مجدد از محلول‌ها و بازیافت مواد، می‌توان ضایعات را کاهش داد و بهره‌وری را افزایش داد. این اقدامات نه تنها موجب صرفه‌جویی اقتصادی می‌شوند، بلکه گامی مهم در مسیر توسعه پایدار و مسئولیت‌پذیری زیست‌محیطی صنایع به شمار می‌روند.

دایکاست کلد چمبر

دایکاست با دستگاه کلد چمبر چگونه است؟

ریخته‌گری در محفظه سرد یا دایکاست کلد چمبر، فرآیند تولید قطعات برای فلزاتی است که نقطه ذوب بالایی دارند. معمولا این فلزات شامل آلیاژهای آلومینیوم، روی، برنج و مس هستند.

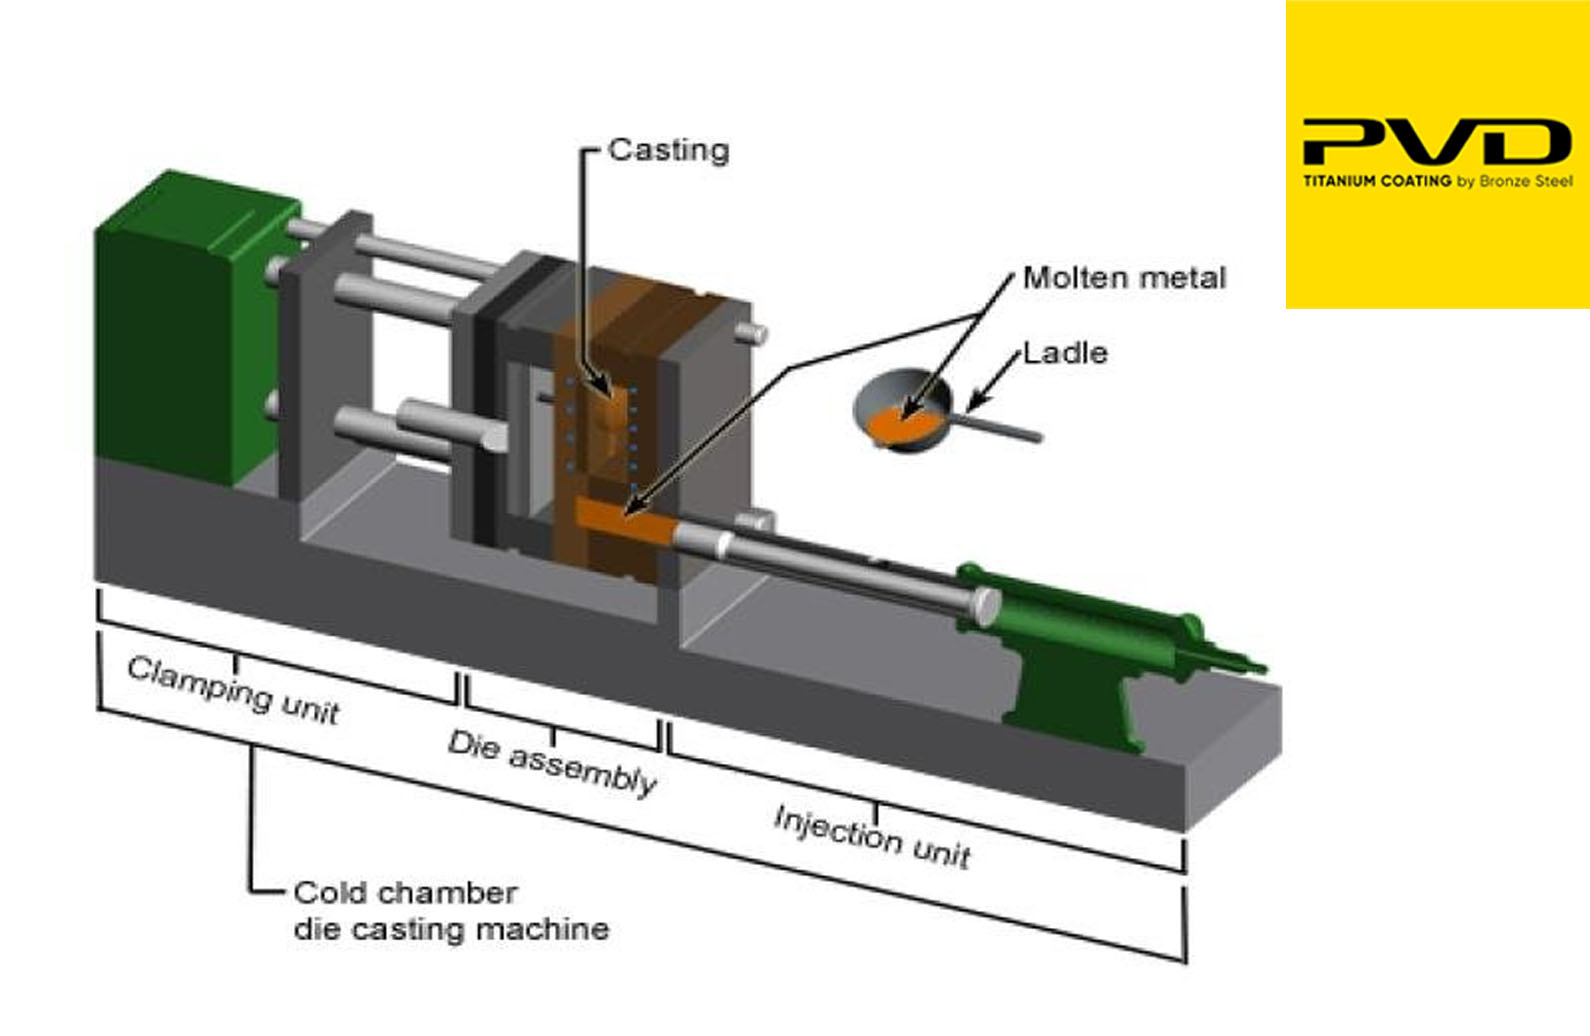
برای انجام فرآیند ریخته‌گری در محفظه سرد، وجود کوره‌ای جداگانه (خارج از دستگاه) و یک ملاقه ریخته‌گری برای ریختن فلز مذاب به درون دستگاه الزامی است.

این روش کاستینگ به دلیل تولید قطعات فلزی با چگالی بالاتر معروف هستند و این ویژگی باعث بهبود خواص مکانیکی قطعات تولیدی می‌شود. در ادامه توضیحاتی را ارائه داده‌ایم که شما را بیشتر با این رویکرد آشنا می‌کند.


کلد چمبر


دایکاست کلد چمبر چیست؟

ریخته‌گری در محفظه سرد (Cold Chamber Die Casting) یک فرآیند خاص است که پس از ریختن فلز مذاب از کوره خارجی به داخل محفظه تزریق انجام می‌شود. در ادامه، توضیح مرحله ‌به ‌مرحله این فرآیند در اختیار شما قرار گرفته است:

ذوب فلز ریخته‌گری در یک کوره جداگانه

فلز مورد نظر ابتدا در یک کوره یا ظرف جداگانه از دستگاه ذوب می‌شود.

استفاده از ملاقه برای انتقال فلز مذاب به دستگاه کلد چمبر

با استفاده از یک ملاقه، مقدار مشخصی از فلز مذاب به داخل محفظه تزریق (shot chamber) که به حفره قالب متصل است، ریخته می‌شود.

اعمال فشار توسط پیستون

یک پیستون با فشار بالا فلز مذاب را به داخل حفره قالب می‌ریزد.

پر شدن قالب و شکل‌گیری قطعه

فلز مذاب فضای داخل قالب را پر کرده و به شکل دلخواه در می‌آید.

سرد شدن و جامد شدن فلز

فلز مذاب در داخل قالب سرد شده و به حالت جامد تبدیل می‌شود.

خارج کردن قطعه ریخته‌گری‌شده

قطعه جامد شده از نیمه متحرک قالب خارج خواهد شد.

بستن مجدد قالب برای چرخه بعدی

قالب برای ریخته‌گری قطعه بعدی مجددا بسته و آماده‌سازی می‌شود.


ریخته گری کلد چمبر چیست


چرا آلومینیوم را برای دستگاه دایکاست کلد چمبر انتخاب می‌کنیم؟

به خاطر ویژگی‌های خاص آلومینیوم، ریخته‌گری در دستگاه محفظه سرد انتخاب بسیار خوبی خواهد بود. این فلز چون نقطه ذوب بالایی دارد، باید در محفظه‌ای ریخته شود که دما را بدون هیچ مشکلی تحمل کند.

به همین دلیل است که برای ریخته‌گری آلیاژهای آلومینیوم، از دایکاست با کلد چمبر استفاده می‌شود.

اجزای ماشین ریخته‌گری محفظه سرد

در این قسمت اجزای مختلف این دستگاه را بررسی کرده‌ایم. توضیحات مفصلی برای هر یک از این اجزا ارائه شده است تا آشنایی بیشتری با کلد چمبر داشته باشید.

دستگاه ریخته‌گری در محفظه سرد از چندین قطعه حیاتی تشکیل شده است که با همکاری یکدیگر، امکان تولید دقیق و کارآمد قطعات فلزی را فراهم می‌کنند. این قطعات شامل موارد زیر می‌شوند:

  • سیستم تزریق: این سیستم معمولا شامل یک پیستون هیدرولیکی یا مکانیکی است که وظیفه دارد فلز مذاب را با فشار بالا به درون قالب تزریق کند.
  • محفظه تزریق: این بخش با کاهش تماس فلزات مذاب با دیگر بخش‌های سیستم، کنترل تزریق را بهبود بخشیده و باعث افزایش دقت فرآیند می‌شود.
  • مجموعه قالب: شامل دو نیمه نر و ماده است که شکل نهایی قطعه فلزی را به فلز مذاب می‌دهند.
  • مکانیزم گیره: این مکانیزم در دستگاه دایکاست کلد چمبر وظیفه دارد که دو نیمه قالب را در طول تزریق با فشار بالا به‌ طور محکم کنار هم نگه دارد.
  • سیستم اجکتور: پس از جامد شدن فلز، پین‌ها یا صفحات بیرون‌انداز (اجکتور) قطعه ریخته‌گری‌شده را بدون آسیب از قالب جدا می‌کنند.
  • کانال‌های خنک‌کننده: این کانال‌ها که درون قالب تعبیه شده‌اند، وظیفه دارند دمای قالب را کنترل و فرآیند انجماد را بهینه کرده و در نهایت زمان چرخه تولید را کاهش دهند.
  • سیستم هیدرولیک: این سیستم نیروی لازم برای عملکرد روان و موثر هر دو مکانیزم تزریق و گیره‌ را فراهم می‌کند.

ترکیب این اجزا باعث می‌شود ریخته‌گری در محفظه سرد به یک فرآیند دقیق، قابل‌اعتماد و مناسب برای تولید انبوه قطعات فلزی با کیفیت بالا تبدیل شود.


ریخته گری با محفظه سرد


مزایا و معایب ریخته‌گری کلد چمبر

ریخته‌گری در محفظه سر، برخی از مزیت‌های محفظه گرم را ندارد. با این حال، این روش امکان ریخته‌گری برخی فلزات مفید را فراهم می‌کند.

مهم‌ترین مزیت دایکاست کلد چمبر این است که ریخته‌گری فلزاتی با نقطه ذوب بالا مانند آلومینیوم را امکان‌پذیر می‌سازد.

بهترین فلز برای ریخته‌گری از نظر هزینه و استحکام، آلومینیوم است. بنابراین اگر ریخته‌گری آلومینیوم را انتخاب کنید، به دستگاه ریخته‌گری محفظه سرد نیاز خواهید داشت.

دستگاه‌های ریخته‌گری معمولا ممکن است در اثر استفاده از فلزات با دمای بالا آسیب ببینند. این مسئله نگرانی بزرگی برای تولیدکنندگان ریخته‌گری محسوب می‌شود. ریخته‌گری کلد چمبر این کار را آسان‌تر کرده و امکان کار با فلزات دمای بالا را فراهم نموده است.

ریخته‌گری با دستگاه محفظه سرد نیاز به استفاده از فشار بسیار بالا دارد. این امر منجر به تولید قطعاتی با تراکم بیشتر و ویژگی‌های مکانیکی بالاتر خواهد شد. قطعات تولید شده می‌توانند دیواره‌های نازک خود را حفظ کرده و در عین حال جزئیات دقیقی را تحت فشار بالا ارائه دهند.

همچنین، ریخته‌گری با دستگاه کلد چمبر هزینه نگهداری بسیار پایینی دارد. به‌ ویژه اینکه این موضوع می‌تواند به شما کمک کند تا هزینه کلی تولید ریخته‌گری آلومینیوم را که در حال حاضر هم خیلی زیاد نیست، کاهش دهید.

مزایا و معایب ریخته‌گری محفظه سرد

مزایای ریخته‌گری کلد چمبر

معایب ریخته‌گری محفظه سرد

تولید محصولات پیچیده و با دیواره‌نازک

ضخامت دیواره باید حداکثر ۸ میلی‌متر باشد

امکان تولید قطعات بزرگ وجود دارد

قطعات ممکن است به راحتی دچار تخلخل ناشی از انقباض شوند

یکنواختی ابعادی

امکان انجام عملیات ذوب فلزات  وجود ندارد
قابلیت انجام انواع عملیات سطحی

قالب ریخته‌گری هزینه ‌بر است

عملکرد بالا

اشغال فضای بیشتر

استحکام بالا و هزینه مناسب

نیاز به نیروی کار دستی بیشتر


آلیاژهای فلزی مناسب برای ریخته‌گری در دستگاه محفظه سرد

ریخته‌گری کلد چمبر برای تولید آلیاژهای فلزی با نقطه ذوب بالا طراحی شده است. آلیاژهای زیر اغلب در دایکاست کلد چمبر مورد استفاده قرار می‌گیرند:

  • آلومینیوم
  • منیزیم
  • مس و غیره.

برخی آلیاژهای روی مقدار قابل‌توجهی آلومینیوم در ترکیب خود دارند، اما به ‌طور معمول فلز روی با فرآیند محفظه گرم قابل ریخته‌گری است. وجود آلومینیوم باعث افزایش نقطه ذوب شده و در نتیجه استفاده از دستگاه محفظه سرد را ضروری می‌سازد.

برای تولید هر فلز دیگری که نقطه ذوب نسبتا بالایی دارد، استفاده از دستگاه ریخته‌گری کلد چمبر ضروری است.

دستگاه‌های دایکاست کلد چمبر

برخی از مدل‌های ماشین دایکاست محفظه سرد شامل موارد زیر است:

  • دستگاه دایکاست مدل  Prince 450 T-SF
  • دستگاه  Lester مدل HP-700 T-SF
  • دستگاه Lester مدل HP-800 T-SF
  • دستگاه Prince 600 X-SF
  • دستگاه Prince 450 T
  • دستگاه HBM 1000 T

نتیجه‌گیری

ریخته‌گری در دستگاه محفظه سرد روشی دقیق و قدرتمند برای تولید قطعات فلزی با نقطه ذوب بالا مانند آلومینیوم، منیزیم و مس است. این فرآیند با استفاده از فشار بالا، قطعاتی با استحکام، دقت بالا و دیواره‌های نازک تولید می‌کند. وجود سیستم‌های تزریق، خنک‌کاری و اجکتور باعث افزایش کیفیت و سرعت تولید می‌شود. به ‌دلیل پایین بودن هزینه نگهداری و توانایی تولید انبوه قطعات، این روش انتخابی ایده‌آل برای صنایع مختلف به شمار می‌رود.

کنترل ضخامت در آبکاری

کنترل ضخامت پوشش در آبکاری

در دنیای مهندسی، گاهی سرنوشت یک قطعه نه در میلی‌مترها، بلکه در کسری از میکرون رقم می‌خورد. آبکاری، هنر افزودن لایه‌ای فلزی بر سطح اجسام است؛ فرآیندی که هم زیبایی می‌آفریند، هم دوام. اما این لایه، هرچقدر هم براق و بی‌نقص به‌نظر برسد، اگر ضخامت آن اندکی بیشتر یا کمتر از حد مجاز باشد، می‌تواند عملکرد یک قطعه صنعتی را به کلی مختل کند یا حتی باعث شکست در کاربردهای حیاتی مانند پزشکی، هوافضا یا الکترونیک شود.

در این میان، کنترل ضخامت در آبکاری همان جایی‌ست که دقت، علم و تجربه به هم می‌رسند. زیرا اگر ضخامت بیش از حد باشد، منابع هدر می‌رود، وزن قطعه افزایش می‌یابد و ممکن است پوشش ترک بخورد. و اگر کمتر از حد لازم باشد، مقاومت در برابر خوردگی کاهش یافته و طول عمر قطعه به‌شدت افت می‌کند.

پس سؤال اصلی اینجاست: چگونه می‌توان با دقت بالا و در شرایط متغیر صنعتی، ضخامت پوشش را کنترل کرد؟ این مقاله، به بررسی دقیق اهمیت کنترل ضخامت پوشش در آبکاری، روش‌های مختلف اندازه‌گیری آن، عوامل مؤثر و استانداردهای بین‌المللی می‌پردازد تا پاسخ این پرسش را با زبانی فنی و کاربردی ارائه دهد.

اهمیت کنترل ضخامت در آبکاری

کنترل ضخامت پوشش در فرآیند آبکاری یکی از حیاتی‌ترین پارامترهایی است که به‌طور مستقیم بر کیفیت، دوام، کارایی و حتی هزینه نهایی محصول تأثیر می‌گذارد. آبکاری، به‌عنوان یکی از روش‌های رایج برای ایجاد لایه‌ای فلزی بر سطح قطعات، اهداف مختلفی مانند افزایش مقاومت به خوردگی، بهبود ظاهر، کاهش اصطکاک، رسانایی الکتریکی یا سختی سطحی را دنبال می‌کند. با این حال، رسیدن به این اهداف تنها زمانی ممکن است که ضخامت لایه‌ی پوششی به‌درستی کنترل شود و در محدوده استاندارد باقی بماند.


اهمیت کنترل ضخامت در فرآیند آبکاری


۱. تأثیر ضخامت روی خواص مکانیکی و عملکردی

ضخامت نامناسب می‌تواند باعث افت خواص مورد انتظار شود. به‌عنوان مثال، در صورت نازک بودن پوشش، سطح پایه (ساب‌استریت) ممکن است به‌خوبی محافظت نشود و در معرض خوردگی یا سایش قرار گیرد. از سوی دیگر، ضخامت بیش‌ازحد نیز می‌تواند مشکلاتی مانند ترد شدن پوشش، افزایش وزن قطعه، کاهش چسبندگی یا حتی ترک‌خوردگی پوشش را در پی داشته باشد.

اینجاست که کنترل ضخامت در آبکاری در برخی صنایع مانند خودروسازی یا الکترونیک، حتی تفاوت‌های میکرونی در ضخامت می‌تواند باعث نقص عملکرد یا اختلال در مونتاژ شود.

۲. اثر ضخامت بر ظاهر و زیبایی سطح

در آبکاری‌های تزئینی مانند نیکل-کروم یا طلاکاری، یکنواختی ضخامت پوشش به‌طور مستقیم با ظاهر نهایی قطعه در ارتباط است. ضخامت غیریکنواخت باعث تفاوت در براقیت، رنگ، یا حتی ایجاد موج و نقص ظاهری در سطح می‌شود. بنابراین در کاربردهای دکوراتیو، کنترل دقیق ضخامت نقش مهمی در رضایت مشتری و کیفیت نهایی دارد.

۳. مدیریت هزینه‌ها و صرفه‌جویی اقتصادی

مواد مورد استفاده در آبکاری؛ به‌ویژه فلزات گران‌بها مانند طلا، نقره یا پالادیم؛ بسیار هزینه‌بر هستند. در چنین مواردی، حتی کسری از میکرون در ضخامت اضافه می‌تواند به افزایش چشمگیر هزینه‌ها منجر شود. بنابراین کنترل ضخامت در آبکاری به صورت دقیق نه تنها برای کیفیت، بلکه از نظر اقتصادی نیز اهمیت دارد و از اتلاف مواد جلوگیری می‌کند.

۴. انطباق با استانداردها و الزامات صنعتی

در بسیاری از صنایع، ضخامت لایه‌های پوششی باید با استانداردهای بین‌المللی مانند ASTM، ISO یا MIL مطابقت داشته باشد. عدم رعایت این الزامات می‌تواند منجر به رد شدن قطعه، برگشت خوردن سفارش‌ها و حتی پیامدهای قانونی یا قراردادی شود. کنترل ضخامت در آبکاری، تضمین می‌کند که فرآیند مطابق با مشخصات فنی مشتری یا سازمان استاندارد باشد.

۵. افزایش دوام و طول عمر قطعات

یکی از اهداف اصلی آبکاری کروم و نیکل، افزایش طول عمر قطعات در برابر عوامل محیطی نظیر رطوبت، مواد شیمیایی، دما یا سایش است. این خاصیت تنها زمانی به‌طور کامل محقق می‌شود که ضخامت پوشش در حد بهینه باشد. در صنایع حساس مانند هوافضا یا پزشکی، کوچک‌ترین نقص در ضخامت می‌تواند منجر به شکست عملکرد قطعه در شرایط بحرانی شود.

روش‌های اندازه‌گیری ضخامت پوشش آبکاری

اندازه‌گیری دقیق ضخامت پوشش آبکاری، گام کلیدی در ارزیابی کیفیت نهایی قطعه و کنترل فرآیند تولید است و در کنترل ضخامت در آبکاری اهمیت زیادی دارد. بسته به نوع فلز پایه، نوع پوشش، دقت مورد نیاز، و شرایط سطحی قطعه، روش‌های مختلفی برای این کار مورد استفاده قرار می‌گیرد. این روش‌ها به‌طور کلی به دو دسته تقسیم می‌شوند: روش‌های مخرب و روش‌های غیرمخرب. در ادامه به مهم‌ترین روش‌های مرسوم اندازه‌گیری ضخامت پوشش پرداخته می‌شود:

روش XRF (طیف‌سنجی فلورسانس پرتو ایکس)

  • نوع: غیرمخرب
  • کاربرد: بسیار دقیق، مناسب برای فلزات گران‌بها و پوشش‌های نازک

در این روش، دستگاه XRF پرتو ایکس را به سطح قطعه می‌تاباند و بر اساس انرژی بازتاب‌شده، نوع و ضخامت لایه پوششی را تشخیص می‌دهد. این تکنولوژی قابلیت اندازه‌گیری ضخامت چند لایه به‌صورت هم‌زمان را دارد و برای آبکاری‌های دقیق مانند طلا، نقره، نیکل یا قلع بسیار کاربردی است.

روش الکترومغناطیسی (اندازه‌گیری با دستگاه پوشش‌سنج مغناطیسی)

  • نوع: غیرمخرب
  • کاربرد: برای پوشش‌های غیرمغناطیسی روی زیرلایه‌های آهنی (مثلاً رنگ، روی، کروم روی فولاد)

در این روش، میدان مغناطیسی توسط پروب دستگاه تولید شده و بر اساس تغییرات آن هنگام تماس با سطح، ضخامت پوشش اندازه‌گیری می‌شود. این روش در کنترل ضخامت در آبکاری، مناسب برای محیط‌های صنعتی و تست سریع روی خط تولید.

روش جریان گردابی

  • نوع: غیرمخرب
  • کاربرد: برای پوشش‌های غیررسانا روی زیرلایه‌های رسانا، یا برعکس

در این روش، میدان الکترومغناطیسی متناوب باعث تولید جریان‌های گردابی در زیرلایه می‌شود. تغییرات این جریان‌ها نشان‌دهنده ضخامت پوشش هستند. این روش برای پوشش‌هایی مانند رنگ یا آنودایز آلومینیوم مناسب است.

روش مقطع‌زنی و میکروسکوپی

  • نوع: مخرب
  • کاربرد: کنترل دقیق در آزمایشگاه، مناسب برای بررسی ساختار لایه‌ها

در این روش کنترل ضخامت در آبکاری، نمونه برش داده می‌شود و پس از آماده‌سازی سطح مقطع (پولیش، اچ و غیره) زیر میکروسکوپ نوری یا الکترونی قرار می‌گیرد. ضخامت لایه به‌صورت مستقیم و با دقت بالا قابل مشاهده و اندازه‌گیری است.

روش توزین قبل و بعد از آبکاری

  • نوع: نیمه‌مخرب
  • کاربرد: ساده و دقیق در موارد خاص، برای سطوح صاف

در این روش کنترل ضخامت در آبکاری، وزن قطعه قبل و بعد از آبکاری اندازه‌گیری می‌شود و با دانستن سطح قطعه و چگالی فلز، ضخامت پوشش محاسبه می‌گردد. معمولاً در آزمایشگاه و برای نمونه‌های مرجع استفاده می‌شود.

انتخاب روش مناسب اندازه‌گیری ضخامت

انتخاب روش مناسب برای اندازه‌گیری ضخامت در آبکاری به عوامل متعددی بستگی دارد، از جمله:

  • نوع فلز پایه و پوشش
  • دقت مورد نیاز
  • محدودیت‌های بودجه و تجهیزات
  • شرایط محیطی (مثلاً در خط تولید یا آزمایشگاه)
  • امکان تخریب یا عدم تخریب نمونه

در صنایع پیشرفته، معمولاً ترکیبی از روش‌ها مورد استفاده قرار می‌گیرد تا از دقت، صحت و قابلیت تکرار اطمینان حاصل شود.

جدول مقایسه مزایا و معایب روش‌های اندازه‌گیری ضخامت آبکاری

روش اندازه‌گیری مزایا معایب
XRF (طیف‌سنجی فلورسانس پرتو ایکس) – دقت بسیار بالا
– غیرمخرب و سریع
– قابلیت اندازه‌گیری چندلایه
– هزینه بالای دستگاه
– نیاز به کالیبراسیون دقیق
– نیاز به اپراتور متخصص
میدان مغناطیسی – سریع و آسان
– قابل حمل
– مناسب برای کنترل در خط تولید
– محدود به زیرلایه‌های مغناطیسی
– حساس به زبری یا ناهمواری سطح
جریان گردابی – مناسب برای پوشش‌های نازک
– غیرمخرب و قابل حمل
– سریع
– دقت کمتر نسبت به XRF
– وابسته به رسانایی زیرلایه
– نیاز به کالیبراسیون نسبت به هر جنس قطعه
میکروسکوپی (مقطع‌زنی) – دقت بسیار بالا
– امکان مشاهده لایه‌ها و ساختار
– مناسب برای بررسی چسبندگی
– مخرب و زمان‌بر
– نیاز به تجهیزات آزمایشگاهی و آماده‌سازی نمونه
روش توزین – ساده و کم‌هزینه
– مناسب برای پوشش‌های ضخیم
– مناسب برای قطعات با سطح صاف
– دقت پایین برای پوشش‌های بسیار نازک
– نیاز به دانستن دقیق مساحت سطح
– محدود به قطعات کوچک و آزمایشگاهی


خطاهای رایج در کنترل ضخامت در آبکاری

  1. کالیبراسیون نادرست دستگاه: عدم کالیبراسیون صحیح دستگاه‌ها باعث خوانش‌های اشتباه ضخامت می‌شود. کالیبراسیون منظم با استانداردهای مرجع ضروری است.
  2. تأثیر زبری یا آلودگی سطح: سطوح آلوده یا زبر باعث اختلال در اندازه‌گیری و پوشش‌ غیر یکنواخت می‌شوند، که دقت دستگاه‌ها را کاهش می‌دهد.
  3. انتخاب نادرست روش اندازه‌گیری: استفاده از روش نامناسب برای نوع پوشش یا زیرلایه، نتایج نادرستی به همراه دارد و باید محدودیت‌های هر روش را مدنظر داشت.
  4. قرارگیری نادرست پروب: زاویه یا فشار ناصحیح پروب باعث خطا در اندازه‌گیری می‌شود، مخصوصاً در قطعات با سطح منحنی یا پیچیده.
  5. تأثیر دمای محیط و قطعه: تغییرات دما می‌تواند باعث خطا در قرائت دستگاه‌ها شود؛ قطعه باید در دمای محیط باشد تا نتیجه دقیق حاصل شود.
  6. خطای انسانی: عدم آموزش کافی اپراتورها و رعایت نکردن دستورالعمل‌ها، یکی از دلایل مهم خطا در کنترل ضخامت در آبکاری است.


خطاهای رایج در کنترل ضخامت در آبکاری


روش‌های کنترل ضخامت در آبکاری

کنترل ضخامت در آبکاری یکی از مهم‌ترین مراحل تضمین کیفیت پوشش‌های فلزی است. اگر ضخامت لایه آبکاری کمتر از حد استاندارد باشد، مقاومت قطعه در برابر خوردگی، سایش و عوامل محیطی کاهش پیدا می‌کند و اگر بیش از اندازه باشد، علاوه بر افزایش هزینه، ممکن است باعث ایجاد ترک، پوسته شدن یا کاهش کیفیت ظاهری قطعه شود. به همین دلیل در واحدهای آبکاری حرفه‌ای، ضخامت پوشش با کنترل دقیق پارامترهای فرآیند و استفاده از تجهیزات اندازه‌گیری، در محدوده استاندارد نگه داشته می‌شود. در ادامه با مهم‌ترین روش‌های کنترل ضخامت در آبکاری آشنا می‌شویم.

کنترل زمان آبکاری

یکی از ساده‌ترین و در عین حال مؤثرترین روش‌های کنترل ضخامت، تنظیم مدت زمان قرارگیری قطعه در وان آبکاری است. هرچه زمان آبکاری بیشتر باشد، لایه فلزی ضخیم‌تر خواهد شد. البته این موضوع تنها تا زمانی صادق است که سایر شرایط فرآیند مانند جریان، دما و ترکیب محلول نیز در محدوده استاندارد قرار داشته باشند.

در خطوط تولید صنعتی، زمان آبکاری بر اساس نوع فلز، جنس قطعه، ضخامت موردنیاز و استانداردهای محصول تعیین می‌شود. استفاده از تایمرهای دقیق و سیستم‌های اتوماتیک نیز باعث می‌شود ضخامت نهایی در تمام قطعات یکنواخت باقی بماند.

کنترل چگالی جریان (Current Density)

چگالی جریان یکی از مهم‌ترین عوامل مؤثر بر ضخامت پوشش آبکاری است. افزایش بیش از حد جریان می‌تواند باعث ایجاد رسوب سریع، زبری سطح و ضخامت غیریکنواخت شود، در حالی که جریان بسیار کم نیز سرعت تشکیل لایه را کاهش داده و ممکن است ضخامت موردنظر حاصل نشود.

برای دستیابی به پوششی یکنواخت، مقدار جریان باید متناسب با نوع فلز، ابعاد قطعه و سطح مؤثر آن تنظیم شود. استفاده از منابع تغذیه دقیق و کنترل مداوم جریان، نقش مهمی در حفظ کیفیت و یکنواختی ضخامت آبکاری دارد.

کنترل دمای محلول آبکاری

دمای محلول آبکاری تأثیر مستقیمی بر سرعت واکنش‌های الکتروشیمیایی و کیفیت رسوب فلزی دارد. افزایش یا کاهش غیرمجاز دما می‌تواند باعث تغییر نرخ رسوب‌گذاری و در نتیجه اختلاف ضخامت در بخش‌های مختلف قطعه شود.

به همین دلیل در بسیاری از خطوط آبکاری صنعتی، از سیستم‌های گرمایش و سرمایش خودکار استفاده می‌شود تا دمای محلول در محدوده مشخص و ثابت باقی بماند. این کار علاوه بر کنترل ضخامت، کیفیت سطح نهایی را نیز بهبود می‌بخشد.

کنترل ترکیب محلول الکترولیت

غلظت یون‌های فلزی، میزان مواد افزودنی، PH محلول و سایر ترکیبات شیمیایی نقش بسیار مهمی در تشکیل لایه آبکاری دارند. اگر ترکیب محلول از محدوده استاندارد خارج شود، سرعت رسوب‌گذاری تغییر کرده و ضخامت پوشش در نقاط مختلف قطعه یکنواخت نخواهد بود.

به همین دلیل آزمایش‌های دوره‌ای محلول، تنظیم غلظت مواد شیمیایی و جایگزینی محلول‌های فرسوده از اقدامات ضروری برای کنترل دقیق ضخامت آبکاری محسوب می‌شوند.

کنترل فاصله آند و کاتد

فاصله مناسب بین آند و کاتد یکی دیگر از عوامل مؤثر بر یکنواختی ضخامت پوشش است. اگر این فاصله در قسمت‌های مختلف قطعه یکسان نباشد، توزیع جریان الکتریکی نیز تغییر می‌کند و در نتیجه برخی نواحی ضخامت بیشتری نسبت به سایر بخش‌ها خواهند داشت.

در آبکاری قطعات پیچیده، با طراحی صحیح فیکسچرها، استفاده از آندهای کمکی و تنظیم دقیق موقعیت قطعات، می‌توان توزیع جریان را بهبود بخشید و ضخامت یکنواخت‌تری ایجاد کرد.

کنترل آماده‌سازی سطح قطعه

کیفیت آماده‌سازی سطح قبل از آبکاری، تأثیر مستقیمی بر ضخامت و چسبندگی پوشش دارد. وجود چربی، زنگ‌زدگی، اکسید یا آلودگی روی سطح قطعه باعث می‌شود رسوب فلز به‌صورت یکنواخت تشکیل نشود و اختلاف ضخامت در بخش‌های مختلف ایجاد شود.

عملیاتی مانند چربی‌زدایی، اسیدشویی، شست‌وشوی کامل و فعال‌سازی سطح، از مراحل ضروری قبل از آبکاری هستند که به ایجاد لایه‌ای یکنواخت، با ضخامت استاندارد و چسبندگی بالا کمک می‌کنند.

استفاده از دستگاه‌های اندازه‌گیری ضخامت

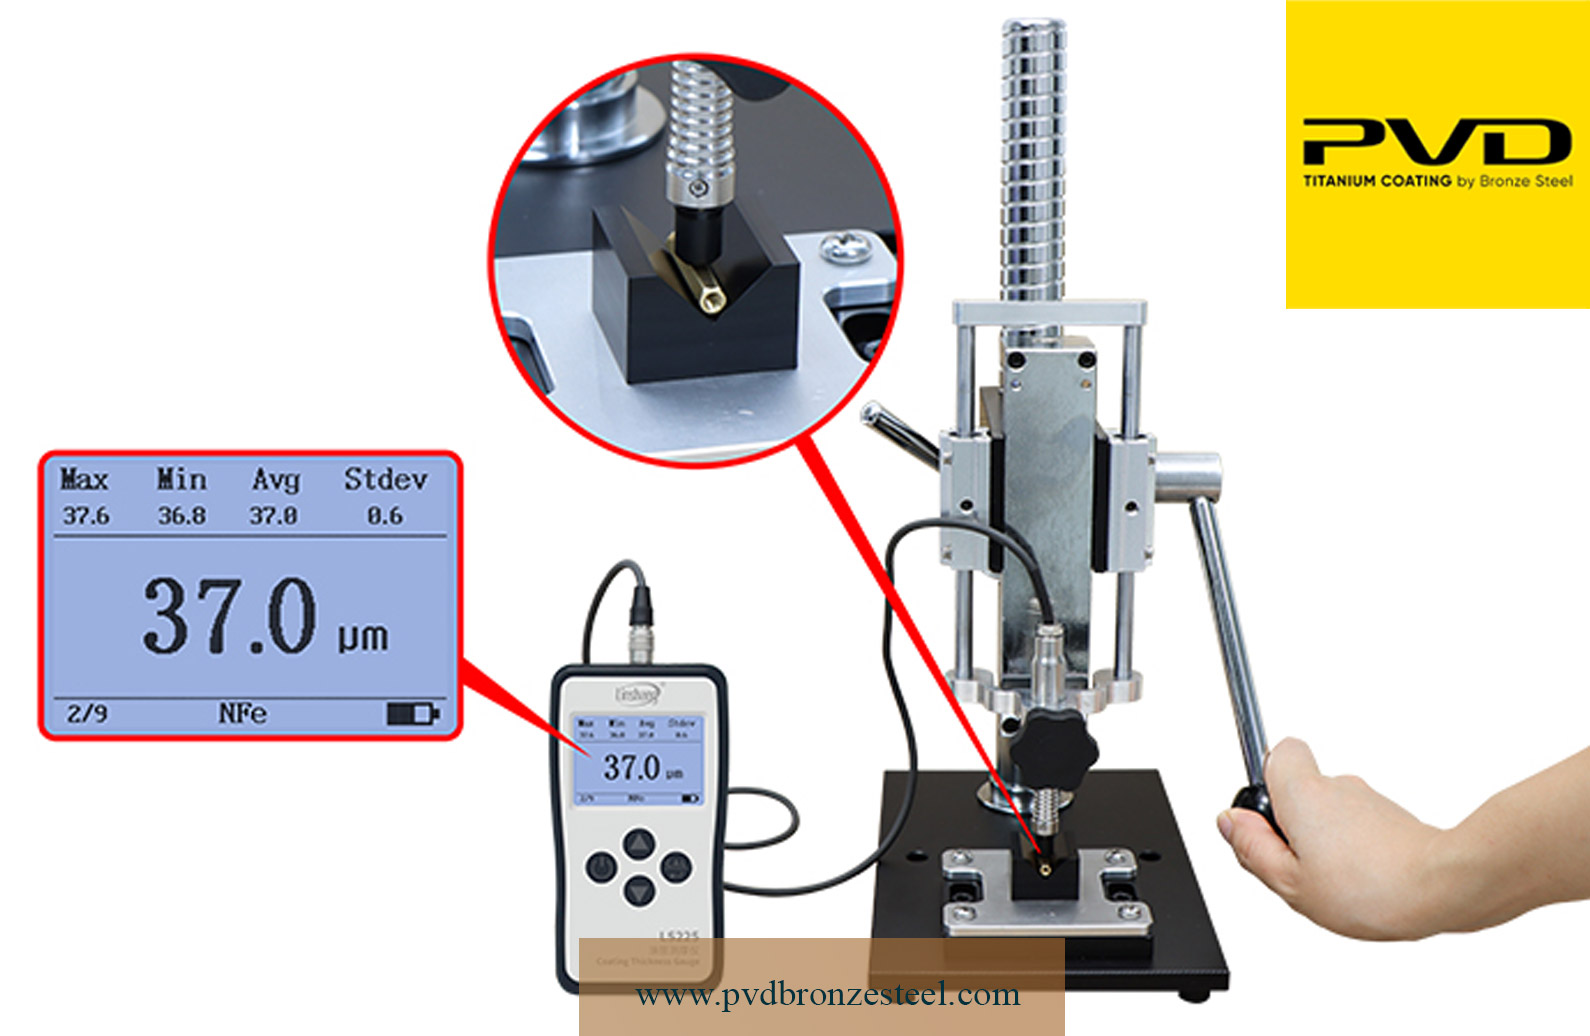
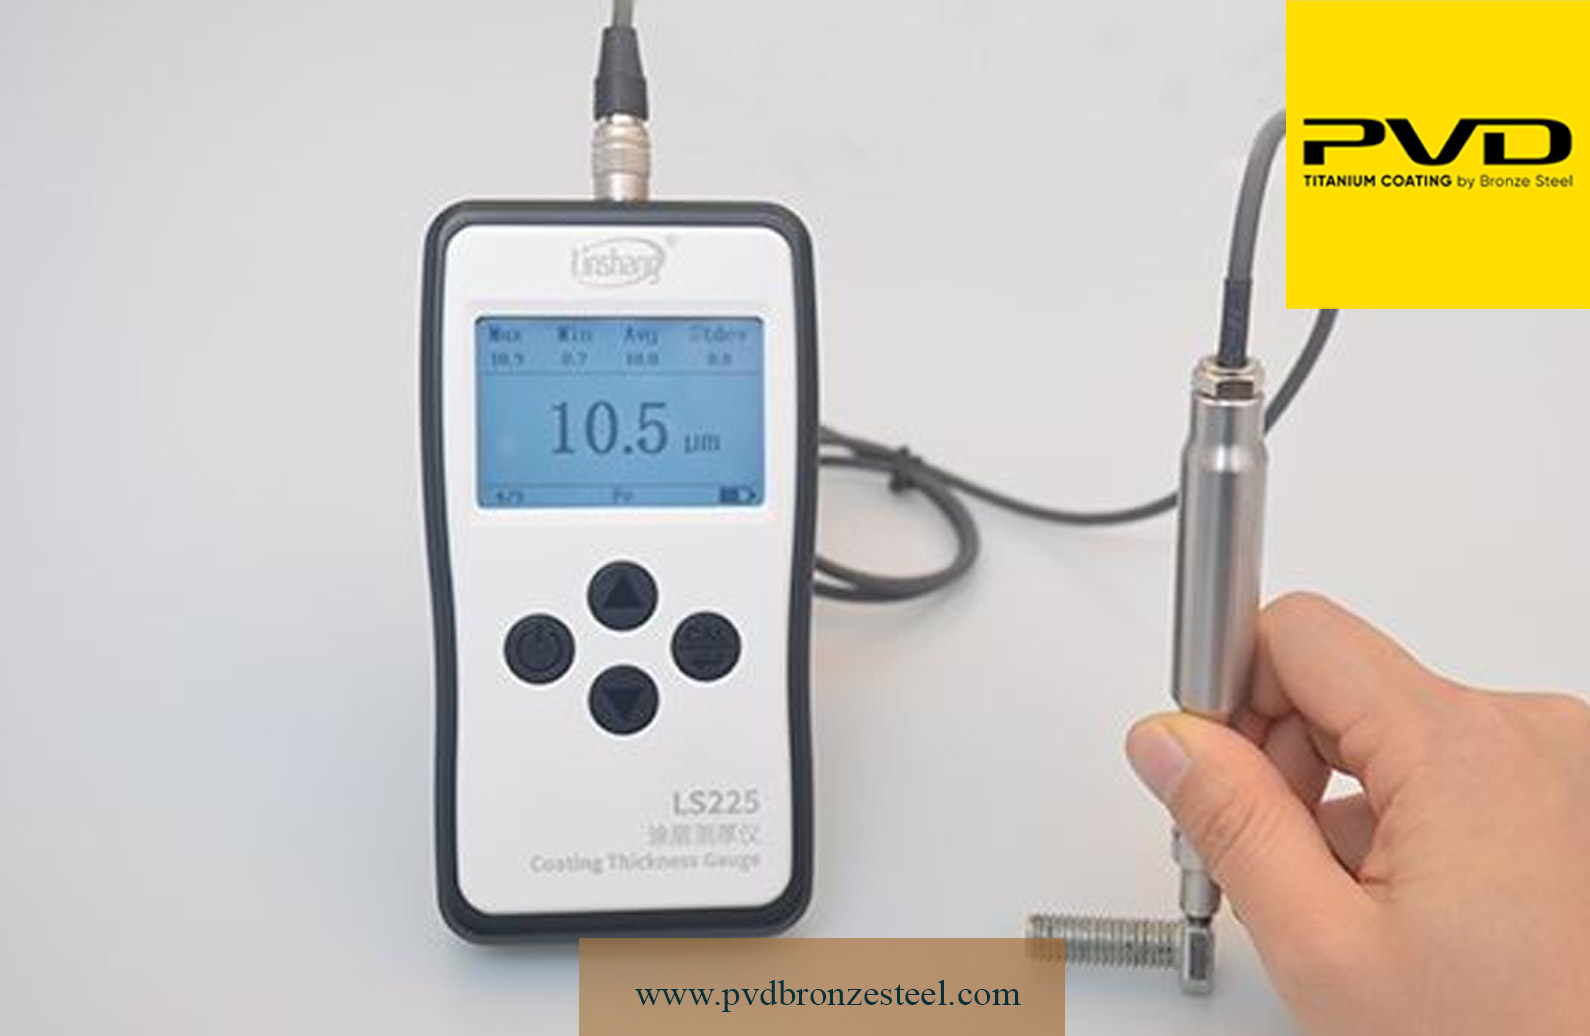
پس از پایان فرآیند آبکاری، ضخامت پوشش باید با استفاده از دستگاه‌های دقیق اندازه‌گیری شود تا از مطابقت آن با استانداردهای موردنظر اطمینان حاصل شود. تجهیزاتی مانند ضخامت‌سنج XRF، ضخامت‌سنج مغناطیسی، دستگاه جریان گردابی (Eddy Current) و روش‌های میکروسکوپی، از متداول‌ترین ابزارهای کنترل کیفیت در صنایع آبکاری هستند.

اندازه‌گیری منظم ضخامت نه‌تنها از بروز خطاهای تولید جلوگیری می‌کند، بلکه باعث کاهش ضایعات، افزایش کیفیت محصول و اطمینان از عملکرد مناسب پوشش در شرایط کاری مختلف می‌شود.

استفاده از سیستم‌های کنترل خودکار در خطوط آبکاری

امروزه بسیاری از واحدهای آبکاری صنعتی از سیستم‌های هوشمند برای کنترل هم‌زمان زمان، جریان، دما، ترکیب محلول و سایر پارامترهای فرآیند استفاده می‌کنند. این سیستم‌ها با ثبت و پایش مداوم اطلاعات، احتمال خطای انسانی را به حداقل می‌رسانند و باعث می‌شوند ضخامت پوشش در تمامی قطعات با دقت بسیار بالا و مطابق استانداردهای کیفی حفظ شود.

استفاده از اتوماسیون در فرآیند آبکاری علاوه بر افزایش دقت کنترل ضخامت، موجب کاهش مصرف مواد، صرفه‌جویی در انرژی و افزایش بهره‌وری خطوط تولید نیز خواهد شد.

نتیجه‌گیری

کنترل ضخامت در آبکاری، یکی از عوامل کلیدی در تضمین کیفیت، دوام و عملکرد صحیح قطعات است. ضخامت نامناسب می‌تواند باعث خوردگی، ترک‌خوردگی، افزایش هزینه یا حتی رد شدن قطعه در کنترل کیفیت شود.

برای رسیدن به ضخامت بهینه، باید پارامترهایی مانند چگالی جریان، زمان آبکاری، دما و ترکیب شیمیایی محلول به‌درستی تنظیم شوند. همچنین انتخاب روش مناسب برای اندازه‌گیری ضخامت؛ اعم از روش‌های غیرمخرب مانند XRF و جریان گردابی، یا روش‌های دقیق آزمایشگاهی مانند مقطع‌زنی؛ نقش مهمی در صحت کنترل دارد. در نهایت، کنترل دقیق ضخامت نه‌فقط یک نیاز فنی، بلکه راهی برای کاهش هزینه‌ها، افزایش رضایت مشتری و انطباق با استانداردهای صنعتی است.

آبکاری هارد کروم | آبکاری هارد کروم یا کروم سخت

مشکلات رایج آبکاری هارد کروم یا کروم سخت

آبکاری هارد کروم یکی از مقاوم‌ ترین و پرکاربردترین روش‌ های پوشش‌ دهی فلزات به شمار می‌ رود که برای افزایش دوام، سختی و مقاومت در برابر سایش و خوردگی مورد استفاده قرار می‌ گیرد. این نوع آبکاری، لایه‌ ای براق و نقره‌ ای‌ رنگ از کروم را بر سطح فلزاتی مانند فولاد، آلومینیوم یا برنج قرار می‌ دهد و موجب بهبود عملکرد قطعات صنعتی در شرایط سخت می‌ شود.

در صنایع سنگین، خودرو، نفت و گاز و حتی تجهیزات پزشکی، آبکاری هارد کروم به دلیل خواص فنی برجسته‌ اش جایگاه ویژه‌ ای دارد. این روش نه‌ تنها طول عمر قطعات را افزایش می‌ دهد، بلکه باعث کاهش اصطکاک و بهبود ظاهر آن‌ ها نیز می‌ شود. در نتیجه، انتخابی هوشمندانه برای قطعاتی است که باید تحت فشار، حرارت یا مواد شیمیایی مقاومت بالایی از خود نشان دهند.

آبکاری کروم سخت چیست؟

آبکاری کروم سخت یک فرآیند پوشش‌دهی سطحی است که در آن لایه‌ای از فلز کروم با ضخامت نسبتاً بالا به روش الکتروشیمیایی روی سطح قطعات فلزی نشانده می‌شود. هدف اصلی از انجام این نوع آبکاری، افزایش مقاومت قطعه در برابر سایش، اصطکاک، خوردگی و ضربه‌های مکانیکی است، نه زیبایی ظاهری. به همین دلیل کروم سخت بیشتر در قطعات صنعتی و مهندسی مورد استفاده قرار می‌گیرد.

در این فرآیند، قطعه به‌عنوان کاتد در وان حاوی محلول اسید کرومیک قرار می‌گیرد و با عبور جریان برق، یون‌های کروم روی سطح قطعه رسوب می‌کنند. لایه ایجادشده معمولاً سختی بسیار بالایی دارد و می‌تواند عمر کاری قطعه را به‌طور چشمگیری افزایش دهد. آبکاری کروم سخت به‌خصوص برای قطعاتی که تحت فشار، اصطکاک یا شرایط کاری سخت قرار دارند، یک راه‌حل مؤثر برای جلوگیری از فرسایش و کاهش هزینه‌های تعمیر و تعویض محسوب می‌شود.

آبکاری کروم سخت چیست؟

آبکاری کروم سخت یک فرآیند پوشش‌دهی سطحی است که در آن لایه‌ای از فلز کروم با ضخامت نسبتاً بالا به روش الکتروشیمیایی روی سطح قطعات فلزی نشانده می‌شود. هدف اصلی از انجام این نوع آبکاری، افزایش مقاومت قطعه در برابر سایش، اصطکاک، خوردگی و ضربه‌های مکانیکی است، نه زیبایی ظاهری. به همین دلیل کروم سخت بیشتر در قطعات صنعتی و مهندسی مورد استفاده قرار می‌گیرد.

در این فرآیند، قطعه به‌عنوان کاتد در وان حاوی محلول اسید کرومیک قرار می‌گیرد و با عبور جریان برق، یون‌های کروم روی سطح قطعه رسوب می‌کنند. لایه ایجادشده معمولاً سختی بسیار بالایی دارد و می‌تواند عمر کاری قطعه را به‌طور چشمگیری افزایش دهد. آبکاری کروم سخت به‌خصوص برای قطعاتی که تحت فشار، اصطکاک یا شرایط کاری سخت قرار دارند، یک راه‌حل مؤثر برای جلوگیری از فرسایش و کاهش هزینه‌های تعمیر و تعویض محسوب می‌شود.

کاربردهای آبکاری کروم سخت

کاربردهای آبکاری هارد کروم در صنایع مختلف بسیار گسترده است، زیرا این پوشش می‌تواند عملکرد و طول عمر قطعات را به‌طور قابل‌توجهی افزایش دهد. در ادامه، مهم‌ترین کاربردها توضیح داده شده‌اند.

کاربرد شافت‌ها و محورها

شافت‌ها و محورها معمولاً در معرض سایش مداوم، اصطکاک و فشار مکانیکی قرار دارند. آبکاری کروم سخت با ایجاد سطحی بسیار سخت و یکنواخت، باعث کاهش سایش، جلوگیری از خط و خش و افزایش عمر کاری این قطعات می‌شود. همچنین این پوشش به حفظ تلرانس‌های ابعادی در طول زمان کمک می‌کند.

کاربرد در قطعات هیدرولیک و پنوماتیک

سیلندرها، پیستون‌ها و میله‌های هیدرولیک از جمله قطعاتی هستند که نیاز به سطحی صاف، مقاوم و ضدخوردگی دارند. آبکاری کروم سخت با کاهش اصطکاک بین قطعات متحرک و افزایش مقاومت در برابر رطوبت و مواد شیمیایی، عملکرد سیستم‌های هیدرولیک و پنوماتیک را بهبود می‌بخشد.

کاربرد در قالب‌های صنعتی

قالب‌های تزریق پلاستیک، دایکست و قالب‌های فلزی در شرایط کاری سخت و دمای بالا استفاده می‌شوند. پوشش کروم سخت روی این قالب‌ها باعث افزایش مقاومت در برابر سایش، کاهش چسبندگی مواد به سطح قالب و بهبود کیفیت قطعه نهایی می‌شود. این موضوع همچنین زمان توقف خط تولید را کاهش می‌دهد.

کاربرد در قطعات ماشین‌آلات صنعتی

بسیاری از قطعات ماشین‌آلات صنعتی مانند غلطک‌ها، بوش‌ها و قطعات متحرک در معرض استهلاک مداوم هستند. آبکاری کروم سخت با افزایش سختی سطح و مقاومت سایشی، باعث کاهش خرابی و افزایش بازدهی ماشین‌آلات می‌شود و هزینه‌های نگهداری را پایین می‌آورد.

کاربرد در بازسازی و ترمیم قطعات

یکی از مهم‌ترین کاربردهای آبکاری کروم سخت، بازسازی قطعات فرسوده است. در این روش، ابتدا لایه‌ای از کروم سخت روی قطعه آسیب‌دیده نشانده می‌شود و سپس با سنگ‌زنی و پولیش، قطعه به ابعاد و شرایط اولیه یا حتی بهتر از قبل بازگردانده می‌شود. این کار جایگزین اقتصادی مناسبی برای ساخت قطعه جدید است.

کاربردهای آبکاری هارد کروم

پوشش هارد کروم، انتخابی مقاوم و زیبا برای سطوح فلزی و غیرفلزی

آبکاری مس، نیکل و کروم از جمله روش‌ های قدیمی و پراستفاده برای ایجاد پوشش تزئینی روی فولاد است که معمولاً با عنوان “پوشش کروم” شناخته می‌ شود. در سال‌ های اخیر، آبکاری نیکل-کروم ترکیبی (نیکل نیمه‌ روشن به‌همراه لایه‌ ای از نیکل روشن) به دلیل زیبایی بیشتر و مقاومت بالاتر در برابر خوردگی، محبوبیت زیادی پیدا کرده است.

این نوع پوشش‌ ها نه‌ تنها روی فلزات، بلکه روی سطوح پلاستیکی نیز قابل اجرا هستند و به دلیل ظاهر براق و عملکرد عالی، امروزه در دسته پوشش‌ های تزئینی اصلی قرار گرفته‌ اند.

کاربرد گسترده کروم سخت در صنعت و خودروسازی

آبکاری کروم، نوعی آبکاری بدون برق است که برای انجام آن نیازی به جریان الکتریکی مستقیم در وان آبکاری نیست. کروم سخت را می‌ توان در قطعات صنعتی متنوعی مانند غلطک‌ ها، شفت‌های صنعتی و ریل‌ های راهنما مشاهده کرد. با توجه به نیاز روزافزون صنعت خودروسازی به مقاومت بالا در برابر شرایط آب و هوایی سخت، از ترکیب نیکل‌ های مختلف به‌ صورت آبکاری دوگانه یا سه‌ لایه استفاده می‌ شود.

در این روش، سه لایه نیکل به‌همراه یک لایه کروم با ساختار ترک‌ خورده برای افزایش دوام و محافظت بیشتر به‌ کار می‌ رود که عملکرد بهینه‌ تری در مقابل خوردگی فراهم می‌ آورد.

مشکلات رایج آبکاری هارد کروم

آبکاری کروم سخت یکی از بخش‌ های کلیدی در فرآیند ترمیم لوله سیلندری یا سیلندرهای هیدرولیکی است. زمانی که میله‌ های سیلندر برای مدت طولانی در حال کار بوده‌اند، معمولاً دچار سایش سطحی در پوشش کروم می‌ شوند. این فرسایش نه‌ تنها عملکرد سیلندر را کاهش می‌ دهد، بلکه در صورت بی‌ توجهی می‌ تواند منجر به خرابی کامل سیستم شود.

بهترین راه‌کار برای بازگرداندن عملکرد اولیه سیلندر، تعویض و بازسازی دقیق لایه کروم سخت است. باید توجه داشت که این کار، تخصصی‌ تر از آن چیزی‌ ست که در نگاه اول به نظر می‌ رسد. این فرآیند ترکیبی از علم شیمی، متالورژی، مهارت‌ های مکانیکی و تجربه عملی است.

از اتصالات الکتریکی ناقص گرفته تا ترکیب شیمیایی ناپایدار وان، خطاهای رایجی وجود دارد که می‌ تواند به بروز نقص‌ هایی در پوشش نهایی منجر شود. این ایرادات ممکن است باعث ایجاد عملکرد نامطلوب در میله‌ های سیلندر شوند و حتی به اجزایی مثل اورینگ‌ ها و مهر و موم‌ ها آسیب وارد کنند.

معرفی ۸ مشکل رایج در آبکاری هارد کروم یا کروم سخت

در فرآیند بازسازی سیلندرهای هیدرولیکی، کیفیت پوشش هارد کروم نقش تعیین‌ کننده‌ ای در دوام و عملکرد قطعه دارد. اما اگر آبکاری با دقت و دانش کافی انجام نشود، ممکن است مشکلاتی به وجود آید که نه‌ تنها هزینه‌های تعمیر را بالا می‌برد، بلکه منجر به آسیب‌ های ثانویه به کل سیستم می‌ شود. در ادامه با ۸ مورد از رایج‌ ترین ایرادات در آبکاری کروم سخت آشنا می‌ شوید.

۱. رسوبات کدر و شیری رنگ

ظاهر غیرشفاف یا شیری در سطح کروم معمولاً نشانه‌ ای از تنظیم نبودن دما و چگالی جریان الکتریکی در وان آبکاری است. این مشکل همچنین می‌ تواند به وجود ناخالصی‌ هایی مانند آهن، مس یا کلرید در محلول آبکاری مربوط باشد.

۲. رسوبات سوخته در نواحی پرجریان

در نقاطی از میله که چگالی جریان بالا است، سرعت رسوب‌ گذاری افزایش یافته و کروم به‌ صورت لایه‌ هایی ضخیم و سوخته رسوب می‌ کند. این اتفاق بیشتر در لبه‌ها یا انتهای میله سیلندر دیده می‌ شود.

۳. پوشش ناقص یا نقاط بدون آبکاری

وجود بخش‌ هایی از سطح که به‌ درستی آبکاری نشده‌ اند، به‌ طور معمول از ترکیب شیمیایی نادرست وان یا مشکل در اتصالات الکتریکی ناشی می‌ شود. این وضعیت در دوره‌ های طولانی آبکاری تشدید می‌ گردد و برای بازسازی سیلندر قابل‌ قبول نیست.

۴. چسبندگی ضعیف پوشش کروم

پوسته‌ شدن، تاول‌ زدن یا بلند شدن کروم از سطح زیرین نشان‌ دهنده چسبندگی ضعیف است. آماده‌ سازی ناقص سطح، باقی‌ ماندن لایه کروم قدیمی یا وقفه‌ های جریان از دلایل اصلی این نقص محسوب می‌ شوند.

۵. سطح خشن و ناصاف

کروم برخلاف سایر فلزات مانند مس، توانایی پر کردن نواقص سطحی را ندارد. به همین دلیل، هر گونه خراش یا ناهمواری فلز پایه، در پوشش نهایی تشدید شده و باعث ایجاد سطحی خشن و ناهماهنگ می‌ شود.

۶. تشکیل حفره‌ های سطحی

حفره‌ های ریز و متعدد در سطح کروم اغلب به‌ دلیل وجود آلودگی‌ های باقی‌ مانده در مرحله آماده‌ سازی یا ذرات معلق در وان آبکاری ایجاد می‌ شوند. همچنین، متخلخل بودن فلز پایه نیز می‌ تواند یکی از عوامل اصلی باشد.

۷. ترک‌ خوردگی میکروسکوپی بیش از حد

در حالی که ترک‌ های ریز در آبکاری کروم طبیعی و حتی مفید هستند (زیرا به روانکاری کمک می‌ کنند)، افزایش بیش از حد آن‌ ها منجر به زبری بیش‌ از اندازه سطح می‌ شود. نسبت نامتعادل سولفات کروم یا تغییرات دمایی نیز در این موضوع نقش دارند.

۸. ترک‌ خوردگی درشت یا ترک‌ های گل‌ مانند

وقتی سطح کروم دچار ترک‌ های عمیق و ناهمسان می‌ شود، اصطلاحاً به آن ترک‌ خوردگی گل گفته می‌ شود. این ایراد عمدتاً ناشی از سنگ‌ زنی نادرست است؛ استفاده از چرخ سنگ نامناسب، سرعت یا فشار زیاد و مایع خنک‌ کننده غیراستاندارد از دلایل رایج این مشکل هستند.

مزایای آبکاری کروم سخت و خدمات تخصصی ایران برنز استیل

مزایای آبکاری کروم سخت و خدمات تخصصی ایران برنز استیل

آبکاری کروم سخت به‌ عنوان یکی از بهترین روش‌ ها برای محافظت و بهبود عملکرد قطعات صنعتی، در صنایع مختلف کاربرد گسترده‌ ای دارد. این نوع پوشش، سطح فلزات را در برابر عوامل محیطی، سایش و حرارت مقاوم کرده و نقشی کلیدی در افزایش بهره‌ وری ماشین‌ آلات ایفا می‌ کند.

مهم‌ ترین مزایای آبکاری کروم سخت:

  • مقاومت بالا در برابر سایش و خراش
    پوشش کروم سخت با ایجاد لایه‌ ای مستحکم، عمر قطعات صنعتی را در محیط‌های پرفشار افزایش می‌ دهد.
  • بهبود مقاومت در برابر خوردگی
    آبکاری کروم، سطح فلز را از زنگ‌ زدگی و آسیب‌ های ناشی از رطوبت یا مواد شیمیایی محافظت می‌ کند.
  • افزایش طول عمر قطعات
    با کاهش فرسایش، نیاز به تعمیرات یا تعویض زودهنگام قطعات به‌ طور قابل توجهی کاهش می‌ یابد.
  • کاهش اصطکاک و عملکرد روان‌تر قطعات
    سطح صیقلی حاصل از کروم باعث کاهش اصطکاک در تماس‌ های مکانیکی و بهبود راندمان سیستم می‌ شود.
  • مقاومت در برابر حرارت بالا
    این پوشش در دماهای بالا بدون تغییر در خواص فیزیکی و شیمیایی خود باقی می‌ ماند.

در ایران برنز استیل، با بهره‌ گیری از تجربه، دانش فنی و استفاده از تجهیزات به‌ روز، خدمات آبکاری کروم سخت را مطابق با استانداردهای بین‌ المللی ارائه می‌ دهیم. از آماده‌ سازی دقیق سطح قطعه گرفته تا کنترل کیفیت نهایی، تمام مراحل با دقت و وسواس بالا انجام می‌ شود تا محصول نهایی، کارایی و دوام مورد انتظار شما را داشته باشد.

ما در ایران برنز استیل، تنها به پوشش دادن سطح فلزات بسنده نمی‌ کنیم؛ بلکه برای افزایش عمر تجهیزات و کاهش هزینه‌ های تعمیر و نگهداری شما راهکارهای مهندسی‌شده ارائه می‌ دهیم. اگر به‌دنبال کیفیت، دوام و عملکرد برتر هستید، ایران برنز استیل با تکیه بر تخصص تیم فنی و سابقه‌ ای درخشان، آماده همکاری با صنایع مختلف است. انتخاب ما یعنی سرمایه‌ گذاری بر دوام، ایمنی و بهره‌ وری.

نکات کلیدی در انتخاب فرآیند آبکاری هارد کروم با ایران برنز استیل

انتخاب درست فرآیند آبکاری کروم سخت (هارد کروم) نقش مهمی در افزایش دوام، کارایی و کیفیت قطعات صنعتی دارد. بی‌ توجهی به جزئیات این فرآیند، ممکن است باعث کاهش عملکرد قطعه یا کاهش عمر مفید آن شود. در این مطلب، به مهم‌ ترین نکاتی می‌ پردازیم که در هنگام انتخاب روش مناسب برای آبکاری باید مدنظر قرار گیرد.

  • بررسی نوع قطعه و جنس پایه

نوع فلز پایه، مثل فولاد، آلومینیوم یا مس، تأثیر زیادی در انتخاب فرآیند آبکاری دارد. هر نوع فلز نیاز به آماده‌ سازی و شرایط خاصی برای پوشش‌ دهی موفق دارد. در ایران برنز استیل، تیم فنی با بررسی دقیق جنس قطعه، بهترین شیوه آبکاری متناسب با آن را پیشنهاد می‌دهد.

  • ابعاد و پیچیدگی قطعه

اندازه، حجم و شکل هندسی قطعه از عوامل تعیین‌ کننده در انتخاب نوع فرآیند است. قطعات بزرگ، دارای سطح‌ های داخلی یا اشکال پیچیده ممکن است به تجهیزات خاص و تکنیک‌ های ویژه نیاز داشته باشند. ایران برنز استیل، با در اختیار داشتن امکانات متنوع، آمادگی اجرای دقیق فرآیند برای انواع قطعات پیچیده را دارد.

  • نیاز به استحکام مکانیکی بالا

برخی کاربردهای صنعتی، مثل قطعات هیدرولیکی یا ابزارهای تحت فشار، نیازمند مقاومت بالا در برابر سایش و ضربه هستند. انتخاب فرمولاسیون مناسب محلول و کنترل دقیق چگالی جریان در ایران برنز استیل باعث می‌ شود پوشش نهایی از استحکام مکانیکی بالا برخوردار باشد.

  • شرایط محیطی کاربرد قطعه

عواملی مانند دمای محیط، رطوبت یا تماس با مواد شیمیایی باید حتماً در انتخاب روش آبکاری در نظر گرفته شود. کارشناسان ایران برنز استیل با شناخت دقیق شرایط عملکردی قطعه، پوششی متناسب با نیاز شما اعمال می‌ کنند تا بیشترین دوام و مقاومت فراهم شود.

  • رعایت استانداردهای محیط زیست و ایمنی

استفاده از روش‌ هایی که با مقررات ایمنی، بهداشت و محیط زیست سازگاری داشته باشند، نه تنها ضامن سلامت محیط کار است، بلکه اعتبار مجموعه شما را نیز ارتقا می‌ دهد. ایران برنز استیل با پیروی از استانداردهای روز دنیا، فرآیندهای آبکاری ایمن و سبز را در اولویت قرار داده است.

  • هزینه و زمان اجرای پروژه

مدیریت هزینه و زمان، بخش مهمی از موفقیت پروژه‌ های صنعتی است. ایران برنز استیل با بهره‌ گیری از تکنولوژی‌ های به‌ روز و نیروی متخصص، زمان اجرای فرآیند را کاهش داده و هزینه‌ ها را بهینه می‌ سازد؛ بدون اینکه از کیفیت نهایی کاسته شود.

انتخاب فرآیند مناسب برای آبکاری هارد کروم، نیازمند دقت، تجربه و شناخت کامل از شرایط فنی و عملیاتی است. اگر به‌ دنبال کیفیتی ماندگار، اجرای دقیق و خدمات حرفه‌ ای هستید، ایران برنز استیل همراهی مطمئن برای صنایع مختلف خواهد بود.

آبکاری هارد کروم


سوالات متداول در مورد آبکاری کروم سخت

آبکاری کروم سخت یک فرآیند صنعتی است که طی آن یک لایه ضخیم از کروم روی سطح قطعات فلزی ایجاد می‌شود. این نوع آبکاری بیشتر برای افزایش مقاومت قطعات در برابر سایش، اصطکاک، خوردگی و ضربه استفاده می‌شود. برخلاف کروم تزئینی که بیشتر برای زیبایی و ایجاد سطح براق روی قطعات به کار می‌رود، هدف اصلی کروم سخت افزایش طول عمر و بهبود عملکرد قطعات صنعتی است.

آبکاری کروم سخت معمولاً روی قطعاتی انجام می‌شود که در شرایط کاری سخت قرار دارند و در معرض اصطکاک یا فشار زیاد هستند. از جمله این قطعات می‌توان به شفت‌ها، سیلندرهای هیدرولیک، قالب‌های صنعتی، غلطک‌ها، قطعات ماشین‌آلات، پیستون‌ها و تجهیزات صنایع نفت، خودروسازی و تولید اشاره کرد.

مهم‌ترین مزیت آبکاری کروم سخت، افزایش چشمگیر مقاومت سطح قطعه در برابر سایش و خوردگی است. این پوشش باعث کاهش اصطکاک بین قطعات، افزایش عمر مفید تجهیزات، بهبود مقاومت در برابر حرارت و ایجاد سطحی صاف و سخت می‌شود. همچنین در بسیاری از موارد، استفاده از کروم سخت می‌تواند هزینه‌های تعمیر و تعویض قطعات را کاهش دهد.

ضخامت آبکاری کروم سخت با توجه به نوع قطعه، شرایط کاری و میزان مقاومت مورد نیاز متفاوت است. معمولاً این ضخامت از چند میکرون تا چند دهم میلی‌متر متغیر است. در قطعاتی که تحت فشار و سایش بیشتری قرار دارند، معمولاً از لایه‌های ضخیم‌تر کروم استفاده می‌شود تا دوام بیشتری ایجاد شود.

بله، یکی از اهداف اصلی آبکاری کروم سخت افزایش سختی سطح قطعه است. لایه کروم ایجادشده سختی بالایی دارد و باعث می‌شود سطح قطعه در برابر خراش، ضربه و سایش مقاومت بیشتری پیدا کند. البته میزان تأثیر آن به کیفیت فرآیند آبکاری و آماده‌سازی سطح قبل از آبکاری بستگی دارد.

برای انجام آبکاری کروم سخت ابتدا سطح قطعه کاملاً تمیز و آماده‌سازی می‌شود تا هرگونه آلودگی، زنگ‌زدگی یا چربی از بین برود. سپس قطعه در محلول الکترولیت مخصوص قرار گرفته و با استفاده از جریان الکتریکی، یون‌های کروم روی سطح آن رسوب می‌کنند. پس از پایان فرآیند، قطعه بررسی و در صورت نیاز پولیش یا پرداخت نهایی می‌شود تا به کیفیت سطح مطلوب برسد.

کروم سخت مقاومت بالایی در برابر خوردگی دارد، اما کاملاً ضدزنگ نیست. در شرایط محیطی بسیار خورنده یا در صورت آسیب دیدن لایه کروم، امکان کاهش مقاومت سطح وجود دارد. با انتخاب روش صحیح آبکاری، کنترل ضخامت پوشش و نگهداری مناسب، می‌توان دوام و عملکرد این پوشش را برای مدت طولانی حفظ کرد.

نکته نهایی 

یکی از مشکلات رایج در آبکاری هارد کروم، ایجاد ترک‌ های مویی یا میکروکرک روی سطح پوشش است. این ترک‌ها که در ظاهر ممکن است بی‌ اهمیت به‌ نظر برسند، می‌ توانند باعث نفوذ رطوبت یا مواد خورنده به زیر لایه کروم شده و به مرور زمان باعث تخریب سطح قطعه شوند. این مسئله معمولاً به دلیل عدم کنترل دقیق دما، غلظت محلول یا ولتاژ در حین آبکاری رخ می‌ دهد و نیازمند تنظیمات دقیق و نظارت مداوم است.

از دیگر مشکلات رایج می‌ توان به چسبندگی ضعیف پوشش کروم به سطح قطعه اشاره کرد که بیشتر به‌دلیل آماده‌ سازی نادرست سطح پایه اتفاق می‌ افتد. چنانچه سطح قطعه به درستی چربی‌ زدایی، زبرسازی یا پیش‌ آبکاری نشده باشد، پوشش به‌ مرور از سطح جدا شده و دچار پوسته شدن می‌ شود. برای جلوگیری از این مشکل، استفاده از تجهیزات استاندارد و رعایت دقیق مراحل پیش‌ پردازش در مجموعه‌ ای مانند ایران برنز استیل اهمیت زیادی دارد.

آبکاری رزگلد در تهران|آموزش آبکاری طلا، شامپاینی و رزگلد

آبکاری رزگلد ترکیبی از زیبایی و کیفیت

آبکاری رزگلد یکی از محبوب‌ ترین روش‌ها برای ایجاد جلوه‌ای زیبا و لوکس روی سطوح فلزی است. این تکنیک با ترکیب رنگ‌های طلایی و صورتی، جذابیت بصری خاصی به محصولات می‌بخشد و کاربرد گسترده‌ای در جواهرات، دکوراسیون داخلی و صنعت مد پیدا کرده است. در آبکاری رزگلد، از لایه‌ای نازک از فلزات گران‌بها برای پوشش‌دهی استفاده می‌شود که علاوه بر زیبایی، دوام بالایی نیز به محصول می‌بخشد.

آبکاری رزگلد به دلیل انعطاف‌پذیری در استفاده و تنوع طراحی، انتخابی ایده‌آل برای ایجاد استایل‌های شیک و مدرن به شمار می‌رود. این روش نه‌تنها زیبایی خاصی به اشیا می‌دهد، بلکه با ایجاد یک لایه محافظ، از زنگ‌زدگی و فرسایش جلوگیری می‌کند. به همین دلیل، این تکنیک در میان تولیدکنندگان و طراحان صنعتی جایگاه ویژه‌ای پیدا کرده است.

آبکاری رزگلد چیست و چرا محبوب است؟

آبکاری رزگلد فرآیندی است که در آن یک لایه نازک از فلزات گران‌بها مانند طلا و مس به سطح یک شیء فلزی اعمال می‌شود تا ظاهری زیبا و درخشان ایجاد کند. این روش، ترکیب رنگ طلایی و صورتی را به‌وجود می‌آورد که به نام رزگلد شناخته می‌شود. به‌واسطه این ترکیب، محصولات آبکاری شده با رزگلد جذابیت خاصی دارند و ظاهر لوکسی به آن‌ها می‌بخشد. این تکنیک در صنایع مختلف از جمله جواهرسازی، ساعت‌سازی، و دکوراسیون داخلی کاربرد دارد.

آبکاری رزگلد به دلیل زیبایی چشم‌نواز و دوام بالا بسیار محبوب است. لایه محافظی که در این فرآیند ایجاد می‌شود، از سطح فلزی در برابر آسیب‌های محیطی مانند زنگ‌زدگی و خط و خش محافظت می‌کند. این ویژگی‌ها باعث می‌شود که آبکاری رزگلد انتخابی ایده‌آل برای تولید کالاهای با کیفیت و ماندگار باشد، به‌ویژه در طراحی جواهرات و لوازم لوکس.

روش‌ های مختلف آبکاری رزگلد و کاربردهای آن

آبکاری رزگلد معمولاً با استفاده از روش‌های مختلفی انجام می‌شود که هرکدام ویژگی‌ها و کاربردهای خاص خود را دارند. یکی از متداول‌ترین روش‌ها، آبکاری الکتروشیمیایی است که در آن یک جریان الکتریکی از طریق محلول حاوی یون‌های فلز به سطح مورد نظر منتقل می‌شود. این روش به لایه‌نشانی دقیق و یکنواخت رزگلد روی فلز پایه کمک می‌کند. دیگر روش رایج، آبکاری با روکش فلزی است که در آن رزگلد به عنوان لایه‌ای نازک بر روی سطح فلز پوشانده می‌شود و معمولاً برای جواهرات و زیورآلات کاربرد دارد.

کاربردهای آبکاری رزگلد

آبکاری رزگلد در بسیاری از صنایع کاربرد دارد، به ویژه در جواهرسازی، ساعت‌سازی، و دکوراسیون داخلی. در جواهرات، این فرآیند به زیورآلات ظاهری شیک و لوکس می‌بخشد و به طور گسترده برای ساخت حلقه‌های نامزدی، دستبندها، گردنبندها و گوشواره‌ها استفاده می‌شود. در ساعت‌سازی، آبکاری رزگلد به ساعت‌ها ظاهری مدرن و جذاب می‌دهد. همچنین در دکوراسیون داخلی، آبکاری رزگلد در ساخت لوازم تزئینی، وسایل منزل و حتی مبلمان کاربرد دارد تا جلوه‌ای از ظرافت و لوکس بودن ایجاد کند. این کاربردها باعث شده آبکاری رزگلد به یکی از انتخاب‌های محبوب در طراحی‌های مدرن تبدیل شود.

نقش آبکاری رزگلد در خلق محصولات منحصر به فرد

نقش آبکاری رزگلد در خلق محصولات منحصر به فرد

  1. جذب توجه با رنگ منحصر به فرد رزگلد
  2. افزایش جذابیت بصری و لوکسی
  3. ایجاد لایه محافظ و دوام بیشتر
  4. ترکیب ظرافت و شیک بودن در طراحی
  5. مناسب برای جواهرات و لوازم لوکس
  6. تنوع در کاربردهای دکوراتیو و صنعتی
  7. تفاوت چشم‌گیر نسبت به دیگر پوشش‌ها
  8. بهبود ارزش ظاهری محصولات
  9. ترکیب زیبایی و مقاومت در برابر آسیب‌ها
  10. جلب نظر مصرف‌کنندگان با طراحی خاص

چرا آبکاری رزگلد انتخابی مناسب برای طراحی‌ های مدرن است؟

دلایل انتخاب آبکاری رزگلد برای طراحی‌های مدرن توضیحات
زیبایی چشم‌نواز رنگ طلایی-صورتی رزگلد ظاهری شیک و لوکس به محصولات می‌بخشد که با طراحی‌های مدرن هماهنگ است.
ترکیب با سایر رنگ‌ها آبکاری رزگلد به راحتی با رنگ‌های دیگر مانند سفید، مشکی و نقره‌ای ترکیب می‌شود و طراحی‌های متنوعی ایجاد می‌کند.
درخشش و جذابیت منحصر به فرد درخشندگی خاص رزگلد باعث جلب توجه می‌شود و به محصولات طراحی مدرن جلوه‌ای خاص می‌بخشد.
دوام و مقاومت بالا آبکاری رزگلد علاوه بر زیبایی، مقاومت بالایی در برابر خش و زنگ‌زدگی دارد که برای استفاده در طراحی‌های روزمره مناسب است.
قابلیت استفاده در متریال‌های مختلف این روش آبکاری در مواد مختلف مانند فلزات، شیشه و سرامیک قابل استفاده است و به طراحی‌های مدرن تنوع می‌بخشد.
ایجاد حس نوآوری و مدرنیته استفاده از آبکاری رزگلد در محصولات طراحی مدرن، حسی از نوآوری و پیشرفته بودن را منتقل می‌کند.

کاربردهای آبکاری رزگلد در دکوراسیون و جواهرات

آبکاری رزگلد در دکوراسیون به عنوان یک روش مدرن و لوکس برای ایجاد جلوه‌های بصری زیبا مورد استفاده قرار می‌گیرد. این تکنیک به طراحان این امکان را می‌دهد که با پوشش دادن اجسام مختلف مانند آینه‌ها، قاب‌های عکس، لوازم دکوری و لامپ‌ها، جلوه‌ای منحصربه‌فرد و شیک ایجاد کنند. رنگ طلایی-صورتی رزگلد به فضای داخلی گرم‌ و صمیمی می‌بخشد و با دیگر رنگ‌ها به‌راحتی ترکیب می‌شود، به‌ویژه در فضاهای مدرن و مینیمالیستی که به ظرافت و زیبایی اهمیت دارند.

در جواهرسازی، آبکاری رزگلد به یکی از محبوب‌ترین روش‌ها برای خلق جواهرات لوکس تبدیل شده است. این آبکاری به طلا و سایر فلزات رنگ و درخششی خاص می‌بخشد که جذابیت آن‌ها را دوچندان می‌کند. از انگشترها و دستبندهای ساده تا گردنبندهای پیچیده، آبکاری رزگلد در جواهرات ظاهری شیک و مدرن ایجاد کرده و به دلیل رنگ خاصش، به‌ویژه در جواهرات زنانه طرفداران زیادی پیدا کرده است. این تکنیک باعث ماندگاری بیشتر و مقاومت بالاتر جواهرات در برابر آسیب‌های روزمره می‌شود.

نقش آبکاری رزگلد در خلق محصولات منحصر به فرد

آبکاری رزگلد با ایجاد ترکیب زیبای رنگ طلایی و صورتی، به محصولات ظاهری شیک و لوکس می‌بخشد که آن‌ها را از سایر محصولات مشابه متمایز می‌کند. این رنگ خاص در طراحی‌های مدرن به جلوه‌ای منحصر به فرد و جذاب تبدیل می‌شود و به طراحان امکان می‌دهد محصولات با هویت بصری قوی ایجاد کنند.

علاوه بر زیبایی، آبکاری رزگلد با اضافه کردن لایه‌ای محافظ به محصولات، از آسیب‌هایی مانند خش و زنگ‌زدگی جلوگیری کرده و عمر آن‌ها را طولانی‌تر می‌کند، که این ویژگی‌ها آن را به انتخابی ایده‌آل برای خلق محصولات منحصر به فرد و با دوام تبدیل می‌کند.

نکاتی برای نگهداری محصولات آبکاری شده با رزگلد

برای نگهداری از محصولات آبکاری شده با رزگلد، باید به چند نکته مهم توجه کرد تا دوام و زیبایی آن‌ها حفظ شود. اولین نکته این است که محصولات آبکاری شده با رزگلد نباید در معرض مواد شیمیایی مانند عطر، لوسیون و مواد پاک‌کننده قرار گیرند، زیرا این مواد می‌توانند لایه آبکاری را آسیب رسانده و از بین ببرند. همچنین، بهتر است این محصولات از تماس با آب و رطوبت زیاد جلوگیری شود، به‌ویژه هنگام شنا یا حمام کردن.

در کنار این، برای افزایش طول عمر آبکاری رزگلد، توصیه می‌شود که از کشیدن یا ضربه زدن به آن‌ها خودداری کرده و در مواقع غیر استفاده، آن‌ها را در جعبه یا کیف‌های مخصوص نگهداری کنید. برای تمیز کردن، از پارچه نرم و خشک استفاده کنید و از اسفنج یا پارچه‌های زبر که ممکن است خش بیندازند، اجتناب کنید.

نکات برای نگهداری محصولات آبکاری شده با رزگلد:

  • دور نگه داشتن از مواد شیمیایی مانند عطر و لوسیون
  • اجتناب از تماس با آب و رطوبت زیاد
  • استفاده از پارچه نرم برای تمیزکاری
  • نگهداری در جعبه یا کیف‌های مخصوص
  • دوری از ضربه و کشیدن روی سطوح سخت

چگونه آبکاری رزگلد به افزایش کیفیت کمک می‌کند؟

آبکاری رزگلد به‌طور چشمگیری کیفیت محصولات را افزایش می‌دهد، زیرا این روش یک لایه محافظ مقاوم بر سطح فلز ایجاد می‌کند که آن را در برابر آسیب‌های محیطی مانند خش، زنگ‌زدگی و اکسیداسیون محافظت می‌کند. این لایه نازک از فلزات گران‌بها مانند طلا و مس، نه‌تنها زیبایی خاصی به محصول می‌بخشد، بلکه دوام و طول عمر آن را نیز افزایش می‌دهد. در نتیجه، محصولات آبکاری شده با رزگلد هم از لحاظ ظاهری جذاب‌تر و هم از نظر عملکردی مقاوم‌تر و ماندگارتر خواهند بود.

این ویژگی‌ها باعث می‌شود که آبکاری رزگلد برای صنایعی مانند جواهرسازی، ساعت‌سازی و دکوراسیون داخلی انتخابی مناسب باشد. لایه آبکاری علاوه بر زیبایی، به تقویت کیفیت و افزایش ارزش محصولات کمک می‌کند، زیرا می‌تواند طول عمر آن‌ها را بیشتر کرده و از آسیب‌های روزمره جلوگیری کند. به این ترتیب، آبکاری رزگلد نه‌تنها به جذابیت ظاهری، بلکه به بهبود کارایی و استحکام محصول نیز می‌افزاید.

چرا آبکاری رزگلد انتخابی مناسب برای جواهرات است؟

آبکاری رزگلد به دلیل ترکیب رنگ طلایی و صورتی خاص خود، یک انتخاب ایده‌آل برای جواهرات است. این رنگ منحصر به فرد نه تنها جلوه‌ای شیک و لوکس به جواهرات می‌بخشد، بلکه جذابیت آن‌ها را افزایش می‌دهد و می‌تواند به راحتی با سایر فلزات و سنگ‌های قیمتی ترکیب شود. در طراحی‌های مدرن، این رنگ خاص به جواهرات یک ظاهر مدرن و متفاوت می‌دهد که همواره مورد توجه قرار می‌گیرد.

علاوه بر زیبایی، آبکاری رزگلد به جواهرات دوام و مقاومت بیشتری می‌بخشد. این لایه محافظ به‌طور مؤثر از جواهرات در برابر آسیب‌هایی مانند خش، زنگ‌زدگی و اکسیداسیون محافظت می‌کند و به طول عمر آن‌ها می‌افزاید. به این ترتیب، آبکاری رزگلد به جواهرات نه تنها زیبایی ظاهری، بلکه کیفیت و ماندگاری بالاتری نیز ارائه می‌دهد، که آن‌ها را به یک انتخاب مناسب برای کسانی که به دنبال جواهرات با دوام و جذاب هستند، تبدیل می‌کند.

مزایای آبکاری رزگلد در صنایع مختلف

مزایای آبکاری رزگلد در صنایع مختلف

آبکاری رزگلد در صنایع مختلف مزایای قابل توجهی دارد که آن را به یک انتخاب محبوب تبدیل کرده است. در ادامه به برخی از این مزایا اشاره می‌کنیم:

  1. زیبایی و جذابیت ظاهری: یکی از بزرگ‌ترین مزایای آبکاری رزگلد، افزودن درخشندگی و ظاهری لوکس به محصولات است. رنگ خاص رزگلد که ترکیبی از طلایی و صورتی است، به جواهرات و وسایل تزئینی زیبایی و جذابیت خاصی می‌بخشد.
  2. افزایش دوام و مقاومت: آبکاری رزگلد لایه‌ای محافظ بر سطح فلز ایجاد می‌کند که باعث افزایش مقاومت آن در برابر خش، زنگ‌زدگی و اکسیداسیون می‌شود. این ویژگی به‌ویژه در جواهرات و ساعت‌ها که در معرض استفاده روزانه قرار دارند، بسیار مهم است.
  3. افزایش ماندگاری: به دلیل مقاومت بالای لایه رزگلد، محصولات آبکاری شده عمر طولانی‌تری دارند و نیاز به تعویض یا تعمیر کمتری دارند. این امر در صنعت جواهرسازی و ساعت‌سازی مزیت بزرگی به شمار می‌رود.
  4. تنوع کاربرد: آبکاری رزگلد در صنایع مختلفی از جمله جواهرات، ساعت‌سازی، لوازم تزئینی، دکوراسیون داخلی و حتی تجهیزات الکترونیکی مورد استفاده قرار می‌گیرد. این انعطاف‌پذیری در کاربردها باعث می‌شود که آبکاری رزگلد انتخابی محبوب برای طراحی‌های مدرن و کاربردی باشد.
  5. ارزش افزوده: محصولات آبکاری شده با رزگلد معمولاً از نظر ارزش زیبایی و مواد، از دیگر محصولات مشابه متمایز هستند. این لایه طلایی و صورتی به محصولات جلوه‌ای گران‌بها و ارزشمند می‌دهد که در بازارهای مختلف مورد توجه قرار می‌گیرد.

در مجموع، آبکاری رزگلد با ترکیب زیبایی، مقاومت، و کاربردهای وسیع خود، مزایای زیادی را برای صنایع مختلف به ارمغان می‌آورد.

بهترین  شرکت آبکاری رزگلد در تهران و ایران

یکی از بهترین شرکت‌های آبکاری رزگلد در تهران و ایران، شرکت ایران برنز استیل است. این شرکت با ارائه خدمات آبکاری رزگلد با استفاده از تکنولوژی‌های پیشرفته و کادری مجرب، به مشتریان خود محصولات با کیفیت و دوام بالا ارائه می‌دهد. ایران برنز استیل به عنوان یکی از پیشگامان صنعت آبکاری در ایران، توانسته است جایگاه ویژه‌ای در بازار جواهرات، ساعت‌سازی و دکوراسیون داخلی پیدا کند. این شرکت با تخصص در آبکاری انواع فلزات، رزگلد را به بهترین شکل ممکن به محصولات اضافه می‌کند و ظاهری لوکس و جذاب به آن‌ها می‌بخشد.

ایران برنز استیل علاوه بر خدمات آبکاری رزگلد، به مشتریان خود راهکارهای سفارشی‌سازی برای نیازهای خاص ارائه می‌دهد. این شرکت با استفاده از تجهیزات مدرن و تکنیک‌های به‌روز، امکان آبکاری دقیق و یکنواخت رزگلد را فراهم می‌کند، به‌طوری که محصولات از نظر زیبایی و مقاومت به استانداردهای بین‌المللی نزدیک باشند. ایران برنز استیل به دلیل کیفیت بالا و خدمات حرفه‌ای خود، انتخابی محبوب برای صنایعی است که به دنبال جواهرات، زیورآلات و محصولات با آبکاری رزگلد مقاوم و زیبا هستند.

ضخامت آبکاری رزگلد چقدر است؟

ضخامت آبکاری رزگلد به نوع قطعه، جنس فلز پایه، روش آبکاری و میزان استفاده از محصول بستگی دارد. به‌طور معمول، ضخامت لایه پوشش رزگلد می‌تواند از چند میکرون تا چند ده میکرون متغیر باشد. برای قطعاتی که بیشتر در معرض تماس، اصطکاک یا رطوبت قرار دارند، معمولاً از ضخامت‌های بالاتر استفاده می‌شود تا مقاومت پوشش افزایش پیدا کند.

در آبکاری‌های صنعتی و باکیفیت، کنترل دقیق ضخامت اهمیت زیادی دارد؛ زیرا اگر لایه آبکاری بیش از حد نازک باشد، رنگ رزگلد سریع‌تر از بین می‌رود و فلز زیرین نمایان می‌شود. از طرف دیگر، ضخامت مناسب علاوه بر افزایش دوام، باعث ایجاد سطحی یکنواخت، براق و لوکس روی قطعه می‌شود. عواملی مانند آماده‌سازی سطح، کیفیت محلول آبکاری و مهارت اجرا نیز در کیفیت نهایی آبکاری رزگلد تأثیر زیادی دارند.

ماندگاری آبکاری رزگلد چقدر است؟

ماندگاری پوشش رزگلد به عوامل مختلفی مانند کیفیت فرآیند آبکاری، ضخامت پوشش، نوع فلز پایه و شرایط نگهداری بستگی دارد. یک آبکاری رزگلد باکیفیت می‌تواند سال‌ها ظاهر زیبای خود را حفظ کند، اما قطعاتی که به‌صورت روزانه در معرض رطوبت، مواد شوینده، عرق بدن یا اصطکاک زیاد قرار می‌گیرند، ممکن است زودتر نیاز به ترمیم داشته باشند.

برای افزایش طول عمر آبکاری رزگلد، بهتر است قطعات آبکاری‌شده در معرض مستقیم مواد شیمیایی مانند شوینده‌های قوی، عطر، اسپری و مواد اسیدی قرار نگیرند. همچنین تمیز کردن سطح با یک پارچه نرم و نگهداری محصول در محیط خشک می‌تواند به حفظ درخشندگی و زیبایی پوشش رزگلد کمک کند.

در صورتی که آبکاری رزگلد با استفاده از تجهیزات مناسب و مواد اولیه باکیفیت انجام شود، مقاومت بالایی در برابر خط‌وخش و تغییرات ظاهری خواهد داشت و برای کاربردهای تزئینی، دکوراتیو و صنعتی گزینه‌ای محبوب محسوب می‌شود.

آیا آبکاری رزگلد تغییر رنگ می‌دهد؟

پوشش رزگلد به‌طور طبیعی ممکن است در طول زمان و تحت تأثیر شرایط محیطی دچار تغییرات جزئی در رنگ یا میزان براقیت شود. عواملی مانند تماس مداوم با آب، رطوبت، مواد شیمیایی، نور شدید، اصطکاک و کیفیت پایین آبکاری می‌توانند باعث کدر شدن یا تغییر رنگ تدریجی سطح شوند.

البته آبکاری رزگلد استاندارد و باکیفیت معمولاً مقاومت خوبی در برابر تغییر رنگ دارد و در صورت مراقبت مناسب، برای مدت طولانی ظاهر اولیه خود را حفظ می‌کند. استفاده از پوشش‌های محافظ مانند لایه‌های تکمیلی مقاوم نیز می‌تواند دوام رنگ رزگلد را افزایش دهد.

به همین دلیل، هنگام انتخاب خدمات آبکاری رزگلد، توجه به تجربه مجموعه آبکاری، نوع مواد مصرفی و روش اجرای کار اهمیت زیادی دارد؛ زیرا کیفیت فرآیند آبکاری نقش اصلی را در ثابت ماندن رنگ و زیبایی نهایی قطعه ایفا می‌کند.

نکته نهایی در مورد آبکاری رزگلد

آبکاری رزگلد به عنوان یک فرآیند لوکس و جذاب، ارزش افزوده زیادی به محصولات می‌بخشد و نه‌تنها زیبایی، بلکه مقاومت و دوام آن‌ها را نیز افزایش می‌دهد. این فرآیند نه تنها در جواهرات و زیورآلات، بلکه در دکوراسیون داخلی، ساعت‌سازی و سایر صنایع کاربرد گسترده‌ای دارد. با استفاده از تکنولوژی‌های پیشرفته و متخصصین ماهر، آبکاری رزگلد می‌تواند ظاهری شیک و مدرن به محصولات ببخشد و آن‌ها را برای مدت طولانی مقاوم نگه دارد.

شرکت‌های معتبر مانند ایران برنز استیل با ارائه خدمات با کیفیت و استاندارد بالا، نقش مهمی در تولید محصولات با آبکاری رزگلد دارند. انتخاب چنین شرکت‌هایی برای آبکاری جواهرات و سایر لوازم می‌تواند به نتیجه‌ای مطلوب و چشم‌نواز منجر شود که هم از نظر زیبایی و هم از نظر دوام و کیفیت رضایت مشتریان را جلب کند.


تفاوت آبکاری فورتیک و pvd

فرآیندهای نوآورانه آبکاری فلزات کلید موفقیت در صنایع یراق‌ آلات

هلدینگ تبلیغاتی

آبکاری استیل طلایی در تهران|آبکاری طلا روی استیل

آبکاری استیل طلایی جلوه‌ای لوکس برای هر سطح

آبکاری استیل طلایی یکی از محبوب‌ترین روش‌ها برای افزایش جذابیت و مقاومت استیل در محیط‌های مختلف است. این روش نه‌تنها ظاهر درخشان و طلایی رنگی به استیل می‌بخشد، بلکه سطح آن را در برابر عوامل محیطی مانند رطوبت، زنگ‌زدگی و سایش مقاوم‌تر می‌کند. به همین دلیل، از این نوع آبکاری در صنایع متعددی نظیر دکوراسیون داخلی، معماری، تولید تجهیزات لوکس و حتی صنایع خودروسازی استفاده می‌شود.

جذابیت بی‌نظیر و درخشندگی خیره‌کننده حاصل از آبکاری طلایی، آن را به انتخابی ایده‌آل برای افرادی تبدیل کرده است که به دنبال ترکیب زیبایی و کارایی هستند. این تکنیک می‌تواند ساده‌ترین وسایل را به آثار هنری چشمگیر تبدیل کند و جلوه‌ای ماندگار به هر محیطی بدهد. با وجود کاربردهای گسترده، آبکاری استیل طلایی همچنان به‌عنوان روشی مقرون‌به‌صرفه و ارزشمند شناخته می‌شود.

آبکاری طلایی چگونه مقاومت سطوح را افزایش می‌دهد؟

آبکاری استیل طلایی با ایجاد یک لایه محافظتی روی سطح استیل، مقاومت آن را به‌طور قابل‌توجهی افزایش می‌دهد. این لایه، استیل را در برابر عوامل آسیب‌زا مانند رطوبت، زنگ‌زدگی و سایش محافظت می‌کند. مواد به‌کاررفته در این فرآیند، علاوه بر ایجاد ظاهری زیبا و طلایی، خاصیت ضدخوردگی دارند که طول عمر و دوام سطوح را بهبود می‌بخشند. همین ویژگی‌ها باعث می‌شود این روش برای محیط‌های مرطوب یا مکان‌هایی که نیاز به دوام بالا دارند، گزینه‌ای ایده‌آل باشد.

همچنین، آبکاری طلایی از نظر استحکام نیز تغییرات محسوسی ایجاد می‌کند. لایه طلایی ایجادشده، به‌عنوان یک سپر عمل کرده و مانع از آسیب‌دیدگی مستقیم سطح اصلی می‌شود. این ویژگی، به‌ویژه در صنایعی که تجهیزات در معرض فشار یا ضربه قرار دارند، اهمیت زیادی دارد. ترکیب زیبایی، دوام و مقاومت، این نوع آبکاری را به روشی محبوب در بین صنعتگران و طراحان تبدیل کرده است.

انواع روش‌های آبکاری طلایی و تفاوت آن‌ها

آبکاری PVD طلایی یکی از روش‌های محبوب برای پوشش دادن سطح فلزات با لایه‌ای نازک از طلا است که علاوه بر زیبایی، مقاومت فلز را در برابر خوردگی افزایش می‌دهد. این فرایند روش‌های مختلفی دارد که هرکدام ویژگی‌ها و کاربردهای خاص خود را دارند. در ادامه با مهم‌ترین روش‌های آبکاری طلایی آشنا می‌شویم:

1. آبکاری الکتریکی

در این روش، سطح فلز با استفاده از جریان الکتریکی و محلول حاوی یون‌های طلا، به طور یکنواخت پوشیده می‌شود. این نوع آبکاری طلایی بسیار دقیق است و ضخامت لایه طلایی قابل کنترل است، بنابراین برای جواهرات و قطعات دقیق صنعتی بسیار مناسب است.

2. آبکاری شیمیایی

این روش بدون نیاز به جریان برق انجام می‌شود و با استفاده از واکنش‌های شیمیایی، لایه‌ای یکنواخت از طلا روی سطح فلز ایجاد می‌شود. آبکاری شیمیایی معمولاً برای سطوح پیچیده یا قطعاتی که دسترسی به همه نقاط دشوار است، کاربرد دارد.

3. آبکاری با غوطه‌وری

در این روش، فلز به سادگی در محلول طلای مذاب یا محلول طلا غوطه‌ور می‌شود تا لایه‌ای نازک روی سطح آن ایجاد شود. این روش بیشتر برای تزئینات و جواهرات فانتزی استفاده می‌شود و دوام کمتری نسبت به روش‌های الکتریکی و شیمیایی دارد.

4. آبکاری PVD طلایی

این تکنولوژی مدرن، با تبدیل طلا به بخار و رسوب آن روی سطح فلز، لایه‌ای بسیار مقاوم و یکنواخت ایجاد می‌کند. آبکاری پی وی دی طلایی مقاومت بالایی در برابر ساییدگی دارد و برای ساعت‌ها، لوازم الکترونیکی و بدلیجات با کیفیت بالا بسیار مناسب است.

تفاوت‌ها و نکات مهم

  • ضخامت لایه: روش الکتریکی و PVD امکان کنترل ضخامت دقیق دارند، اما روش غوطه‌وری و شیمیایی معمولاً لایه نازک‌تر ایجاد می‌کنند.
  • مقاومت: PVD و الکتریکی مقاومت بالاتری در برابر ساییدگی و خوردگی دارند.
  • کاربرد: برای جواهرات با ارزش و قطعات صنعتی حساس، روش‌های الکتریکی و PVD مناسب‌ترند؛ برای تزئینات ساده و محصولات فانتزی، روش شیمیایی و غوطه‌وری کافی است.

با شناخت این روش‌ها، می‌توان انتخاب بهتری برای نیاز خود داشت و محصولی با کیفیت و دوام بالا تهیه کرد.

کاربردهای آبکاری طلایی در صنایع مختلف

آبکاری طلایی در صنایع مختلف به دلیل جذابیت بصری و مقاومت بالا، جایگاه ویژه‌ای دارد. از این تکنیک در طراحی دکوراسیون داخلی برای تولید دستگیره‌ها، لوازم آشپزخانه و تزئینات لوکس استفاده می‌شود. در صنعت معماری نیز برای ایجاد جلوه‌ای مدرن و مقاوم در نرده‌ها و نمای ساختمان‌ها کاربرد دارد. همچنین، در صنایع خودروسازی و جواهرسازی، این روش به‌منظور افزایش زیبایی و دوام قطعات به کار می‌رود.

تکنیک‌ های مدرن آبکاری طلایی

آبکاری استیل طلایی با استفاده از تکنیک‌های پیشرفته، کیفیت و دقت بالاتری نسبت به روش‌های سنتی ارائه می‌دهد. یکی از روش‌های رایج، آبکاری الکتروشیمیایی است که با استفاده از جریان الکتریکی، لایه‌ای یکنواخت و مستحکم روی استیل ایجاد می‌کند. این تکنیک علاوه بر سرعت بالا، امکان کنترل دقیق ضخامت و کیفیت لایه طلایی را فراهم می‌کند.

تکنیک دیگری که در آبکاری مدرن مورد استفاده قرار می‌گیرد، روش بخاردهی فیزیکی (PVD) است. در این روش، مواد آبکاری در محیط خلأ به سطح استیل منتقل می‌شوند و یک لایه بسیار نازک اما مقاوم تشکیل می‌دهند. این روش به دلیل دوام و مقاومت بالای لایه ایجادشده و همچنین مصرف کم مواد، در بسیاری از صنایع پیشرفته محبوبیت یافته است.
تکنیک‌ های مدرن آبکاری استیل طلایی

مراحل آبکاری طلایی

آبکاری طلایی فرایندی است که فلز پایه را با یک لایه نازک از طلا پوشش می‌دهد. این کار علاوه بر زیبایی، مقاومت فلز در برابر خوردگی و اکسید شدن را افزایش می‌دهد. فرایند آبکاری PVD طلایی معمولاً شامل چند مرحله اصلی است:

1. تمیزکاری و آماده‌سازی سطح فلز

قبل از شروع، سطح فلز باید کاملاً تمیز و عاری از هرگونه گرد و غبار، چربی، زنگ یا اکسید باشد. اگر سطح فلز کثیف باشد، لایه طلایی به خوبی به آن نمی‌چسبد و بعد از مدتی پوسته می‌شود.

برای تمیزکاری سطح آبکاری از روش‌هایی مانند شستشوی شیمیایی، برس زنی، سندبلاست یا حمام‌های شیمیایی استفاده می‌شود. این مرحله پایه‌ای‌ترین و حیاتی‌ترین مرحله آبکاری است.

2. آماده‌سازی الکترولیت یا محلول آبکاری

در این مرحله، محلول مخصوص (که شامل یون‌های طلا و مواد کمکی برای ایجاد چسبندگی بهتر است) آماده می‌شود. کیفیت و ترکیب این محلول مستقیماً بر کیفیت نهایی آبکاری تأثیر می‌گذارد.

3. پیش‌آبکاری یا روکش میانی

گاهی قبل از آبکاری طلایی، سطح فلز با یک فلز دیگر مانند نیکل یا مس پوشانده می‌شود. این لایه میانی باعث افزایش چسبندگی و دوام لایه طلایی می‌شود و جلوی واکنش‌های شیمیایی بین فلز پایه و طلا را می‌گیرد.

4. آبکاری پی وی دی طلایی اصلی

در این مرحله، فلز آماده شده در محلول آبکاری طلا قرار می‌گیرد و جریان برق کنترل شده (در روش الکتریکی) یا واکنش شیمیایی (در روش شیمیایی) انجام می‌شود. یون‌های طلا روی سطح فلز رسوب می‌کنند و لایه‌ای یکنواخت ایجاد می‌شود.

ضخامت لایه طلایی معمولاً چند میکرون است، اما با توجه به کاربرد می‌توان آن را تنظیم کرد. برای جواهرات با کیفیت بالا، ضخامت معمولاً بین 0.5 تا 2 میکرون است.

5. شستشو و خشک‌کردن

بعد از اتمام فرایند، فلز باید با آب یا محلول‌های مخصوص شسته شود تا هرگونه باقی‌مانده محلول آبکاری از بین برود. سپس با استفاده از جریان هوا یا دستگاه خشک‌کن، سطح فلز خشک و آماده مرحله بعدی می‌شود.

6. پولیش و صیقل دادن

در نهایت، سطح آبکاری شده با روش‌های پولیش و صیقل دادن صاف و براق می‌شود. این کار باعث درخشش نهایی و یکنواختی سطح طلایی می‌شود و ظاهر جواهر یا محصول فلزی را بهبود می‌بخشد.

تأثیر آبکاری طلایی بر زیبایی و دوام سطوح

ویژگی تأثیر بر زیبایی تأثیر بر دوام
رنگ طلایی درخشان جلوه‌ای لوکس و زیبا به سطح می‌بخشد. –
جلوه یکنواخت و صاف ظاهری حرفه‌ای و باکیفیت ایجاد می‌کند. –
مقاومت در برابر زنگ‌زدگی – سطح را از آسیب‌های محیطی مانند رطوبت محافظت می‌کند.
مقاومت در برابر سایش – از خراشیدگی و ساییدگی جلوگیری می‌کند.
طول عمر بیشتر سطح – دوام سطح را در برابر عوامل محیطی افزایش می‌دهد.
سهولت در نگهداری ظاهر تمیز و جذاب را با حداقل تلاش حفظ می‌کند. سطح را از نیاز به تعمیرات مکرر بی‌نیاز می‌سازد.

نکات مهم برای مراقبت از سطوح آبکاری شده استیل طلایی

  • تمیزکاری ملایم
    از دستمال نرم و مواد شوینده غیرساینده برای پاک کردن سطوح استفاده کنید. مواد خشن یا برس‌های زبر ممکن است به لایه آبکاری آسیب برسانند.
  • اجتناب از رطوبت طولانی‌مدت
    سطوح آبکاری شده را خشک نگه دارید تا از ایجاد لکه‌های آب یا زنگ‌زدگی جلوگیری شود. در صورت خیس شدن، به سرعت آن را خشک کنید.
  • استفاده از پوشش محافظ
    برای افزایش دوام، از پوشش‌های محافظ شفاف یا واکس‌های مخصوص استفاده کنید. این کار باعث حفظ درخشندگی و مقاومت سطح می‌شود.
  • دوری از مواد شیمیایی قوی
    مواد اسیدی یا قلیایی قوی می‌توانند به لایه آبکاری آسیب برسانند. در صورت تماس با این مواد، سطح را فوراً بشویید.
  • پرهیز از ضربه و خراش
    برای جلوگیری از آسیب، سطوح آبکاری شده را از ضربه یا اجسام تیز دور نگه دارید. خراشیدگی‌ها می‌توانند به لایه محافظ آسیب وارد کنند.
  • بازرسی و نگهداری دوره‌ای
    به‌طور منظم سطوح را بررسی کنید و در صورت وجود لکه‌ها یا آسیب‌های جزئی، فوراً آن‌ها را رفع کنید تا از گسترش مشکل جلوگیری شود.

تفاوت آبکاری طلایی با سایر روش‌های آبکاری

آبکاری استیل طلایی با تمرکز بر زیبایی و دوام، تفاوت‌های قابل‌توجهی با سایر روش‌های آبکاری دارد. در این روش، لایه‌ای از رنگ طلایی براق بر سطح استیل اعمال می‌شود که نه‌تنها ظاهری لوکس و جذاب به آن می‌بخشد، بلکه مقاومت آن را در برابر خوردگی، زنگ‌زدگی و آسیب‌های محیطی به‌طور قابل‌توجهی افزایش می‌دهد. این ویژگی‌ها باعث شده است آبکاری PVD طلایی در صنایعی مانند دکوراسیون داخلی، جواهرسازی و معماری جایگاه ویژه‌ای پیدا کند.

در مقایسه با روش‌های دیگر مانند آبکاری نیکل یا کروم، آبکاری طلایی به دلیل رنگ خاص و جلوه منحصر‌به‌فردش، بیشتر در کاربردهایی که نیاز به ظاهر لوکس دارند استفاده می‌شود. از طرفی، هزینه و تکنیک‌های مورد استفاده در این روش ممکن است پیچیده‌تر باشد، اما نتیجه نهایی، محصولی با دوام و زیباتر ارائه می‌دهد که در محیط‌های مختلف ماندگاری بیشتری دارد.

چرا آبکاری استیل طلایی برای محصولات لوکس انتخاب می‌شود؟

آبکاری طلایی با تمرکز بر زیبایی و دوام، تفاوت‌های قابل‌توجهی با سایر روش‌های آبکاری دارد. در این روش، لایه‌ای از رنگ طلایی براق بر سطح استیل اعمال می‌شود که نه‌تنها ظاهری لوکس و جذاب به آن می‌بخشد، بلکه مقاومت آن را در برابر خوردگی، زنگ‌زدگی و آسیب‌های محیطی به‌طور قابل‌توجهی افزایش می‌دهد. این ویژگی‌ها باعث شده است آبکاری PVD طلایی در صنایعی مانند دکوراسیون داخلی، جواهرسازی و معماری جایگاه ویژه‌ای پیدا کند.

در مقایسه با روش‌های دیگر مانند آبکاری نیکل یا کروم، آبکاری طلایی به دلیل رنگ خاص و جلوه منحصر‌به‌فردش، بیشتر در کاربردهایی که نیاز به ظاهر لوکس دارند استفاده می‌شود. از طرفی، هزینه و تکنیک‌های مورد استفاده در این روش ممکن است پیچیده‌تر باشد، اما نتیجه نهایی، محصولی با دوام و زیباتر ارائه می‌دهد که در محیط‌های مختلف ماندگاری بیشتری دارد.

مزایای آبکاری استیل طلایی در طراحی داخلی

آبکاری پی وی دی طلایی با ایجاد جلوه‌ای درخشان و لوکس، فضایی شیک و مدرن در طراحی داخلی به وجود می‌آورد که برای سبک‌های کلاسیک و مدرن بسیار مناسب است. این روش به دلیل مقاومت بالایی که در برابر خوردگی و رطوبت دارد، به‌ویژه در محیط‌های مرطوب مانند آشپزخانه و حمام کاربرد زیادی دارد.

دوام بالای سطوح آبکاری‌شده باعث می‌شود وسایل دکوراتیو عمر طولانی‌تری داشته باشند و در برابر سایش روزمره مقاوم باشند. از سوی دیگر، نگهداری این سطوح بسیار آسان است؛ زیرا خاصیت ضدلک بودن آن‌ها امکان تمیزکاری سریع و حفظ ظاهر زیبا را فراهم می‌کند.

انعطاف‌پذیری در استفاده از این تکنیک نیز یکی از مزایای اصلی آن است، چراکه می‌توان از آن در ساخت وسایلی مانند دستگیره‌ها، نرده‌ها، لوسترها و میزها استفاده کرد. علاوه بر این، حضور آبکاری طلایی در طراحی داخلی ارزش و جذابیت ملک را افزایش داده و محیطی خاص و منحصربه‌فرد ایجاد می‌کند.

هزینه و ماندگاری آبکاری استیل طلایی

هزینه و ماندگاری آبکاری طلایی

آبکاری استیل طلایی به دلیل جلوه بصری منحصربه‌فرد و فرآیند پیچیده‌اش، معمولاً هزینه بیشتری نسبت به روش‌های ساده‌تر آبکاری دارد. عوامل مختلفی مانند ضخامت لایه آبکاری، کیفیت مواد مصرفی، و نوع طراحی یا قطعه موردنظر می‌توانند بر هزینه نهایی تأثیر بگذارند. با این حال، این هزینه به‌واسطه دوام و ماندگاری بالا به‌صرفه به نظر می‌رسد.

ماندگاری آبکاری PVD طلایی بسیار بالاست، به شرطی که به‌درستی انجام شده و از آن به‌خوبی مراقبت شود. این لایه مقاومت قابل‌توجهی در برابر خوردگی، رطوبت، و سایش دارد و می‌تواند ظاهر درخشان خود را برای سال‌ها حفظ کند. استفاده از مواد مرغوب و تکنیک‌های پیشرفته در فرایند آبکاری، نقشی اساسی در افزایش طول عمر و ماندگاری این پوشش ایفا می‌کند.

ضخامت آبکاری استیل طلایی چقدر است؟

ضخامت پوشش ایجادشده در آبکاری طلایی عدد ثابتی ندارد و با توجه به نوع قطعه، کاربرد نهایی محصول، جنس سطح زیرین و تکنولوژی مورد استفاده در فرآیند آبکاری تعیین می‌شود. این ضخامت معمولاً در محدوده چند میکرون تا چندین میکرون قرار دارد و هرچه قطعه بیشتر در معرض سایش، تماس دست، رطوبت یا عوامل محیطی باشد، نیاز به لایه مقاوم‌تر و ضخیم‌تری خواهد داشت.

در فرآیند آبکاری استیل، ایجاد یک لایه یکنواخت و استاندارد اهمیت زیادی دارد؛ زیرا ضخامت نامناسب می‌تواند باعث کاهش دوام پوشش، کم شدن درخشندگی و نمایان شدن فلز اصلی در مدت کوتاه شود. از طرف دیگر، اجرای اصولی آبکاری با ضخامت مناسب باعث می‌شود سطح نهایی ظاهری یکدست، براق و مشابه فلزات ارزشمند پیدا کند.

علاوه بر ضخامت لایه، کیفیت آماده‌سازی سطح، نوع مواد مورد استفاده و دقت در اجرای مراحل آبکاری نیز تأثیر مستقیمی بر نتیجه نهایی دارد. به همین دلیل، برای رسیدن به یک پوشش طلایی بادوام، تنها افزایش ضخامت کافی نیست و باید تمام مراحل آبکاری با استانداردهای لازم انجام شود.

ماندگاری آبکاری استیل طلایی چقدر است؟

طول عمر پوشش استیل طلایی به عوامل متعددی مانند کیفیت اجرای آبکاری، شرایط استفاده از قطعه، میزان تماس با عوامل آسیب‌زا و نحوه نگهداری بستگی دارد. اگر فرآیند آبکاری با تجهیزات مناسب و مواد مرغوب انجام شود، این پوشش می‌تواند برای مدت طولانی زیبایی و جلوه اولیه خود را حفظ کند.

قطعاتی که به‌صورت مداوم در معرض اصطکاک، رطوبت، مواد شوینده یا مواد شیمیایی قرار دارند، معمولاً سریع‌تر از قطعاتی که در شرایط محافظت‌شده استفاده می‌شوند، دچار کاهش کیفیت ظاهری می‌شوند. به همین دلیل، رعایت نکات مراقبتی نقش مهمی در افزایش ماندگاری آبکاری طلایی دارد.

برای حفظ درخشندگی این نوع پوشش، بهتر است از تماس مستقیم آن با مواد شیمیایی قوی، شوینده‌های اسیدی، عطرها و اسپری‌ها جلوگیری شود. همچنین پاک کردن سطح با پارچه نرم و نگهداری قطعه در محیط مناسب می‌تواند به افزایش عمر آبکاری و جلوگیری از کدر شدن آن کمک کند.

آیا آبکاری استیل طلایی تغییر رنگ می‌دهد؟

پوشش استیل طلایی در صورت استفاده طولانی‌مدت ممکن است تحت تأثیر عوامل محیطی دچار تغییرات ظاهری شود. عواملی مانند رطوبت بالا، تماس مداوم با مواد شیمیایی، اصطکاک زیاد، تعریق دست و کیفیت پایین فرآیند آبکاری می‌توانند باعث کاهش درخشندگی یا تغییر تدریجی رنگ سطح شوند.

البته آبکاری استیل که با روش استاندارد و مواد باکیفیت انجام شده باشد، مقاومت بالایی در برابر تغییر رنگ دارد و می‌تواند برای مدت زیادی ظاهر زیبا و لوکس خود را حفظ کند. استفاده از پوشش‌های محافظ و اجرای دقیق مراحل آبکاری نیز از عواملی هستند که به افزایش ثبات رنگ کمک می‌کنند.

بنابراین، میزان تغییر رنگ آبکاری طلایی بیشتر از آنکه به ماهیت این پوشش مربوط باشد، به کیفیت اجرای آبکاری و نحوه استفاده از قطعه بستگی دارد. انتخاب یک مجموعه آبکاری حرفه‌ای و رعایت اصول نگهداری، باعث می‌شود سطح طلایی قطعه مدت بیشتری براق و جذاب باقی بماند.

نکته نهایی 

آبکاری طلایی ترکیبی از زیبایی و دوام را ارائه می‌دهد که آن را به گزینه‌ای ایده‌آل برای مصارف تزئینی و کاربردی در صنایع مختلف تبدیل کرده است. با انتخاب این روش، می‌توانید به سطوحی درخشان، مقاوم و ماندگار دست یابید که جلوه‌ای لوکس به محیط می‌بخشند. برای دستیابی به بهترین نتیجه، توجه به کیفیت مواد اولیه، انتخاب متخصصان مجرب و رعایت اصول نگهداری از سطوح آبکاری‌شده از اهمیت ویژه‌ای برخوردار است.
بهترین رنگ برای آبکاری| معرفی بهترین رنگ شیرآلات|تهران|ایران

آشنایی با رنگ های قابل استفاده برای آبکاری پی وی دی درخلا

بهترین رنگ برای آبکاری pvd چیست؟ رنگ آمیزی آبکاری به روش خلا به چه صورت است؟ برای ایجاد طیف های رنگی مختلف به روش PVD، رسوب لایه های نازک باید دارای استوکیومتری خاص (نسبت عناصر خاص در ترکیب) باشد. معمولاً یک فلز پایه انتخاب می شود و با یک گاز فعال واکنش می دهد تا یک ترکیب سرامیکی بسیار نازک ایجاد کند.

به عنوان مثال، پوشش‌های تیتانیوم معمولاً به رنگ نقره‌ای یا خاکستری هستند، اما افزودن نیتروژن برای تشکیل ترکیب نیترید تیتانیوم (TiN) یک رنگ طلایی خیره‌کننده ایجاد می‌کند. همچنین، اگر مقدار کمی کربن به قلع اضافه شود تا کربنی‌ترید تیتانیوم (TiCN) ایجاد شود، طیفی از رنگ‌های رزگلد ایجاد می‌شود.

هر نوع فلز پایه می تواند ترکیب رنگ های مختلفی را برای پوشش های PVD ایجاد کند، از خاکستری گرفته تا برنزی و آبی. از سوی دیگر، سایر عناصر پوشش اولیه تنها به ایجاد سایه های خاکستری محدود می شوند. این تفاوت یکی از دلایلی است که بیشتر فویل های تزئینی بادوام بر پایه تیتانیوم یا زیرکونیوم هستند. دلیل دوم این است که ترکیباتی که این رنگ های چشمگیر را ایجاد می کنند، از طرف دیگر ویژگی های بسیار خوبی در برابر سایش و مقاومت در برابر مواد شیمیایی دارند.

با استفاده از این پوشش‌های بادوام/تزیینی، صنعتگران می‌توانند طیف گسترده‌ای از رنگ‌های پوشش PVD را برای بسیاری از بافت‌های مختلف زیرلایه اعمال کنند. تمام فیلم های رنگی تولید شده به روش PVD با بافت سطح زیرلایه مطابقت دارند، بنابراین بسته به بستر مورد استفاده، هر سطح پوشش داده شده ظاهر و احساس خاصی خواهد داشت. پوشش دادن یک زیرلایه براق باعث ایجاد یک روکش براق می شود، در حالی که استفاده از یک بستر با بافت خشن تر باعث ایجاد رنگی کدر و مات می شود.

ضخامت لایه در برخی از انواع پوشش های PVD (به عنوان مثال TiCN) برای تغییر رنگ متغیر نیست، اما برای برخی از عناصر اساسی دیگر رنگ پوشش به ضخامت آن بستگی دارد (بیشتر پوشش های اکسیدی). برای ایجاد یک رنگ یکنواخت در یک قسمت سه بعدی، در صورتی که رنگ پوشش به ضخامت بستگی داشته باشد (با این لایه های نازک، اثر تداخل لایه نازک رخ می دهد)، ممکن است به اصلاح سطح خاصی نیاز باشد.

بهترین رنگ برای آبکاری

انتخاب بهترین رنگ برای آبکاری به نوع کاربرد، زیبایی‌شناسی، و مقاومت مورد نیاز بستگی دارد. در کاربردهای تزئینی، رنگ‌هایی مانند طلایی، نقره‌ای، رزگلد و مشکی براق بسیار محبوب هستند، زیرا جلوه‌ای لوکس و مدرن به قطعات می‌دهند. این رنگ‌ها معمولاً برای زیورآلات، لوازم دکوری، موبایل و قطعات خودرو استفاده می‌شوند. طلایی نماد لوکس بودن است، رزگلد حس مدرن و زنانه دارد، و رنگ مشکی براق یا مات برای ظاهر صنعتی یا مینیمال مناسب است.

در کاربردهای صنعتی و مهندسی، تمرکز بیشتر روی مقاومت به خوردگی و سایش است تا صرفاً زیبایی. در این موارد، پوشش‌هایی با رنگ کرومی، نیکل، یا حتی روی با طیف آبی مایل به خاکستری رایج‌اند. این پوشش‌ها نه‌تنها ظاهر مناسبی دارند، بلکه به‌دلیل خواص محافظتی‌شان در برابر رطوبت و مواد شیمیایی بسیار پرکاربرد هستند، به‌خصوص در صنایع خودروسازی و ساختمانی.

در نهایت، انتخاب رنگ به سلیقه بازار هدف نیز وابسته است. برای مثال، در بازار خاورمیانه رنگ‌های طلایی و برنز طرفداران بیشتری دارند، در حالی که در بازارهای اروپایی رنگ‌های مات و مینیمالیستی محبوب‌ترند. بنابراین، هنگام انتخاب رنگ آبکاری باید هم به ویژگی‌های فنی پوشش و هم به ترجیحات مشتریان توجه کرد.

انواع پوشش و رنگ بندی ها در صنعت آبکاری

انواع پوشش و رنگ بندی ها در صنعت آبکاری

بادوام ترین نوع پوشش PVD (Physical Vapor Deposition) است. در این نوع آبکاری، پس از تصعید یا تبخیر تیتانیوم در شرایط خلاء، لایه های بسیار تمیزی بر روی سطح مورد نظر تشکیل می شود. اصول این نوع پوشش که روش های مختلفی دارد معمولا بر اساس اثرات فیزیکی است. البته واکنش های شیمیایی که می تواند در شرایط خاصی رخ دهد نیز در فناوری تجمع لایه های خاص رنگ استفاده می شود.

به زبان ساده، در حین پوشش PVD در محیط خلاء، یون های فلز تیتانیوم بر روی سطح شیرها رسوب کرده و لایه ای نازک اما بسیار سخت و مقاوم ایجاد می کنند. در واقع در طی این فرآیند تیتانیوم از جامد یا مایع به بخار تبدیل می شود. سپس این بخار با بار مثبت به سرعت یونیزه می شود و روی سطح دریچه که بار منفی دارد رسوب می کند. سختی تیتانیوم تقریبا 3 برابر فولاد است که باعث می شود پوشش PVD بسیار مقاوم باشد.

تنوع رنگی پوشش‎های PVD

تولید روکش های PVD در رنگ های مختلف یکی از وجوه تمایز این روکش ها می باشد که آن ها را برای هر سلیقه و منظوری جذاب می کند. این گزارش به بررسی این ویژگی می پردازد. پوشش های PVD را می توان در طیف وسیعی از رنگ ها تولید کرد. مواد هدف نیز می توانند بسیار متنوع باشند. از جمله این فلزات می توان به زیرکونیوم، تیتانیوم، کروم، آلیاژهای تیتانیوم-آلومینیوم و نیوبیم اشاره کرد.

در سیستم هایی با اهداف چند منظوره مختلف، امکان ایجاد پوشش های کامپوزیت از بیش از یک نوع فلز وجود دارد. پوشش های سرامیکی برای افزایش سختی و ایجاد رنگ آینه ای لایه ها ساخته می شوند. آنچه باعث سختی این پوشش ها می شود، تولید گازهای واکنش پذیر در طول فرآیند پوشش است. متداول‌ترین گازهای واکنش‌پذیر شامل نیتروژن، متان یا استیلن برای تولید لایه‌های نیترید فلزی، کاربید فلزی و نیتروکربید فلز است.

گاهی از گاز اکسیژن برای تولید اکسید، نیتروکسید و غیره نیز استفاده می شود. این نوع فلزات را می توان در رنگ های خاصی (بسته به نسبت گاز به فلز و همچنین ساختار پوشش) تولید کرد. دمای فرآیند می تواند بر ساختار و چگالی پوشش و در نتیجه رنگ نهایی آن تأثیر بگذارد. برای ایجاد یک رنگ خاص و منحصر به فرد، تمام پارامترها از جمله جریان گاز، ولتاژ بایاس و دمای فرآیند باید دقیقاً کنترل شوند.

پارامترهای فرآیند برای هر فرمول (رنگ) در دستورالعمل هایی با مراحل مختلف فرآیند ذخیره می شوند. در طول فرآیند، تمام پارامترهای مربوطه به طور مداوم توسط یک سیستم کنترل خودکار کنترل می شوند. با حفظ پارامترهای مربوطه در دستورالعمل ها و کنترل و نظارت بر آنها در طی فرآیندها، می توان کیفیت پوشش را به خوبی بررسی کرد.

انواع رنگ های قابل استفاده در صنعت آبکاری پی و دی

فرآیند آبکاری یک فرآیند تولیدی است که در آن لایه نازکی از فلز سطح فلز دیگری را می پوشاند. پوشش فلزی مزایای بسیاری را برای محصولات ساخته شده از فلز و سایر مواد فراهم می کند. فرآیند آبکاری بیشتر توسط آبکاری انجام می شود که نیاز به جریان الکتریکی دارد.

  • آبکاری نقره: پوشش (پوشش) سطح آلیاژ برنج با فلز نقره
  • Nickel Plating: آبکاری (پوشش) سطح آلیاژ برنج با نیکل فلزی
  • آبکاری طلا: آبکاری (پوشش) سطح آلیاژ برنج با طلای 24 عیار سوئیس با درجه خلوص 99.99 درصد.
  • آبکاری رزگلد: پوشش (پوشش) روی سطح آلیاژ برنج به روش الکتروفورتیک
  • آبکاری مس: پوشش (پوشش) سطح آلیاژ برنج با فلز مس

کدام رنگ آبکاری ماندگاری بیشتری دارد؟

ماندگاری رنگ آبکاری یکی از مهم‌ترین معیارها در انتخاب زیورآلات و قطعات آبکاری‌شده است. بسیاری از افراد تصور می‌کنند که صرفاً انتخاب یک رنگ خاص باعث افزایش دوام می‌شود، اما در واقع ماندگاری آبکاری نتیجه ترکیب عواملی مانند نوع فلز پایه، روش آبکاری، ضخامت لایه و شرایط استفاده روزمره است. با این حال، تجربه بازار و بررسی‌های فنی نشان می‌دهد که برخی رنگ‌های آبکاری ذاتاً مقاومت بیشتری در برابر سایش، رطوبت و تغییر رنگ دارند.

آبکاری طلایی؛ وابسته به کیفیت اجرا

آبکاری طلایی همواره به‌عنوان یکی از محبوب‌ترین گزینه‌ها شناخته می‌شود، اما ماندگاری آن به‌شدت به کیفیت اجرا وابسته است. هرچه ضخامت لایه طلا بیشتر باشد و زیرسازی به‌درستی انجام شود، دوام رنگ افزایش پیدا می‌کند. در آبکاری‌های حرفه‌ای معمولاً از لایه‌های میانی مانند نیکل یا پالادیوم استفاده می‌شود تا چسبندگی طلا بهتر شود و از تغییر رنگ جلوگیری شود. با این حال، در استفاده روزمره و تماس مداوم با تعریق، عطر یا مواد شوینده، آبکاری طلایی نسبت به برخی رنگ‌های دیگر سریع‌تر دچار کدرشدگی می‌شود.

آبکاری نقره‌ای و رودیوم؛ بیشترین دوام در استفاده روزمره

در میان تمام رنگ‌های آبکاری، رودیوم به‌عنوان یکی از بادوام‌ترین گزینه‌ها شناخته می‌شود. این نوع آبکاری که ظاهری نقره‌ای و بسیار براق دارد، مقاومت بالایی در برابر سایش و تغییر رنگ از خود نشان می‌دهد و به همین دلیل در زیورآلاتی که استفاده روزانه دارند بسیار پرکاربرد است. آبکاری رودیوم نه‌تنها ظاهر قطعه را برای مدت طولانی حفظ می‌کند، بلکه برای افرادی که پوست حساسی دارند نیز انتخاب مناسبی محسوب می‌شود. به همین دلیل بسیاری از تولیدکنندگان حرفه‌ای، رودیوم را به‌عنوان گزینه‌ای ماندگار و کم‌ریسک معرفی می‌کنند.

آبکاری رزگلد؛ زیبا اما حساس‌تر

رزگلد به دلیل رنگ گرم و ظاهر مدرن خود در سال‌های اخیر بسیار محبوب شده است، اما از نظر ماندگاری نسبت به رنگ‌های نقره‌ای و طلایی حرفه‌ای حساس‌تر است. وجود مس در ترکیب رزگلد باعث می‌شود این رنگ در تماس با رطوبت و تعریق واکنش‌پذیرتر باشد و در استفاده طولانی‌مدت تغییر تناژ بدهد. اگرچه با اجرای اصولی و مراقبت صحیح می‌توان عمر رزگلد را افزایش داد، اما به‌طور کلی این رنگ بیشتر برای استفاده‌های محدود یا مجلسی توصیه می‌شود.

آبکاری مشکی؛ ماندگاری بالا در روش‌های پیشرفته

آبکاری مشکی زمانی بیشترین دوام را دارد که با روش‌های پیشرفته مانند PVD انجام شود. در این حالت، رنگ مشکی مقاومت بالایی در برابر خط‌وخش و سایش پیدا می‌کند و برای قطعات مدرن و خاص گزینه‌ای بسیار مناسب است. البته اگر آبکاری مشکی با روش‌های معمولی و غیرصنعتی انجام شود، ممکن است در مدت زمان کوتاهی دچار ساییدگی شود. بنابراین ماندگاری این رنگ بیش از هر چیز به تکنولوژی اجرا وابسته است.

مدت زمان دوام پوشش های PVD

رنگ‌های محبوب آبکاری در سال 1405

در سال جدید، سلیقه بازار آبکاری به‌سمت رنگ‌هایی رفته که در عین زیبایی، ماندگاری بالا و قابلیت استفاده روزمره داشته باشند. برخلاف سال‌های گذشته که رنگ‌های بسیار براق و کلاسیک بیشترین تقاضا را داشتند، امسال ترکیبی از سادگی، مدرنیته و دوام معیار اصلی انتخاب رنگ آبکاری شده است. تغییر سبک زندگی، استفاده روزانه از زیورآلات و توجه بیشتر به کیفیت باعث شده مصرف‌کنندگان انتخاب‌های هوشمندانه‌تری داشته باشند.

یکی از پرطرفدارترین رنگ‌های آبکاری در سال 1405، رنگ نقره‌ای براق با پوشش رودیوم است. این رنگ به دلیل ظاهر مینیمال، هماهنگی با انواع استایل و مقاومت بالا در برابر تغییر رنگ، جایگاه ویژه‌ای در بازار پیدا کرده است. بسیاری از برندها و تولیدکنندگان حرفه‌ای، رودیوم را به‌عنوان گزینه‌ای مطمئن برای مشتریانی که به‌دنبال زیبایی ماندگار هستند معرفی می‌کنند. این رنگ هم برای زیورآلات زنانه و هم مردانه کاربرد بالایی دارد و محدود به سن یا سبک خاصی نیست.

در کنار نقره‌ای، آبکاری طلایی با تناژ ملایم و مات نیز در سال جدید محبوبیت زیادی پیدا کرده است. برخلاف طلایی‌های بسیار زرد و براق که بیشتر جلوه‌ای مجلسی دارند، طلایی‌های جدید با رنگ گرم‌تر و طبیعی‌تر طراحی می‌شوند تا برای استفاده روزمره مناسب‌تر باشند. این نوع آبکاری به‌ویژه در میان افرادی که به استایل کلاسیک و شیک علاقه دارند، انتخابی پرطرفدار محسوب می‌شود.

رنگ رزگلد همچنان در سال جدید جایگاه خود را حفظ کرده، اما با تغییراتی در تناژ. رزگلدهای خیلی صورتی یا پررنگ جای خود را به رنگ‌های ملایم‌تر و نزدیک‌تر به طلایی داده‌اند. این تغییر باعث شده رزگلد ظاهر بالغ‌تر و لوکس‌تری پیدا کند و بیشتر در طراحی‌های ظریف و مینیمال استفاده شود. با این حال، مصرف‌کنندگان نسبت به گذشته آگاه‌تر شده‌اند و می‌دانند که این رنگ نیاز به مراقبت بیشتری دارد.

آبکاری مشکی نیز در سال جدید، به‌خصوص در طراحی‌های مدرن و مردانه، رشد قابل‌توجهی داشته است. استفاده از روش‌های پیشرفته مانند PVD باعث شده رنگ مشکی نه‌تنها ظاهری خاص و متفاوت داشته باشد، بلکه از نظر دوام نیز قابل اعتماد باشد. این رنگ بیشتر در اکسسوری‌های خاص، ترکیب با طلایی یا نقره‌ای و طراحی‌های صنعتی دیده می‌شود و نشان‌دهنده تغییر سلیقه بازار به سمت طرح‌های جسورانه‌تر است.

در مجموع، رنگ‌های محبوب آبکاری در سال جدید به‌سمت تعادل بین زیبایی و کاربردپذیری حرکت کرده‌اند. مصرف‌کننده امروزی بیشتر از هر زمان دیگری به ماندگاری، کیفیت اجرا و هماهنگی رنگ با سبک زندگی توجه می‌کند و همین موضوع باعث شده رنگ‌هایی با ظاهر ساده، شیک و مقاوم در صدر انتخاب‌ها قرار بگیرند.

آپدیت رنگ آبکاری

کدام رنگ آبکاری لوکس‌تر و مدرن‌تر است؟

انتخاب لوکس‌ترین رنگ آبکاری تا حد زیادی به سبک طراحی و نوع پروژه بستگی دارد، اما برخی رنگ‌ها در سال‌های اخیر محبوبیت بیشتری در معماری و دکوراسیون داخلی پیدا کرده‌اند. آبکاری طلایی همچنان نماد شکوه و تجمل است و در پروژه‌های کلاسیک و لاکچری کاربرد فراوانی دارد. این رنگ برای شیرآلات، دستگیره‌ها، آسانسورها و تجهیزات دکوراتیو انتخابی بسیار جذاب محسوب می‌شود.

در مقابل، رنگ‌های مشکی مات، شامپاینی و رزگلد به دلیل ظاهر مینیمال و مدرن، در طراحی‌های امروزی جایگاه ویژه‌ای پیدا کرده‌اند. آبکاری مشکی جلوه‌ای خاص، متفاوت و لوکس ایجاد می‌کند و در فضاهای مدرن و صنعتی بسیار پرطرفدار است. رنگ شامپاینی نیز با ایجاد تعادل میان طلایی و نقره‌ای، ظاهری شیک و ملایم به محصولات می‌بخشد و به راحتی با انواع سبک‌های دکوراسیون هماهنگ می‌شود.

اگر به دنبال یک انتخاب همیشگی و کلاسیک هستید، طلایی و نقره‌ای گزینه‌های مناسبی هستند. اما اگر هدف شما اجرای یک طراحی مدرن، خاص و مطابق با ترندهای روز است، رنگ‌های مشکی، رزگلد و شامپاینی می‌توانند بهترین گزینه برای آبکاری باشند.

آیا رنگ آبکاری با گذشت زمان تغییر می‌کند؟

یکی از سوالات رایج مشتریان این است که آیا رنگ آبکاری پس از مدتی کدر می‌شود یا تغییر رنگ می‌دهد؟ پاسخ این سوال به کیفیت آبکاری و شرایط نگهداری بستگی دارد. اگر از فناوری‌های پیشرفته مانند آبکاری PVD استفاده شود، رنگ پوشش در برابر رطوبت، نور، اکسید شدن و خوردگی مقاومت بسیار بالایی خواهد داشت و برای سال‌ها زیبایی اولیه خود را حفظ می‌کند.

در مقابل، آبکاری‌های بی‌کیفیت یا پوشش‌هایی که با مواد نامرغوب اجرا شده‌اند، ممکن است پس از مدتی دچار تغییر رنگ، کدر شدن یا پوسته‌پوسته شدن شوند. همچنین استفاده از مواد شوینده اسیدی، سیم ظرفشویی یا ابزارهای زبر می‌تواند عمر پوشش را کاهش دهد.

برای حفظ رنگ آبکاری، بهتر است سطح آن به صورت منظم با یک دستمال نرم و مواد شوینده ملایم تمیز شود و از تماس طولانی‌مدت با مواد شیمیایی خورنده جلوگیری شود. در صورت انتخاب یک آبکاری استاندارد و باکیفیت، تغییر رنگ در شرایط استفاده معمول بسیار ناچیز خواهد بود.

کدام رنگ آبکاری دیرتر خط و خش می‌گیرد؟

مقاومت رنگ آبکاری در برابر خط و خش تنها به رنگ آن بستگی ندارد، بلکه نوع فرآیند آبکاری و کیفیت اجرای آن نیز نقش بسیار مهمی دارد. در میان انواع آبکاری، پوشش‌های PVD به دلیل سختی بالا و ساختار متراکم، مقاومت بیشتری در برابر خراش و ساییدگی نسبت به آبکاری‌های سنتی دارند. به همین دلیل، رنگ‌هایی مانند مشکی PVD، طلایی PVD، رزگلد و شامپاینی که با این فناوری اجرا می‌شوند، دوام بسیار بالایی از خود نشان می‌دهند.

از نظر ظاهری نیز رنگ‌های مات معمولاً خط و خش‌های جزئی را کمتر از رنگ‌های براق نشان می‌دهند. به عنوان مثال، آبکاری مشکی مات یا شامپاینی مات در استفاده روزمره ظاهر خود را بهتر حفظ می‌کنند و آثار تماس دست یا خراش‌های سطحی در آن‌ها کمتر دیده می‌شود. البته اگر کیفیت زیرسازی و ضخامت پوشش مناسب نباشد، حتی بهترین رنگ آبکاری نیز نمی‌تواند مقاومت مطلوبی داشته باشد.

بنابراین اگر هدف شما انتخاب رنگی با بیشترین دوام و کمترین احتمال ایجاد خط و خش است، بهتر است علاوه بر رنگ، به نوع آبکاری، کیفیت متریال و تخصص شرکت مجری نیز توجه ویژه داشته باشید.

نکته نهایی

آبکاری در خلا یکی از رایج ترین روش هایی است که در حال حاضر با توجه به پیشرفت تکنولوژی به دلیل افزایش مقاومت و استحکام اجسام در برابر سایش مورد استفاده قرار می گیرد. کارایی این روش شگفت انگیز است تا جایی که در عصر جدید از روکش وکیوم در اکثر لوازم خانگی و دکورهای منزل استفاده می شود و از محبوبیت بالایی برخوردار است.
از روکش های تزئینی که با این مدل تبخیر حرارتی ایجاد می شود که دارای رنگ های جذاب و متفاوتی می باشد که قابلیت اجرا بر روی سطوح مختلف مانند شیرآلات، یراق آلات، رینگ ها، سرامیک ها و پارکت ها، لوازم خانگی و تزئینات و… را دارد. زیبایی آن بسیار خیره کننده و ماندگاری رنگ آن بالاست. یکی دیگر از ویژگی های پوشش حرارتی ضد اسید و ضد خش بودن آن است.

ریخته گری چدن چیست

روش انجام ریخته‌گری چدن و مزایای آن

ریخته گری چدن یکی از شگفت‌انگیزترین هنرهای صنعتی است که فلز را از حالت مذاب به شکل‌های پیچیده و دقیق تبدیل می‌کند. تصور کنید قطعاتی که در موتور خودرو، ماشین‌آلات صنعتی یا زیرساخت‌های شهری نقش حیاتی دارند، روزی فقط یک مایع داغ و پرقدرت بوده‌اند که در قالب‌های خاصی ریخته شده و به زندگی درآمده‌اند! این فرآیند نه تنها قدرت خلاقیت مهندسان را نشان می‌دهد، بلکه ترکیبی است از علم مواد، مهندسی دقیق و هنر ساخت که باعث شده چدن به یکی از پرکاربردترین و مقاوم‌ترین فلزات در صنعت تبدیل شود.

ریخته گری چدن چیست؟

ریخته گری چدن یکی از مهم‌ترین روش‌های تولید قطعات فلزی است که در آن فلز چدن در حالت مذاب داخل قالب‌هایی ریخته می‌شود تا پس از سرد شدن و انجماد، شکل و ابعاد دلخواه قطعه را به دست آورد. این فرآیند به دلیل قابلیت ساخت قطعات با اشکال پیچیده، حجم تولید بالا و هزینه کمتر نسبت به دیگر روش‌ها بسیار پرکاربرد است.

چدن خود یک آلیاژ آهن است که مهم‌ترین عنصر آن آهن (Fe) به همراه کربن (C) است. درصد کربن در چدن معمولاً بین ۲ تا ۴ درصد است، که این مقدار کربن بیشتر از درصد کربن موجود در فولاد است (معمولاً کمتر از ۲ درصد). این مقدار بالای کربن باعث می‌شود چدن خصوصیات ویژه‌ای داشته باشد که آن را از فولاد متمایز می‌کند.


ویژگی های چدن در ریخته گری


از ویژگی‌های مهم چدن می‌توان به موارد زیر اشاره کرد:

  1. قابلیت ریخته گری عالی: به دلیل داشتن سیلیکون و کربن زیاد، چدن هنگام ذوب شدن سیالیت خوبی دارد که باعث می‌شود بتوان قطعات با شکل‌های پیچیده و دقیق را به راحتی ریخته گری کرد.
  2. مقاومت بالا به سایش: به دلیل وجود کربن به صورت گرافیت در ساختار چدن، این آلیاژ در برابر سایش بسیار مقاوم است و برای قطعاتی که در معرض اصطکاک قرار دارند، مناسب است.
  3. مقاومت خوب در برابر خوردگی: برخی انواع چدن مانند چدن خاکستری مقاومت خوبی در برابر خوردگی دارند.
  4. استحکام و سختی قابل قبول: اگرچه چدن نسبت به فولاد استحکام کمتری دارد، اما به دلیل ساختار و نوع آلیاژ، در بسیاری از کاربردهای صنعتی عملکرد مناسبی دارد.
  5. هزینه تولید پایین: مواد اولیه چدن نسبت به فولاد ارزان‌تر است و فرآیند ریخته گری چدن نیز نسبتاً ساده و کم‌هزینه است.

این ویژگی‌ها باعث شده که ریخته گری چدن به عنوان یکی از روش‌های اصلی تولید قطعات صنعتی در صنایعی مثل خودروسازی، ماشین‌سازی، تأسیسات، و ساخت تجهیزات صنعتی شناخته شود.

انواع چدن در ریخته گری

انواع چدن در ریخته گری شامل چدن خاکستری، داکتیل (نشکن)، سفید، آلیاژی و نرم (ماله‌بل) هستند. هر کدام ویژگی‌ها و کاربردهای خاصی دارند که باعث می‌شود در صنایع مختلف برای تولید قطعات متنوع استفاده شوند. در ادامه در مورد هر کدام توضیح داده‌ایم.

1. چدن خاکستری

چدن خاکستری یکی از پرکاربردترین انواع چدن در ریخته گری است که به دلیل داشتن گرافیت به صورت ورقه‌ای در ساختار خود، رنگ سطح شکست آن خاکستری دیده می‌شود. این ورقه‌های گرافیتی باعث می‌شوند چدن خاکستری خاصیت جذب ارتعاش خوبی داشته باشد و صدای ناشی از لرزش‌ها را کاهش دهد. این نوع چدن مقاومت فشاری بالایی دارد اما مقاومت کششی و ضربه‌ای آن نسبتاً پایین است. به همین دلیل، بیشتر برای قطعاتی که نیاز به جذب ارتعاش دارند و فشار زیاد را تحمل می‌کنند، استفاده می‌شود، مثل بلوک‌های موتور خودرو و بدنه ماشین‌آلات صنعتی. همچنین به دلیل وجود گرافیت، قابلیت ماشین‌کاری خوبی نیز دارد.

2. چدن داکتیل (نشکن)

چدن داکتیل یا نشکن نوعی چدن است که گرافیت در آن به صورت کروی یا دایره‌ای شکل توزیع شده است. این ساختار کروی باعث می‌شود خواص مکانیکی آن مانند مقاومت کششی و ضربه‌پذیری بسیار بهتر از چدن خاکستری باشد. چدن داکتیل انعطاف‌پذیری بالایی دارد و مقاومتش به ضربه قابل توجه است، به همین خاطر در تولید قطعاتی که تحت فشار و نیروهای دینامیکی قرار می‌گیرند، کاربرد فراوانی دارد. قطعاتی مثل میل‌لنگ و لوله‌های تحت فشار معمولاً از این نوع چدن ساخته می‌شوند. همچنین به خاطر خواص مکانیکی نزدیک به فولاد، با هزینه کمتر و قابلیت ریخته گری بهتر، انتخاب محبوبی است.

3. چدن سفید

چدن سفید به خاطر ساختار متفاوت خود شناخته می‌شود که در آن کربن به صورت کربید آهن (کاربیدها) وجود دارد. این امر باعث می‌شود چدن سفید بسیار سخت و شکننده باشد. به دلیل سختی بالا، این نوع چدن مقاومت زیادی در برابر سایش دارد ولی به شدت شکننده است و به همین دلیل قابلیت ماشین‌کاری آن بسیار پایین است. چدن سفید اغلب برای قطعاتی که نیاز به مقاومت بسیار بالا در برابر سایش دارند، استفاده می‌شود، مانند آستر آسیاب‌ها و تجهیزات معدنی. همچنین از این چدن در بعضی موارد به عنوان لایه‌ای سخت روی سایر قطعات استفاده می‌شود.

4. چدن آلیاژی

چدن آلیاژی است که به آن عناصر آلیاژی مانند کروم، نیکل، مس و مولیبدن اضافه شده تا خواص خاصی مانند مقاومت به حرارت، خوردگی یا سایش بهبود یابد. این چدن‌ها بسته به نوع آلیاژ، در محیط‌های خاص و شرایط کاری ویژه کاربرد دارند. برای مثال، در موتورهای دیزلی که دمای کاری بالا دارند، یا در صنایع شیمیایی که مقاومت به خوردگی اهمیت دارد، چدن آلیاژی کاربرد فراوانی دارد. خواص مکانیکی و شیمیایی این نوع چدن نسبت به چدن‌های معمولی به شکل قابل توجهی بهتر است.

5. چدن نرم (مالبل)

چدن نرم یا ماله‌بل که از چدن سفید ساخته شده و با عملیات حرارتی بازپخت تبدیل به چدنی با ساختار گرافیتی کروی یا شبه کروی می‌شود، خواص مکانیکی بهتری نسبت به چدن سفید دارد. این نوع چدن نسبت به چدن خاکستری انعطاف‌پذیری بیشتری دارد و مقاومت خوبی در برابر ضربه نشان می‌دهد. همچنین قابلیت ماشین‌کاری آن بهتر است. به همین دلیل در قطعات خودرو و ماشین‌آلاتی که نیاز به مقاومت نسبی به ضربه دارند، استفاده می‌شود.

روش های انجام ریخته گری چدن

ریخته گری چدن به روش‌های مختلفی انجام می‌شود که هر کدام با توجه به نوع قطعه، کیفیت مورد نیاز و شرایط تولید انتخاب می‌شوند. این روش‌ها با هدف بهبود خواص مکانیکی، دقت ابعادی و کیفیت سطح قطعات تولید شده، تنوع پیدا کرده‌اند.

روش داکتیل

روش داکتیل در واقع مربوط به تولید چدن داکتیل (نشکن) است که با ایجاد گرافیت کروی در ساختار چدن، خواص مکانیکی مثل مقاومت کششی و ضربه‌پذیری را بهبود می‌بخشد. برای این کار، در هنگام ذوب چدن، مواد مخصوصی مانند منیزیم یا سایر عوامل آلیاژی به مذاب اضافه می‌شود که باعث می‌شود گرافیت به جای شکل ورقه‌ای، به صورت کروی در ساختار فلز تشکیل شود. این تغییر ساختاری باعث می‌شود چدن داکتیل نسبت به چدن خاکستری مقاومت و انعطاف بیشتری داشته باشد و در تولید قطعات ریخته گری چدن که تحت تنش و ضربه هستند کاربرد زیادی پیدا کند.

روش ماسه حساس به CO2

در این روش، قالب‌ها با استفاده از ماسه‌ای ساخته می‌شوند که هنگام ترکیب با گاز CO2 سخت می‌شود. این نوع ماسه که به ماسه حساس به CO2 معروف است، در ساخت قالب‌های دقیق و با جزئیات بالا کاربرد دارد. مزیت این روش نسبت به قالب‌های ماسه‌ای سنتی این است که سرعت سخت شدن قالب بیشتر است و قالب‌ها مقاومت بهتری در برابر فشار مذاب دارند. این روش معمولاً برای تولید قطعات ریخته گری با دقت و کیفیت سطح بالا، مانند قطعات صنعتی و خودرو استفاده می‌شود.

روش ماهیچه‌های محافظ

روش ماهیچه‌های محافظ در ریخته گری به معنای استفاده از لایه‌های محافظ یا پوشش‌هایی است که در قالب یا روی سطح مذاب ریخته‌شده قرار می‌گیرند تا از تماس مستقیم مذاب با قالب جلوگیری کرده و از مشکلاتی مثل ترک خوردگی، اکسیداسیون یا خراب شدن سطح قطعه جلوگیری شود. این ماهیچه‌ها می‌توانند شامل مواد نسوز یا پوشش‌های شیمیایی باشند که به حفظ کیفیت قطعه و افزایش عمر قالب کمک می‌کنند. این روش به خصوص در ریخته گری چدن که دما و شرایط کار سخت‌تر است اهمیت زیادی دارد.


مزایای ریخته گری چدن


مزایای ریخته گری چدن

  • سیالیت بالا: چدن مذاب بسیار روان است و به‌راحتی در قالب‌های پیچیده جریان پیدا می‌کند، مناسب برای تولید قطعات با شکل‌های پیچیده و جزئیات زیاد.
  • مقاومت به سایش: به دلیل وجود گرافیت در ساختار، چدن مقاومت بالایی در برابر سایش دارد و برای قطعاتی که در تماس مداوم با سطوح دیگر هستند مناسب است.
  • مقاومت در برابر خوردگی: برخی انواع چدن (مانند چدن خاکستری) در برابر خوردگی از خود مقاومت خوبی نشان می‌دهند.
  • جذب ارتعاش عالی: چدن به‌ویژه نوع خاکستری آن، ارتعاش و صدا را به‌خوبی جذب می‌کند؛ مناسب برای پایه ماشین‌آلات و قطعات پرلرزش.
  • هزینه پایین تولید: مواد اولیه ارزان، انرژی کمتر برای ذوب، و فرآیند ساده‌تر نسبت به تولید فولاد باعث می‌شود هزینه نهایی تولید پایین‌تر باشد.
  • قابلیت ماشین‌کاری خوب: به‌ویژه چدن خاکستری، به‌دلیل وجود گرافیت، به‌راحتی قابل ماشین‌کاری است.
  • تنوع آلیاژی: وجود انواع مختلف چدن (خاکستری، داکتیل، سفید، آلیاژی، نرم) امکان انتخاب دقیق بر اساس نیاز مکانیکی یا شرایط کاری را فراهم می‌کند.
  • مناسب برای تولید انبوه: فرآیند ریخته گری چدن برای تولید قطعات در تیراژ بالا بسیار بهینه و اقتصادی است.

اپدیت ریخته گری چدن

مواد و افزودنی‌ها در ریخته گری چدن

ترکیب شیمیایی مذاب، نوع عناصر آلیاژی، میزان جوانه‌زنی و عملیات کروی‌سازی همگی ساختار میکروسکوپی و در نتیجه خواص مکانیکی قطعه را تعیین می‌کنند. کنترل دقیق مواد مصرفی نه‌تنها بر استحکام و سختی اثر می‌گذارد، بلکه بر قابلیت ماشین‌کاری، مقاومت سایشی، رفتار حرارتی و حتی میزان عیوب ریخته گری نیز تأثیرگذار است.
در ادامه، مواد پایه و افزودنی‌های تخصصی مورد استفاده در ریخته گری چدن را به‌صورت مفصل بررسی می‌کنیم.

مواد اولیه در ریخته گری چدن

مواد اولیه مورد استفاده در تولید چدن معمولاً شامل چدن خام، قراضه فولادی و چدنی، برگشتی‌های تولید و فروآلیاژها هستند. ترکیب این مواد در کوره‌های القایی یا کوپل ذوب شده و ترکیب شیمیایی نهایی از طریق آنالیز کنترل می‌شود.

چدن خام

چدن خام منبع اصلی تأمین کربن در مذاب است و معمولاً دارای درصد بالایی از کربن و سیلیسیم می‌باشد. این ماده نقش مهمی در بهبود سیالیت مذاب و یکنواختی ترکیب شیمیایی دارد. استفاده از چدن خام با خلوص مناسب باعث کاهش ناخالصی‌ها و کنترل بهتر ساختار گرافیتی در قطعه نهایی می‌شود. کیفیت چدن خام تأثیر مستقیمی بر خواص مکانیکی و میزان عیوب انجمادی خواهد داشت.

قراضه فولادی و چدنی

قراضه‌ها بخش مهمی از شارژ کوره را تشکیل می‌دهند و از نظر اقتصادی نقش قابل توجهی در کاهش هزینه تولید دارند. قراضه فولادی برای تنظیم درصد کربن و عناصر آلیاژی استفاده می‌شود، در حالی که قراضه چدنی به حفظ ترکیب پایه کمک می‌کند. با این حال کنترل عناصر مزاحم مانند کروم، نیکل و مس در قراضه‌ها ضروری است، زیرا این عناصر می‌توانند خواص نهایی چدن را به‌طور ناخواسته تغییر دهند.

فروآلیاژها

فروآلیاژها برای تنظیم دقیق ترکیب شیمیایی مذاب استفاده می‌شوند. فروسیلیس جهت افزایش سیلیسیم و تقویت فرآیند گرافیتی شدن کاربرد دارد. فرومنگنز برای کنترل گوگرد و افزایش سختی مورد استفاده قرار می‌گیرد. فروکروم باعث افزایش مقاومت سایشی و سختی می‌شود و فرومولیبدن مقاومت حرارتی و استحکام در دماهای بالا را بهبود می‌بخشد. انتخاب صحیح فروآلیاژها امکان دستیابی به خواص مکانیکی هدف را فراهم می‌کند.

عناصر آلیاژی مهم در چدن

چدن آلیاژی متشکل از آهن و کربن است که عناصر دیگری نیز در آن حضور دارند. کربن مهم‌ترین عنصر در تشکیل گرافیت و تعیین نوع چدن است. سیلیسیم به‌عنوان عنصر گرافیت‌زا عمل کرده و از تشکیل کاربید جلوگیری می‌کند. منگنز در کنترل گوگرد و افزایش سختی نقش دارد. گوگرد معمولاً عنصر نامطلوب محسوب می‌شود و افزایش آن موجب شکنندگی می‌گردد. فسفر سیالیت مذاب را افزایش می‌دهد اما در صورت افزایش بیش از حد می‌تواند باعث کاهش چقرمگی شود.

افزودنی‌های تخصصی در ریخته گری چدن

مواد جوانه‌زا

مواد جوانه‌زا معمولاً بر پایه فروسیلیس تولید می‌شوند و در مراحل پایانی ذوب به مذاب افزوده می‌شوند. هدف از جوانه‌زنی افزایش تعداد هسته‌های گرافیتی و جلوگیری از تشکیل ساختار چدن سفید است. این فرآیند باعث ریزدانه شدن ساختار، یکنواختی توزیع گرافیت و بهبود خواص مکانیکی می‌شود. در چدن خاکستری و نشکن، کنترل دقیق زمان و مقدار جوانه‌زنی اهمیت زیادی دارد.

مواد کروی‌کننده

در تولید چدن نشکن از منیزیم یا آلیاژهای حاوی منیزیم برای تبدیل گرافیت ورقه‌ای به گرافیت کروی استفاده می‌شود. این فرآیند که کروی‌سازی نام دارد، ساختار میکروسکوپی چدن را به‌طور اساسی تغییر می‌دهد و موجب افزایش استحکام کششی، چقرمگی و مقاومت ضربه‌ای می‌شود. کنترل دمای مذاب و میزان گوگرد پیش از افزودن منیزیم برای دستیابی به نتایج مطلوب ضروری است.

جوانه‌زای پس از کروی‌سازی

پس از عملیات کروی‌سازی، معمولاً یک مرحله جوانه‌زنی ثانویه انجام می‌شود تا افت اثر منیزیم جبران شود. این مرحله باعث تثبیت ساختار گرافیت کروی و جلوگیری از بروز عیوب ساختاری در قطعه می‌شود. دقت در این مرحله تأثیر مستقیمی بر کیفیت نهایی چدن نشکن دارد.

عناصر آلیاژی ویژه

برای کاربردهای خاص صنعتی، عناصر آلیاژی خاصی به مذاب افزوده می‌شوند. نیکل مقاومت به خوردگی را افزایش می‌دهد. مولیبدن عملکرد چدن را در دماهای بالا بهبود می‌بخشد. کروم موجب افزایش سختی و مقاومت سایشی می‌شود. مس نیز برای افزایش استحکام و ایجاد زمینه پرلیتی استفاده می‌گردد. میزان مصرف این عناصر باید به‌دقت کنترل شود تا تعادل بین استحکام و چقرمگی حفظ شود.

نتیجه‌گیری

ریخته گری چدن به عنوان یکی از مهم‌ترین فرآیندهای تولید قطعات فلزی، نقشی کلیدی در پیشرفت صنایع مختلف ایفا می‌کند. شناخت انواع چدن و روش‌های ریخته گری آن به ما کمک می‌کند تا با توجه به نوع کاربرد، آلیاژ و روش مناسب را انتخاب کنیم و قطعاتی با کیفیت، دوام و کارایی بالا بسازیم. از چدن خاکستری با قابلیت جذب ارتعاش گرفته تا چدن داکتیل با مقاومت بالا، و از روش‌های پیشرفته‌ای مانند ریخته گری با ماسه حساس به CO2 تا استفاده از ماهیچه‌های محافظ، همگی نشان می‌دهند که این صنعت ترکیبی از علم، تجربه و فناوری است. تسلط بر این فرآیندها، راه را برای ساخت محصولات دقیق‌تر، بادوام‌تر و اقتصادی‌تر هموار می‌سازد.

آبکاری نیکل در خودروسازی

اثر پوشش نیکل بر عملکرد بخش‌های مختلف خودرو

هر خودرویی که در خیابان حرکت می‌کند، در ظاهر مجموعه‌ای از فلز، پلاستیک و قطعات مکانیکی است؛ اما در لایه‌های زیرین خود، حاصل ده‌ها فناوری پیشرفته مهندسی سطح و مواد است. بسیاری از خرابی‌هایی که مالکان خودرو تجربه می‌کنند، از زنگ‌زدگی و سایش گرفته تا افت عملکرد قطعات حیاتی مانند موتور و ترمز، ریشه در ضعف محافظت سطحی دارند. جایی که یک لایه چند میکرونی می‌تواند مرز میان دوام چندساله و فرسودگی زودهنگام باشد.

در صنعت خودروسازی رقابتی امروز، افزایش طول عمر قطعات، کاهش هزینه‌های گارانتی، بهبود ایمنی و حتی ارتقای کیفیت ظاهری خودرو، تنها یک مزیت نیست؛ یک ضرورت است. در این میان، آبکاری نیکل به عنوان یکی از مهم‌ترین فناوری‌های مهندسی سطح، نقشی کلیدی در افزایش مقاومت به خوردگی، کاهش سایش، تحمل دماهای بالا و حفظ عملکرد پایدار قطعات ایفا می‌کند. از اجزای موتور و سیستم تعلیق گرفته تا قطعات تزئینی و سیستم‌های حساس ترمز، ردپای این پوشش فلزی در بخش‌های مختلف خودرو دیده می‌شود.

آنچه بسیاری از کاربران نمی‌دانند این است که بخش قابل توجهی از دوام، ایمنی و حتی درخشندگی یک خودرو، به همین لایه محافظ وابسته است. در ادامه، به صورت جامع بررسی می‌شود که کاربرد آبکاری نیکل در خودروسازی چیست، چگونه عملکرد قطعات خودرو را بهبود می‌دهد، چه مزایایی ایجاد می‌کند و چرا به یکی از ارکان اصلی در تولید خودروهای مدرن تبدیل شده است.

کاربرد آبکاری نیکل در خودروسازی

این آبکاری یکی از مهم‌ترین فرآیندهای مهندسی سطح در صنعت خودروسازی است که به منظور بهبود خواص مکانیکی، شیمیایی و ظاهری قطعات فلزی مورد استفاده قرار می‌گیرد. در این فرآیند، لایه‌ای از نیکل به روش‌های الکترولیتی یا شیمیایی بر روی سطح قطعه رسوب داده می‌شود تا مقاومت آن در برابر خوردگی، سایش، اکسیداسیون و عوامل محیطی افزایش یابد. با توجه به اینکه خودرو مجموعه‌ای از قطعات فلزی در تماس با رطوبت، حرارت، مواد شیمیایی و تنش‌های مکانیکی است، استفاده از پوشش نیکل نقش اساسی در افزایش دوام و عملکرد قطعات دارد.

اهمیت آبکاری نیکل در افزایش مقاومت به خوردگی

یکی از مهم‌ترین کاربردهای آبکاری نیکل در خودروسازی، محافظت از قطعات در برابر خوردگی است. قطعات خودرو به طور مداوم در معرض رطوبت، باران، نمک جاده، آلودگی‌های صنعتی و تغییرات دمایی قرار دارند. نیکل به دلیل ساختار پایدار و مقاومت شیمیایی بالا، یک سد محافظتی مؤثر ایجاد می‌کند که از نفوذ عوامل خورنده به فلز پایه جلوگیری می‌کند. این ویژگی به‌ویژه در قطعاتی مانند پیچ و مهره‌ها، اتصالات فلزی، قطعات سیستم تعلیق و اجزای زیر بدنه اهمیت دارد، زیرا این بخش‌ها بیشتر در معرض شرایط خورنده محیطی قرار دارند.

بهبود مقاومت به سایش و افزایش طول عمر قطعات

در بسیاری از بخش‌های خودرو، قطعات در تماس مستقیم با یکدیگر حرکت می‌کنند و تحت تنش‌های مکانیکی قرار دارند. پوشش نیکل با ایجاد سطحی سخت و یکنواخت، میزان سایش را کاهش داده و از فرسودگی زودهنگام جلوگیری می‌کند. این موضوع در قطعات موتور، شفت‌ها، یاتاقان‌ها، سوپاپ‌ها و اجزای سیستم انتقال قدرت اهمیت ویژه‌ای دارد. کاهش سایش نه تنها طول عمر قطعات را افزایش می‌دهد، بلکه موجب حفظ دقت عملکرد و کاهش هزینه‌های تعمیر و نگهداری می‌شود.

نقش آبکاری نیکل در بهبود ظاهر و کیفیت تزئینی خودرو

آبکاری نیکل در خودروسازی علاوه بر جنبه‌های فنی، در زیبایی ظاهری خودرو نیز نقش مهمی دارد. بسیاری از قطعات تزئینی خودرو پیش از آبکاری کروم، ابتدا با نیکل پوشش داده می‌شوند تا سطحی صاف، براق و یکنواخت ایجاد شود. جلوپنجره، دستگیره‌ها، رینگ‌ها و برخی قطعات داخلی از جمله بخش‌هایی هستند که از پوشش نیکل بهره می‌برند. این پوشش باعث افزایش درخشندگی، یکنواختی سطح و بهبود چسبندگی لایه‌های بعدی می‌شود و در نهایت کیفیت ظاهری خودرو را ارتقا می‌دهد.


کاربرد آبکاری نیکل در ترمز خودرو


کاربرد آبکاری نیکل در قطعات موتور

موتور خودرو محیطی با دمای بالا، فشار زیاد و تماس مداوم با سوخت و روغن است. در چنین شرایطی، استفاده از پوشش مقاوم ضروری است. آبکاری نیکل در خودروسازی در قطعاتی مانند پیستون‌ها، سیلندرها، سوپاپ‌ها و قطعات سیستم سوخت‌رسانی به کار می‌رود تا مقاومت در برابر حرارت، خوردگی و اصطکاک افزایش یابد. در برخی موارد از آبکاری نیکل شیمیایی استفاده می‌شود که لایه‌ای یکنواخت حتی در سطوح پیچیده ایجاد می‌کند و عملکرد قطعه را بهبود می‌بخشد.

تأثیر آبکاری نیکل در سیستم‌های ایمنی خودرو

سیستم ترمز و برخی اجزای ایمنی خودرو نیازمند دقت و دوام بالا هستند. پوشش نیکل در این بخش‌ها از زنگ‌زدگی جلوگیری کرده و عملکرد پایدار قطعات را تضمین می‌کند. کاهش خوردگی در قطعات سیستم ترمز می‌تواند به حفظ کارایی ترمزگیری در شرایط مختلف آب‌وهوایی کمک کند و از کاهش ایمنی جلوگیری نماید.

نقش آبکاری نیکل در خودروهای مدرن و برقی

با توسعه خودروهای هیبریدی و برقی، نیاز به قطعاتی با دوام بیشتر و مقاومت بالاتر افزایش یافته است. در این خودروها بسیاری از قطعات الکترونیکی و اتصالات نیازمند محافظت دقیق در برابر خوردگی و اکسیداسیون هستند. آبکاری نیکل در خودروسازی می‌تواند از اتصالات الکتریکی محافظت کرده و هدایت مناسب و پایداری طولانی‌مدت را تضمین کند. همچنین در باتری‌ها و سیستم‌های مدیریت انرژی نیز از پوشش‌های نیکل برای بهبود عملکرد استفاده می‌شود.

ملاحظات اقتصادی و زیست‌محیطی

استفاده از آبکاری نیکل در خودروسازی اگرچه هزینه اولیه تولید را افزایش می‌دهد، اما به دلیل کاهش خرابی قطعات، افزایش طول عمر و کاهش هزینه‌های تعمیر، از نظر اقتصادی مقرون‌به‌صرفه محسوب می‌شود. با این حال، فرآیند آبکاری نیازمند مدیریت صحیح پسماندها و رعایت استانداردهای زیست‌محیطی است تا اثرات منفی بر محیط زیست به حداقل برسد. بسیاری از کارخانه‌های خودروسازی امروزی از سیستم‌های بازیافت و تصفیه پیشرفته برای کنترل آلاینده‌ها استفاده می‌کنند.

اثر پوشش نیکل بر عملکرد ترمزهای خودرو

سیستم ترمز یکی از حیاتی‌ترین بخش‌های هر خودرو است، زیرا مستقیماً با ایمنی سرنشینان در ارتباط است. عملکرد صحیح این سیستم به سلامت و کیفیت اجزایی مانند دیسک ترمز، کالیپر، پیستون‌های ترمز، فنرها و اتصالات فلزی وابسته است. این قطعات به طور مداوم در معرض رطوبت، گل‌ولای، نمک جاده، تغییرات شدید دمایی و تنش‌های مکانیکی قرار دارند. در چنین شرایطی، استفاده از پوشش‌های مقاوم مانند نیکل می‌تواند نقش مهمی در افزایش دوام و پایداری عملکرد ترمز ایفا کند.

پوشش نیکل با ایجاد یک لایه محافظ بر روی سطح فلز، مانع از اکسیداسیون و زنگ‌زدگی قطعات می‌شود. زنگ‌زدگی در اجزای ترمز می‌تواند باعث گیر کردن پیستون‌ها، کاهش روانی حرکت قطعات و در نهایت کاهش کارایی ترمز شود. هنگامی که پیستون کالیپر به دلیل خوردگی به‌درستی حرکت نکند، فشار یکنواختی به لنت‌ها وارد نمی‌شود و این موضوع می‌تواند منجر به کاهش قدرت ترمزگیری یا سایش نامتقارن لنت‌ها گردد. پوشش نیکل با جلوگیری از خوردگی، حرکت نرم و دقیق اجزا را تضمین می‌کند.

از نظر مقاومت حرارتی نیز نیکل عملکرد قابل توجهی دارد. در زمان ترمزگیری، به‌ویژه در سرعت‌های بالا یا شرایط رانندگی سنگین، دمای سیستم ترمز به شدت افزایش می‌یابد. پوشش نیکل می‌تواند پایداری سطح قطعات را در برابر تغییرات دمایی حفظ کند و از پوسته‌پوسته شدن یا تخریب زودهنگام سطح جلوگیری نماید. این موضوع به حفظ عملکرد پایدار ترمز در شرایط سخت کمک می‌کند.

یکی دیگر از مزایای پوشش نیکل در سیستم ترمز، افزایش مقاومت به سایش است. قطعاتی مانند پین‌های راهنمای کالیپر و بخش‌هایی که در تماس مکانیکی مداوم هستند، در صورت نداشتن پوشش مناسب به سرعت دچار فرسایش می‌شوند. لایه نیکل با سختی مناسب، اصطکاک کنترل‌شده‌ای ایجاد می‌کند و از ساییدگی بیش از حد جلوگیری می‌کند. در نتیجه، فاصله زمانی بین سرویس‌های دوره‌ای افزایش می‌یابد و هزینه‌های نگهداری کاهش پیدا می‌کند.


آبکاری نیکل چه فوایدی در خودروسازی دارد


در مناطق مرطوب یا سردسیر که از نمک برای یخ‌زدایی جاده‌ها استفاده می‌شود، اهمیت پوشش نیکل دوچندان می‌شود. نمک یکی از عوامل اصلی تسریع خوردگی در قطعات فلزی خودرو است. وجود لایه نیکل به عنوان سد محافظ، نفوذ یون‌های خورنده را محدود می‌کند و مانع آسیب ساختاری به اجزای سیستم ترمز می‌شود. این موضوع به ویژه برای خودروهایی که در شرایط آب‌وهوایی سخت فعالیت می‌کنند اهمیت دارد.

در برخی کاربردهای پیشرفته، از آبکاری نیکل شیمیایی برای قطعات حساس سیستم ترمز استفاده می‌شود. این روش پوششی یکنواخت حتی در سطوح داخلی و پیچیده ایجاد می‌کند و باعث می‌شود تمام نقاط قطعه به طور یکسان محافظت شوند. یکنواختی ضخامت پوشش نقش مهمی در عملکرد دقیق قطعات هیدرولیکی سیستم ترمز دارد.

در مجموع، استفاده از پوشش نیکل در قطعات سیستم ترمز موجب افزایش مقاومت به خوردگی، بهبود پایداری حرارتی، کاهش سایش و حفظ عملکرد یکنواخت در طول زمان می‌شود. این مزایا در کنار هم به افزایش ایمنی خودرو، کاهش احتمال خرابی ناگهانی و بهبود اعتمادپذیری سیستم ترمز کمک می‌کنند. به همین دلیل، آبکاری نیکل به عنوان یکی از راهکارهای مؤثر مهندسی سطح در طراحی و تولید قطعات ترمز مدرن شناخته می‌شود.

نتیجه‌گیری

آبکاری نیکل در خودروسازی تنها یک فرآیند تزئینی یا تکمیلی نیست، بلکه یک راهکار استراتژیک در مهندسی سطح محسوب می‌شود که مستقیماً بر دوام، ایمنی، عملکرد و حتی ارزش اقتصادی خودرو تأثیر می‌گذارد. این پوشش با ایجاد یک لایه محافظ مقاوم در برابر خوردگی، سایش، حرارت و عوامل شیمیایی، از قطعات حیاتی خودرو در شرایط سخت عملیاتی محافظت می‌کند.

در بخش‌های مختلف خودرو، از قطعات موتور و سیستم انتقال قدرت گرفته تا اجزای سیستم ترمز و قطعات تزئینی، پوشش نیکل موجب افزایش طول عمر، کاهش استهلاک و حفظ کیفیت عملکرد در بلندمدت می‌شود. کاهش خرابی‌های ناشی از زنگ‌زدگی، جلوگیری از گیرکردن قطعات متحرک، بهبود پایداری حرارتی و حفظ یکنواختی عملکرد، همگی از نتایج مستقیم استفاده از این فناوری هستند.

از منظر اقتصادی نیز، هرچند اجرای فرآیند آبکاری نیکل مستلزم هزینه اولیه است، اما در بلندمدت با کاهش هزینه‌های تعمیر، تعویض و خدمات پس از فروش، توجیه‌پذیر و مقرون‌به‌صرفه خواهد بود. همچنین با توسعه خودروهای برقی و سیستم‌های پیشرفته الکترونیکی، اهمیت پوشش‌های مقاوم و پایدار بیش از گذشته افزایش یافته است.

در نهایت می‌توان گفت نیکل به عنوان یکی از ارکان اصلی مهندسی سطح در خودروسازی مدرن، نقش مهمی در ارتقای کیفیت، افزایش ایمنی و بهبود عملکرد خودروها ایفا می‌کند و همچنان با پیشرفت فناوری، جایگاه خود را در این صنعت حیاتی حفظ خواهد کرد.