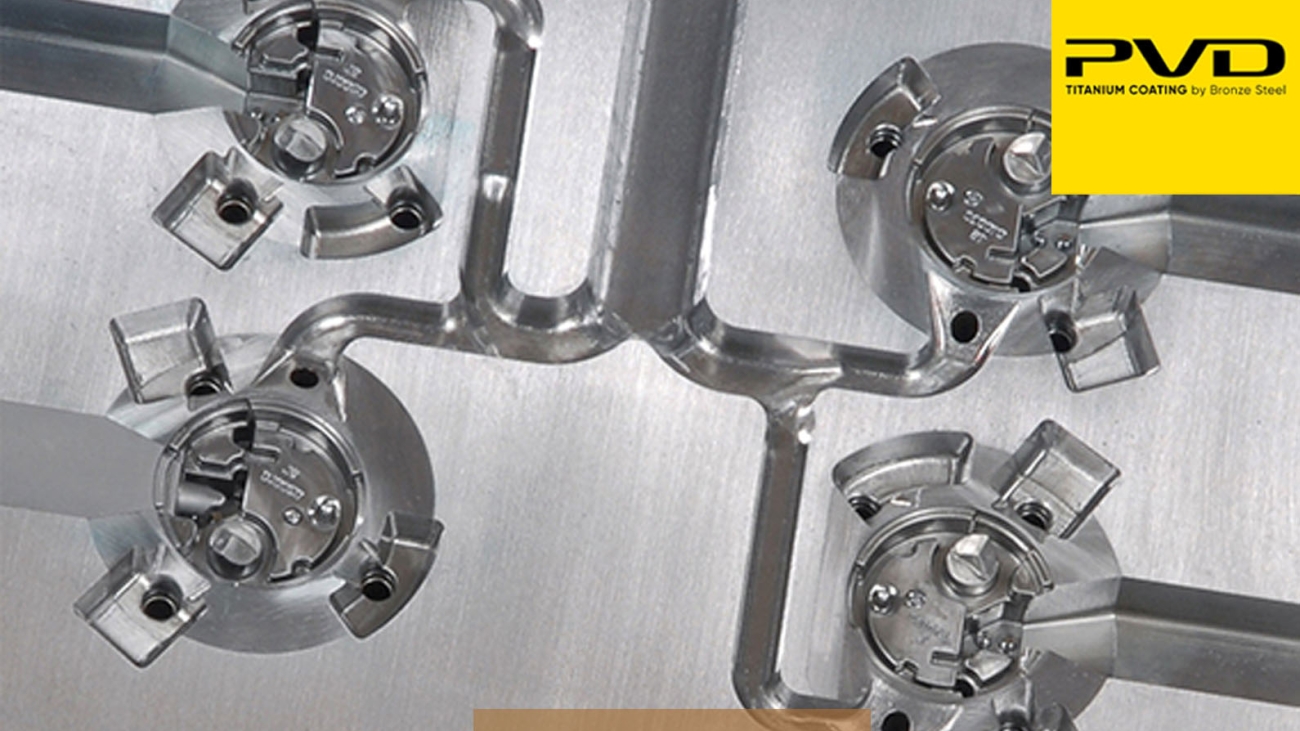
قالب دایکاست چطور ساخته می شود؟

طراحی و قالب سازی ریخته گری چطور انجام می شود؟

ریخته‌گری دایکاست یک فرایند مهم برای کاربردهای گوناگون در صنایع مختلف است. یکی از اجزای اساسی در این فرایند، قالب ریخته‌ گری است. شکل و ویژگی‌های قالب بر خصوصیات محصول نهایی تأثیر می‌گذارد. بنابراین، مهم است که بدانید چند نوع قالب دایکاست وجود دارد و هرکدام چه کاربردی دارند. این کار به شما کمک می‌کند تا قالب مناسبی برای پروژه‌های ریخته‌گری خود طراحی و انتخاب کنید. علاوه‌بر‌این، اطمینان خواهید داشت که محصول نهایی با ویژگی‌هایی که در نظر داشتید مطابقت دارد. به همین دلیل، این مقاله نمای کلی دقیقی از انواع مختلف قالب‌های ریخته‌گری تحت فشار را ارائه می‌دهد. همچنین، شما نحوه طراحی قالب و عواملی که باید هنگام ساخت ابزارهای ریخته‌گری تحت فشار در نظر بگیرید را خواهید آموخت.

اهمیت قالب دایکاست در پروسه ریخته‌گری چیست؟

طراحی قالب ریخته ‌گری تحت فشار نقش حیاتی در شکل قطعه دارد. علاوه ‌بر‌این، کیفیت، یکنواختی و پیکربندی اجزای حاصل از فرایند ریخته‌گری را تحت تأثیر قرار می‌دهد. مشخصات نادرست قالب می‌توانند منجر به خوردگی مواد یا ابزار شوند. با این حال، طراحی صحیح قالب می‌تواند زمان و بهره‌وری تولید را افزایش دهد. در نهایت، کیفیت ساختار قالب دایکاست تعیین می‌کند که آیا تولید به‌ راحتی پیش خواهد رفت و قطعات ریخته‌گری شده با بهترین کیفیت خواهند بود یا خیر.

علاوه بر این، طراحی قالب ریخته ‌گری، اساسا با توجه عوامل مختلفی انجام می‌شود که ممکن است در طول تولید رخ دهند. بنابراین، باید ساختار قطعه ریخته‌گری شده را هنگام طراحی تجزیه و تحلیل کرد. همچنین، لازم است شرایط پر شدن قالب را درک، پارامترهای کلیدی فرایند را پیاده‌سازی کرده و سایر جنبه‌های اقتصادی را در نظر گرفت. این کار تضمین می‌کند که قالب‌های ریخته‌گری می‌توانند الزامات اساسی تولید را برآورده کنند.
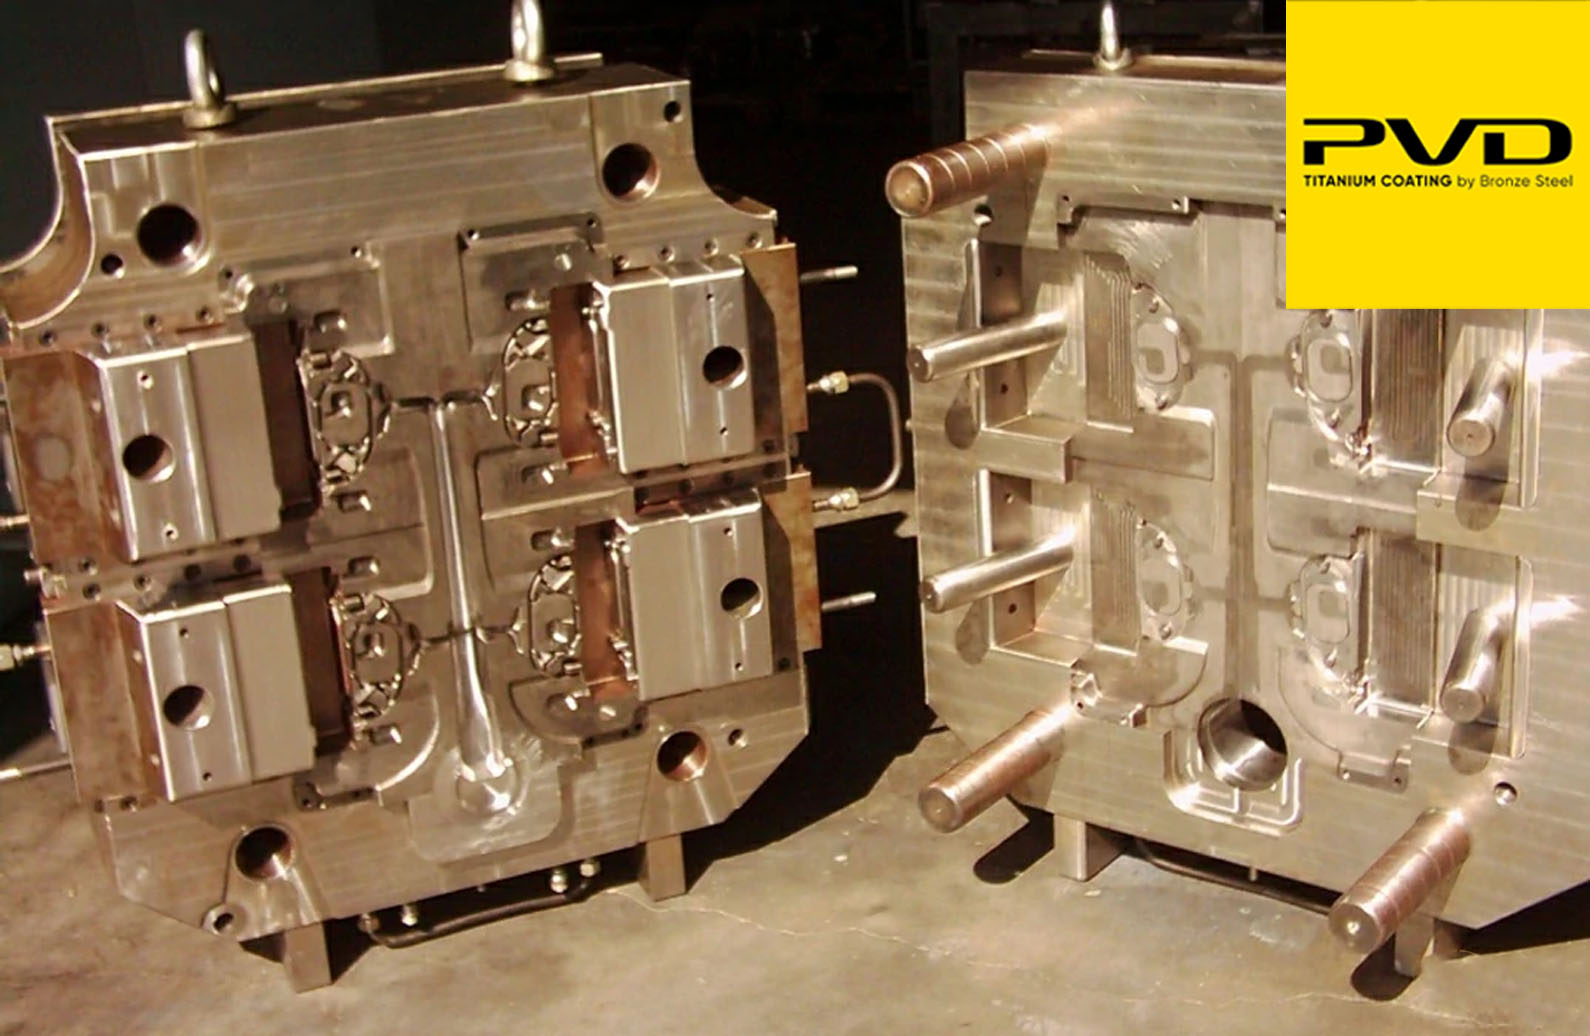
 

قالب ریخته گری چیست؟


اجزای قالب ریخته ‌گری تحت فشار

درک قالب دایکاست با شناخت ساختار آن قالب آغاز می‌شود. اجزای اصلی قالب شامل موارد زیر است:

  • سیستم قالب‌گیری

این سیستم شامل حفره، مغزی، اینسرت‌ها، اسلایدرها و پین‌های اینسرت است. حفره قالب دایکاست شکل قطعه ریخته‌گری را مشخص می‌کند؛ زیرا مغزی متحرک هنگام بسته شدن قالب، شکل نهایی را ایجاد می‌کند.

  • سیستم پایه قالب

اجزای اصلی این سیستم صفحات فولادی و قاب‌ها هستند. این سیستم اجزای مختلف قالب را به هم متصل کرده و امکان نصب قالب روی دستگاه ریخته‌گری را فراهم می‌کند.

  • سیستم پران (اجکتور)

این سیستم برای خارج کردن قطعات از قالب دایکاست استفاده می‌شود. این قطعات شامل اجزای پران، بازگرداننده و اجزای هدایت‌کننده است.

  • سیستم رانر (راهگاه)

این سیستم با قطعه ریخته‌گری و محفظه فشار در تماس است. بنابراین، فلز مذاب را در مسیر مشخصی به درون حفره قالب ریخته گری هدایت می‌کند. این سیستم مستقیماً بر فشار و سرعت فلز مذاب تأثیر می‌گذارد. اجزای آن شامل راهگاه، کانال اصلی (sprue)، دروازه داخلی و غیره است.

  • سیستم سرریز (Overflow)

این کانال برای خروج هوا از محفظه فشار قالب دایکاست استفاده می‌شود. معمولاً اجزای اصلی آن شیارهای سرریز و شیارهای تهویه است. با این حال، برای بهبود شرایط تهویه در حفره‌های عمیق، از پلاگ‌های تهویه استفاده می‌شود.

  • سایر اجزا

سایر اجزای قالب ریخته‌ گری شامل قطعات موقعیت‌دهنده برای قرارگیری صحیح قطعات در قالب هستند. همچنین، پین‌ها و پیچ‌هایی برای بستن و محکم کردن استفاده می‌شود.

انواع قالب‌های ریخته ‌گری تحت فشار

قالب‌های مختلفی در این صنعت وجود دارند که بسته به نیاز، عملکردهای متفاوتی دارند. این قالب‌ها عبارت‌اند از:

قالب‌های نمونه‌سازی

تولید یک قالب دایکاست سفارشی و کاملاً مجهز برای ریخته‌گری می‌تواند خرج زیادی داشته باشد. بنابراین، قالب‌های نمونه‌سازی برای ساخت چندین قطعه به‌منظور آزمودن قسمت‌های مختلف استفاده می‌شوند.

استراتژی‌های نمونه‌سازی شامل ریخته‌گری ثقلی، ماشین‌کاری حجمی و قطعات چاپ سه‌بعدی است. اگر نیاز به همان آلیاژ، ویژگی‌ها، فرایند و هندسه برای تولید باشد، قالب‌های نمونه‌سازی، بهترین انتخاب هستند.

قالب‌ دایکاست نمونه‌سازی می‌توانند از فولادهای ابزار پیش‌سخت‌شده و بدون پوشش و اجزای استاندارد ساخته شوند. در نتیجه، می‌توان آن‌ها را در زمان کوتاه‌تر و با هزینه پایین‌تر تولید کرد. برخلاف سایر تکنیک‌های تولید، این قالب‌ها از روش‌های کم‌ بازده‌تری برای پران یا خنک‌سازی استفاده می‌کنند. بنابراین، باید توجه داشت که این ابزار دوام زیادی نخواهد داشت و این قالب ریخته گری به‌اندازه قالب تولیدی کارآمد نخواهد بود. با این حال، اگر فقط تعداد کمی قطعه مورد نیاز باشد، این مسئله مشکلی ایجاد نمی‌کند.

قالب‌های ابزارسازی سریع

ابزارسازی سریع به اینسرت‌ها و قالب‌هایی اطلاق می‌شود که با روش‌هایی با زمان آماده‌سازی کوتاه‌تر نسبت به روش‌های متداول تولید می‌شوند. برخلاف ماشین‌کاری خشن و عملیات حرارتی، روش‌های ابزارسازی سریع شامل سینتر لیزری انتخابی (SLS)، رسوب‌دهی مستقیم فلز، شکل‌دهی خالص لیزری (LENS) و غیره هستند.

بنابراین، انتظار می‌رود تولید این قالب دایکاست بسیار سریع‌تر انجام شود. تولیدکنندگان می‌توانند از این قالب‌ها هم به‌عنوان قالب‌های نمونه‌سازی و هم قالب‌های تولیدی استفاده کنند. انتخاب مناسب به نیاز حجم تولید بستگی خواهد داشت.

قالب‌های تولیدی

این قالب‌ها رایج‌ترین نوع قالب‌ ریخته‌ گری هستند. قالب‌های تولیدی زمانی ضروری‌اند که طراحی نهایی شده و آماده تولید واقعی باشد. قالب‌های تولیدی می‌توانند شامل موارد زیر باشند:

  • قالب‌های تک‌حفره‌ای بدون اسلایدر
  • قالب‌های چند‌حفره‌ای با گزینه‌های مختلف اسلایدر

جنس حفره از فولاد با کیفیت بالا است و معمولا در یک بلوک نگهدارنده قرار دارد. طراحی قالب‌های تولیدی به‌گونه‌ای است که ابعاد بحرانی را تضمین می‌کند. بنابراین، می‌توان اطمینان داشت که ابعاد قطعات مورد نیاز رعایت می‌شود.

قالب‌های یونیت

قالب یونیت نوع خاصی از قالب دایکاست است. یک نگهدارنده یونیت درون دستگاه، یونیت یا حفره متعلق به مشتری را در درون خود نگه می‌دارد. می‌توان از نگهدارنده‌های تک یا دوبل استفاده کرد. نمونه‌های رایج از اندازه بلوک‌های حفره که قالب‌ها نگه می‌دارند شامل ابعاد ۸×۱۰، ۱۰×۱۲، ۱۲×۱۵ و ۱۵×۱۸ اینچ هستند.

قالب‌ ریخته گری یونیت از قطعات عمومی برای قطعات با پیچیدگی کمتر و حجم تولید پایین استفاده می‌کنند. یک قالب سفارشی برای قطعات با حجم بالا و هندسه پیچیده کارایی بیشتری دارد. این قالب‌ها به‌طور خاص برای یک قطعه طراحی شده‌اند و حداکثر کنترل و بازدهی را ارائه می‌دهند.

قالب‌های برش

قالب برش، فلاش، راهگاه و سرریز را بلافاصله پس از اتمام ریخته‌گری از قطعه جدا می‌کند. برخی قالب‌های برش نیاز به حرکت‌های هیدرولیکی یا مکانیزم‌های کام دارند، در حالی‌که برخی دیگر تنها با باز و بسته شدن قالب می‌توانند فلاش را به‌طور مؤثر جدا کنند.

شکل قطعه ممکن است امکان حذف کامل فلاش با قالب برش را ندهد. بنابراین، راهکارهای دستی برای حذف فلاش و خدمات برش سفارشی، گزینه مناسبی در چنین شرایطی خواهند بود.
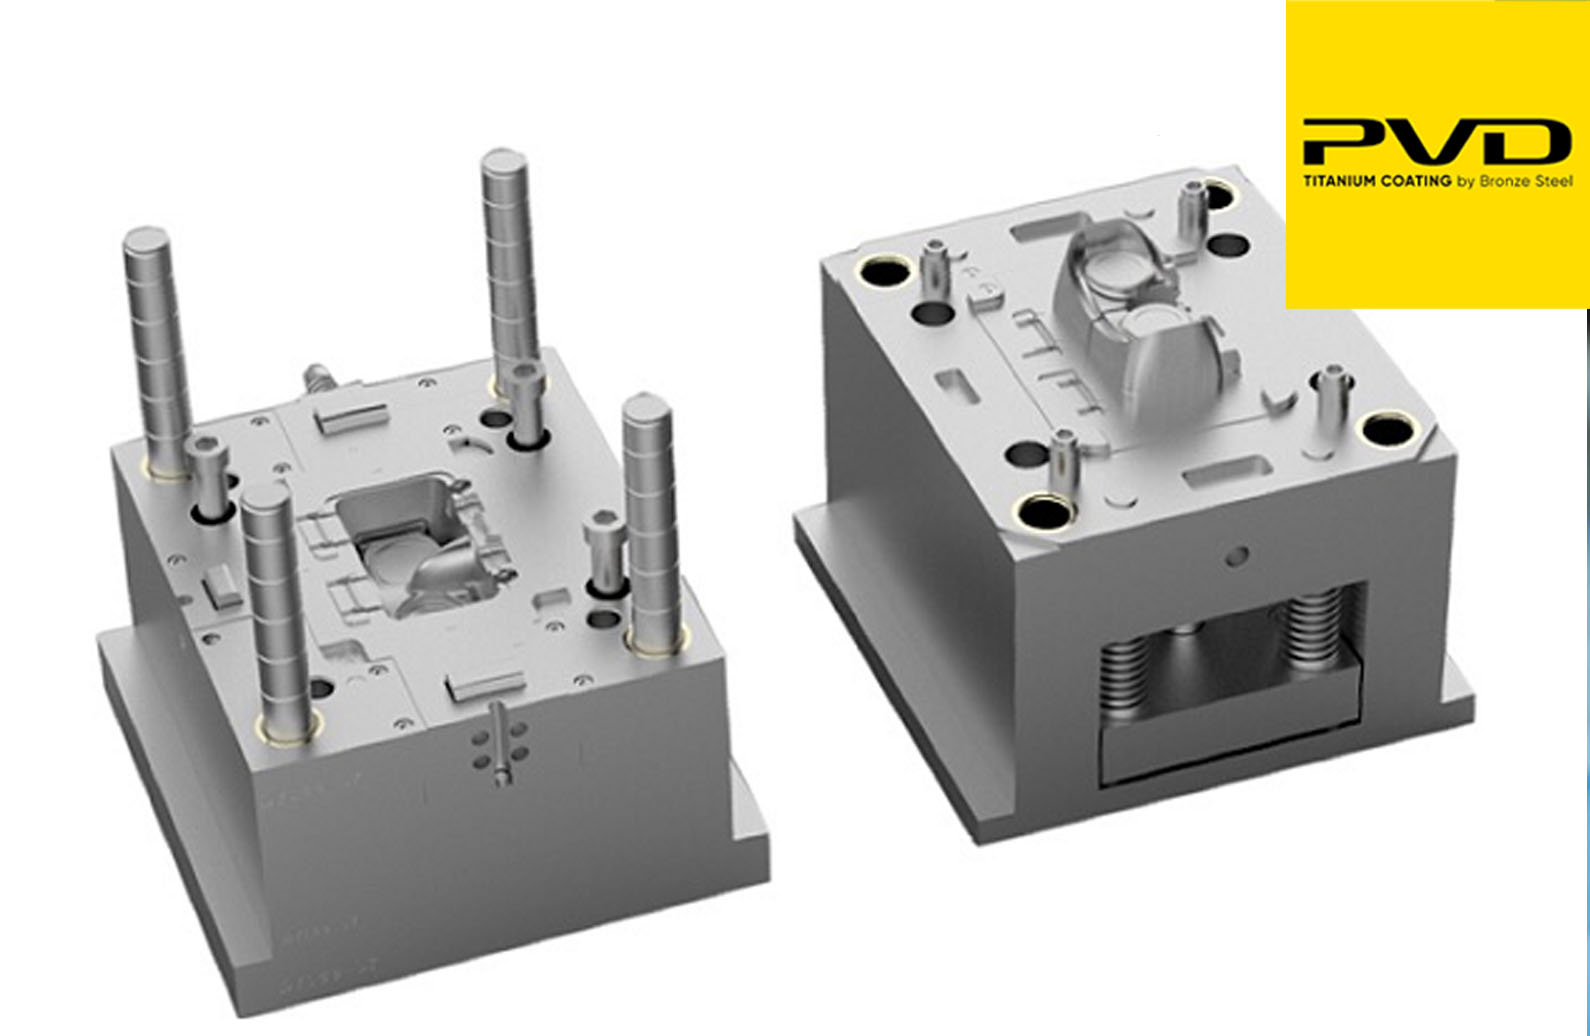
 

نکات مربوط به قالب دایکاست


برای ساخت بهترین قالب دایکاست چه نکاتی را باید در نظر داشته باشیم؟

پیش از ساخت قالب ریخته ‌گری، برخی نکات وجود دارند که باید به آن‌ها توجه کرد تا طراحی قالب به درستی انجام شود. این موارد عبارت‌اند از:

پخ قالب (Die Draft)

پخ یا شیب زاویه‌ای، درجه‌ای است که در آن می‌توان هسته قالب دایکاست را دستکاری کرد. برای خارج کردن ایمن قطعه ریخته‌گری‌شده از قالب، به یک زاویه پخ دقیق نیاز دارید. با این حال، این پخ مقدار ثابتی ندارد و با توجه به زاویه دیواره متغیر است. بنابراین، ویژگی‌هایی مانند نوع آلیاژ مذاب مورد استفاده، عمق قالب و شکل قالب می‌توانند بر کل فرآیند تأثیر بگذارند.

یکی دیگر از عواملی که می‌تواند بر پخ تأثیر بگذارد، شکل قالب ریخته گری است. به طور کلی، سوراخ‌هایی که قلاویز نشده‌اند نیاز به قلاویزکاری دارند، زیرا احتمال انقباض وجود دارد. به همین ترتیب، دیواره‌های داخلی نسبت به دیواره‌های خارجی نیاز به پخ بیشتری دارند، چون دیواره‌های داخلی تمایل به جمع‌شدگی دارند.

فیلت (Fillets)

فیلت‌ها اتصال‌های مقعر هستند که به صاف شدن سطوح زاویه‌دار کمک می‌کنند. سطح منحنی می‌تواند فرآیند ریخته‌گری را مختل کند، بنابراین، گوشه‌ها دارای فیلت می‌شوند تا لبه‌ها نرم شده و خطر خطاهای تولید کاهش یابد. البته با وجود استثنا در مورد خطوط جدایش، می‌توان فیلت‌ها را به هر قسمت از قالب دایکاست اضافه کرد.

افزودن فیلت باعث افزایش عمر قالب ریخته گری می‌شود. برای حفظ یکنواختی سطح، باید از فیلت‌هایی با شعاع ثابت استفاده کرد. همچنین، ابزارهایی که دارای عمق داخلی زیاد هستند، به فیلت‌های بزرگ‌تری نیاز دارند.

خطوط جدایش

خطوط جدایش، که با عنوان سطوح جدایش نیز شناخته می‌شوند، بخش‌های مختلف قالب را به یکدیگر متصل می‌کنند. اگر خط جدایش به دلیل فشار کاری تغییر شکل دهد یا در جای نادرستی قرار گیرد، مواد می‌توانند از فضای بین قطعات قالب دایکاست عبور کنند. این مسئله ممکن است منجر به درزهای بیش از حد و غیر یکنواخت شود.

باس‌ها (Bosses)

باس‌ها برجستگی‌هایی در قالب‌ ریخته‌ گری هستند که به عنوان پایه یا نقاط نصب در قالب عمل می‌کنند. در صنایع تولیدی، معمولاً در ساختار داخلی باس، یک سوراخ تعبیه می‌شود تا ضخامت دیواره‌ها یکنواخت باقی بماند. پر کردن باس با فلز کار دشواری است، از این رو، افزودن تقویت‌کننده‌ها و فیلت‌ها برای رفع این مشکل ضروری است.

ریب‌ها (Ribs)

ریب‌های ریخته‌گری شده برای تقویت ماده در محصولاتی به کار می‌روند که دارای ضخامت دیواره‌ی کافی نیستند. قرار دادن ریب در مکان‌های مناسب، قابلیت پر شدن قالب دایکاست را بهبود و وزن محصول را کاهش می‌دهد. همچنین، باعث کاهش ضخامت‌های غیر یکنواخت و ترک‌خوردگی ناشی از تنش می‌شود.

سوراخ‌ها و پنجره‌ها

داشتن سوراخ و پنجره در قالب ریخته ‌گری باعث ایجاد زاویه پخ قابل‌توجه و سهولت در خارج کردن قالب کامل‌شده می‌شود. سوراخ‌ها و پنجره‌ها از اجزای اساسی در شکل طراحی به شمار می‌آیند. آن‌ها بر جریان فلز مذاب تأثیر گذاشته و نقش مهمی در کیفیت نهایی محصول ایفا می‌کنند.

نمادها (Symbols)

تولیدکنندگان معمولاً لوگوی محصول یا نام برند را در طراحی قالب ریخته‌ گری وارد می‌کنند. برخی از قطعات ریخته‌گری نیز دارای تاریخ هستند تا یک دسته را از دسته دیگر متمایز کنند. اگرچه نمادها روند طراحی را پیچیده نمی‌کنند، اما می‌توانند باعث افزایش هزینه تولید قالب دایکاست شوند. یک لوگوی برجسته نیاز به فلز جداگانه‌ای برای هر قطعه تولیدشده دارد، در حالی که یک نماد فرورفته به فلز کمتری نیاز دارد.

ضخامت دیواره

قطعات ریخته‌گری دارای دیواره‌های نازکی هستند که قانون سخت و ثابتی برای حداکثر و حداقل ضخامت آن‌ها وجود ندارد. ضروری است که در کل قطعه، ضخامت دیواره یکنواخت باشد. یکنواختی باعث جریان روان فلز هنگام پر شدن قالب می‌شود و کج و معوج شدن ناشی از خنک شدن و انقباض را کاهش می‌دهد. هدف اصلی آن است که قالب دایکاست پیش از آغاز فرایند سخت شدن پر شود تا از بروز مشکلاتی مانند سردجوشی جلوگیری گردد.

مراحل ساخت قالب دایکاست چیست؟

ساخت قالب ریخته‌گری یک فرآیند کاملاً مهندسی‌شده است که دقت آن مستقیماً روی کیفیت قطعه نهایی، طول عمر قالب و هزینه تولید تأثیر می‌گذارد. برخلاف قالب‌های ساده، در قالب دایکاست باید عواملی مانند فشار بالای تزریق، دمای مذاب، سرعت پر شدن قالب، انقباض فلز و نحوه خروج قطعه از قالب از همان مرحله طراحی در نظر گرفته شود. به همین دلیل، ساخت قالب معمولاً با بررسی دقیق قطعه و طراحی مهندسی آغاز شده و پس از چندین مرحله ماشین‌کاری، مونتاژ و تست به مرحله تولید می‌رسد.

طراحی و مهندسی قالب

در اولین مرحله، نقشه و مشخصات قطعه بررسی می‌شود و ساختار قالب بر اساس شکل، ابعاد، جنس و میزان پیچیدگی قطعه طراحی می‌شود. در این مرحله محل خط جدایش قالب، تعداد حفره‌ها، سیستم راهگاه، محل ورود مذاب، سیستم خنک‌کاری و مکانیزم پران مشخص می‌شود. طراحی دقیق اهمیت زیادی دارد، زیرا هرگونه خطا در این مرحله می‌تواند در مراحل بعدی باعث افزایش هزینه اصلاح قالب شود.

انتخاب فولاد مناسب برای قالب

قالب دایکاست در شرایط سختی مانند فشار و دمای بالا کار می‌کند؛ بنابراین انتخاب متریال مناسب برای ساخت آن اهمیت زیادی دارد. فولاد قالب باید مقاومت مناسبی در برابر حرارت، سایش، شوک حرارتی و تغییر شکل داشته باشد. انتخاب نوع فولاد با توجه به جنس فلز تزریقی، تعداد سیکل‌های تولید و شرایط کاری قالب انجام می‌شود.

ماشین‌کاری قطعات قالب

پس از نهایی شدن طراحی و انتخاب متریال، بلوک‌های فولادی وارد مرحله ماشین‌کاری می‌شوند. در این مرحله با استفاده از دستگاه‌های CNC، فرز، تراش و تجهیزات دقیق، قسمت‌های مختلف قالب طبق نقشه ساخته می‌شوند. حفره قالب باید با دقت بسیار بالا ماشین‌کاری شود تا ابعاد و شکل قطعه تولیدی مطابق طراحی باشد.

ایجاد حفره و جزئیات قالب

یکی از مهم‌ترین مراحل ساخت قالب دایکاست، ایجاد حفره‌ای است که شکل نهایی قطعه را تعیین می‌کند. در قطعات پیچیده ممکن است علاوه بر ماشین‌کاری CNC از روش‌هایی مانند وایرکات و اسپارک استفاده شود. جزئیاتی مانند شیارها، سوراخ‌ها، گوشه‌ها و سطوح منحنی باید با دقت ایجاد شوند تا قطعه بدون ایراد از قالب خارج شود.

ساخت سیستم راهگاه و خنک‌کاری

سیستم راهگاه وظیفه هدایت فلز مذاب به داخل حفره قالب را بر عهده دارد. طراحی نامناسب این بخش می‌تواند باعث ایجاد مشکلاتی مانند پر نشدن کامل قالب، حفره‌های گازی و عیوب سطحی شود. از طرف دیگر، کانال‌های خنک‌کاری باید به شکلی طراحی شوند که دمای قالب کنترل شده و گرما به‌صورت مناسب از قالب خارج شود.

مونتاژ قالب دایکاست

بعد از ساخت و ماشین‌کاری قطعات، اجزای مختلف قالب در کنار یکدیگر مونتاژ می‌شوند. در این مرحله قسمت‌هایی مانند نیمه ثابت و متحرک قالب، سیستم پران، راهگاه، اجزای هدایت‌کننده و سیستم خنک‌کاری بررسی و نصب می‌شوند. دقت در مونتاژ اهمیت زیادی دارد، چون کوچک‌ترین ناهماهنگی بین اجزای قالب می‌تواند روی کیفیت قطعه تأثیر بگذارد.

تست و اصلاح قالب

پس از مونتاژ، قالب روی دستگاه دایکاست تست می‌شود. در این مرحله عملکرد قالب و کیفیت قطعه تولیدشده بررسی می‌شود و مواردی مانند پر شدن حفره، خط جدایش، خروج قطعه، خنک‌کاری و وجود عیوب احتمالی مورد ارزیابی قرار می‌گیرند. اگر مشکلی مشاهده شود، قالب اصلاح و دوباره تست می‌شود تا به شرایط مناسب برای تولید برسد.

پرداخت و آماده‌سازی نهایی

در مرحله پایانی، سطوح قالب پرداخت و کنترل می‌شوند تا کیفیت سطح قطعه نهایی مناسب باشد. همچنین ابعاد قسمت‌های حساس با ابزارهای اندازه‌گیری دقیق بررسی می‌شود. پس از تأیید قالب، نمونه نهایی برای تولید آماده شده و قالب می‌تواند وارد چرخه تولید صنعتی شود.

جمع بندی

قالب دایکاست نقشی کلیدی در کیفیت و کارایی فرایند ریخته‌گری تحت فشار دارد. انتخاب و طراحی صحیح قالب با رعایت اصول مهم مانند پخ، فیلت و یکنواختی ضخامت دیواره، باعث بهبود کیفیت قطعات و افزایش بهره‌وری تولید می‌شود. در نهایت، دقت در طراحی قالب ریخته گری، تضمین‌کننده تولید قطعات با کیفیت و کاهش هزینه‌هاست.

پاکسازی سطح قبل از آبکاری

پاکسازی سطح قبل از آبکاری

وقتی صحبت از آبکاری می‌شود، شاید اولین تصویری که به ذهن می‌رسد، پوششی درخشان و زیبا روی فلز باشد. اما پشت این ظاهری جذاب، یک راز مهم نهفته است: پاکسازی دقیق و کامل سطح. بدون این مرحله حیاتی، هیچ پوشش آبکاری‌ای نمی‌تواند دوام، کیفیت و جلوه نهایی مطلوب را ارائه دهد. پاکسازی سطح درست مثل پایه‌ای محکم برای یک ساختمان است؛ اگر این پایه ضعیف باشد، کل سازه روی آن لرزان خواهد بود. پس اگر می‌خواهید پوشش آبکاری شما بی‌نقص، مقاوم و ماندگار باشد، باید اهمیت پاکسازی سطح قبل از آبکاری را به درستی درک کنید و به آن توجه ویژه‌ای داشته باشید.

اهمیت پاکسازی سطح قبل از آبکاری

پاکسازی سطح قبل از انجام فرآیند آبکاری در خلا یکی از مهم‌ترین و حساس‌ترین مراحل آماده‌سازی قطعات فلزی است که تأثیر مستقیم و قابل توجهی بر کیفیت نهایی پوشش آبکاری شده دارد. در واقع، اگر سطح مورد نظر به درستی و کامل پاکسازی نشود، مشکلات زیادی در طول فرآیند آبکاری ایجاد می‌شود که می‌تواند منجر به کاهش چسبندگی پوشش، ظاهر نامطلوب، و حتی خرابی زودرس پوشش شود.

چرا پاکسازی سطح قبل از آبکاری ضروری است؟

سطح فلزات پیش از آبکاری ممکن است آلودگی‌های مختلفی مانند چربی‌ها، روغن‌ها، گرد و غبار، زنگ‌زدگی، اکسیدها و ذرات ریز داشته باشد. این آلودگی‌ها مانع از تماس مستقیم و کامل بین فلز پایه و پوشش آبکاری شده می‌شوند. به همین دلیل پاکسازی کامل سطح به منظور حذف تمامی این ناخالصی‌ها الزامی است.


روش‌های پاکسازی سطح قبل از آبکاری


تأثیرات منفی عدم پاکسازی مناسب

  • کاهش چسبندگی پوشش آبکاری: وجود چربی و آلودگی‌ها باعث می‌شود پوشش به سطح فلز نچسبد یا به‌صورت ناهماهنگ روی سطح بنشیند.
  • ظاهر نامطلوب پوشش: آلودگی‌ها باعث ایجاد لکه، حفره یا ناپیوستگی در پوشش می‌شوند که ظاهر قطعه را تحت تأثیر منفی قرار می‌دهد.
  • کاهش مقاومت پوشش: پوشش‌هایی که روی سطح کثیف و آلوده ایجاد شوند، مقاومت کمتری در برابر خوردگی، سایش و شرایط محیطی خواهند داشت.
  • افزایش هزینه و زمان: وجود مشکل در پوشش باعث نیاز به انجام دوباره فرآیند آبکاری یا تعمیرات می‌شود که هزینه و زمان تولید را افزایش می‌دهد.

نقش پاکسازی سطح قبل از آبکاری در افزایش عمر مفید پوشش

پاکسازی درست و کامل سطح، زمینه‌ای مناسب برای ایجاد پوشش یکنواخت و با چسبندگی بالا فراهم می‌کند. این امر به افزایش دوام، مقاومت مکانیکی و شیمیایی پوشش کمک کرده و باعث می‌شود پوشش در طول زمان دچار ترک خوردگی، پوسته‌ریزی یا خوردگی نشود.

روش‌های رایج پاکسازی سطح قبل از آبکاری

روش‌های مختلفی برای پاکسازی سطح وجود دارد که بسته به نوع فلز، نوع آلودگی و شرایط کاری انتخاب می‌شوند. در این بخش، به بررسی روش‌های رایج و پرکاربرد پاکسازی سطح قبل از آبکاری می‌پردازیم.

۱. پاکسازی مکانیکی

این روش شامل استفاده از ابزارها و تجهیزات مکانیکی برای حذف آلودگی‌های سطحی است. معمولاً این روش برای حذف زنگ‌زدگی، پوسته‌های اکسیدی و گرد و غبار استفاده می‌شود.

  • سنباده‌زنی: استفاده از کاغذ سنباده یا صفحات سنباده‌ای برای پاکسازی سطح و ایجاد یک سطح زبر مناسب برای چسبندگی بهتر پوشش.
  • سایش با برس سیمی: حذف آلودگی‌ها و زنگ زدگی‌های سطحی به کمک برس‌های سیمی دستی یا برقی.
  • پاشش ساینده‌ها: استفاده از ذرات ساینده با سرعت بالا برای پاکسازی و ایجاد زبری یکنواخت در سطح قطعه.

۲. پاکسازی شیمیایی

در این روش پاکسازی سطح قبل از آبکاری، از محلول‌های شیمیایی برای حل و حذف چربی‌ها، روغن‌ها، اکسیدها و سایر آلاینده‌ها استفاده می‌شود. این روش معمولاً برای تمیزکاری عمیق‌تر و آماده‌سازی سطح قبل از آبکاری بسیار موثر است.

  • چربی‌زدایی: استفاده از مواد شیمیایی مانند حلال‌ها، شوینده‌ها یا قلیاها برای از بین بردن چربی و روغن از سطح قطعه.
  • اسیدشویی: استفاده از اسیدهای ضعیف یا قوی برای حذف اکسیدها و زنگ‌زدگی از سطح فلز.
  • نیتریفیکاسیون: فرآیندی که به وسیله آن سطح فلز به کمک محلول‌های خاص به گونه‌ای پوشانده می‌شود که مقاومت آن در برابر خوردگی افزایش یابد.

۳. پاکسازی الکتروشیمیایی

این روش پاکسازی سطح قبل از آبکاری شامل استفاده از جریان الکتریکی به همراه محلول‌های شیمیایی است تا آلودگی‌ها از سطح فلز جدا شوند.

  • آنودیک و کاتودیک تمیزکاری: در این فرآیند، قطعه به عنوان آند یا کاتد در محلول الکترولیتی قرار می‌گیرد تا آلودگی‌ها با واکنش‌های الکتروشیمیایی از بین بروند.
  • برق‌کشی: حذف لایه‌ای نازک از سطح فلز به وسیله جریان الکتریکی که باعث صاف و براق شدن سطح و حذف ناخالصی‌ها می‌شود.

۴. پاکسازی با استفاده از حرارت

این روش پاکسازی سطح قبل از آبکاری بیشتر برای حذف چربی‌ها و مواد آلی استفاده می‌شود که با حرارت دادن، این مواد می‌سوزند یا تبخیر می‌شوند.

  • سوزاندن: حرارت دادن قطعه تا دمایی که چربی‌ها و آلودگی‌های آلی بسوزند.
  • پیش‌گرمایش: به منظور کاهش رطوبت و آماده‌سازی سطح برای آبکاری.

انتخاب روش مناسب پاکسازی سطح قبل از آبکاری

انتخاب روش پاکسازی سطح به عوامل متعددی بستگی دارد که باید به دقت در نظر گرفته شوند تا بهترین نتیجه حاصل شود. نخستین عامل، نوع فلز پایه است؛ به عنوان مثال، فلزاتی مانند آهن، مس یا آلومینیوم هر کدام خصوصیات متفاوتی دارند و ممکن است به روش‌های پاکسازی خاصی نیاز داشته باشند. علاوه بر این، نوع و میزان آلودگی‌های موجود روی سطح نیز تأثیرگذار است؛ آلودگی‌های سبک‌تر مانند چربی‌ها ممکن است با روش‌های شیمیایی ساده‌تر پاک شوند، در حالی که آلودگی‌های سخت‌تر مثل زنگ‌زدگی و اکسیدها نیازمند پاکسازی مکانیکی یا الکتروشیمیایی هستند.

نوع پوشش آبکاری مورد نظر نیز در انتخاب روش نقش مهمی دارد، زیرا برخی پوشش‌ها حساسیت بیشتری نسبت به دما یا مواد شیمیایی دارند و باید از روش‌هایی استفاده شود که به سطح و پوشش آسیبی نرسانند. در نهایت، حساسیت قطعه به دما، مواد شیمیایی یا شرایط فیزیکی نیز باید در نظر گرفته شود تا پاکسازی با کمترین آسیب و بیشترین کارایی انجام شود.

نقش چربی‌زدایی در آماده‌سازی سطح برای آبکاری

یکی از مهم‌ترین مراحل پاکسازی سطح قبل از آبکاری، فرآیند چربی‌زدایی است که تأثیر مستقیمی بر کیفیت و دوام پوشش نهایی دارد. چربی‌زدایی به معنای حذف کامل انواع روغن‌ها، گریس‌ها، ذرات گرد و غبار و هر گونه آلودگی چرب از روی سطح فلز است. وجود هرگونه چربی یا روغن بر روی سطح فلز، به شدت مانع از چسبندگی مناسب پوشش آبکاری می‌شود و می‌تواند باعث بروز مشکلات جدی در فرآیند آبکاری گردد.

چرا چربی‌زدایی ضروری است؟

در طول فرایند ساخت، حمل‌ونقل و نگهداری قطعات فلزی، سطح آن‌ها به انواع آلودگی‌های چرب آلوده می‌شود. این آلودگی‌ها معمولاً ناشی از روغن‌های ماشین‌آلات، گریس‌های روان‌کننده، چربی‌های دستکاری و سایر مواد آلی هستند که به راحتی بر روی سطح باقی می‌مانند. اگر این لایه چربی به طور کامل حذف نشود، در هنگام آبکاری، پوشش روی سطح نمی‌نشیند یا به صورت ناهموار و ضعیف چسبیده و کیفیت پوشش کاهش می‌یابد.

اثرات چربی‌زدایی بر کیفیت آبکاری

حذف کامل چربی‌ها باعث می‌شود سطح فلز کاملاً تمیز و آماده پذیرش پوشش باشد. این امر موجب افزایش چسبندگی پوشش، یکنواختی ضخامت و در نهایت بهبود خواص مکانیکی و شیمیایی پوشش می‌شود. علاوه بر این، چربی‌زدایی درست، از ایجاد حباب‌های هوایی و نقاط ضعف در پوشش که ناشی از وجود آلودگی‌های چرب هستند، جلوگیری می‌کند.


نقش چربی‌زدایی در آماده‌سازی سطح برای آبکاری


روش‌های چربی‌زدایی

چربی‌زدایی معمولاً با استفاده از روش‌های شیمیایی انجام می‌شود که می‌تواند شامل استفاده از محلول‌های قلیایی، حلال‌های آلی، شوینده‌های مخصوص یا ترکیبی از این مواد باشد. این مواد با نفوذ به داخل لایه چربی و تجزیه آن، باعث جدا شدن آلودگی‌ها از سطح فلز می‌شوند. در برخی موارد، پاکسازی مکانیکی یا اولتراسونیک نیز برای افزایش اثربخشی چربی‌زدایی به کار می‌رود.

اهمیت کنترل کیفیت در چربی‌زدایی

در پاکسازی سطح قبل از آبکاری تنها حذف چربی کافی نیست؛ بلکه باید اطمینان حاصل شود که سطح پس از چربی‌زدایی کاملاً خشک و عاری از هرگونه ماده باقی‌مانده است. در غیر این صورت، باقی‌ماندن ذرات شوینده یا رطوبت می‌تواند منجر به مشکلات بعدی در فرآیند آبکاری شود. از این رو، کنترل کیفیت دقیق و انجام آزمایش‌های مرتبط پس از چربی‌زدایی، جزو مراحل ضروری محسوب می‌شود.

مراحل پاکسازی سطح قبل از آبکاری

آماده‌سازی سطح قبل از آبکاری یک مرحله ساده و تک‌مرحله‌ای نیست، بلکه مجموعه‌ای از عملیات متوالی است که با هدف حذف آلودگی‌ها، آماده‌سازی فیزیکی و شیمیایی سطح و ایجاد شرایط مناسب برای تشکیل یک پوشش یکنواخت انجام می‌شود. اگر این مراحل با ترتیب مناسب و متناسب با جنس قطعه انجام شوند، سطح فلز برای پذیرش پوشش آماده شده و احتمال بروز مشکلاتی مانند کاهش چسبندگی، پوسته‌شدن، لکه‌دار شدن یا ناهمگونی پوشش کاهش پیدا می‌کند. به همین دلیل، پیش از انتخاب روش آبکاری، باید وضعیت سطح قطعه به‌دقت بررسی و فرآیند آماده‌سازی آن تعیین شود.

بازرسی و بررسی اولیه سطح

اولین مرحله، بررسی وضعیت ظاهری و شرایط سطح قطعه است. در این مرحله نوع فلز پایه، میزان آلودگی، وجود روغن و گریس، آثار زنگ‌زدگی، اکسیدها، پوسته‌ها، خط‌وخش و سایر عیوب سطحی بررسی می‌شود. نوع و شدت این آلودگی‌ها مشخص می‌کند که چه روش‌هایی برای آماده‌سازی سطح مورد نیاز است. برای مثال، سطحی که تنها به روغن و چربی آلوده است به فرآیند متفاوتی نسبت به قطعه‌ای که دارای زنگ‌زدگی یا لایه‌های اکسیدی است نیاز دارد.

چربی‌زدایی سطح

پس از بررسی اولیه، چربی و روغن موجود روی قطعه باید به‌طور کامل حذف شود. روغن‌های صنعتی، گریس، اثر تماس دست و سایر مواد آلی می‌توانند مانع تماس مناسب پوشش با فلز پایه شوند. چربی‌زدایی ممکن است با استفاده از شوینده‌های مناسب، محلول‌های قلیایی، حلال‌ها یا روش‌های ترکیبی انجام شود. انتخاب ماده و شرایط چربی‌زدایی باید با توجه به جنس فلز و نوع آلودگی صورت گیرد تا ضمن حذف آلودگی، آسیبی به سطح قطعه وارد نشود.

شست‌وشوی قطعه

پس از چربی‌زدایی، شست‌وشوی مناسب اهمیت زیادی دارد؛ زیرا ممکن است بخشی از مواد شوینده یا ترکیبات جداشده از سطح همچنان روی قطعه باقی مانده باشند. شست‌وشوی کامل باعث حذف این مواد و آماده شدن سطح برای مراحل بعدی می‌شود. کیفیت آب و نحوه شست‌وشو نیز باید متناسب با فرآیند انتخاب شود، زیرا باقی ماندن مواد محلول یا آلودگی روی سطح می‌تواند در مراحل بعدی مشکل ایجاد کند.

حذف زنگ‌زدگی و لایه‌های اکسیدی

اگر سطح قطعه دارای زنگ‌زدگی، اکسید یا پوسته‌های سطحی باشد، باید پیش از آبکاری حذف شوند. بسته به جنس فلز و وضعیت سطح، این کار می‌تواند با روش‌های مکانیکی یا شیمیایی انجام شود. روش مکانیکی برای حذف برخی آلودگی‌ها و لایه‌های سطحی کاربرد دارد، در حالی که اسیدشویی و سایر فرآیندهای شیمیایی می‌توانند برای حذف کنترل‌شده اکسیدها مورد استفاده قرار گیرند. در این مرحله کنترل شرایط فرآیند اهمیت زیادی دارد، زیرا پاکسازی بیش از حد یا نامناسب ممکن است به سطح فلز آسیب بزند.

ایجاد شرایط مناسب برای فعال‌سازی سطح

پس از حذف آلودگی‌ها و لایه‌های ناخواسته، سطح باید برای پذیرش پوشش آماده شود. فعال‌سازی سطح با توجه به جنس فلز و نوع آبکاری انجام می‌شود و هدف آن ایجاد شرایط مناسب برای برقراری اتصال بهتر میان فلز پایه و پوشش است. این مرحله باید به‌صورت کنترل‌شده انجام شود تا سطح بیش از اندازه تحت تأثیر مواد شیمیایی یا فرآیندهای مکانیکی قرار نگیرد.

شست‌وشوی نهایی

بعد از انجام عملیات پاکسازی و آماده‌سازی، شست‌وشوی نهایی انجام می‌شود تا باقی‌مانده مواد شیمیایی، ذرات جداشده و سایر آلودگی‌ها از سطح حذف شوند. این مرحله به‌خصوص زمانی اهمیت دارد که چند فرآیند شیمیایی پشت سر هم انجام شده باشد. تمیز بودن کامل سطح در پایان این مرحله، یکی از پیش‌شرط‌های مهم برای ورود قطعه به فرآیند آبکاری است.

خشک کردن قطعه

در آخرین مرحله پاکسازی سطح قبل از آبکاری، قطعه باید به‌درستی خشک شود. باقی ماندن رطوبت روی سطح می‌تواند روی کیفیت فرآیند بعدی تأثیر منفی بگذارد و باعث ایجاد لکه یا مشکلات سطحی شود. روش خشک کردن با توجه به جنس قطعه، ابعاد آن و نوع فرآیند آبکاری انتخاب می‌شود. پس از خشک شدن، بهتر است قطعه تا زمان شروع آبکاری در شرایطی نگهداری شود که دوباره در معرض گردوغبار، رطوبت، چربی یا تماس مستقیم دست قرار نگیرد.

نکات ایمنی هنگام پاکسازی سطح

پاکسازی سطح قبل از آبکاری، به‌ویژه وقتی شامل استفاده از محلول‌های شیمیایی قوی یا ابزارهای مکانیکی است، می‌تواند خطرات جدی برای سلامت کارکنان و محیط زیست ایجاد کند. بنابراین رعایت نکات ایمنی نه‌تنها ضروری است بلکه تاثیر مستقیم بر کیفیت نهایی آبکاری دارد. نخستین نکته مهم، استفاده از تجهیزات حفاظت فردی (PPE) است. دستکش مقاوم در برابر مواد شیمیایی، عینک ایمنی، ماسک تنفسی و لباس محافظ باید در تمام مراحل پاکسازی استفاده شوند تا از تماس مستقیم پوست و تنفس بخارات یا گرد و غبار جلوگیری شود.

تهویه مناسب محیط یکی دیگر از اصول حیاتی است. بخارات اسید، قلیا و حلال‌ها می‌توانند سبب تحریک چشم، بینی و ریه‌ها شوند و حتی در طولانی‌مدت آسیب‌های جدی ایجاد کنند. استفاده از هودهای صنعتی، فن‌های تهویه و فضای کاری باز، کمک می‌کند تا غلظت بخارات مضر در محیط کاهش یابد. همچنین، محلول‌های شیمیایی باید در ظروف مناسب نگهداری و به‌دور از منابع حرارتی و شعله مستقیم قرار داده شوند.

روش‌های مکانیکی پاکسازی سطح قبل از آبکاری نیز خطرات خاص خود را دارند. ابزارهایی مانند سندبلاست، برس‌های فلزی یا سنباده‌زن‌ها می‌توانند باعث پاشیدن ذرات ریز به چشم یا پوست شوند. در این شرایط، علاوه بر ماسک و عینک، استفاده از شیلد یا محافظ صورت توصیه می‌شود. کارکنان باید قبل از شروع کار با تجهیزات، آموزش کافی در مورد نحوه استفاده صحیح و نحوه کنترل وسایل داشته باشند تا از حوادث احتمالی جلوگیری شود.

در نهایت، رعایت اصول ایمنی شامل مدیریت صحیح ضایعات شیمیایی و مکانیکی نیز می‌شود. محلول‌های استفاده‌شده نباید مستقیماً به محیط زیست تخلیه شوند و باید طبق دستورالعمل‌های استاندارد دفع شوند. همچنین، تمیزکاری محیط کار پس از پایان عملیات، شامل شستشوی سطوح و جمع‌آوری ذرات و گرد و غبار، به کاهش خطرات بلندمدت برای کارکنان و محیط کمک می‌کند. رعایت دقیق این نکات ایمنی، هم سلامت پرسنل را تضمین می‌کند و هم کیفیت آبکاری نهایی را به میزان قابل توجهی افزایش می‌دهد.


نکات ایمنی هنگام پاکسازی سطح قبل از آبکاری


نکات عملی برای افزایش چسبندگی آبکاری

چسبندگی مناسب لایه آبکاری به سطح فلز پایه، عامل تعیین‌کننده کیفیت و دوام پوشش نهایی است. برای رسیدن به این هدف، آماده‌سازی سطح قبل از آبکاری اهمیت بسیار بالایی دارد. نخستین گام، اطمینان از تمیزی کامل سطح از هرگونه چربی، روغن، گرد و غبار و اکسید است. حتی ذرات بسیار ریز آلودگی می‌توانند باعث ایجاد نقاط ضعیف در لایه آبکاری شوند و منجر به پوسته‌شدن یا ترک‌خوردگی پوشش شوند. استفاده از ترکیب روش‌های مکانیکی و شیمیایی، مانند سندبلاست و چربی‌زدایی قلیایی در پاکسازی سطح قبل از آبکاری، معمولاً بهترین نتیجه را ارائه می‌دهد.

دمای محلول‌های پاکسازی و آبکاری نیز تاثیر قابل توجهی بر چسبندگی دارد. برای مثال، انجام چربی‌زدایی در دمای مناسب سبب افزایش سرعت حذف آلودگی‌ها می‌شود و اسید شویی کنترل‌شده می‌تواند لایه اکسیدی سطح را به‌طور یکنواخت حذف کند. همچنین، زمان غوطه‌وری قطعه در محلول‌ها باید متناسب با جنس فلز و نوع آلودگی تنظیم شود؛ غوطه‌وری کوتاه یا طولانی بیش از حد می‌تواند منجر به چسبندگی ضعیف یا آسیب به سطح فلز شود.

انتخاب روش مناسب پاکسازی سطح قبل از آبکاری برای هر نوع فلز نیز اهمیت زیادی دارد. به‌عنوان مثال، آلومینیوم به مراقبت ویژه در برابر اسیدها نیاز دارد، در حالی که فولاد معمولاً مقاومت بیشتری در برابر اسید شویی دارد. ترکیب مراحل شستشو، چربی‌زدایی، اسید شویی و شستشوی نهایی با دقت، یکنواختی سطح و ایجاد سطح فعال برای اتصال لایه آبکاری را تضمین می‌کند.

در نهایت، خشک کردن صحیح قطعه قبل از شروع فرایند آبکاری نقش مهمی در جلوگیری از ایجاد لکه یا حباب در پوشش دارد. استفاده از جریان هوای خشک، گرم یا خلأ سبک، رطوبت سطح را به حداقل می‌رساند و به چسبندگی بهتر لایه آبکاری کمک می‌کند. رعایت دقیق این نکات عملی، نه‌تنها کیفیت و دوام پوشش را افزایش می‌دهد، بلکه میزان ضایعات و دوباره‌کاری در خط تولید را نیز به‌طور چشمگیری کاهش می‌دهد.

نتیجه‌گیری

پاکسازی سطح قبل از آبکاری، مرحله‌ای حیاتی و تعیین‌کننده در دستیابی به پوششی با کیفیت، مقاوم و ماندگار است. حذف کامل آلودگی‌ها، چربی‌ها، اکسیدها و ناخالصی‌ها تضمین می‌کند که پوشش به‌خوبی به سطح فلز می‌چسبد و از بروز مشکلاتی مانند کاهش چسبندگی، خرابی زودرس یا ظاهر نامطلوب جلوگیری می‌شود. روش‌های متنوع پاکسازی، از مکانیکی گرفته تا شیمیایی، الکتروشیمیایی و حرارتی، هر کدام با توجه به نوع فلز و شرایط قطعه به‌کار گرفته می‌شوند تا بهترین نتیجه حاصل شود.

به‌ویژه چربی‌زدایی که نقش کلیدی در آماده‌سازی سطح دارد، باید با دقت و کنترل کیفیت دقیق انجام شود تا هیچ ماده مزاحمی روی سطح باقی نماند. در نهایت، توجه ویژه به این مراحل مقدماتی نه تنها کیفیت و دوام پوشش را تضمین می‌کند، بلکه از افزایش هزینه‌ها و زمان‌های اضافی ناشی از عیوب جلوگیری کرده و فرآیند آبکاری را بهینه می‌سازد. پس برای داشتن یک پوشش آبکاری بی‌نقص و ماندگار، پاکسازی دقیق و اصولی سطح را هرگز نباید نادیده گرفت.

کنترل کیفیت دایکاست چیست؟

مراحل کنترل کیفیت دایکاست + مزایا

کیفیت قطعات دایکاست تأثیر مستقیم بر عملکرد نهایی محصول، ایمنی و طول عمر آن دارد. بنابراین، کنترل کیفیت دایکاست در  تمامی مراحل تولید از اهمیت بالایی برخوردار است. این کنترل‌ها شامل بازرسی‌های دقیق مواد اولیه، نظارت بر شرایط قالب‌گیری، تست‌های غیرمخرب و بررسی ابعادی قطعات می‌شود تا عیوب احتمالی مانند تخلخل، ترک، حباب هوا و نواقص سطحی به حداقل برسد. رعایت استانداردهای کنترل کیفیت علاوه بر افزایش راندمان تولید، از بروز هزینه‌های اضافی ناشی از تولید قطعات معیوب جلوگیری می‌کند و رضایت مشتری را تضمین می‌نماید.

کنترل کیفیت دایکاست چیست؟

در کنترل کیفیت دایکاست، هر مرحله به دقت بررسی می‌شود. در اولین مرحله، باید مطمئن شوید که مواد و آلیاژهای مناسب انتخاب شده‌اند. هنگام ساخت قطعات نیز دمای فلز مذاب کنترل می‌شود (مثلاً بین ۷۵۰ تا ۹۵۰ درجه فارنهایت برای آلومینیوم) و همچنین فشار وارد شده توسط دستگاه برای تزریق فلز به داخل قالب (بین ۲۰۰۰ تا ۱۰۰۰۰) نظارت می‌شود. برای بررسی داخلی قطعات بدون شکستن آن‌ها، از اشعه ایکس یا تست‌های اولتراسونیک استفاده می‌شود.

در مرحله بعدی کنترل کیفیت دایکاست، ابعاد قطعات با ابزارهای اندازه‌گیری کنترل می‌شود. این مرحله معمولاً دقتی حدود ۰.۰۰۵ اینچ دارد. در نهایت، ظاهر بیرونی قطعات بررسی می‌شود تا مشکلاتی مثل ترک خوردگی یا درست جوش نخورن فلز مشخص گردد.

در کنترل کیفیت دایکست چه اقداماتی انجام می‌شود؟

کنترل کیفیت در ریخته گری دایکست شامل چند مرحله بازرسی مختلف است که به اطمینان از تطابق قطعات با استانداردهای لازم کمک می‌کند. این مراحل شامل بازرسی مواد، نظارت بر فرآیند و آموزش اپراتورها می‌شود. در ادامه هر مرحله را به اختصار توضیح داده‌ایم.

بازرسی مواد

کیفیت قطعات را می‌توان در دو بخش بازرسی در حین فرآیند و بازرسی نهایی بررسی کرد. تولیدکنندگان می‌توانند حین تولید قطعات را بررسی کنند تا عیوب را زود شناسایی نمایند. از سوی دیگر، با بازرسی نهایی اطمینان حاصل می‌شود که قطعه تولید شده دقیق و مطابق مشخصات است.

همچنین در کنترل کیفیت دایکاست، استفاده از سیستم‌های بازرسی اتوماتیک مانند سیستم‌های بینایی و دستگاه‌های اندازه‌گیری مختصات (CMM) به کاهش هزینه‌های نیروی کار، کاهش زمان پردازش و افزایش دقت و سرعت کمک می‌کند.

دستگاه CMM با پیروی از دستورالعمل‌های از پیش تعیین شده کار می‌کند. مهندسان دستورات را از طریق کامپیوتر به واحد کنترل ارسال می‌کنند و سپس دستگاه به کمک این دستورات، ابزار حامل پروب را حرکت می‌دهد تا اندازه‌گیری‌های دقیقی از قطعه انجام دهد. سپس داده‌ها برای اطمینان از تطابق قطعه با مشخصات بررسی می‌شوند.

کنترل مواد

بازرسی ویژگی‌های شیمیایی و مکانیکی مواد ورودی قبل از استفاده در ریخته‌گری دایکست بسیار مهم است. در این مرحله از کنترل کیفیت دایکاست، باید اطمینان حاصل کنید که فلزات و ترکیبات آن‌ها مناسب هستند.

به‌عنوان مثال، آلیاژهای آلومینیوم می‌توانند شامل ۹۵٪ آلومینیوم و ۵٪ سیلیکون باشند که مقاومت کششی ۲۵۰ تا ۳۰۰ مگاپاسکال و کشش پذیری ۵ تا ۷ درصد دارند. همچنین، گواهی مواد و قابلیت ردیابی آن‌ها اهمیت دارد تا بتوان هر دسته از مواد را به منبع آن بازگرداند و استانداردهای لازم را تأیید کرد.

کنترل فرآیند

پارامترهای کلیدی هر فرآیند باید به صورت مستمر کنترل شوند تا قطعات با ثبات تولید شوند. این پارامترها عبارتند از:

  • نقطه ذوب فلز حدود ۶۸۰ تا ۷۲۰ درجه سانتی‌گراد
  • فشار تزریق حداکثر بین ۱۰۰ تا ۱۵۰ مگاپاسکال
  • دمای خنک‌کاری تا ۱۰ تا ۲۰ درجه سانتی‌گراد بر ثانیه
  • زمان چرخه حدود ۳۰ تا ۶۰ ثانیه

علاوه بر این در کنترل کیفیت دایکاست، استفاده از نمودارهای کنترل فرآیند و ثبت داده‌ها در ردیابی مراحل مهم کمک می‌کند تا در صورت لزوم تغییرات گسترده برای حفظ کیفیت اعمال شود.

آموزش اپراتورها

آموزش اپراتورها برای حفظ کنترل کیفیت دایکست ضروری است. برنامه‌های آموزشی متعددی در پلتفرم‌های آنلاین وجود دارد که بر کنترل فرآیند، عیب‌یابی و آگاهی کیفی تمرکز دارند. با یادگیری این مهارت‌ها، اپراتورها می‌توانند خطاها را زود شناسایی کرده و فرآیند را به‌خوبی مدیریت کنند.

کنترل آماری فرآیند (SPC)

تولیدکنندگان SPC را که شامل استفاده از نمودارهای کنترل و تحلیل قابلیت فرآیند است، در کنترل کیفیت دایکاست خود ادغام می‌کنند. این روش به آن‌ها در نظارت و بهبود فرآیند کمک می‌کند.

برای مثال، در این ریخته‌گری، SPC می‌تواند فشار تزریق، نرخ خنک‌کاری و دمای ذوب را کنترل کند تا از تغییرات ناخواسته در محصول نهایی جلوگیری شود.


مراحل کنترل کیفیت دایکاست


روش‌های بازرسی و تست در کنترل کیفیت دایکاست

در این قسمت توضیح داده‌ایم که برای کنترل کیفیت، از چه روش‌هایی استفاده می‌شود.

بازرسی چشمی

در بازرسی چشمی، تولیدکنندگان با استفاده از ذره‌بین، میکروسکوپ و بروسکوپ سطح قطعات را بررسی می‌کنند تا جزئیات کوچک مانند خراش‌ها (عمق ۰.۱ تا ۱.۰ میلی‌متر)، ترک‌ها (عرض ۰.۰۵ تا ۰.۵ میلی‌متر) و سایر نقص‌ها مثل تخلخل، سوراخ‌ها و ناهمواری‌ها را شناسایی کنند.

اندازه‌گیری ابعادی

اندازه (مثلاً طول با دقت ±۰.۱ میلی‌متر، عرض با دقت ±۰.۰۵ میلی‌متر و ارتفاع با دقت ±۰.۲ میلی‌متر) و شکل قطعات توسط ابزارهای اندازه‌گیری مانند کولیس، میکرومتر و دستگاه‌های اندازه‌گیری مختصات (CMM) کنترل می‌شود. همچنین تکنولوژی‌های پیشرفته مانند اسکن لیزری برای اندازه‌گیری با دقت بیشتر (مثلاً ±۰.۰۱ میلی‌متر) کاربرد دارد.

آزمون غیر مخرب (NDT)

روش‌های NDT که در کنترل کیفیت دایکاست استفاده می‌شوند از لحاظ هزینه بهینه بوده و سلامت داخلی قطعات را بدون آسیب بررسی می‌کنند. این روش‌ها شامل:

  • رادیوگرافی (اشعه ایکس)
  • تست اولتراسونیک
  • تست جریان گردابی (Eddy Current)

رادیوگرافی

در این روش از اشعه ایکس (مثلاً ۱۰۰ تا ۴۰۰ کیلوولت) برای شناسایی عیوب داخلی مانند ترک‌ها و حفره‌ها استفاده می‌شود. پرتو اشعه ایکس از قطعه عبور کرده و تصویری تهیه می‌شود که به طور معمول در بررسی قطعات آلومینیومی به کار می‌رود.

تست اولتراسونیک

در این روش از کنترل کیفیت دایکاست، از امواج صوتی (مثلاً ۲ تا ۱۰ مگاهرتز) برای تشخیص عیوب داخلی فلزات استفاده می‌شود.

تست جریان گردابی

این روش برای شناسایی نقص‌های سطحی و نزدیک به سطح در مواد هادی به کار می‌رود.

آزمون‌های مخرب

در این آزمون‌ها، نیروهای سنگینی به قطعات اعمال می‌شود تا مقاومت آن‌ها تست شود. این آزمون‌ها بیشتر برای نمونه‌برداری انجام شده و شامل آزمون‌های کشش، ضربه و سختی می‌باشند.

  • آزمون کشش: اندازه‌گیری نیرویی که قطعه تا زمان شکست تحمل می‌کند (مثلاً ۱۰۰ تا ۱۰۰۰ مگاپاسکال)
  • آزمون ضربه: اندازه‌گیری مقاومت قطعه در برابر شوک‌های ناگهانی (مثلاً ۱۰ تا ۱۰۰ ژول)
  • آزمون سختی: تعیین سختی یا نرمی فلز (مثلاً ۵۰ تا ۱۰۰ HRB)

مزایای کنترل کیفیت دایکاست چیست؟

روش‌های کنترل کیفیت مزایای متعددی برای تولیدکنندگان و مصرف‌کنندگان دارند، از جمله:

  • کاهش نرخ ضایعات تا ۱۰ تا ۲۰ درصد
  • افزایش بازده کلی تا ۵ تا ۱۰ درصد
  • کاهش هزینه‌های تولید و صرفه‌جویی حدود ۱۰ تا ۲۰ درصد
  • تولید قطعات با کیفیت ثابت و یکسان در هر بار
  • کاهش زمان چرخه و نیاز کمتر به تعمیرات
  • امکان رصد دقیق هر قطعه در حین ریخته‌گری

چگونه از بروز مشکلات جلوگیری کنیم؟

اقدامات پیشگیرانه کنترل کیفیت دایکاست بسیار مهم است و به تولید قطعات با کیفیت و ثبات بالا کمک می‌کند. برخی بهترین روش‌ها عبارتند از:

  • نگهداری منظم تجهیزات و ابزارآلات برای جلوگیری از عیوب و توقف تولید
  • بهبود مداوم فرآیندها و کاهش خطاها
  • اجرای سیستم‌های مدیریت کیفیت مانند ISO 9001 که تضمین کیفیت مستمر می‌کند
  • نظارت بر مناطق معیوب و تعویض قالب‌های فرسوده
  • ادامه آموزش و توسعه مهارت‌های لازم برای حفظ کیفیت

اگر کنترل کیفیت دایکاست انجام نشود، چه اتفاقی رخ می‌دهد؟

اگر کنترل کیفیت ریخته گری دایکاست انجام نشود، مشکلات و عواقب زیادی ممکن است پیش بیاید، از جمله:

افزایش ضایعات و قطعات معیوب

دایکاست فرآیندی است که در آن فلز مذاب در قالب ریخته می‌شود. اگر کنترل کیفیت نباشد، ممکن است در قالب‌گیری ایراداتی مثل حباب هوا، تخلخل (حفره‌های ریز داخل فلز)، ترک‌های ریز یا ناهماهنگی در ساختار فلز ایجاد شود. این عیوب باعث می‌شود قطعه نهایی خراب باشد و به عنوان ضایعات دور ریخته شود یا نیاز به دوباره‌کاری داشته باشد که هزینه تولید را بالا می‌برد.

کاهش عملکرد و دوام قطعات

قطعات دایکاست معمولا برای کاربردهای حساس مثل خودرو، لوازم خانگی یا ماشین‌آلات استفاده می‌شوند. اگر قطعه دارای نقص باشد، مثلا ساختار فلز آن ضعیف باشد یا ترک داشته باشد، نمی‌تواند بار مکانیکی یا حرارتی مورد انتظار را تحمل کند. این باعث می‌شود قطعه خیلی زودتر از موعد خراب شود یا در عملکرد دستگاه مشکلات ایجاد کند.


اگر کنترل کیفیت دایکاست انجام نشود چه میشود؟


ایمنی پایین‌تر

بسیاری از قطعات در خودرو یا ماشین‌آلاتی استفاده می‌شوند که ایمنی افراد وابسته به عملکرد صحیح آنهاست. مثلا قطعه‌ای که شکست در آن می‌تواند باعث خرابی سیستم ترمز یا سیستم تعلیق خودرو شود، باید کیفیت بسیار بالایی داشته باشد. نبود کنترل کیفیت دایکاست می‌تواند باعث شود چنین قطعات حساسی دچار نقص باشند که خطر تصادف و جراحت را افزایش می‌دهد.

افزایش هزینه‌ها

وقتی قطعات معیوب وارد خط تولید یا بازار شوند، هزینه‌های زیادی به شرکت تحمیل می‌شود؛ مثل:

  • هزینه‌های بازسازی یا تعویض قطعات معیوب
  • هزینه‌های بازگشت کالا از طرف مشتری
  • هزینه‌های مربوط به تعمیرات اضطراری و توقف خط تولید
  • کاهش بهره‌وری و افزایش ضایعات مواد اولیه

نارضایتی مشتریان

مشتریان همیشه به دنبال محصولاتی با کیفیت و قابل اعتماد هستند. اگر کیفیت دایکاست پایین باشد و قطعات خراب به دست مشتری برسد، اعتماد آنها به برند کاهش پیدا می‌کند. این موضوع باعث کاهش فروش، از دست رفتن بازار و آسیب به شهرت شرکت می‌شود که جبران آن زمان‌بر و پرهزینه است.

مهم‌ترین پارامترهای مؤثر بر کیفیت قطعات دایکاست چیست؟

کیفیت قطعات دایکاست به یک عامل خاص وابسته نیست و مجموعه‌ای از پارامترهای مواد، قالب و فرآیند تولید در نتیجه نهایی نقش دارند. اگر یکی از این عوامل به‌درستی کنترل نشود، احتمال ایجاد عیوبی مانند تخلخل، حفره‌های گازی، سردجوشی، ترک، پلیسه و تغییرات ابعادی افزایش پیدا می‌کند. به همین دلیل، در کنترل کیفیت دایکاست باید پارامترهای اصلی فرآیند به‌صورت مستمر بررسی و ثبت شوند تا تولید قطعات با کیفیت یکنواخت امکان‌پذیر باشد.

کیفیت و ترکیب آلیاژ

یکی از نخستین عوامل مؤثر بر کیفیت قطعه، ترکیب شیمیایی و خلوص آلیاژ مورد استفاده است. نوع آلیاژ باید متناسب با کاربرد قطعه، استحکام مورد نیاز، شرایط کاری و ویژگی‌های مورد انتظار انتخاب شود. وجود ناخالصی یا تغییر نامناسب در ترکیب آلیاژ می‌تواند خواص مکانیکی و کیفیت سطح قطعه را تحت تأثیر قرار دهد.

همچنین کنترل مواد اولیه باعث می‌شود ویژگی‌های فلز مذاب در طول تولید تا حد امکان ثابت باقی بماند. در تولید صنعتی، قابلیت ردیابی مواد اولیه نیز اهمیت زیادی دارد؛ زیرا در صورت مشاهده مشکل در محصول نهایی باید بتوان منشأ مواد مورد استفاده را بررسی کرد.

دمای فلز مذاب

دمای فلز مذاب یکی از پارامترهای مهم در فرآیند است. اگر دما بیش از حد پایین باشد، فلز ممکن است پیش از پر شدن کامل قالب منجمد شود و مشکلاتی مانند سردجوشی یا پر نشدن بخش‌هایی از قطعه ایجاد شود. از طرف دیگر، دمای بیش از حد بالا نیز می‌تواند شرایط نامناسبی برای فرآیند ایجاد کند و روی عمر قالب، اکسیداسیون و کیفیت نهایی قطعه تأثیر بگذارد. بنابراین دمای مناسب باید بر اساس نوع آلیاژ، طراحی قطعه، قالب و شرایط دستگاه تعیین و در طول فرآیند کنترل شود.

دمای قالب

دمای قالب نیز نقش مهمی در نحوه جریان و انجماد فلز دارد. اختلاف بیش از حد دما در بخش‌های مختلف قالب می‌تواند باعث ایجاد انجماد نامتوازن و در نتیجه مشکلاتی مانند تاب‌برداشتگی، ترک یا تغییرات ابعادی شود. کنترل مناسب دمای قالب کمک می‌کند فلز مذاب با شرایط یکنواخت‌تری در حفره قالب جریان پیدا کند و قطعه پس از انجماد، هندسه و کیفیت سطح مناسب‌تری داشته باشد.

سرعت تزریق

سرعت حرکت فلز مذاب در هنگام پر کردن قالب باید به‌دقت کنترل شود. سرعت نامناسب می‌تواند نحوه جریان فلز و میزان حبس هوا را تغییر دهد. در صورتی که شرایط تزریق باعث محبوس شدن هوا یا گاز در داخل قطعه شود، احتمال ایجاد تخلخل و حفره‌های داخلی افزایش پیدا می‌کند.

از طرف دیگر، سرعت تزریق باید با طراحی راهگاه، هندسه قطعه و مشخصات قالب هماهنگ باشد. به همین دلیل نمی‌توان یک سرعت ثابت را برای تمام قطعات دایکاست مناسب دانست.

فشار تزریق

فشار تزریق برای وارد کردن فلز مذاب به حفره قالب و تکمیل فرآیند پر شدن اهمیت زیادی دارد. فشار نامناسب می‌تواند باعث ناقص پر شدن قالب، ایجاد عیوب سطحی یا تغییر در ساختار قطعه شود.

در کنار فشار تزریق، نحوه اعمال فشار و هماهنگی آن با سایر پارامترهای فرآیند نیز اهمیت دارد. به همین دلیل فشار باید بر اساس نوع دستگاه، آلیاژ، طراحی قطعه و شرایط قالب تنظیم شود.

طراحی و وضعیت قالب

قالب دایکاست مستقیماً با شکل و کیفیت قطعه نهایی ارتباط دارد. فرسودگی قالب، آسیب دیدن سطوح، طراحی نامناسب مسیرهای ورود فلز، مشکلات سیستم تهویه و وجود ایراد در سیستم خنک‌کاری می‌تواند کیفیت قطعه را کاهش دهد.

بازرسی دوره‌ای قالب و شناسایی نشانه‌های فرسودگی قبل از اینکه روی تعداد زیادی از قطعات اثر بگذارد، یکی از اقدامات مهم در کنترل کیفیت است. تمیزی قالب، وضعیت حفره‌ها، سیستم راهگاهی، سیستم خنک‌کاری و بخش‌های متحرک نیز باید به‌صورت منظم بررسی شوند.

سیستم تهویه و خروج گاز

خروج مناسب هوا و گاز از قالب یکی از عوامل مهم در کاهش عیوب داخلی قطعات دایکاست است. اگر هوا در زمان تزریق نتواند به‌درستی از قالب خارج شود، ممکن است در فلز محبوس شده و باعث ایجاد حفره یا تخلخل گازی شود. به همین دلیل طراحی مناسب سیستم تهویه و اطمینان از عملکرد صحیح آن باید بخشی از فرآیند کنترل کیفیت باشد.

شرایط خنک‌کاری و انجماد

نحوه خنک شدن قطعه پس از ورود فلز مذاب به قالب روی ساختار، ابعاد و خواص مکانیکی آن تأثیر دارد. خنک‌کاری نامناسب یا غیریکنواخت می‌تواند موجب ایجاد تنش‌های داخلی، تغییر شکل و تاب‌برداشتگی شود. کنترل شرایط خنک‌کاری باعث می‌شود انجماد قطعه با ثبات بیشتری انجام شود و احتمال بروز مشکلات ابعادی و ساختاری کاهش پیدا کند.

زمان چرخه تولید

زمان چرخه شامل مراحل مختلفی مانند تزریق، انجماد، خنک‌کاری و خارج کردن قطعه از قالب است. تغییرات شدید در زمان چرخه می‌تواند باعث تغییر شرایط حرارتی قالب و در نتیجه تغییر کیفیت قطعات تولیدشده شود. ثابت نگه داشتن چرخه تولید در محدوده مناسب، علاوه بر کمک به یکنواختی کیفیت، باعث می‌شود عملکرد خط تولید قابل پیش‌بینی‌تر باشد.

وضعیت دستگاه و تجهیزات

حتی اگر مواد اولیه و قالب شرایط مناسبی داشته باشند، عملکرد نامناسب دستگاه می‌تواند کیفیت محصول را تحت تأثیر قرار دهد. سیستم تزریق، واحد هیدرولیک، تجهیزات کنترل دما، سیستم خنک‌کاری و تجهیزات اندازه‌گیری باید به‌صورت منظم بررسی و نگهداری شوند. سرویس و تعمیرات پیشگیرانه تجهیزات از تغییرات ناگهانی فرآیند جلوگیری می‌کند و احتمال توقف خط تولید یا افزایش قطعات معیوب را کاهش می‌دهد.

کنترل و ثبت مداوم پارامترها

یکی از مهم‌ترین اصول کنترل کیفیت دایکاست، فقط اندازه‌گیری پارامترها نیست؛ بلکه ثبت و تحلیل مداوم آن‌هاست. زمانی که اطلاعات مربوط به دما، فشار، سرعت تزریق، زمان چرخه و نتایج بازرسی قطعات ثبت شود، می‌توان تغییرات فرآیند را سریع‌تر شناسایی کرد.

این اطلاعات به تولیدکننده کمک می‌کند قبل از اینکه یک مشکل باعث تولید حجم زیادی از قطعات معیوب شود، علت آن را شناسایی و فرآیند را اصلاح کند. به همین دلیل، کنترل مستمر پارامترهای تولید در کنار بازرسی قطعات، یکی از پایه‌های اصلی دستیابی به کیفیت پایدار در دایکاست محسوب می‌شود.

نتیجه‌گیری

کنترل کیفیت دایکست اهمیت زیادی دارد. این پروسه به ما این اطمینان را می‌دهد که قطعات تولید شده مستحکم بوده و نیازهای مشتری را برآورده می‌کنند. ثبات کیفیت در بلندمدت فواید زیادی برای تولیدکنندگان به همراه دارد. علاوه بر این، این تکنیک‌ها امکان شناسایی زودهنگام عیوب در حین فرآیند ریخته‌گری را فراهم می‌کنند.

تولیدکنندگان می‌توانند از ابزارهای پیشرفته‌ای مانند کولیس، میکرومتر، دستگاه‌های اندازه‌گیری مختصات (CMM)، اسکنرهای لیزری و رادیوگرافی برای بررسی و کنترل کیفیت تجهیزات در زمان واقعی بهره ببرند.

سندبلاست در دایکاست

سندبلاست (Sandblasting) چیست و چه مراحلی دارد؟

در تولید قطعات فلزی، فقط شکل و ابعاد قطعه مهم نیست؛ کیفیت سطح هم می‌تواند مستقیماً روی دوام، ظاهر و عملکرد محصول نهایی تأثیر بگذارد. یک قطعه دایکاست ممکن است بعد از خروج از قالب، آثار روغن و روان‌کننده، اکسیدهای سطحی، پلیسه، ذرات باقی‌مانده از فرآیند تولید یا ناهمواری‌هایی داشته باشد که مانع از اجرای مناسب مراحل بعدی شوند. اگر این آلودگی‌ها به‌درستی برطرف نشوند، ممکن است رنگ یا پوشش روی قطعه چسبندگی کافی نداشته باشد و خیلی زود دچار پوسته‌شدن یا جداشدگی شود.

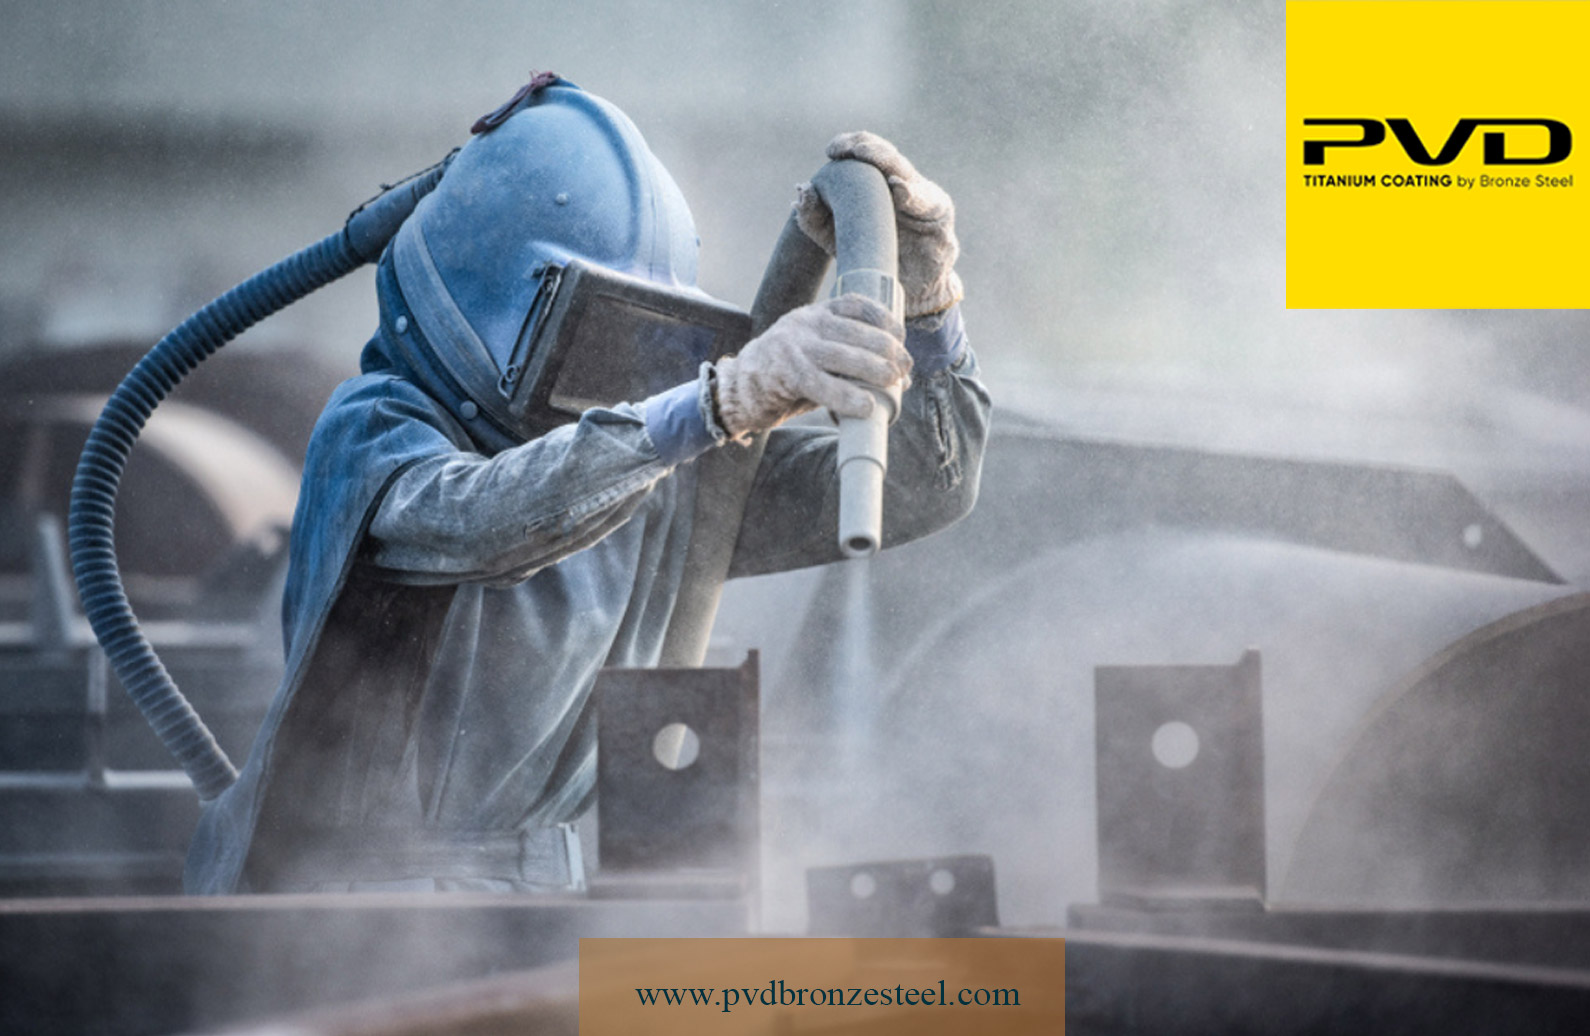
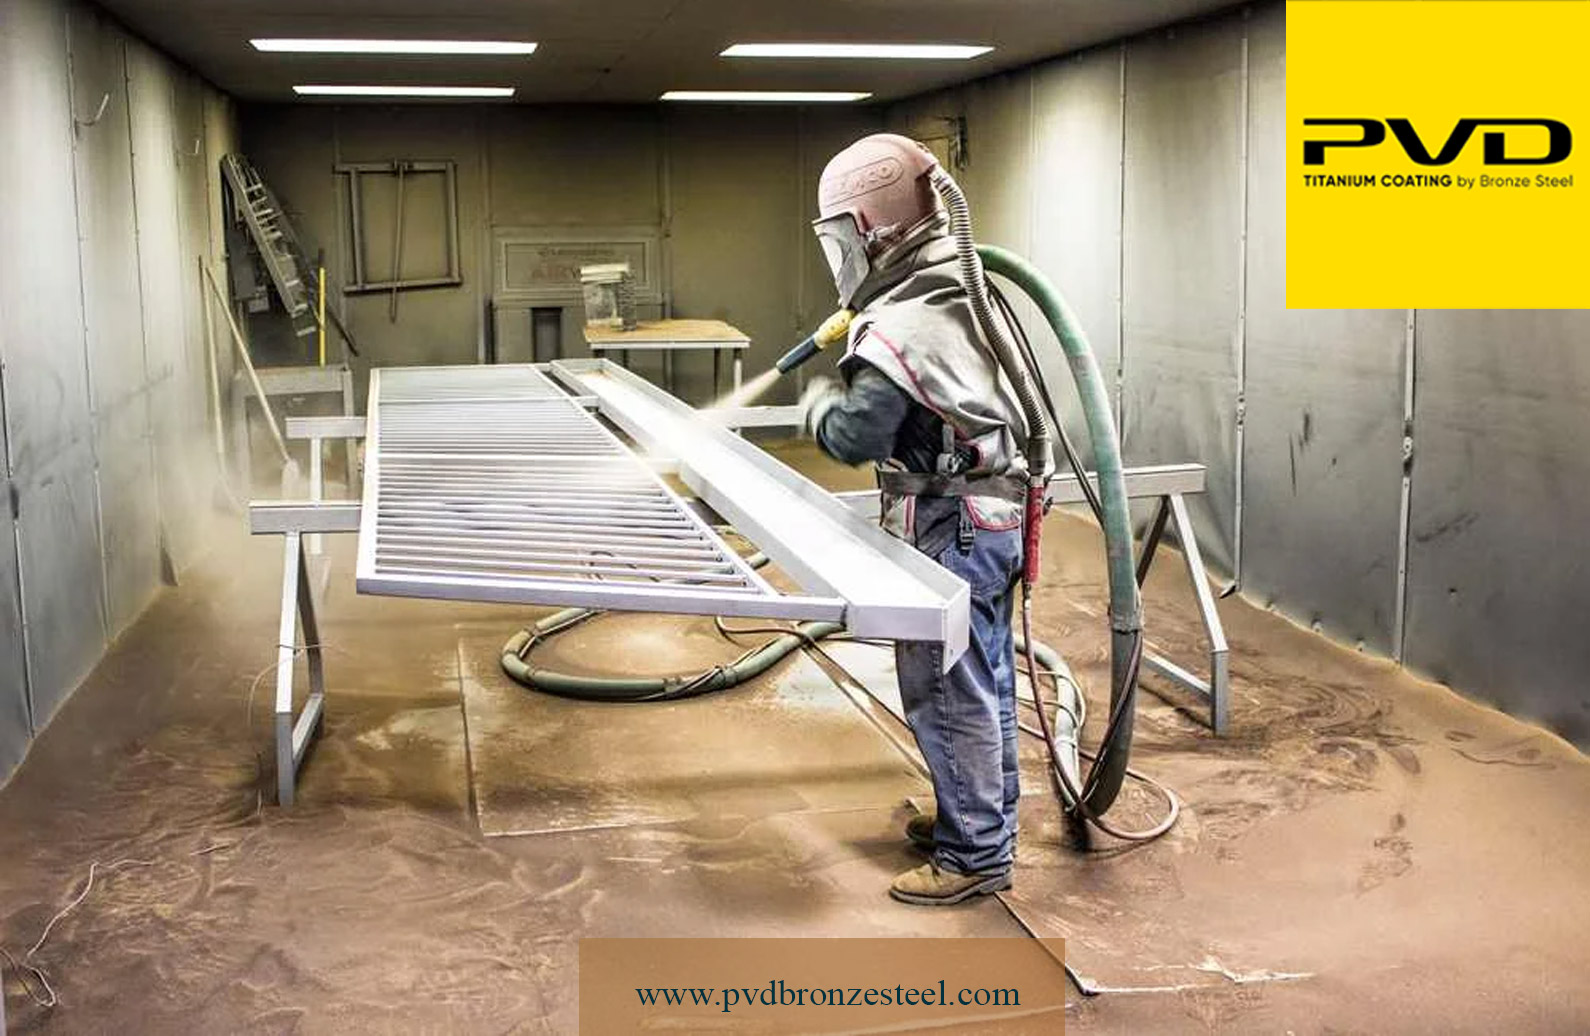
اینجاست که سندبلاست دایکاست اهمیت پیدا می‌کند. این فرآیند با استفاده از ذرات ساینده و فشار کنترل‌شده، سطح قطعه را تمیز و برای رنگ‌آمیزی، پوشش‌دهی و سایر عملیات تکمیلی آماده می‌کند. البته سندبلاست فقط به معنی پرتاب ساینده با فشار بالا نیست؛ انتخاب ماده ساینده، اندازه ذرات، فشار هوا، فاصله نازل و مدت زمان عملیات باید متناسب با جنس و حساسیت قطعه تعیین شود. در ادامه بررسی می‌کنیم این رویکرد چگونه انجام می‌شود، چه مزایایی دارد و چه نکاتی باید هنگام اجرای آن رعایت شود.

سندبلاست دایکاست چیست؟

سند بلاست در ریخته گری یک فرایند صنعتی است که برای تمیزکاری، آماده‌سازی سطح و بهبود کیفیت قطعات تولید شده توسط روش دایکاست استفاده می‌شود. بعد از تولید قطعات، سطح آن‌ها ممکن است دارای ناخالصی‌هایی مانند چربی، روغن، اکسیدها، و یا حتی ذرات ریز قالب باشد که باید حذف شوند تا قطعه آماده عملیات بعدی مانند رنگ‌آمیزی، پوشش‌دهی، یا مونتاژ شود. اینجاست که نقش سند بلاست به عنوان یک روش کارآمد و مؤثر نمایان می‌شود.

سندبلاست (Sandblasting) به معنای برخورد پرقدرت ذرات ریز ساینده (معمولاً شن یا مواد مشابه) به سطح قطعه است که با سرعت بالا پاشیده می‌شوند و به این صورت تمام آلودگی‌ها، زنگ‌زدگی‌ها، و پوشش‌های ناخواسته از روی سطح برداشته می‌شود. این فرآیند باعث ایجاد سطحی تمیز، یکنواخت و کمی زبر می‌شود که چسبندگی رنگ یا پوشش‌های بعدی را افزایش می‌دهد.

در سندبلاست دایکاست، به دلیل حساسیت و ظرافت قطعات، باید از ساینده‌ها و فشارهای مناسب استفاده شود تا به قطعه آسیبی وارد نشود و سطح قطعه به بهترین شکل آماده شود. انتخاب نوع ساینده، اندازه ذرات، فشار هوای مصرفی و مدت زمان عملیات، از عوامل مهمی هستند که بر کیفیت نهایی قطعات تأثیرگذارند.

بنابراین، سندبلاست دایکاست نه تنها موجب پاکسازی سطح قطعات می‌شود، بلکه با آماده‌سازی بهتر سطح، باعث افزایش دوام و کیفیت پوشش‌های محافظتی و رنگ‌های روی قطعه می‌گردد و در نهایت به بهبود عملکرد و زیبایی محصول کمک می‌کند.


مراحل انجام سندبلاست بر روی قطعات دایکاست


مراحل انجام سندبلاست بر روی قطعات دایکاست

اجرای صحیح این فرایند مستلزم طی کردن مراحل مشخص و دقیق است تا هم سطح قطعه به بهترین نحو پاکسازی شود و هم هیچ گونه آسیبی به ساختار آن وارد نشود. در ادامه، مراحل انجام این رویکرد بر روی قطعات را به تفصیل شرح می‌دهیم:

  • بررسی و آماده‌سازی اولیه قطعات

قبل از شروع سندبلاست، قطعات باید از نظر ظاهری بررسی شوند تا هر گونه نقص ظاهری یا آسیب احتمالی شناسایی گردد. همچنین باید اطمینان حاصل شود که قطعات کاملاً خشک و عاری از چربی، روغن یا هر گونه آلودگی دیگر هستند. در صورت وجود روغن یا چربی، ابتدا باید عملیات چربی‌زدایی انجام شود.

  • انتخاب نوع و اندازه ساینده

یکی از مهم‌ترین مراحل، انتخاب نوع ساینده مناسب است. بسته به جنس قطعه، میزان آلودگی و هدف نهایی (مثلاً تمیزکاری یا ایجاد زبری سطح برای رنگ‌آمیزی)، از ساینده‌هایی مانند شن سیلیس، کربنات کلسیم، آلومینیوم اکسید، یا حتی گوی‌های شیشه‌ای استفاده می‌شود. اندازه ذرات ساینده نیز باید به دقت انتخاب شود تا تعادل بین تمیزکاری و حفظ سلامت سطح قطعه برقرار شود.

  • تنظیم دستگاه سندبلاست

دستگاه باید بر اساس نوع ساینده، فشار باد و فاصله نازل تنظیم شود. فشار باد معمولاً بین ۴۰ تا ۱۲۰ psi تنظیم می‌شود و بسته به حساسیت قطعه، این مقدار قابل تغییر است. همچنین فاصله نازل تا سطح قطعه باید به گونه‌ای باشد که ذرات با نیروی کافی به سطح برخورد کنند اما آسیبی به قطعه وارد نشود.

  • اجرای عملیات سندبلاست

در این مرحله اپراتور با دقت و مهارت، ذرات ساینده را به سطح قطعات می‌پاشد. این کار معمولاً در یک کابین مخصوص انجام می‌شود تا از پراکندگی ذرات در محیط جلوگیری شود و ایمنی حفظ شود. بسته به نیاز، می‌توان تمام سطح قطعه را سندبلاست کرد یا فقط نواحی خاصی که نیاز به تمیزکاری دارند.

  • کنترل کیفیت و بازرسی

بعد از انجام عملیات، سطح قطعات باید به دقت بازبینی شود. سطح باید تمیز، یکنواخت و عاری از هرگونه آلودگی یا ذرات باقی‌مانده باشد. همچنین باید مطمئن شد که آسیبی به سطح وارد نشده و زبری مورد نظر برای عملیات بعدی به دست آمده است.

  • شستشو و خشک‌کردن نهایی

گاهی پس از سندبلاست، به خصوص اگر ساینده قابل شستن باشد، قطعات با آب یا هوای فشرده شسته و سپس خشک می‌شوند تا هر گونه ذرات باقی‌مانده از سطح حذف شوند و سطح برای مرحله بعدی مثل رنگ‌آمیزی یا پوشش‌دهی آماده گردد.

  • آماده‌سازی برای مراحل بعدی

پس از اتمام عملیات و اطمینان از کیفیت سطح، قطعات وارد فرآیندهای بعدی می‌شوند. این مراحل می‌تواند شامل رنگ‌آمیزی، پوشش‌دهی، یا مونتاژ باشد که در هر کدام، کیفیت سطح نقش بسیار مهمی دارد.

مزایای سندبلاست در بهبود کیفیت قطعات دایکاست

استفاده صحیح از این روش می‌تواند تاثیر قابل‌توجهی بر ویژگی‌های سطحی، عملکرد و دوام قطعات داشته باشد. در ادامه به مهم‌ترین مزایای سند بلاست در زمینه قطعات پرداخته‌ایم:

◊ پاکسازی کامل سطح از آلودگی‌ها و ناخالصی‌ها

یکی از اصلی‌ترین مزایای سندبلاست، حذف کامل چربی‌ها، روغن‌ها، زنگ‌زدگی‌ها، و سایر آلودگی‌های سطحی است که در فرآیند ریخته گری دایکاست یا نگهداری قطعات ایجاد شده‌اند. این پاکسازی باعث می‌شود سطح قطعه کاملاً تمیز و آماده مراحل بعدی مانند رنگ‌آمیزی یا پوشش‌دهی شود.

◊ افزایش چسبندگی پوشش‌ها و رنگ‌ها

سندبلاست با ایجاد زبری کنترل شده روی سطح قطعات، باعث افزایش چسبندگی رنگ‌ها، پوشش‌های ضد زنگ و سایر پوشش‌های محافظتی می‌شود. این موضوع باعث می‌شود پوشش‌ها دوام بیشتری داشته باشند و در برابر عوامل محیطی مقاوم‌تر شوند.

◊ یکنواخت کردن سطح قطعه

در فرآیند ریخته گری، ممکن است سطح قطعه دارای ناهمواری‌ها، برجستگی‌ها یا نقاط زبر باشد. سندبلاست با حذف لایه‌های نازک سطحی و هموار کردن سطح، به یکدستی ظاهری قطعه کمک می‌کند که این امر از نظر زیبایی و کیفیت ظاهری بسیار مهم است.

◊ افزایش مقاومت به خوردگی

سند بلاست با حذف کامل اکسیدها و مواد زاید از سطح، بستر مناسبی برای اعمال پوشش‌های محافظتی ایجاد می‌کند. این امر باعث افزایش مقاومت قطعات در برابر خوردگی و افزایش طول عمر آن‌ها می‌شود.

◊ بهبود خواص مکانیکی سطح

در برخی موارد، این عملیات می‌تواند منجر به ایجاد تنش‌های سطحی فشاری شود که مقاومت قطعه در برابر ترک‌خوردگی و خستگی را افزایش می‌دهد. این خاصیت باعث می‌شود قطعات در شرایط کاری سخت عملکرد بهتری داشته باشند.

◊ حذف ضایعات قالب و مواد اضافی

در هنگام دایکاست، ممکن است مواد اضافی و ناخواسته‌ای روی سطح قطعه باقی بماند که سندبلاست به خوبی آن‌ها را حذف می‌کند و سطح قطعه را برای مراحل بعدی تولید آماده می‌سازد.

◊ بهبود ظاهر نهایی قطعه

سند بلاست علاوه بر عملکرد فنی، به بهبود ظاهر ظاهری قطعات کمک می‌کند و باعث می‌شود سطح قطعات صاف، براق و یکنواخت به نظر برسد که این موضوع برای قطعاتی که در معرض دید قرار دارند اهمیت بالایی دارد.


نکات ایمنی هنگام انجام سندبلاست دایکاست


نکات ایمنی هنگام انجام سندبلاست دایکاست

این رویکرد می‌تواند خطرات مختلفی برای اپراتور و محیط کار به همراه داشته باشد. رعایت نکات ایمنی در این فرآیند نه تنها سلامت نیروی کار را تضمین می‌کند بلکه کیفیت کار را نیز بهبود می‌بخشد. در ادامه به مهم‌ترین نکات ایمنی هنگام انجام سند بلاست دایکاست اشاره می‌کنیم:

  • استفاده از تجهیزات حفاظت فردی (PPE): اپراتورها باید حتماً از تجهیزات حفاظتی کامل شامل ماسک تنفسی مناسب، عینک ایمنی یا محافظ صورت، دستکش مقاوم، لباس محافظ و کفش ایمنی استفاده کنند. ماسک‌های تنفسی باید توانایی فیلتر کردن ذرات ریز معلق در هوا را داشته باشند تا از ورود ذرات ساینده به ریه جلوگیری شود.
  • تهویه مناسب محیط کاری: سندبلاست باعث ایجاد گرد و غبار و ذرات معلق در هوا می‌شود که برای سلامت تنفسی مضر هستند. بنابراین محیط کار باید دارای سیستم تهویه قوی و فیلترهای مناسب باشد تا هوای داخل کابین یا فضای کاری به طور مداوم تصفیه شود.
  • کنترل فشار و فاصله نازل: باید فشار هوای خروجی دستگاه به درستی تنظیم شود تا از آسیب رسیدن به قطعه و همچنین بازگشت ذرات ساینده به سمت اپراتور جلوگیری شود. همچنین فاصله مناسب نازل از سطح قطعه باید رعایت شود تا عملکرد بهینه و ایمنی تضمین گردد.
  • آموزش کامل اپراتورها: اپراتورها باید آموزش‌های لازم در خصوص نحوه کار با دستگاه، استفاده از تجهیزات حفاظتی، و روش‌های ایمن انجام کار را دیده باشند. همچنین باید با خطرات احتمالی آشنا شده و نحوه مقابله با آن‌ها را بدانند.
  • استفاده از کابین سندبلاست استاندارد: انجام این عملیات در داخل کابین مخصوص که دارای دیواره‌های مقاوم، پنجره محافظ و سیستم جمع‌آوری ذرات است، بسیار مهم است. این کابین‌ها مانع پخش شدن ذرات در محیط و ایجاد آلودگی می‌شوند و امنیت بیشتری فراهم می‌کنند.
  • بررسی و نگهداری منظم تجهیزات: دستگاه و تجهیزات حفاظتی باید به طور منظم بررسی و نگهداری شوند تا از سالم بودن و عملکرد صحیح آن‌ها اطمینان حاصل شود. خرابی تجهیزات می‌تواند خطرات جبران‌ناپذیری به همراه داشته باشد.
  • جلوگیری از تجمع ذرات ساینده: ذرات ساینده پس از استفاده ممکن است در محیط جمع شوند و خطر لیزخوردن یا ایجاد آتش‌سوزی را افزایش دهند. بنابراین باید محیط کاری مرتب و تمیز نگه داشته شده و ذرات اضافی به موقع جمع‌آوری شوند.
  • توجه به شرایط محیطی: انجام سندبلاست در شرایط نامناسب مانند رطوبت بالا یا نزدیکی به مواد قابل اشتعال باید با دقت انجام شود یا حتی به تعویق بیفتد تا خطرات احتمالی کاهش یابد.

تفاوت سندبلاست و شات بلاست چیست؟

هر دو از روش‌های پرکاربرد برای تمیزکاری، آماده‌سازی و اصلاح سطح قطعات فلزی هستند و در صنایع مختلف برای حذف آلودگی، اکسید، زنگ‌زدگی، بقایای مواد و آماده‌سازی سطح برای پوشش‌دهی مورد استفاده قرار می‌گیرند. با وجود شباهت در هدف، این دو فرآیند از نظر نوع تجهیزات، ماده ساینده، نحوه انتقال انرژی به ذرات و شدت برخورد با سطح تفاوت‌های مهمی دارند. شناخت این تفاوت‌ها به‌خصوص هنگام انتخاب روش مناسب برای قطعات دایکاست اهمیت زیادی دارد.

در سندبلاست، ذرات ساینده معمولاً با کمک هوای فشرده از طریق نازل به سمت سطح قطعه پرتاب می‌شوند. اپراتور می‌تواند با تغییر فشار هوا، فاصله نازل، زاویه پاشش، نوع ساینده و سرعت حرکت نازل، شدت عملیات را کنترل کند. این قابلیت باعث می‌شود سندبلاست برای قطعاتی که دارای گوشه‌های ظریف، شیار، حفره یا بخش‌های حساس هستند، انعطاف‌پذیری مناسبی داشته باشد.

در مقابل، شات بلاست معمولاً با پرتاب مکانیکی ساچمه‌ها یا ذرات فلزی به سطح انجام می‌شود. در این روش، انرژی موردنیاز برای برخورد ذرات معمولاً توسط توربین یا سیستم مکانیکی تأمین می‌شود و فرآیند می‌تواند برای قطعاتی که به پاکسازی سریع و یکنواخت نیاز دارند، بسیار مؤثر باشد. شات بلاست در بسیاری از خطوط تولید صنعتی و فرآیندهای آماده‌سازی حجم بالای قطعات کاربرد دارد.

تفاوت در نوع ساینده

یکی از تفاوت‌های مهم این دو فرآیند، نوع موادی است که برای برخورد با سطح استفاده می‌شوند. در سندبلاست می‌توان از ساینده‌های مختلفی مانند آلومینیوم اکسید، گوی‌های شیشه‌ای و برخی مواد معدنی یا مصنوعی استفاده کرد. انتخاب ساینده به جنس قطعه و هدف نهایی عملیات بستگی دارد.

در شات بلاست، معمولاً ساچمه‌ها یا ذرات فلزی به سطح پرتاب می‌شوند. این مواد به دلیل قابلیت استفاده مجدد در بسیاری از سیستم‌ها، برای فرآیندهای صنعتی مداوم گزینه مناسبی هستند.

تفاوت در شدت و نحوه برخورد با سطح

سندبلاست امکان کنترل نسبتاً دقیق‌تری روی نقطه و ناحیه موردنظر فراهم می‌کند. اپراتور می‌تواند نازل را روی بخش خاصی از قطعه حرکت دهد و میزان عملیات را بر اساس شرایط سطح تنظیم کند. این ویژگی برای قطعات دایکاست پیچیده و دارای جزئیات ظریف اهمیت دارد.

شات بلاست بیشتر برای عملیات یکنواخت و صنعتی طراحی شده است. قطعات معمولاً داخل دستگاه قرار می‌گیرند و ساچمه‌ها از جهات مختلف به آن‌ها برخورد می‌کنند. به همین دلیل این روش می‌تواند برای تولید انبوه و قطعاتی که نیاز به آماده‌سازی سریع دارند، کارایی بالایی داشته باشد.

تفاوت در آماده‌سازی برای پوشش‌دهی

هر دو روش می‌توانند با حذف آلودگی‌های سطحی و ایجاد شرایط مناسب، سطح قطعه را برای پوشش‌دهی آماده کنند. با این حال، میزان و نوع زبری ایجادشده باید با نوع پوشش هماهنگ باشد.

در سندبلاست، امکان تنظیم فرآیند برای رسیدن به بافت سطحی موردنظر وجود دارد و به همین دلیل در برخی کاربردهای پوشش‌دهی که کنترل سطح اهمیت بالایی دارد، گزینه مناسبی محسوب می‌شود. شات بلاست نیز می‌تواند سطح را برای برخی پوشش‌های صنعتی آماده کند، اما نوع تجهیزات و نحوه برخورد ساچمه‌ها باعث می‌شود شرایط فرآیند متفاوت باشد.

در نهایت، انتخاب بین سندبلاست و شات بلاست نباید صرفاً بر اساس سرعت یا هزینه انجام شود. هدف از آماده‌سازی سطح، جنس قطعه و مشخصات پوشش نهایی باید در نظر گرفته شود. انتخاب صحیح روش می‌تواند از آسیب به سطح قطعه جلوگیری کند، کیفیت پوشش را افزایش دهد و باعث شود فرآیند تولید با دقت و ثبات بیشتری انجام شود.

سندبلاست برای قطعات دایکاست بهتر است یا شات بلاست؟

نمی‌توان به شکل کلی گفت که یکی از این دو روش همیشه بهتر از دیگری است. انتخاب روش مناسب به جنس قطعه، ابعاد، ضخامت، شکل هندسی، میزان آلودگی، حساسیت سطح و هدف نهایی فرآیند بستگی دارد.

برای مثال، اگر یک قطعه دایکاست آلومینیومی دارای قسمت‌های ظریف باشد و هدف، پاکسازی کنترل‌شده یا آماده‌سازی سطح برای پوشش‌دهی باشد، سندبلاست می‌تواند انتخاب مناسبی باشد؛ زیرا امکان کنترل پارامترهای عملیات و ناحیه موردنظر وجود دارد. از طرف دیگر، زمانی که تعداد زیادی قطعه مقاوم نیاز به پاکسازی سریع و یکنواخت داشته باشند، شات بلاست می‌تواند گزینه کاربردی‌تری باشد.

سخن آخر

سندبلاست دایکاست نقش بسیار مهمی در بهبود کیفیت و دوام قطعات تولید شده دارد. این فرایند با پاکسازی کامل سطح از آلودگی‌ها و ایجاد زبری مناسب، چسبندگی پوشش‌ها و رنگ‌ها را افزایش می‌دهد و مقاومت قطعات در برابر خوردگی و آسیب‌های محیطی را بهبود می‌بخشد. همچنین رعایت نکات ایمنی هنگام انجام عملیات، سلامت نیروی کار را تضمین می‌کند و باعث افزایش بهره‌وری در تولید می‌شود. بنابراین، استفاده از سند بلاست به عنوان یکی از مراحل کلیدی در تولید قطعات دایکاست، به تولید محصولاتی با کیفیت بالاتر و عملکرد بهتر کمک می‌کند.

آبکاری الکتروشیمیایی

آبکاری الکتروشیمیایی چه کاربردی در صنایع دارد؟

تصور کنید تنها با عبور جریان برق، بتوان یک قطعه ساده فلزی را به جسمی درخشان، بادوام و مقاوم تبدیل کرد. این همان کاری‌ست که آبکاری الکتروشیمیایی انجام می‌دهد؛ فرآیندی هوشمندانه که با استفاده از واکنش‌های الکتروشیمیایی، لایه‌ای نازک از فلزات ارزشمند مانند نیکل، مس یا طلا را روی سطح اجسام می‌نشاند.

از دنیای جواهرات گرفته تا صنایع سنگین، این فناوری نقش مهمی در زیباسازی، حفاظت و افزایش طول عمر قطعات ایفا می‌کند. در ادامه، با سازوکار شگفت‌انگیز این فرآیند بیشتر آشنا می‌شویم.

آبکاری الکتروشیمیایی چیست؟

آبکاری الکتروشیمیایی یا الکتروپلیتینگ (Electroplating) فرآیندی صنعتی و شیمیایی است که در آن یک لایه فلزی نازک روی سطح یک جسم رسانا (معمولاً فلزی) با استفاده از جریان برق رسوب داده می‌شود. این فرآیند نوعی از واکنش‌های الکتروشیمیایی کنترل‌شده است که با هدف بهبود خواص سطحی قطعه انجام می‌گیرد؛ از جمله افزایش مقاومت به خوردگی، زیبایی ظاهری، هدایت الکتریکی، سختی سطح و یا بهبود چسبندگی سایر پوشش‌ها.

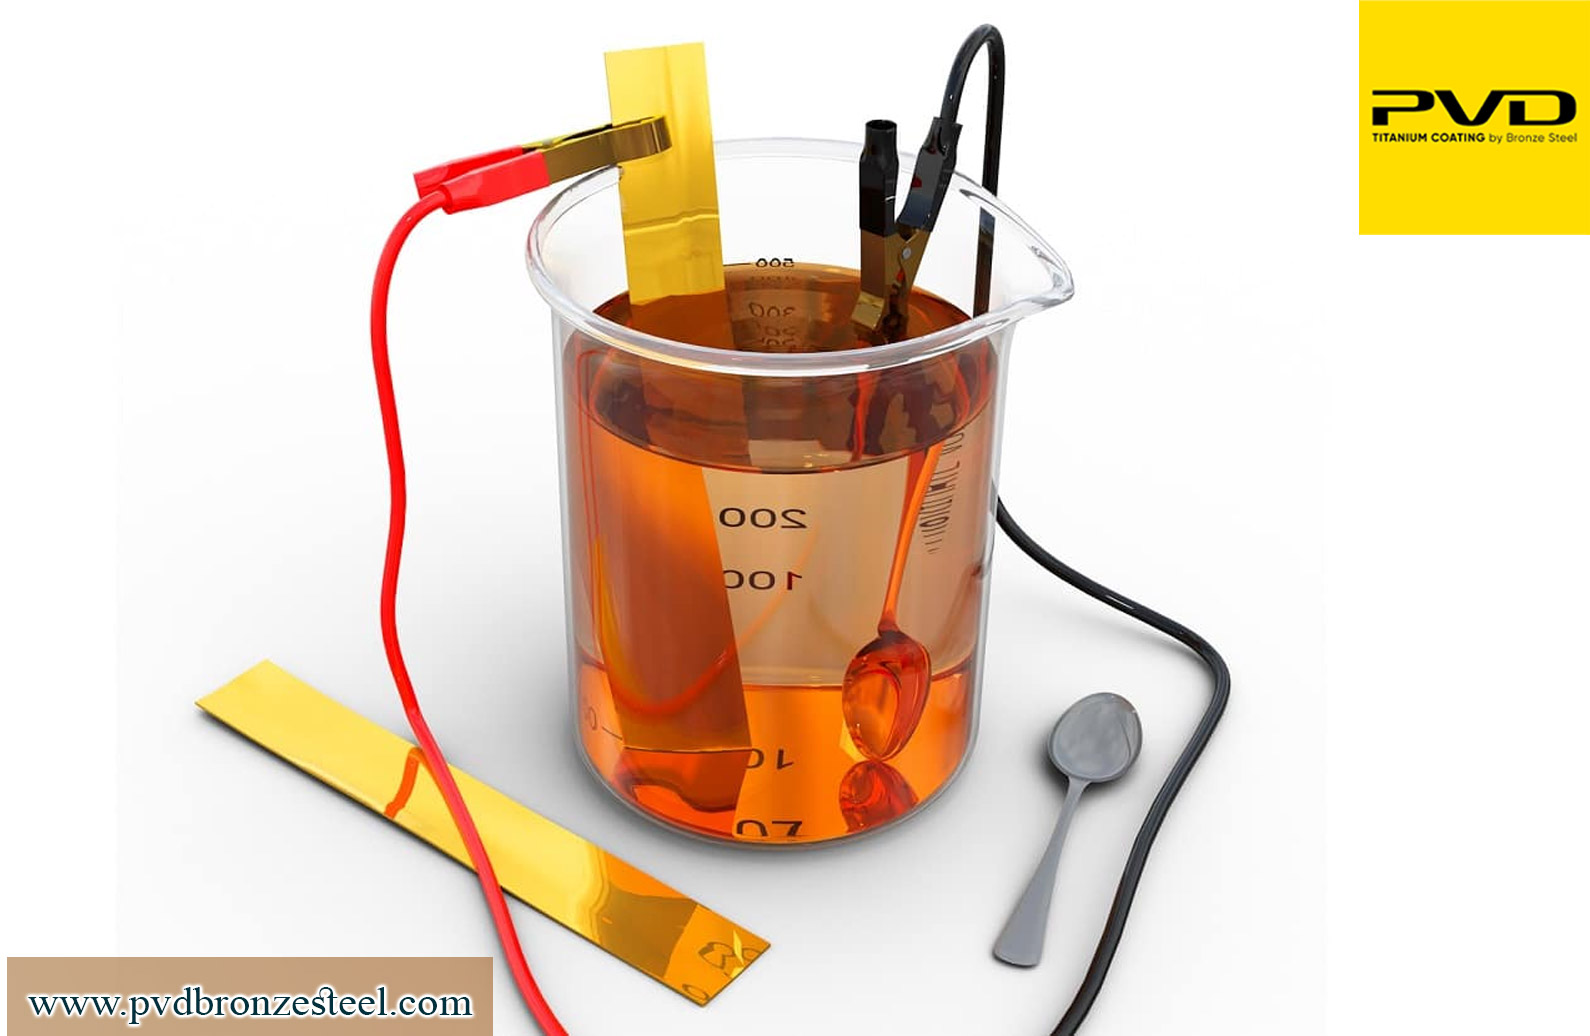
در این روش، قطعه مورد نظر به عنوان کاتد (قطب منفی) در یک محلول الکترولیتی قرار می‌گیرد که شامل یون‌های فلز پوششی (مانند نیکل، طلا، مس یا کروم) است. فلز پوششی نیز به عنوان آند (قطب مثبت) عمل می‌کند یا ممکن است آند خنثی باشد. با عبور جریان مستقیم از محلول، یون‌های فلزی از آند جدا شده و روی سطح کاتد رسوب می‌کنند و بدین ترتیب، یک لایه یکنواخت و کنترل‌شده از فلز مورد نظر بر روی قطعه ایجاد می‌شود.

این فرآیند، یکی از پایه‌های صنعت پوشش‌دهی محسوب می‌شود و کاربرد گسترده‌ای در صنایع مختلف مانند الکترونیک، خودروسازی، جواهرسازی و تجهیزات پزشکی دارد. آبکاری نه‌تنها باعث افزایش دوام قطعات می‌شود، بلکه نقش مهمی در بهبود کیفیت ظاهری و عملکرد آن‌ها نیز ایفا می‌کند.


مراحل انجام آبکاری الکتروشیمیایی


مراحل انجام آبکاری الکتروشیمیایی

آبکاری الکتروپلیتینگ فرآیندی چندمرحله‌ای و دقیق است که برای دستیابی به یک پوشش یکنواخت و باکیفیت، رعایت ترتیب مراحل و کنترل شرایط فرآیند اهمیت بسیار زیادی دارد. در ادامه به تشریح کامل مراحل این فرآیند می‌پردازیم.

  • آماده‌سازی سطح قطعه

نخستین مرحله در آبکاری الکتروشیمیایی، آماده‌سازی سطح قطعه است. در این مرحله، سطح فلز باید کاملاً از هرگونه آلودگی، چربی، زنگ‌زدگی یا لایه‌های اکسیدی پاک‌سازی شود. اگر این مرحله به‌درستی انجام نشود، لایه فلزی رسوب‌کرده به خوبی به سطح نمی‌چسبد و احتمال جدا شدن آن پس از مدتی افزایش می‌یابد.

چربی‌زدایی با محلول‌های قلیایی یا شوینده‌های خاص انجام می‌شود و پس از آن، قطعه با آب صنعتی یا مقطر شسته می‌شود. در صورت وجود زنگ‌زدگی یا اکسید، مرحله اسیدشویی با محلول‌های اسیدی مانند اسید سولفوریک انجام شده و پس از آن، قطعه مجدداً شسته می‌شود تا برای ورود به مرحله آبکاری آماده باشد.

  • قرار دادن قطعات در محلول الکترولیتی

در مرحله بعد آبکاری الکتروشیمیایی، پس از آماده‌سازی، قطعه وارد محلول الکترولیتی مناسب می‌شود. این محلول حاوی یون‌های فلزی مورد نظر برای آبکاری است؛ برای مثال، اگر هدف آبکاری نیکل باشد، محلول حاوی یون‌های نیکل خواهد بود. علاوه بر یون‌های فلزی، مواد افزودنی جهت بهبود کیفیت رسوب، تثبیت pH و کنترل سرعت آبکاری نیز به محلول افزوده می‌شوند. نوع و ترکیب محلول بسته به فلز مورد نظر و ویژگی‌های مورد انتظار از پوشش نهایی متغیر است.

  • اتصال به جریان برق مستقیم

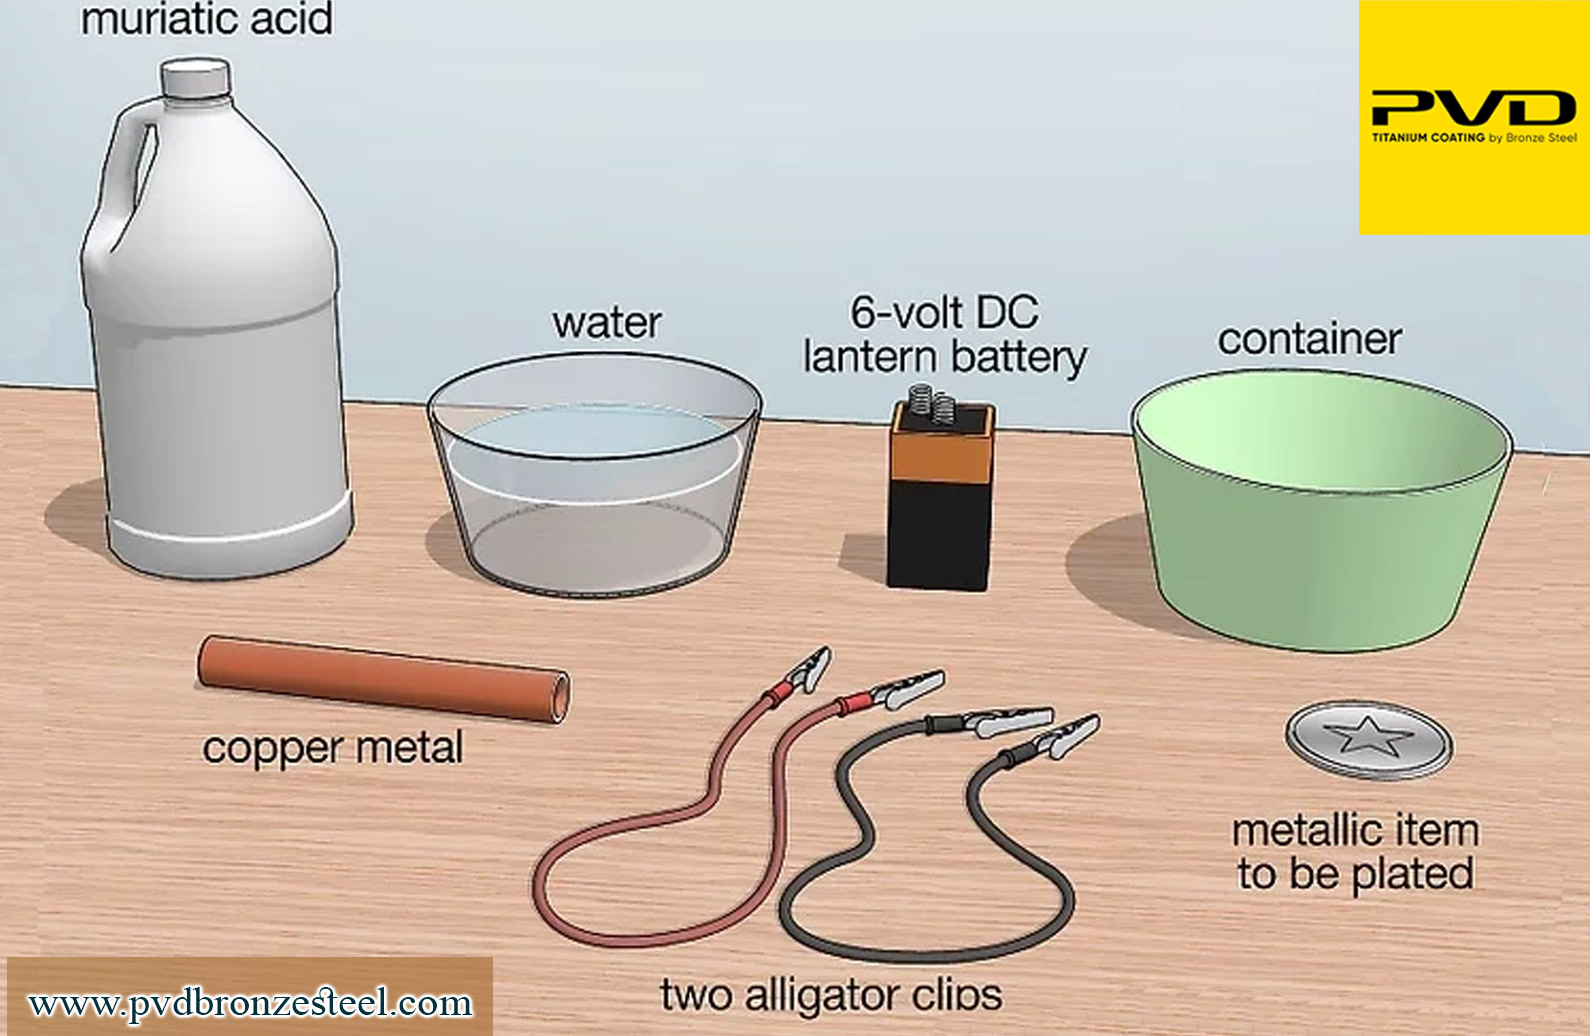
در این مرحله از آبکاری الکتروشیمیایی، یک منبع تغذیه جریان مستقیم (DC) به سامانه متصل می‌شود. قطعه‌ای که قرار است آبکاری شود به عنوان کاتد به قطب منفی منبع برق متصل می‌شود، در حالی‌که آند (معمولاً از جنس همان فلزی که قرار است رسوب کند) به قطب مثبت متصل می‌گردد. با عبور جریان الکتریکی، یون‌های فلزی از محلول به سمت سطح قطعه حرکت کرده و روی آن رسوب می‌کنند. این رسوب‌دهی تدریجی سبب ایجاد یک لایه نازک، یکنواخت و چسبنده از فلز بر روی سطح کاتد می‌شود.

  • کنترل پارامترهای فرآیند

برای اطمینان از کیفیت بالای پوشش، باید پارامترهای فرآیند با دقت کنترل شوند. شدت جریان برق باید متناسب با مساحت سطح قطعه و نوع فلز انتخاب شود تا از رسوب بیش از حد یا ناهماهنگ جلوگیری گردد. دمای محلول نیز نقش مهمی در کنترل سرعت واکنش‌ها دارد و باید در محدوده مشخصی نگه‌داشته شود. همچنین زمان آبکاری الکتروپلیتینگ باید بر اساس ضخامت مورد نظر محاسبه شود، چرا که افزایش زمان به‌طور مستقیم منجر به افزایش ضخامت لایه می‌گردد. در برخی سیستم‌ها، برای افزایش یکنواختی رسوب، محلول یا قطعه به صورت ملایم در حرکت نگه‌داشته می‌شود.

  • پایان آبکاری و خروج قطعه

پس از رسیدن به ضخامت مورد نظر، جریان برق قطع می‌شود و قطعه به‌آرامی از محلول خارج می‌گردد. این مرحله از آبکاری الکتروشیمیایی باید با دقت انجام شود تا سطح تازه آبکاری‌شده آسیب نبیند و خواص نهایی آن حفظ شود. قطعه نباید مدت زیادی در معرض هوا باقی بماند، زیرا ممکن است دچار لکه‌دار شدن یا اکسیداسیون اولیه شود.

  • شست‌وشو و خشک‌کردن

پس از خروج از محلول، قطعه باید سریعاً شسته شود تا هرگونه بقایای مواد شیمیایی از سطح آن پاک گردد. این شست‌وشو معمولاً با آب مقطر یا آب یون‌زدایی‌شده انجام می‌شود تا مانع از ایجاد رسوبات نمکی یا لکه‌های خشک‌شده روی سطح شود. در ادامه، قطعه با استفاده از هوای گرم یا خشک‌کن صنعتی خشک می‌شود تا سطح فلزی به‌تازگی شکل‌گرفته بدون آسیب باقی بماند.

  • پرداخت نهایی یا عملیات تکمیلی

در بسیاری از کاربردها، پس از آبکاری الکتروپلیتینگ، عملیات تکمیلی بر روی قطعه انجام می‌شود. این عملیات ممکن است شامل پولیش کاری برای افزایش درخشندگی، آب‌بندی برای افزایش مقاومت به خوردگی یا تست‌های کنترلی مانند اندازه‌گیری ضخامت پوشش یا بررسی چسبندگی باشد. کیفیت نهایی پوشش به دقت این مراحل وابسته است.

کاربردهای صنعتی آبکاری شیمیایی

آبکاری الکتروشیمیایی یکی از روش‌های پیشرفته در فناوری پوشش‌دهی فلزات است که بدون نیاز به جریان برق، از طریق واکنش‌های شیمیایی کنترل‌شده، لایه‌ای فلزی بر سطح قطعه مورد نظر ایجاد می‌کند. به دلیل ویژگی‌هایی مانند یکنواختی فوق‌العاده پوشش حتی در سطوح پیچیده، قابلیت کنترل ضخامت، ایجاد پوشش‌های مقاوم به خوردگی و سختی بالا، این روش در صنایع مختلف جایگاه ویژه‌ای پیدا کرده است.

صنعت الکترونیک و نیمه‌هادی‌ها

در صنعت الکترونیک، آبکاری الکتروپلیتینگ نقش حیاتی در تولید بردهای مدار چاپی (PCB) ایفا می‌کند. این فرآیند برای ایجاد مسیرهای رسانا در لایه‌های داخلی و همچنین متالیزه‌کردن سوراخ‌های عبوری برد استفاده می‌شود. همچنین در ساخت قطعات میکروالکترونیکی و تراشه‌ها، پوشش‌های یکنواخت و نازک حاصل از آبکاری شیمیایی به بهبود رسانایی و کاهش مقاومت تماس کمک می‌کند. فلزاتی مانند نیکل، طلا و مس معمول‌ترین گزینه‌ها در این حوزه هستند.

صنایع هوافضا و دفاعی

قطعات مورد استفاده در صنایع هوافضا و دفاعی باید از نظر دوام مکانیکی، مقاومت به خوردگی و پایداری حرارتی در سطح بسیار بالایی باشند. آبکاری الکتروشیمیایی نیکل به‌خصوص در این صنعت رایج است، چرا که امکان ایجاد پوشش‌های سخت، مقاوم در برابر سایش و همگن را فراهم می‌کند. این پوشش‌ها حتی در نقاط غیرقابل دسترس یا داخلی قطعات پیچیده نیز به‌طور یکنواخت ایجاد می‌شوند، که با روش‌های آبکاری PVD قابل دسترسی نیست.

صنعت خودرو

در صنعت خودروسازی، آبکاری الکتروپلیتینگ در ساخت و بازسازی قطعات حساس مانند میل‌لنگ‌ها، میل‌بادامک‌ها، شیرها و سایر اجزای سیستم انتقال قدرت به کار می‌رود. مقاومت بالای پوشش‌های نیکل شیمیایی در برابر خوردگی، سایش و حرارت، سبب افزایش عمر مفید قطعات شده و نیاز به تعویض یا تعمیرات مکرر را کاهش می‌دهد. علاوه‌بر‌این، این روش در پوشش‌دهی قطعات تزئینی نیز کاربرد دارد.


کاربردهای آبکاری الکتروپلیتینگ


تجهیزات پزشکی و زیست‌پزشکی

آبکاری الکتروشیمیایی در صنعت پزشکی به دلیل خواصی مانند مقاومت به خوردگی، زیست‌سازگاری و امکان استریلیزاسیون بالا، کاربرد وسیعی دارد. ابزارهای جراحی، ایمپلنت‌ها، تجهیزات دندانپزشکی و سایر وسایل پزشکی با این روش پوشش‌دهی می‌شوند تا در برابر تماس با بافت بدن، خون یا مواد شیمیایی ضدعفونی‌کننده مقاومت لازم را داشته باشند. همچنین پوشش نیکل یا طلا در ایمپلنت‌های حساس به دقت بالا در ابعاد نیز استفاده می‌شود.

صنعت قالب‌سازی و تولید ابزار

در فرآیند تولید قالب‌های تزریق پلاستیک یا قطعات دقیق صنعتی، استفاده از پوشش‌های آبکاری شیمیایی سبب افزایش مقاومت سطحی در برابر سایش و خوردگی می‌شود. به‌ویژه در قالب‌هایی که برای تولید قطعات با اشکال پیچیده و تکرار بالا به کار می‌روند، یکنواختی پوشش و قابلیت پولیش‌کاری پس از آبکاری، از مزایای مهم این روش به‌شمار می‌رود. همچنین در صنعت ابزارسازی، پوشش‌های سخت نیکل شیمیایی به افزایش عمر تیغه‌ها، مته‌ها و سایر ابزارهای برشی کمک می‌کند.

صنایع پتروشیمی و نفت و گاز

در این صنایع، قطعات به‌طور مداوم در معرض محیط‌های خورنده، فشار بالا و دمای زیاد قرار دارند. آبکاری الکتروشیمیایی امکان ایجاد پوشش‌هایی با مقاومت شیمیایی و حرارتی بالا را فراهم می‌سازد. این ویژگی‌ها باعث می‌شود که از این روش در پوشش‌دهی شیرآلات صنعتی، اتصالات، مبدل‌های حرارتی و تجهیزات پایپینگ استفاده شود.

صنعت جواهرسازی و تزئینات

در جواهرسازی و ساخت لوازم تزئینی نیز آبکاری الکتروپلیتینگ کاربرد دارد، به‌ویژه زمانی‌که به یکنواختی بالا و ضخامت دقیق نیاز باشد. فلزاتی مانند طلا، پالادیوم و رودیوم از جمله گزینه‌هایی هستند که برای افزایش درخشندگی، جلوگیری از تغییر رنگ و افزایش دوام سطحی مورد استفاده قرار می‌گیرند. در ساخت ساعت، لوازم تزئینی، و حتی وسایل لوکس خانگی نیز از این نوع آبکاری استفاده می‌شود.

سوالات متداول آبکاری الکتروشیمیایی

۱. آبکاری الکتروشیمیایی چیست؟

آبکاری الکتروشیمیایی روشی برای پوشش‌دهی سطح فلزات است که در آن با استفاده از جریان الکتریکی، لایه‌ای از یک فلز روی سطح قطعه ایجاد می‌شود. این فرآیند با هدف افزایش مقاومت در برابر خوردگی و اکسیداسیون، بهبود ظاهر قطعه، افزایش سختی سطح و گاهی بهبود خواص فنی آن انجام می‌شود.

۲. آبکاری الکتروشیمیایی چگونه انجام می‌شود؟

در این روش، قطعه‌ای که قرار است آبکاری شود در محلول الکترولیت قرار می‌گیرد و به عنوان یکی از الکترودها به مدار متصل می‌شود. با عبور جریان الکتریکی، یون‌های فلزی موجود در محلول به سمت سطح قطعه حرکت کرده و روی آن رسوب می‌کنند. نوع فلز، ترکیب محلول، شدت جریان، دما و مدت زمان فرآیند بر کیفیت لایه نهایی تأثیر دارند.

۳. چه فلزاتی را می‌توان به روش الکتروشیمیایی آبکاری کرد؟

فلزات مختلفی مانند فولاد، مس، برنج و برخی آلیاژهای فلزی قابلیت آبکاری الکتروشیمیایی دارند. همچنین با توجه به کاربرد قطعه می‌توان از فلزاتی مانند نیکل، کروم، مس، روی، قلع و نقره برای ایجاد پوشش استفاده کرد. انتخاب فلز آبکاری به عواملی مانند مقاومت موردنیاز، شرایط محیطی، ظاهر قطعه و کاربرد نهایی آن بستگی دارد.

۴. مهم‌ترین مزایای آبکاری الکتروشیمیایی چیست؟

مهم‌ترین مزیت این روش، ایجاد یک پوشش یکنواخت و کنترل‌شده روی سطح قطعه است. آبکاری الکتروشیمیایی می‌تواند مقاومت قطعه در برابر خوردگی و سایش را افزایش دهد، ظاهر سطح را بهبود ببخشد و در برخی کاربردها موجب افزایش سختی یا رسانایی سطح شود. علاوه بر این، ضخامت پوشش را می‌توان تا حد زیادی با کنترل پارامترهای فرآیند تنظیم کرد.

۵. تفاوت آبکاری الکتروشیمیایی با آبکاری شیمیایی چیست؟

تفاوت اصلی این دو روش در نحوه ایجاد پوشش است. در آبکاری الکتروشیمیایی، رسوب فلز با استفاده از جریان الکتریکی انجام می‌شود؛ اما در آبکاری شیمیایی، رسوب‌گذاری بدون اعمال جریان خارجی و از طریق یک واکنش شیمیایی انجام می‌گیرد. هرکدام از این روش‌ها کاربردها، مزایا و محدودیت‌های خاص خود را دارند و انتخاب بین آن‌ها به جنس قطعه و مشخصات پوشش موردنظر بستگی دارد.

۶. چه عواملی روی کیفیت آبکاری الکتروشیمیایی تأثیر می‌گذارند؟

عوامل مختلفی مانند تمیزکاری و آماده‌سازی سطح، ترکیب و غلظت محلول آبکاری، دمای حمام، چگالی جریان، مدت زمان آبکاری، فاصله الکترودها و شرایط سطح قطعه می‌توانند روی کیفیت پوشش تأثیر بگذارند. آماده‌سازی نامناسب سطح یا تنظیم نادرست پارامترها ممکن است باعث ایجاد مشکلاتی مانند پوسته‌شدن، ترک‌خوردگی، زبری یا ناهمگونی پوشش شود.

۷. آبکاری الکتروشیمیایی چه کاربردهایی دارد؟

آبکاری الکتروشیمیایی در صنایع مختلفی از جمله خودروسازی، تولید قطعات صنعتی، تجهیزات الکترونیکی، لوازم خانگی و صنایع تزئینی مورد استفاده قرار می‌گیرد. این روش می‌تواند برای افزایش مقاومت قطعات در برابر خوردگی و سایش، بهبود ظاهر، افزایش دوام سطح و ایجاد ویژگی‌های خاصی مانند رسانایی بهتر به کار گرفته شود.

نتیجه‌گیری

آبکاری الکتروشیمیایی یا الکتروپلیتینگ به‌عنوان یک روش موثر و پرکاربرد در صنعت پوشش‌دهی فلزات، نقش مهمی در افزایش مقاومت، دوام و زیبایی قطعات ایفا می‌کند. این فرآیند با مزایای خاص خود، از جمله یکنواختی پوشش، بهبود خواص سطحی و کاربرد گسترده در صنایع مختلف، باعث ارتقای کیفیت محصولات نهایی می‌شود. آشنایی با اصول و مراحل این فناوری، به تولیدکنندگان کمک می‌کند تا با انتخاب روش مناسب، عملکرد و عمر مفید قطعات را به شکل چشمگیری افزایش دهند.

آبکاری کروم چیست؟

آبکاری کروم یا کروم کاری چطور انجام می‌شود؟

سطحی را تصور کن که آن‌قدر براق است که می‌توانی چهره‌ات را در آن ببینی؛ سطحی که نه‌تنها درخشان و خیره‌کننده است، بلکه در برابر زمان، رطوبت و سایش نیز سرسختانه مقاومت می‌کند. این همان جادوی آبکاری کروم است؛ فناوری‌ای که از دل علم شیمی و مهندسی بیرون آمده تا فلزات معمولی را به سطوحی درخشان، مقاوم و لوکس تبدیل کند.

از سپرهای براق خودروهای کلاسیک گرفته تا قالب‌های دقیق در کارخانه‌های بزرگ صنعتی، رد پای این نوع آبکاری همه‌جا دیده می‌شود. این فرآیند ظاهراً ساده، در واقع ترکیبی از دقت علمی، هنر پرداخت فلز و زیبایی بی‌نقص سطح است که هم ظاهر را ارتقا می‌دهد و هم عملکرد را بهبود می‌بخشد.

فیلم آبکاری کروم

آبکاری کروم چیست؟

آبکاری کروم (chrome plating) فرآیندی است که در آن با استفاده از جریان الکتریکی، لایه‌ای نازک از فلز کروم بر سطح فلزات دیگر مانند فولاد، مس یا آلومینیوم رسوب داده می‌شود. هدف از این کار ایجاد سطحی براق، مقاوم در برابر سایش، خوردگی و زنگ‌زدگی است. این پوشش هم جنبه تزئینی دارد و هم برای افزایش دوام و کارایی قطعات صنعتی به کار می‌رود. به دلیل ظاهر آینه‌ای و مقاومت بالای آن، کروم‌کاری یکی از محبوب‌ترین و پرکاربردترین روش‌های پوشش‌دهی فلزات در صنایع مختلف محسوب می‌شود.

انواع آبکاری کروم

کروم‌کاری به‌طور کلی به دو نوع اصلی تقسیم می‌شود که هرکدام ویژگی‌ها، کاربردها و ضخامت متفاوتی دارند:


  • آبکاری کروم تزئینی

در این روش، لایه‌ای بسیار نازک از فلز کروم، معمولاً بین ۰.۱ تا ۰.۳ میکرون، بر سطح فلزاتی مانند نیکل یا مس قرار می‌گیرد. هدف از انجام این نوع آبکاری، ایجاد سطحی براق، درخشان و زیبا همراه با مقاومت نسبی در برابر خوردگی و سایش است. از آبکاری تزئینی بیشتر در قطعات خودرو، وسایل خانگی، شیرآلات و سایر محصولات تزئینی استفاده می‌شود. این نوع کروم‌کاری هزینه کمتری دارد و جلوه‌ای آینه‌ای و لوکس به سطح می‌بخشد.


  • آبکاری کروم سخت

در این فرایند، ضخامت لایه کروم بسیار بیشتر است و ممکن است از چند میکرون تا چند صد میکرون متغیر باشد. این نوع آبکاری بیشتر جنبه صنعتی دارد و هدف از آن افزایش مقاومت سطح در برابر سایش، خوردگی و اصطکاک است. کروم سخت معمولاً در قطعاتی مانند شفت‌ها، سیلندرهای هیدرولیک، قالب‌ها و تجهیزات ماشین‌آلات سنگین به کار می‌رود. ویژگی بارز آن سختی بسیار بالا، مقاومت فوق‌العاده در برابر سایش و قابلیت پرداخت سطح تا صافی دقیق است.

مراحل آبکاری کروم


مراحل آبکاری کروم

فرآیند کروم‌کاری شامل چند مرحله‌ی دقیق و حساس است که هر یک نقش مهمی در کیفیت، چسبندگی و درخشندگی نهایی سطح دارند. کوچک‌ترین خطا در هر مرحله می‌تواند باعث پوسته شدن یا تغییر رنگ پوشش کروم شود. در ادامه، تمام مراحل این فرآیند را به‌صورت مفصل توضیح داده‌ایم.

۱. آماده‌سازی سطح

اولین و مهم‌ترین مرحله در آبکاری کروم، تمیز و آماده‌سازی سطح فلز پایه است. هرگونه آلودگی، زنگ‌زدگی، چربی یا اکسید روی سطح، مانع از چسبندگی مناسب لایه کروم می‌شود. برای این کار معمولاً چند روش به‌صورت ترکیبی انجام می‌گیرد:

ابتدا قطعه در محلول‌های قلیایی مخصوص شستشو داده می‌شود تا چربی‌ها، روغن‌ها و آلودگی‌های سطحی کاملاً از بین بروند. سپس با استفاده از اسیدهای ضعیف، زنگ‌زدگی یا اکسید فلز از سطح حذف می‌گردد. در نهایت سطح با برس یا دستگاه پرداخت (پولیش) کاملاً صیقلی و براق می‌شود تا آماده‌ی پذیرش لایه کروم شود.

در این مرحله، تمیزی سطح باید به‌قدری دقیق باشد که هیچ لکه یا ذره‌ای بر روی فلز باقی نماند؛ زیرا حتی یک ذره چربی می‌تواند باعث ایجاد حفره یا نقاط سیاه در لایه نهایی شود.

۲. اِچ یا فعال‌سازی سطح

پس از تمیز شدن، سطح قطعه باید فعال‌سازی شود تا پیوند فلز پایه با کروم به‌صورت کامل برقرار گردد. این کار معمولاً با استفاده از محلول‌های اسیدی مخصوص انجام می‌شود که سطح را کمی زبر و فعال می‌کنند.

در این مرحله، لایه‌ای بسیار نازک از سطح فلز برداشته می‌شود تا ساختار فلز زیرین برای رسوب کروم آماده شود. برای فلزات مختلف (مثل فولاد، مس یا آلومینیوم) محلول‌ها و زمان‌های متفاوتی در نظر گرفته می‌شود.

فعال‌سازی سطح نقش کلیدی در چسبندگی دارد و اگر به درستی انجام نشود، لایه کروم پس از مدتی از سطح جدا می‌شود یا پوسته می‌گردد.

۳. آبکاری اصلی

در این مرحله از آبکاری کروم، قطعه به‌عنوان کاتد (قطب منفی) درون وان آبکاری قرار می‌گیرد و جریان الکتریکی از محلول الکترولیتی حاوی ترکیبات کروم عبور داده می‌شود. آند (قطب مثبت) معمولاً از جنس سرب یا آلیاژهای مخصوص است که در برابر خوردگی محلول مقاوم باشد.

محلول آبکاری معمولاً شامل ترکیباتی از اسید کرومیک (CrO₃) و اسید سولفوریک (H₂SO₄) است. نسبت این مواد و دمای محلول باید با دقت تنظیم شود؛ زیرا این عوامل مستقیماً بر ضخامت، درخشندگی و چسبندگی لایه کروم تأثیر می‌گذارند.

در طول فرآیند، یون‌های کروم از محلول جدا شده و بر سطح فلز پایه رسوب می‌کنند و لایه‌ای نازک، براق و مقاوم را تشکیل می‌دهند. کنترل شدت جریان، مدت زمان و دمای محلول بسیار حیاتی است؛ به‌طور معمول، دمای وان بین ۴۵ تا ۵۵ درجه سانتی‌گراد و شدت جریان بین ۲۰ تا ۶۰ آمپر بر دسی‌متر مربع تنظیم می‌شود.

۴. شستشو و خنک‌سازی

پس از اتمام فرآیند آبکاری کروم، قطعه باید بلافاصله از وان خارج شده و چندین بار در آب مقطر یا آب تمیز شستشو داده شود تا باقی‌مانده مواد شیمیایی از سطح آن پاک شود. این مرحله برای جلوگیری از ایجاد لکه‌ها و لکه‌گذاری شیمیایی اهمیت زیادی دارد.

در برخی کارگاه‌ها، قطعه پس از شستشو در هوای آزاد یا در تونل‌های مخصوص خشک می‌شود تا سطح کاملاً خشک و براق گردد. در موارد صنعتی، از جریان هوای فشرده یا خشک‌کن‌های گرم برای تسریع فرآیند استفاده می‌شود.

۵. پرداخت نهایی و بازرسی کیفیت

در آخرین مرحله، سطح آبکاری‌شده بررسی و پرداخت نهایی می‌شود. اگر هدف، کروم تزئینی باشد، سطح معمولاً با پارچه پولیش و مواد ساینده‌ی نرم پرداخت می‌شود تا درخشندگی آینه‌ای کامل حاصل شود. در مورد کروم سخت، ممکن است سطح با دقت سنگ‌زنی یا لپینگ شود تا ضخامت و صافی سطح دقیق به‌دست آید.

در این مرحله از کروم‌کاری، مواردی مانند ضخامت لایه، یکنواختی پوشش، چسبندگی و براقیت کنترل می‌شوند. هرگونه عیب سطحی مانند ترک، حفره، یا تغییر رنگ باید اصلاح یا قطعه مجدداً آبکاری شود.

مراحل آبکاری کروم

کاربردهای آبکاری کروم

این فرایند به دلیل ترکیب منحصربه‌فردی از زیبایی ظاهری، سختی بالا و مقاومت در برابر خوردگی، در صنایع بسیار متنوعی مورد استفاده قرار می‌گیرد. این فرآیند هم در مصارف تزئینی و هم در کاربردهای مهندسی و صنعتی نقش مهمی دارد.

صنایع تزئینی و ظاهری

یکی از رایج‌ترین کاربردهای آبکاری کروم در بخش تزئینی و دکوراتیو است. در این نوع کاربرد، هدف اصلی ایجاد سطحی براق، آینه‌ای و چشم‌نواز است که جلوه‌ای لوکس و بادوام به قطعات می‌بخشد.

آبکاری تزئینی معمولاً در تولید و ساخت قطعاتی مانند دستگیره‌ها، رینگ‌ها، آینه‌ها، لوازم خانگی، مبلمان فلزی و شیرآلات استفاده می‌شود. این پوشش علاوه بر زیبایی، مقاومت مناسبی در برابر زنگ‌زدگی و خراش دارد و باعث افزایش عمر مفید قطعه می‌شود.

صنعت خودرو

در صنعت خودروسازی، آبکاری کروم از دیرباز به عنوان یکی از جذاب‌ترین و مقاوم‌ترین پوشش‌های فلزی شناخته می‌شود. قطعاتی مانند سپر، رینگ، آینه‌های جانبی، دستگیره‌ها، قاب چراغ‌ها و تزئینات داخلی اغلب با کروم پوشش داده می‌شوند تا ظاهری درخشان و مقاوم در برابر شرایط محیطی پیدا کنند.

در خودروهای کلاسیک و لوکس، درخشندگی خاص کروم یکی از نشانه‌های اصالت و کیفیت بالاست. امروزه نیز با وجود پیشرفت رنگ‌ها و پوشش‌های جدید، آبکاری کروم همچنان یکی از گزینه‌های محبوب در طراحی بدنه و اجزای ظاهری خودرو به شمار می‌آید.

صنایع ابزارسازی و ماشین‌آلات

در کاربردهای صنعتی، نوع کروم سخت به دلیل مقاومت بالا در برابر سایش، خوردگی و حرارت مورد استفاده قرار می‌گیرد. این نوع کروم‌کاری به‌ویژه در قطعاتی که در تماس مداوم با فشار، حرکت یا اصطکاک هستند، اهمیت زیادی دارد.

قطعاتی مانند شفت‌ها، سیلندرهای هیدرولیک، قالب‌های تزریق پلاستیک، غلطک‌های صنعتی، پیستون‌ها و ابزارهای برش معمولاً با کروم سخت پوشش داده می‌شوند تا عمر کاری آن‌ها افزایش یابد و از فرسایش سریع جلوگیری شود.

این نوع پوشش همچنین باعث کاهش اصطکاک بین قطعات متحرک شده و عملکرد دستگاه را روان‌تر و کارآمدتر می‌کند.

کاربردهای آبکاری کروم


صنایع نفت، گاز و پتروشیمی

در محیط‌های خورنده و پر فشار مانند صنایع نفت و گاز، قطعات فلزی دائماً در معرض مواد شیمیایی، نمک و رطوبت بالا هستند. آبکاری کروم سخت در این صنایع به عنوان لایه‌ای محافظ برای جلوگیری از خوردگی و سایش قطعاتی مانند شیرها، پمپ‌ها، ولوها و اتصالات به کار می‌رود. این پوشش باعث افزایش مقاومت سطحی در برابر اکسیداسیون و فرسایش شیمیایی شده و از خرابی زودرس تجهیزات جلوگیری می‌کند.

صنایع قالب‌سازی و تولید دقیق

در قالب‌سازی، قطعات باید دارای سطحی بسیار صاف، صیقلی و مقاوم در برابر چسبندگی مواد باشند. کروم‌کاری با ایجاد سطحی سخت و براق، موجب سهولت جدا شدن مواد از قالب و افزایش دقت ابعادی می‌شود. به همین دلیل، قالب‌های تزریق پلاستیک، ریخته‌گری تحت فشار و قالب‌های لاستیکی اغلب با کروم سخت پوشش داده می‌شوند تا هم کیفیت سطح محصول نهایی افزایش یابد و هم عمر قالب طولانی‌تر شود.

صنایع نظامی، هوایی و دریایی

در صنایع حساس مانند هوافضا و تجهیزات نظامی، از آبکاری کروم سخت برای افزایش مقاومت قطعات در برابر دما، فشار و سایش شدید استفاده می‌شود. در وسایل نقلیه‌ی هوایی و دریایی نیز، لایه کروم از خوردگی ناشی از رطوبت، نمک دریا و تغییرات دمایی جلوگیری می‌کند و عملکرد پایدار قطعات را تضمین می‌نماید.

مزایای آبکاری کروم

این نوع آبکاری علاوه بر افزایش زیبایی قطعه، از سطح فلز در برابر عوامل مخرب محیطی نیز محافظت می‌کند. مهم‌ترین مزایای کروم کاری عبارت‌اند از:

مقاومت بالا در برابر خوردگی و زنگ‌زدگی

یکی از مهم‌ترین دلایل استفاده از آبکاری کروم، افزایش مقاومت قطعات فلزی در برابر رطوبت، مواد شیمیایی و عوامل خورنده است. این پوشش از تماس مستقیم فلز با محیط جلوگیری کرده و احتمال زنگ‌زدگی را به میزان قابل توجهی کاهش می‌دهد.

افزایش سختی سطح قطعه

کروم فلزی بسیار سخت است و پس از آبکاری، سطح قطعه در برابر سایش، ضربه و فرسودگی مقاوم‌تر می‌شود. به همین دلیل از آبکاری کروم سخت برای قطعات صنعتی، قالب‌ها، شفت‌ها و تجهیزات مکانیکی استفاده می‌شود.

ظاهر براق و لوکس

یکی از ویژگی‌های شناخته‌شده این مدل آبکاری، ایجاد سطحی کاملاً صاف، براق و آینه‌ای است. این ویژگی باعث شده است که آبکاری کروم در ساخت قطعات تزئینی خودرو، لوازم خانگی، شیرآلات و تجهیزات دکوراتیو محبوبیت زیادی داشته باشد.

افزایش طول عمر قطعات

با محافظت از سطح فلز در برابر سایش، خوردگی و اکسید شدن، عمر مفید قطعات افزایش پیدا می‌کند و نیاز به تعمیر یا تعویض آن‌ها کاهش می‌یابد. این موضوع در بلندمدت باعث صرفه‌جویی در هزینه‌های نگهداری خواهد شد.

مقاومت در برابر حرارت

پوشش کروم در برابر دماهای نسبتاً بالا پایداری خوبی دارد و به‌راحتی کیفیت خود را از دست نمی‌دهد. به همین دلیل در بسیاری از قطعاتی که در معرض گرما قرار دارند نیز مورد استفاده قرار می‌گیرد.

نظافت و نگهداری آسان

سطح صاف و صیقلی کروم باعث می‌شود گردوغبار، چربی و آلودگی به سختی روی آن باقی بماند. همچنین تمیز کردن این سطوح با یک دستمال نرم و مواد شوینده ملایم به‌راحتی امکان‌پذیر است.

افزایش ارزش ظاهری محصول

بسیاری از تولیدکنندگان برای افزایش کیفیت ظاهری محصولات خود از آبکاری کروم استفاده می‌کنند. ظاهر درخشان و حرفه‌ای این پوشش می‌تواند ارزش بصری محصول را افزایش داده و رضایت مشتری را بیشتر کند.

معایب آبکاری کروم

با وجود مزایای متعدد، این مدل آبکاری نیز محدودیت‌ها و معایبی دارد که بهتر است پیش از انتخاب این روش با آن‌ها آشنا باشید. آگاهی از این موارد به شما کمک می‌کند تا متناسب با نوع قطعه و شرایط استفاده، بهترین نوع پوشش را انتخاب کنید.

احتمال ایجاد ترک در اثر ضربه شدید

اگرچه کروم سختی بالایی دارد، اما در برابر ضربات بسیار شدید ممکن است دچار ترک‌های ریز یا لب‌پریدگی شود. به همین دلیل برای قطعاتی که تحت ضربات مداوم قرار می‌گیرند، باید ضخامت و نوع آبکاری با دقت انتخاب شود.

نیاز به آماده‌سازی دقیق سطح

کیفیت نهایی کروم کاری تا حد زیادی به آماده‌سازی سطح قطعه بستگی دارد. هرگونه آلودگی، زنگ‌زدگی یا ناهمواری روی سطح می‌تواند باعث کاهش چسبندگی پوشش و افت کیفیت نهایی شود.

هزینه اجرای نسبتاً بالا

در مقایسه با برخی روش‌های پوشش‌دهی، پوشش کروم به تجهیزات تخصصی، مواد اولیه مناسب و مراحل اجرایی دقیق نیاز دارد؛ به همین دلیل هزینه اجرای آن معمولاً بیشتر از روش‌های ساده‌تر است.

محدودیت در اجرای قطعات پیچیده

در قطعاتی که دارای حفره‌های عمیق، زوایای تیز یا هندسه بسیار پیچیده هستند، ممکن است ضخامت پوشش در تمام نقاط کاملاً یکنواخت نباشد و برای دستیابی به کیفیت مطلوب به تجهیزات پیشرفته‌تری نیاز باشد.

دشواری در ترمیم موضعی

اگر بخشی از پوشش کروم آسیب ببیند، معمولاً امکان ترمیم همان قسمت به‌صورت کاملاً یکدست وجود ندارد و در بسیاری از موارد لازم است کل قطعه دوباره آبکاری شود.

ملاحظات زیست‌محیطی

در برخی روش‌های سنتی آبکاری کروم از مواد شیمیایی استفاده می‌شود که در صورت مدیریت نادرست می‌توانند برای محیط زیست و سلامت انسان مضر باشند. به همین دلیل واحدهای آبکاری معتبر از تجهیزات تصفیه و استانداردهای زیست‌محیطی استفاده می‌کنند.

جدول مقایسه مزایا و معایب آبکاری کروم

مزایا

معایب

مقاومت بالا در برابر زنگ‌زدگی و خوردگی

هزینه اجرای نسبتاً بالا

افزایش سختی و مقاومت در برابر سایش

نیاز به آماده‌سازی دقیق سطح

ایجاد ظاهری براق، زیبا و لوکس

امکان ترک یا لب‌پریدگی در ضربات شدید

افزایش طول عمر قطعات

دشواری ترمیم موضعی پوشش

مقاومت مناسب در برابر حرارت

محدودیت در آبکاری برخی قطعات با شکل پیچیده

نظافت و نگهداری آسان

وجود ملاحظات زیست‌محیطی در برخی روش‌های سنتی

افزایش ارزش ظاهری و کیفیت محصول

نیاز به اجرای تخصصی و تجهیزات پیشرفته

سوالات متداول در مورد آبکاری کروم در تهران

کروم کاری فرایندی است که طی آن یک لایه از کروم روی سطح قطعات مختلف قرار می‌گیرد. این پوشش علاوه بر ایجاد ظاهر براق و جذاب، می‌تواند مقاومت قطعه را در برابر خوردگی، سایش، رطوبت و عوامل محیطی افزایش دهد. از آبکاری کروم در صنایع خودروسازی، لوازم خانگی، تجهیزات صنعتی، قطعات دکوراتیو و بسیاری از محصولات فلزی استفاده می‌شود.

آبکاری کروم را می‌توان روی فلزات مختلف انجام داد، اما نوع فلز پایه و شرایط سطح آن در نتیجه نهایی تأثیر زیادی دارد. فولاد، آهن، مس، برنج و برخی آلیاژها از جمله موادی هستند که امکان آبکاری کروم روی آن‌ها وجود دارد. پیش از آبکاری، سطح قطعه باید به‌خوبی تمیز، چربی‌زدایی و آماده‌سازی شود تا پوشش کروم چسبندگی مناسبی داشته باشد.

کروم تزئینی بیشتر با هدف ایجاد سطحی براق، زیبا و مقاوم در برابر خوردگی انجام می‌شود و معمولاً ضخامت پوشش آن کمتر است. در مقابل، کروم سخت برای افزایش مقاومت قطعه در برابر سایش، اصطکاک و خوردگی مورد استفاده قرار می‌گیرد و ضخامت پوشش آن بیشتر است. انتخاب بین این دو روش به نوع قطعه، شرایط کاری و هدف از آبکاری بستگی دارد.

مهم‌ترین مزیت کروم کاری، افزایش مقاومت سطح قطعه و بهبود ظاهر آن است. این پوشش می‌تواند مقاومت در برابر سایش و خوردگی را افزایش دهد و در بسیاری از قطعات باعث افزایش طول عمر سطحی شود. همچنین ظاهر براق و یکنواخت کروم باعث شده است این روش در قطعاتی که جنبه دکوراتیو دارند نیز کاربرد گسترده‌ای داشته باشد.

ماندگاری کروم به عواملی مانند نوع کروم، ضخامت پوشش، جنس قطعه، کیفیت آماده‌سازی سطح و شرایط استفاده بستگی دارد. قطعه‌ای که به‌درستی آماده‌سازی شده و با ضخامت مناسب آبکاری شده باشد، معمولاً دوام بالاتری خواهد داشت. تماس مداوم با مواد شیمیایی، رطوبت، سایش شدید و ضربه می‌تواند باعث کاهش عمر پوشش شود.

کدر شدن یا پوسته‌پوسته شدن پوشش کروم می‌تواند دلایل مختلفی داشته باشد. آماده‌سازی نامناسب سطح، وجود چربی و آلودگی، کیفیت پایین فرایند آبکاری، چسبندگی ضعیف لایه‌ها یا شرایط نامناسب حمام آبکاری از عوامل احتمالی هستند. کنترل دقیق مراحل پیش از آبکاری و رعایت پارامترهای فرایند می‌تواند احتمال ایجاد چنین مشکلاتی را کاهش دهد.

هزینه پوشش کروم در تهران به عواملی مانند ابعاد و وزن قطعه، جنس فلز پایه، نوع آبکاری، ضخامت موردنظر، میزان آماده‌سازی سطح و تعداد قطعات بستگی دارد. قطعاتی که سطح آن‌ها نیاز به پولیش، پرداخت یا آماده‌سازی بیشتری داشته باشند، معمولاً هزینه بیشتری برای آبکاری خواهند داشت. برای برآورد دقیق، بررسی نوع و وضعیت قطعه پیش از شروع فرایند ضروری است.

حرف آخر

آبکاری کروم ترکیبی از علم و زیبایی است که فلزات معمولی را به سطوحی درخشان، مقاوم و ماندگار تبدیل می‌کند. این فرآیند با ایجاد لایه‌ای از کروم بر روی سطح فلز، نه‌تنها جلوه‌ای آینه‌ای و لوکس به آن می‌بخشد، بلکه مقاومت بالایی در برابر سایش، خوردگی و زنگ‌زدگی ایجاد می‌کند. از تزئینات خودرو گرفته تا قطعات صنعتی و قالب‌های دقیق، کروم‌کاری نقشی اساسی در افزایش دوام و جذابیت محصولات دارد و به‌عنوان یکی از ماندگارترین و پرکاربردترین روش‌های پوشش‌دهی فلزات شناخته می‌شود.

آبکاری سرد چیست

کاربردها و مزایای آبکاری گالوانیزه سرد

تصور کنید یک قطعه فلزی دارید که باید سال‌ها در برابر باران، رطوبت، گردوغبار و مواد شیمیایی دوام بیاورد؛ اما نه آن‌قدر بودجه دارید که از پوشش‌های پیچیده استفاده کنید، و نه زمان کافی برای فرآیندهای پرهزینه و طولانی. اینجاست که آبکاری سرد مثل یک راه‌حل هوشمندانه وارد میدان می‌شود.

آبکاری سرد، برخلاف تصور رایج که پوشش فلزات را به حرارت بالا گره می‌زند، در دمای محیط انجام می‌شود و با یک لایه‌ی نازک اما مؤثر، سطح فلز را زره‌پوش می‌کند. این روش ترکیبی از علم، صرفه‌جویی و سادگی است که در بسیاری از صنایع، از خودروسازی گرفته تا ساخت‌وساز و حتی تولید زیورآلات، نقش حیاتی دارد.

در این مقاله، با نگاهی دقیق و کاربردی به دنیای این پروسه وارد می‌شویم؛ مزایا، محدودیت‌ها، کاربردها و تفاوتش با سایر روش‌های آبکاری را بررسی می‌کنیم و خواهیم دید چرا این تکنیک، انتخاب اول بسیاری از مهندسان و تولیدکنندگان مدرن شده است.

آبکاری سرد چیست و چگونه انجام می‌شود؟

آبکاری سرد (Cold Galvanizing) فرآیندی است که در آن یک لایه نازک فلزی، مانند روی، نیکل یا کروم، بدون نیاز به حرارت بالا روی سطح فلزات دیگر، مثل فولاد یا آهن، پوشش داده می‌شود. برخلاف روش‌های سنتی که نیاز به دمای بالا دارند، این روش معمولاً در دمای محیط انجام می‌شود و به همین دلیل به آن گالوانیزه سرد گفته می‌شود.

این فرآیند معمولاً با استفاده از روش‌های الکتروشیمیایی یا اسپری فلز روی سطح قطعه صورت می‌گیرد و هدف اصلی آن محافظت از فلز پایه در برابر خوردگی، افزایش دوام و بهبود ظاهر سطح است.

این مدل آبکاری به دلیل سهولت اجرا، صرفه‌جویی در انرژی و کاهش هزینه‌ها، در صنایع مختلفی مانند خودروسازی، الکترونیک و ساخت قطعات صنعتی کاربرد فراوان دارد.


مزایای آبکاری گالوانیزه سرد


مزایای آبکاری سرد

این پروسه به عنوان یکی از روش‌های نوین پوشش‌دهی سطح، مزایای قابل توجهی نسبت به روش‌های سنتی مانند آبکاری گرم یا رنگ‌کاری دارد. این روش با فراهم کردن ترکیبی از کیفیت، صرفه‌جویی و انعطاف‌پذیری، به‌ویژه در صنایع حساس به دما یا نیازمند کنترل دقیق کیفیت سطح، بسیار مورد توجه قرار گرفته است. در ادامه، مهم‌ترین مزایای گالوانیزه سرد را بررسی می‌کنیم:

۱. محافظت مؤثر در برابر خوردگی

یکی از مهم‌ترین اهداف آبکاری، محافظت فلزات در برابر زنگ‌زدگی و اکسید شدن است. آبکاری سرد با ایجاد یک لایه یکنواخت از فلزاتی مانند روی یا نیکل روی سطح فلز پایه، مانع از تماس مستقیم آن با رطوبت و عوامل خورنده محیطی می‌شود. این خاصیت به‌ویژه در مناطق با رطوبت بالا یا محیط‌های صنعتی بسیار حائز اهمیت است.

۲. حفظ ساختار فلز پایه (بدون تنش حرارتی)

از آنجا که گالوانیزه سرد در دمای محیط یا نزدیک به آن انجام می‌شود، هیچگونه تنش حرارتی به قطعه وارد نمی‌شود. این ویژگی به‌ویژه برای قطعاتی که به حرارت حساس هستند، مانند قطعات با تلرانس دقیق یا آلیاژهای خاص، بسیار مفید است.

۳. صرفه‌جویی در انرژی و هزینه

آبکاری سرد برخلاف فرآیندهای حرارتی، نیاز به مصرف بالای انرژی برای گرم‌کردن حمام فلز ندارد. این موضوع نه تنها هزینه‌های انرژی را کاهش می‌دهد، بلکه باعث ساده‌تر شدن تجهیزات مورد نیاز نیز می‌شود. همچنین زمان آماده‌سازی و اجرا در بسیاری از موارد کوتاه‌تر است، که منجر به افزایش بهره‌وری تولید می‌شود.

۴. بهبود ظاهر سطحی و زیبایی بصری

سطح نهایی ایجاد شده توسط این رویکرد معمولاً صاف، یکنواخت و براق است. این ویژگی باعث می‌شود که از این روش علاوه‌بر کاربردهای فنی، در مصارف تزئینی نیز استفاده شود. ظاهر نهایی قابل تنظیم است و می‌تواند مات، براق، یا بافت‌دار باشد.

۵. قابلیت اجرای موضعی و بدون نیاز به غوطه‌وری کامل

در برخی موارد نیاز است تنها بخشی از یک قطعه آبکاری شود. برخلاف روش‌های سنتی که قطعه باید به‌طور کامل در حمام مذاب قرار گیرد، آبکاری سرد می‌تواند به‌صورت موضعی با قلم‌موی مخصوص، اسپری یا اعمال الکتروشیمیایی انجام شود. این مزیت موجب کاهش مصرف مواد اولیه و دقت بیشتر در پوشش‌دهی می‌شود.

۶. سازگاری با قطعات پیچیده و هندسه‌های خاص

به دلیل ماهیت فرآیند، آبکاری سرد امکان پوشش‌دهی یکنواخت بر روی سطوح پیچیده، زوایا و حفره‌های داخلی را فراهم می‌کند. این موضوع در قطعات صنعتی با طراحی‌های پیچیده مکانیکی بسیار ارزشمند است.

مراحل آبکاری گالوانیزه سرد

در این روش، برخلاف گالوانیزه گرم، لایه روی با استفاده از محلول یا رنگ غنی از روی و معمولاً به کمک تجهیزات پاششی یا قلم‌مو روی سطح فلز ایجاد می‌شود. کیفیت نهایی آبکاری تا حد زیادی به آماده‌سازی صحیح سطح و اجرای دقیق هر مرحله بستگی دارد.

۱. آماده‌سازی و تمیزکاری سطح فلز

اولین مرحله، پاک‌سازی کامل سطح قطعه است. هرگونه چربی، روغن، گردوغبار، رطوبت، زنگ‌زدگی و آلودگی می‌تواند مانع چسبندگی مناسب پوشش روی شود. به همین دلیل، سطح فلز با روش‌هایی مانند چربی‌گیری، شست‌وشوی مناسب و در صورت نیاز سندبلاست یا برس‌کاری آماده می‌شود.

۲. زنگ‌زدایی و حذف آلودگی‌های سطحی

اگر قطعه دارای زنگ‌زدگی یا پوسته‌های اکسیدی باشد، این لایه‌ها باید کاملاً از سطح جدا شوند. برای این کار می‌توان از روش‌های مکانیکی مانند سنباده‌زنی، برس سیمی و سندبلاست استفاده کرد. هرچه سطح فلز تمیزتر و یکنواخت‌تر باشد، چسبندگی پوشش گالوانیزه سرد نیز بهتر خواهد بود.

۳. خشک کردن و بررسی سطح

پس از تمیزکاری، سطح قطعه باید کاملاً خشک شود. وجود رطوبت می‌تواند کیفیت پوشش را کاهش دهد و باعث ایجاد مشکلاتی مانند پوسته‌شدن یا کاهش چسبندگی شود. در این مرحله، سطح از نظر باقی‌ماندن چربی، زنگ‌زدگی، گردوغبار و سایر آلودگی‌ها نیز بررسی می‌شود.

۴. آماده‌سازی مواد گالوانیزه سرد

در این مرحله، ماده پوشش‌دهنده حاوی درصد بالایی از پودر روی آماده استفاده می‌شود. بسته به نوع محصول و دستورالعمل سازنده، ممکن است نیاز باشد مواد به‌خوبی مخلوط یا همگن شوند تا ذرات روی در تمام قسمت‌های پوشش به شکل یکنواخت توزیع شوند.

۵. اعمال پوشش روی سطح

پس از آماده‌سازی قطعه و مواد، پوشش گالوانیزه سرد روی سطح اعمال می‌شود. این کار می‌تواند با استفاده از اسپری، پیستوله یا در برخی کاربردها با قلم‌مو انجام شود. پوشش باید به‌صورت یکنواخت روی تمام قسمت‌های موردنظر قرار بگیرد و ضخامت آن نیز متناسب با شرایط محیطی و میزان حفاظت موردنیاز باشد.

۶. خشک شدن و تشکیل لایه محافظ

بعد از اجرای پوشش، قطعه باید برای مدت مشخصی در شرایط مناسب باقی بماند تا لایه گالوانیزه کاملاً خشک و تثبیت شود. زمان خشک شدن به نوع ماده مورد استفاده، ضخامت پوشش، دمای محیط و میزان رطوبت بستگی دارد. تا پیش از خشک شدن کامل، بهتر است قطعه در معرض رطوبت، بارندگی یا تماس شدید قرار نگیرد.

۷. کنترل کیفیت پوشش

در پایان، کیفیت لایه ایجادشده بررسی می‌شود. یکنواختی پوشش، میزان چسبندگی، ضخامت لایه و وجود عیوبی مانند ترک، حباب، پوسته‌شدن یا قسمت‌های بدون پوشش از مواردی هستند که باید کنترل شوند. اگر بخشی از سطح پوشش مناسبی نداشته باشد، معمولاً پس از آماده‌سازی مجدد همان قسمت، پوشش ترمیم می‌شود.

۸. ترمیم و نگهداری پوشش

یکی از مزیت‌های گالوانیزه سرد، امکان ترمیم نسبتاً آسان قسمت‌های آسیب‌دیده است. اگر پوشش در اثر ضربه، سایش یا عوامل محیطی آسیب ببیند، ابتدا قسمت آسیب‌دیده تمیز و آماده شده و سپس ماده حاوی روی مجدداً روی آن اعمال می‌شود. بازرسی دوره‌ای نیز می‌تواند از گسترش خوردگی و آسیب به سطح فلز جلوگیری کند.


مراحل آبکاری سرد


کاربردهای رایج آبکاری سرد

این پروسه به دلیل مزایای فراوانی مانند عدم نیاز به دمای بالا، سهولت اجرا، صرفه‌جویی اقتصادی و قابلیت انجام بر روی قطعات حساس، در طیف گسترده‌ای از صنایع مورد استفاده قرار می‌گیرد. این روش نه‌تنها به‌عنوان یک راهکار محافظتی، بلکه به‌عنوان یک تکنیک زیبایی‌بخش و عملکردی در سطوح فلزی کاربرد دارد. در ادامه به مهم‌ترین حوزه‌هایی که از گالوانیزه سرد بهره می‌برند اشاره می‌کنیم:

  • صنعت خودروسازی

در صنعت خودروسازی، قطعات فلزی باید در برابر خوردگی، رطوبت، اصطکاک و شرایط محیطی سخت مقاومت داشته باشند. از روش سرد برای پوشش‌دهی اجزایی مانند پیچ‌ومهره‌ها، قطعات بدنه، رینگ‌ها، بست‌ها، و بخش‌هایی از سیستم اگزوز استفاده می‌شود. این روش باعث افزایش عمر قطعات، کاهش هزینه‌های نگهداری و بهبود ظاهر خودرو می‌گردد.

  • صنایع الکترونیک و برق

در صنعت الکترونیک، رسانایی بالا و مقاومت در برابر اکسیداسیون از اهمیت زیادی برخوردار است. آبکاری سرد با فلزاتی مانند نیکل، قلع یا طلا، روی کانکتورها، پایانه‌ها (ترمینال‌ها)، بوردهای مدار چاپی (PCB) و قطعات حساس اعمال می‌شود تا هم از نظر عملکرد و هم از نظر دوام، استانداردهای لازم را تأمین کند.

  • تجهیزات صنعتی و ماشین‌آلات

در بسیاری از دستگاه‌های صنعتی و خطوط تولید، گالوانیزه سرد بر روی قطعاتی مانند شفت‌ها، چرخ‌دنده‌ها، رولرها و اتصالات به کار می‌رود تا از سایش، خوردگی و زنگ‌زدگی جلوگیری شود. این پوشش‌ها می‌توانند مقاومت سطح را به‌شدت افزایش دهند و از توقف‌های غیرضروری در خطوط تولید جلوگیری کنند.

  • صنعت ساختمان و تأسیسات

در تجهیزات ساختمانی مانند بست‌ها، پیچ و مهره‌ها، لوله‌ها، فلنج‌ها و قطعات نصب تأسیسات، این نوع آبکاری (به‌ویژه با روی یا زینک) کاربرد فراوانی دارد. این روش نه‌تنها از خوردگی جلوگیری می‌کند، بلکه به حفظ یکپارچگی سازه در درازمدت کمک می‌کند.

  • صنایع خانگی و لوازم مصرفی

در تولید بسیاری از لوازم خانگی مانند شیرآلات، دستگیره‌ها، لولاها، یراق‌آلات کابینت، اجزای فلزی مبلمان و ابزارهای دستی، از آبکاری سرد استفاده می‌شود تا این قطعات هم زیبا باشند و هم در برابر رطوبت و ساییدگی مقاوم بمانند. ظاهر براق یا مات حاصل از این فرآیند، حس کیفیت و دوام را به مصرف‌کننده منتقل می‌کند.

  • مصارف هنری و تزئینی

این روش همچنین در صنایع دستی، زیورآلات، ماکت‌سازی و اشیاء دکوراتیو کاربرد دارد. این روش امکان ایجاد سطوحی با بافت و رنگ دلخواه (طلایی، نقره‌ای، برنزی، و…) را فراهم می‌کند، بدون اینکه نیاز به ابزارهای صنعتی یا حرارت بالا باشد.

  • تعمیر و بازسازی قطعات فرسوده

یکی دیگر از کاربردهای مهم آبکاری سرد، در فرآیند تعمیر و بازسازی قطعات آسیب‌دیده یا فرسوده است. با استفاده از این روش، می‌توان لایه‌ای محافظ روی سطوح آسیب‌دیده اعمال کرد و عمر مفید آن‌ها را افزایش داد، بدون نیاز به تعویض کامل قطعه.


کاربردهای رایج آبکاری سرد


چالش‌ها و محدودیت‌های آبکاری سرد

اگرچه گالوانیزه سرد به‌دلیل مزایای فراوانش مانند اجرای ساده، هزینه کمتر و مناسب بودن برای قطعات حساس به حرارت، جایگاه ویژه‌ای در صنعت پیدا کرده است، اما این روش نیز همچون هر فناوری دیگری با چالش‌ها و محدودیت‌هایی همراه است. آگاهی از این نقاط ضعف به تصمیم‌گیری بهتر در انتخاب روش پوشش‌دهی مناسب کمک می‌کند. در ادامه به مهم‌ترین محدودیت‌ها و چالش‌های این مدل آبکاری می‌پردازیم:

وابستگی شدید به تمیزی سطح

یکی از مهم‌ترین شرایط موفقیت، آماده‌سازی دقیق سطح قطعه پیش از شروع فرآیند است. سطح قطعه باید کاملاً عاری از روغن، چربی، زنگ‌زدگی، گرد و غبار و هر نوع آلودگی دیگر باشد. در غیر این صورت، چسبندگی پوشش فلزی کاهش می‌یابد و لایه آبکاری ممکن است به‌مرور زمان جدا شود یا پوسته کند. این موضوع در تولید انبوه می‌تواند منجر به افزایش هزینه‌ها و کاهش کیفیت نهایی شود.

ضخامت محدود پوشش

در فرآیند آبکاری سرد معمولاً نمی‌توان لایه‌های بسیار ضخیم از فلز را روی سطح اعمال کرد. این موضوع به‌ویژه در کاربردهایی که نیاز به مقاومت مکانیکی یا خوردگی بالایی دارند، می‌تواند یک محدودیت محسوب شود. در مقایسه با آبکاری گرم یا پوشش‌های گالوانیزه حرارتی، ضخامت پوشش حاصل از گالوانیزه سرد کمتر و در برابر شرایط محیطی سخت ضعیف‌تر است.

حساسیت بالا به شرایط محیطی و زمان اجرا

این فرآیند باید در شرایط محیطی کنترل‌شده انجام شود. عواملی مانند دمای محیط، رطوبت، جریان هوا و زمان خشک شدن بر کیفیت نهایی پوشش تأثیر مستقیم دارند. تغییرات ناگهانی در این پارامترها می‌تواند باعث بروز مشکلاتی مانند عدم یکنواختی سطح، ایجاد ترک‌های ریز یا کاهش چسبندگی شود.

نیاز به مهارت فنی در اجرا

اجرای صحیح آبکاری سرد، خصوصاً در روش‌های دستی مانند اسپری یا قلم‌مو، نیاز به تجربه و دقت بالا دارد. توزیع نامتناسب مواد، اعمال بیش از حد یا کم‌بودن پوشش می‌تواند به کیفیت پایین منجر شود. بنابراین، آموزش نیروی انسانی و کنترل کیفی دقیق، از الزامات اجرای موفق این روش هستند.

مقاومت محدود در برابر شرایط صنعتی سخت

اگرچه این رویکرد مقاومت مناسبی در برابر رطوبت و خوردگی معمولی دارد، اما در برابر شرایط بسیار خورنده مانند اسیدها، نمک‌های صنعتی یا دماهای بسیار بالا عملکرد محدودی دارد. در چنین مواردی، ممکن است نیاز به روش‌های پوشش‌دهی قوی‌تری مانند پوشش‌های اپوکسی، آبکاری الکترولیتی سنگین یا آبکاری گرم باشد.

عمر کوتاه‌تر در مقایسه با روش‌های صنعتی پیشرفته

در بسیاری از موارد، عمر مفید پوشش ایجادشده با این روش در مقایسه با روش‌هایی مانند روش گرم، پاشش حرارتی یا روکش‌کاری پودری کوتاه‌تر است، به‌ویژه اگر سطح در معرض ضربه، سایش یا محیط‌های اسیدی قرار گیرد.

نتیجه‌گیری

آبکاری سرد، با وجود سادگی ظاهری‌اش، راه‌حلی هوشمندانه برای محافظت و زیباسازی سطوح فلزی در طیف گسترده‌ای از صنایع است. این روش با تکیه بر اجرای سریع، هزینه پایین و عدم نیاز به حرارت، توانسته جایگاه قابل توجهی در تولیدات مدرن پیدا کند. اگرچه محدودیت‌هایی مانند ضخامت کم پوشش، نیاز به سطح کاملاً تمیز و حساسیت به شرایط محیطی دارد، اما در بسیاری از کاربردها می‌تواند جایگزینی کارآمد و مقرون‌به‌صرفه برای روش‌های سنتی‌تر مانند آبکاری گرم باشد. انتخاب آگاهانه این روش، بسته به نوع کاربرد و شرایط محیطی، می‌تواند هم عملکرد فنی قطعات را بهبود دهد و هم هزینه‌های نگهداری و تولید را کاهش دهد.

آبکاری گالوانیزه گرم

آبکاری گرم چیست و چه مزیت‌هایی دارد؟

تصور کنید یک قطعه فولادی‌ در برابر باران‌های اسیدی، رطوبت مداوم و حتی نمک‌های خورنده ساحلی کاملاً مقاوم باشد؛ قطعه‌ای که حتی پس از سال‌ها استفاده همچنان درخشش و استحکام خود را حفظ کند. آیا چنین چیزی ممکن است؟ پاسخ در تکنولوژی‌ای نهفته است که سال‌هاست صنایع بزرگ جهان را متحول کرده است: آبکاری گالوانیزه گرم.

این فرایند شگفت‌انگیز با پوشاندن فولاد در لایه‌ای محافظ از روی مذاب، یک سپر نامرئی اما قدرتمند در برابر خوردگی ایجاد می‌کند و به شما تضمین می‌دهد که سازه‌ها و قطعاتتان حتی در سخت‌ترین شرایط محیطی، پایدار و مقاوم باقی بمانند. در ادامه با رازهای این تکنولوژی حیاتی و کاربردهای بی‌نظیر آن آشنا شوید و دریابید چرا این فرایند یکی از کلیدهای موفقیت در دنیای صنعت امروز است.

آبکاری گالوانیزه گرم چیست؟

در فرآیند گالوانیزه گرم، فولاد با یک لایه نازک محافظ از روی پوشانده می‌شود. این کار از طریق غوطه‌ور کردن فولاد در روی مذاب به انجام خواهد رسید. در طی این غوطه‌وری، روی با فولاد واکنش می‌دهد و لایه‌ای از آلیاژ آهن-روی تشکیل می‌دهد که می‌تواند در برابر خوردگی محافظت ایجاد کند. آبکاری گالوانیزه گرم همچنین با نام‌های گالوانیزه‌کردن یا گالوانیزاسیون نیز شناخته می‌شود.

نکته: توجه داشته باشید که این فرایند، جز روش‌های آبکاری پی وی دی محسوب نمی‌شود!

هدف از آبکاری گالوانیزه گرم چیست؟

هدف از این رویکرد تشکیل یک پوشش محافظ آهن-روی بر روی سطح فولاد است تا از آن در برابر خوردگی محافظت کند. این پوشش باید هم بخش‌های داخلی و هم خارجی محصولات توخالی یا پوسته‌ای را پوشش دهد. پوشش گالوانیزه یک پوشش فداشونده است که با محیط واکنش می‌دهد تا از فولاد زیرین محافظت کند. همچنین، گالوانیزه گرم سطحی مقاوم در برابر ضربه و سایش نسبت به سایر روش‌های حفاظتی ایجاد می‌کند.


فرایند آبکاری گالوانیزه گرم


فرآیند آبکاری گرم چگونه است؟

در مورد هر قطعه‌ای که قرار است گالوانیزه شود، بهتر است ابتدا عملیات جوشکاری انجام شود، زیرا جوشکاری فولاد گالوانیزه نسبت به فولاد پیش‌تصفیه‌شده دشوارتر است. برای فرآیند گالوانیزه کردن، اولین مرحله چربی‌زدایی و پاکسازی سطح فولاد از هرگونه باقی‌مانده یا ذرات سطحی است. این کار باعث می‌شود پوشش روی بتواند به‌خوبی با فولاد واکنش داده و به آن بچسبد. بهترین روش برای تمیز کردن، غوطه‌ور کردن قطعه در محلول قلیایی یا اسیدی و سپس شست‌وشو با آب سرد است.

پس از تمیزکاری سطح قبل از آبکاری، پوششی از فلاکس (Flux) با فرو بردن قطعه در محلول آمونیوم روی ۳۰ درصد با دمای ۶۵ تا ۸۰ درجه سانتی‌گراد اعمال می‌شود. این فرآیند هرگونه اکسید باقیمانده روی سطح را از بین می‌برد تا روی مذاب بتواند با فولاد واکنش دهد. سپس قطعه در روی مذاب با دمای حدود ۴۵۰ درجه سانتی‌گراد برای مدت تقریباً ۴ تا ۵ دقیقه بسته به اینرسی حرارتی قطعه، غوطه‌ور می‌شود. پس از غوطه‌وری در حمام داغ، فولاد گالوانیزه شده را می‌توان در هوا سرد کرد یا در صورت نیاز به سرعت، سردسازی سریع (کوئنچ) انجام داد.

دمای مناسب برای آبکاری گالوانیزه گرم چقدر است؟

دمای مناسب برای گالوانیزه کردن فولاد ۴۵۰ درجه سانتی‌گراد است. روی باید در این دما باشد تا واکنش متالورژیکی بین روی و فولاد صورت گیرد. اگر دما کمتر باشد، ترشوندگی فولاد به‌خوبی انجام نمی‌شود و اگر دما خیلی بیشتر شود، فولاد ممکن است نرم شده یا از شکل بیفتد. همچنین دمای بیش از حد می‌تواند باعث تاب برداشتن قطعه شود، به‌ویژه اگر تنش‌های داخلی در فولاد قبل از گالوانیزه کردن وجود داشته باشد.

آیا گالوانیزه گرم و فرآیندهای گالوانیزه‌کردن یکسان هستند؟

خیر، آبکاری گرم و سایر فرآیندهای گالوانیزه کردن یکسان نیستند. اگرچه هر دو فرآیند به یک نتیجه (پوشش محافظ روی) منتهی می‌شوند، اما روش‌های آن‌ها متفاوت است.

سایر روش‌های گالوانیزه شامل گالوآنیلینگ (Galvannealing) و گالوانیزه الکتریکی (Electro-galvanization) هستند. فرآیند گالوآنیلینگ مشابه گالوانیزه گرم است، اما پس از غوطه‌وری، قطعه تا دمای بیش از ۱۰۵۰ درجه سانتی‌گراد گرم شده و سپس با هوا سرد می‌شود. عملیات بازپخت در این فرآیند باعث واکنش بیشتر بین فولاد و روی می‌شود.

در گالوانیزه الکتریکی، فولاد با استفاده از نمک روی به‌صورت الکترولیتی آبکاری می‌شود. این روش، لایه‌ای بسیار نازک‌تر از روی نسبت به گالوانیزه معمولی ایجاد می‌کند.

حداقل ضخامت فولاد برای آبکاری گالوانیزه گرم چقدر است؟

ضخامت و میزان سیلیکون موجود در فولادی که قرار است پوشش داده شود، تعیین‌کننده حداقل ضخامت پوشش روی خواهد بود. طبق استاندارد ASTM A123، گالوانیزه گرم باید پوششی با ضخامت بین ۱.۴ تا ۳.۹ میلی‌متر ایجاد کند تا بهترین محافظت فراهم شود.

مقدار سیلیکون موجود در فولاد اهمیت دارد، زیرا افزایش محتوای سیلیکون باعث واکنش‌پذیری بیشتر روی می‌شود، بنابراین برای حفظ طول عمر قطعه، به پوشش ضخیم‌تری نیاز خواهد بود. همچنین، فولاد با ضخامت بیشتر نیز پوشش ضخیم‌تری ایجاد می‌کند، زیرا آهن بیشتری در قطعه موجود است و در نتیجه روی بیشتری برای واکنش با آهن مصرف می‌شود، که منجر به ایجاد لایه‌ای محافظ ضخیم‌تر می‌شود.


آبکاری گرم چطور انجام می‌شود؟


آیا آبکاری گرم می‌تواند باعث تاب برداشتن فولاد شود؟

بله، این فرایند می‌تواند باعث تاب برداشتن یا تغییر شکل فولاد شود. زمانی که فولاد در حمام روی داغ غوطه‌ور می‌شود، حرارت حاصل می‌تواند تنش‌های داخلی موجود در فولاد را آزاد کرده و منجر به تاب خوردگی شود.

برای کاهش احتمال این اتفاق، می‌توان فولاد را عملیات تنش‌زدایی یا تمپرینگ (Tempering) کرد تا تنش‌های داخلی آن پیش از گالوانیزه شدن کاهش یابد.

فولاد گالوانیزه گرم در چه مواردی استفاده می‌شود؟

از این فولاد در جاهایی استفاده می‌شود که فولاد در معرض محیط‌های خورنده قرار دارد. این محیط‌ها می‌توانند شامل هوای نمکی، مناطق ساحلی یا دریایی باشند، یا حتی زمانی که فولاد در خاک، بتن یا آب قرار می‌گیرد.

فولاد گالوانیزه فلزی چندمنظوره است و در موارد زیر کاربرد دارد:

  • بدنه خودروها
  • ساخت دوچرخه
  • ساخت بست و پیچ و مهره
  • ساخت تیرهای سازه‌ای در ساختمان‌ها
  • میلگرد در بتن
  • ساخت حصارهای فلزی
  • ساخت دکل‌های برق

کدام صنایع از فولاد آبکاری گالوانیزه گرم استفاده می‌کنند؟

تقریباً در تمام صنایع از فولاد آبکاری گرم استفاده می‌شود. از جمله صنایع اصلی که از این نوع فولاد استفاده می‌کنند عبارت‌اند از:

  • صنعت خودروسازی
  • صنعت ساختمان و عمران
  • مخابرات
  • نفت و گاز
  • هوافضا

در واقع، در هر کاربردی که فولاد در معرض خوردگی باشد، احتمال زیادی وجود دارد که از این فرایند استفاده شود.

ویژگی‌های فولاد گالوانیزه گرم چیست؟

جدول زیر ویژگی‌ها و مزایای این نوع فولاد را شرح می‌دهد:

ویژگی

توضیح

مزیت

مقاومت افزایش‌یافته در برابر خوردگی

توانایی ماده برای مقاومت در برابر تخریب ناشی از محیط زیست افزایش طول عمر قطعه و کاهش نیاز به نگهداری
سختی بیشتر توانایی ماده برای مقاومت در برابر تغییر شکل پلاستیک سطحی

مواد با سختی بالا از استحکام و مقاومت بیشتری بهره‌مند می‌شوند

مقاومت در برابر سایش

توانایی برای مقاومت در برابر فرسایش یا ساییدگی سطح به فولاد این امکان را می‌دهد که در کاربردهای با سایش بالا نیز پوشش محافظ خود را حفظ کند
خودترمیم‌شوندگی خاصیتی که در آن لایه روی در واکنش شیمیایی با الکترولیت قربانی می‌شود و محصولی مقاوم در برابر خوردگی ایجاد می‌کند که از فولاد زیرین محافظت می‌کند

این خاصیت باعث می‌شود که پوشش محافظ عمر بیشتری داشته باشد و عملکرد بلندمدت‌تری ارائه دهد


این ویژگی‌ها فولاد گالوانیزه شده را به گزینه‌ای ایده‌آل برای کاربردهایی تبدیل می‌کند که در آن محافظت در برابر خوردگی و سایش ضروری است.

آیا فولاد گالوانیزه گرم قابلیت جوشکاری دارد؟

بله، امکان جوشکاری فولاد گالوانیزه شده وجود دارد، اما تنها باید در شرایط اضطراری انجام شود. دلیل این امر، انتشار دودهای سمی در حین جوشکاری است که شامل بخار روی و در برخی موارد سرب می‌باشد که خطرات جدی برای سلامت دارند.

علاوه بر این، جوشکاری روی فولادی که قبلاً گالوانیزه شده می‌تواند نقاط ضعیف در ساختار فلز ایجاد کند. برای کاهش این ریسک‌ها، توصیه می‌شود که جوشکاری قبل از عملیات آبکاری گالوانیزه گرم انجام شود.

آیا فولاد گالوانیزه شده بهتر از فولاد گالوآنیل شده (Galvannealed) است؟

خیر، فولاد آبکاری گرم معمولاً بهتر از فولاد گالوآنیل شده نیست. اگرچه این دو نوع فولاد شباهت‌های زیادی دارند، اما تفاوت‌هایی میان آن‌ها وجود دارد که باعث می‌شود گالوانیل در برخی ویژگی‌ها برتر باشد.

آیا فولاد در آبکاری گالوانیزه گرم ضد زنگ است؟

خیر، فولاد گالوانیزه شده کاملاً ضد زنگ نیست. با گذشت زمان، این فولاد می‌تواند تحت تأثیر عوامل خورنده دچار زنگ‌زدگی و خوردگی شود. میزان مقاومت در برابر زنگ‌زدگی به ضخامت پوشش روی بستگی دارد؛ اما حتی در ضخیم‌ترین حالت نیز، این پوشش در نهایت فرسوده خواهد شد.

عواملی که به زنگ‌زدگی فولاد گالوانیزه شده کمک می‌کنند شامل:

  • رطوبت و نم
  • کلرید سدیم (در هوا یا آب)
  • اسیدها
  • آلودگی صنعتی
  • سیمان و گچ حاوی سولفات یا کلرید
  • رشد خزه‌ها و گلسنگ‌ها

در نتیجه، فولاد گالوانیزه شده در برابر زنگ‌زدگی مقاوم است اما کاملا ضد زنگ نیست.

مزایای آبکاری گالوانیزه گرم چیست؟

این فرایند چندین مزیت مهم دارد، از جمله:

  • می‌تواند بیش از ۵۰ سال در برابر عوامل خورنده مقاومت کند.
  • پس از انجام فرایند غوطه‌وری اولیه، فلز گالوانیزه نیاز به نگهداری ندارد.
  • هزینه‌های بلندمدت آن پایین‌تر است و همچنین هزینه اولیه سرمایه‌گذاری کمتری نسبت به بسیاری از روش‌های حفاظت از خوردگی دارد.
  • معمولاً بر اساس استانداردهایی مانند AS 4680:2006 انجام می‌شود و بنابراین ضخامت پوشش حداقلی برای تضمین دوام را دارد.
  • اطمینان می‌دهد که تمام قسمت‌های قطعه در روی مذاب فرو برده شده و در نتیجه پوشش محافظ قوی و یکنواختی ایجاد می‌شود.

آیا فرایند گالوانیزه گرم پر هزینه است؟

خیر، آبکاری گرم به طور خاص گران نیست و می‌تواند روشی بسیار مقرون‌به‌صرفه برای محافظت از مواد در برابر خوردگی باشد، به دلایل زیر:

  • هزینه اولیه پایین‌تر نسبت به بسیاری از روش‌های رایج حفاظت از خوردگی برای فولاد.
  • طول عمر بالای فولاد گالوانیزه که به کاهش هزینه‌ها در بلندمدت کمک می‌کند.
  • عدم نیاز به هزینه‌های بازرسی یا نگهداری پرهزینه در طول دوره استفاده.
  • در نتیجه، گالوانیزه گرم روشی اقتصادی و موثر برای حفاظت از فولاد در برابر خوردگی است.


مزایای آبکاری گالوانیزه گرم


نتیجه‌گیری

آبکاری گالوانیزه گرم یکی از روش‌های مؤثر، اقتصادی و پایدار برای محافظت از فولاد در برابر خوردگی است که با ایجاد پوششی از روی مذاب، مقاومت بالایی در برابر عوامل محیطی مخرب مانند رطوبت، نم، کلرید و اسید فراهم می‌کند. این پوشش، علاوه بر محافظت طولانی‌مدت، سختی و مقاومت مکانیکی بهتری نیز به فولاد می‌بخشد و برای کاربردهای متنوعی در صنایع مختلف از جمله ساختمان، خودروسازی و نفت و گاز مناسب است.

با وجود برخی محدودیت‌ها مانند احتمال تاب‌برداشتن و نیاز به جوشکاری پیش از گالوانیزه کردن، مزایای گسترده این فرایند از جمله کاهش هزینه‌های نگهداری و طول عمر بالای قطعات، آن را به گزینه‌ای مطلوب و پرکاربرد در صنعت تبدیل کرده است. به طور کلی، آبکاری گالوانیزه گرم راهکاری مطمئن و مقرون‌به‌صرفه برای افزایش دوام و کارایی قطعات فولادی در شرایط سخت محیطی است

آبکاری فلزات در منزل

آموزش آبکاری در خانه همراه با تجهیزات ضروری

تا حالا وسوسه شدی اون درخشش خاص فلزات رو خودت بسازی؟ آبکاری فلزات در منزل دقیقاً همون نقطه‌ایه که علم و هنر به هم می‌رسن؛ جایی که با چند ابزار ساده، کمی دقت و کمی برق، می‌تونی وسایل قدیمی، زنگ‌زده یا بی‌روح رو دوباره زنده کنی و بهشون جلا و دوام ببخشی. این کار نه‌فقط سرگرم‌کننده و خلاقانه‌ست، بلکه احساسی از قدرت و لذت خلق در تو به‌وجود میاره؛ اینکه بتونی با دستان خودت فلز رو براق‌تر از همیشه کنی، حسیه که هیچ خرید آماده‌ای نمی‌تونه جایگزینش بشه.


فیلم آموزش آبکاری در خانه


ابزار، مواد و تجهیزات لازم برای آبکاری خانگی

آبکاری فلزات در منزل با وجود سادگی ظاهری، نیازمند رعایت اصول دقیق، وسایل مناسب و نکات ایمنی است. البته که بهتر است آبکاری PVD را به متخصص امر بسپارید، اما در صورتی که همچنان قصد دارید آبکاری در خانه انجام دهید؛ در ادامه، همهٔ تجهیزات و مواد مورد نیاز را به تفکیک آورده‌ایم:

وسایل و ابزار عمومی

برای انجام آبکاری فلزات در خانه، در ابتدا باید ابزارهایی تهیه شوند که کار را هم ساده‌تر و هم ایمن‌تر کنند. مهم‌ترین وسیله، ظرف مقاوم به مواد شیمیایی است. این ظرف بهتر است از جنس پلاستیک‌های مقاوم مانند پلی‌پروپیلن یا پلی‌اتیلن باشد، زیرا فلز در واکنش‌ها شرکت می‌کند و نتیجهٔ آبکاری را خراب می‌کند. ظرف باید به‌اندازه‌ای باشد که قطعهٔ مورد نظر و فلز آند به‌طور کامل در محلول فرو بروند.

ابزار بعدی، منبع تغذیه یا آداپتور جریان مستقیم (DC) است. ولتاژ مناسب معمولاً بین ۳ تا ۱۲ ولت و شدت جریان بسته به اندازهٔ قطعه بین نیم تا پنج آمپر است. استفاده از آداپتورهای قابل تنظیم یا حتی پاور لپ‌تاپ‌های قدیمی گزینه‌ای ارزان و مطمئن برای شروع است.

برای برقراری اتصال الکتریکی میان قطعهٔ مورد آبکاری (کاتد) و فلز آند، به سیم و گیرهٔ اتصال نیاز دارید. سیم باید از جنس مس با روکش پلاستیکی باشد تا در تماس با محلول آسیب نبیند. گیرهٔ تمساحی کوچک برای نگه‌داشتن قطعه در محلول و اتصال آسان به منبع برق بسیار کاربردی است.

یک ترازوی دیجیتال دقیق نیز برای وزن‌کشی مواد شیمیایی هنگام ساخت محلول الکترولیت در آبکاری فلزات در منزل ضروری است. دقت ترازو باید دست‌کم تا یک‌دهم گرم باشد تا ترکیب محلول‌ها دقیق به‌دست آید. همچنین وجود دماسنج و همزن پلاستیکی یا شیشه‌ای کمک می‌کند تا دمای محلول کنترل شود و از ته‌نشینی نمک‌ها جلوگیری گردد، چون بعضی محلول‌ها باید در دمای خاصی (معمولاً بین ۴۰ تا ۶۰ درجه سانتی‌گراد) نگهداری شوند.

در نهایت، تجهیزات ایمنی شخصی از مهم‌ترین ملزومات کار هستند. دستکش نیتریل یا PVC، عینک ایمنی و ماسک تنفسی برای محافظت در برابر بخارات و تماس با مواد شیمیایی ضروری‌اند. هرگز نباید بدون این تجهیزات کار آبکاری را انجام داد، حتی اگر از محلول‌های ضعیف یا خانگی استفاده شود، چون بخارات اسیدی و تماس مستقیم با پوست در بلندمدت آسیب‌زا هستند.


آموزش آبکاری در خانه


مواد شیمیایی و محلول‌ها

بسته به نوع فلزی که می‌خواهید در آبکاری فلزات در منزل روی سطح بنشانید (مثلاً مس، نیکل، روی یا کروم)، ترکیب محلول فرق می‌کند. اما برای آبکاری در خانه و شروع کار، ساده‌ترین و ایمن‌ترین نوع آبکاری مس و روی است.

مواد پایه برای آبکاری مس:

ماده مقدار تقریبی برای ۱ لیتر محلول توضیح
سولفات مس (CuSO₄·5H₂O) 200 گرم منبع یون‌های مس
اسید سولفوریک (H₂SO₄) 50 میلی‌لیتر برای رسانایی و پایداری محلول
آب مقطر تا ۱ لیتر حلال اصلی
گزینه جایگزین خانگی: محلول سرکه + نمک نسبت ۳ واحد سرکه + ۱ واحد نمک جایگزین ضعیف اما ایمن‌تر برای تمرین خانگی

مواد پایه برای آبکاری روی:

ماده مقدار برای ۱ لیتر محلول توضیح
سولفات روی (ZnSO₄·7H₂O) 150 گرم منبع یون روی
کلرید آمونیوم (NH₄Cl) 50 گرم تثبیت‌کننده و افزایش رسانایی
سرکه سفید + نمک طعام جایگزین ساده برای شروع محلول ملایم و بی‌خطرتر

مواد کمکی و تمیزکننده:

  • آب گرم و مایع ظرفشویی: برای شستن چربی و گرد و غبار اولیه.
  • الکل صنعتی یا استون: برای چربی‌گیری نهایی سطح فلز.
  • برس سیمی نرم یا سنباده نرم (۱۰۰۰ تا ۲۰۰۰): برای صاف کردن سطح.
  • جوش شیرین (سدیم بی‌کربنات): برای خنثی کردن محلول‌های اسیدی پس از پایان کار.

فلزات آند و کاتد

در فرآیند آبکاری فلزات در منزل، دو قطعه فلزی نقش اصلی را بازی می‌کنند: آند و کاتد. آند همان فلزی است که می‌خواهی لایه‌ای از آن را روی سطح قطعه‌ات منتقل کنی. برای مثال، در آبکاری مس باید از یک ورقه یا سیم مسی خالص به‌عنوان آند استفاده شود، و در آبکاری روی باید تکه‌ای فلز روی خالص یا حتی پوستهٔ باتری‌های قدیمی که از فلز روی ساخته شده‌اند به‌کار گرفته شود. این فلز در حین کار یون‌های خود را به محلول الکترولیت می‌دهد تا روی سطح کاتد بنشینند.

کاتد همان قطعه‌ای است که قصد دارید آبکاری در منزل را روی آن انجام دهید. این قطعه می‌تواند از هر فلز دیگری مانند آهن، آلومینیوم، برنج یا فولاد ساخته شده باشد، اما باید توجه داشت که سطح آن باید کاملاً تمیز، بدون زنگ‌زدگی و صاف باشد تا پوشش فلزی جدید به‌صورت یکنواخت روی آن بنشیند. پیش از شروع کار، چربی‌گیری و پرداخت سطح کاتد یکی از مراحل ضروری است، چون حتی چربی یا زنگ جزئی می‌تواند باعث پوسته‌پوسته شدن یا لکه شدن سطح نهایی شود.

وسایل جانبی برای کنترل کیفیت

برای اینکه نتیجهٔ نهایی آبکاری فلزات در منزل صاف، براق و باکیفیت باشد، چند ابزار کمکی مورد نیاز است. کاغذ سنباده‌های نرم با شماره‌های ۸۰۰ تا ۲۵۰۰ برای صاف کردن سطح پس از آبکاری بسیار مؤثر هستند. پس از سنباده‌کاری، استفاده از پولیش مخصوص فلز همراه با یک پارچه نرم می‌تواند سطح را براق و یکنواخت کند. همچنین داشتن تایمر دیجیتال برای کنترل زمان دقیق آبکاری در خانه اهمیت زیادی دارد، چون زمان بیش از حد ممکن است لایه را کدر یا ناهموار کند. در کارهای دقیق‌تر و پیشرفته‌تر، وجود دماسنج و همزن مغناطیسی باعث یکنواختی حرارت و توزیع بهتر یون‌های فلزی در محلول می‌شود و در نتیجه کیفیت پوشش افزایش می‌یابد.

نکات ایمنی حیاتی در آبکاری در خانه

در تمام مراحل آبکاری در منزل، ایمنی باید در اولویت باشد. این کار باید در محیطی با تهویه مناسب یا در فضای باز انجام شود تا بخارات محلول‌ها در محیط تجمع نکنند. تماس مستقیم پوست با محلول‌های شیمیایی حتی در غلظت‌های پایین می‌تواند موجب تحریک یا سوختگی شود، بنابراین همیشه از دستکش و عینک استفاده کنید. پس از پایان کار، تمام ظروف و ابزارها باید با آب و مقداری جوش‌شیرین شسته شوند تا هرگونه باقی‌ماندهٔ اسیدی خنثی شود. محلول‌های استفاده‌شده را نباید در فاضلاب یا محیط تخلیه کرد، زیرا می‌توانند باعث آلودگی خاک و آب شوند. این محلول‌ها را در بطری‌های جداگانه نگه دارید و برای دفع ایمن آن‌ها را به مراکز بازیافت یا دفع مواد شیمیایی تحویل دهید.

مراحل آبکاری فلزات در منزل

پس از آماده‌سازی سطح فلز و تهیهٔ محلول الکترولیت، نوبت به مرحلهٔ اصلی یعنی آبکاری می‌رسد. این مرحله در واقع همان جایی است که لایه‌ای از فلز آند به‌وسیلهٔ جریان الکتریکی روی سطح فلز کاتد می‌نشیند. موفقیت در این بخش به سه عامل مهم بستگی دارد: اتصال صحیح قطعات به منبع تغذیه، کنترل میزان جریان و ولتاژ، و رعایت دقیق زمان آبکاری.

در ابتدا باید قطعات را به منبع برق وصل کنید. قطعه‌ای که قرار است آبکاری شود (کاتد) باید به قطب منفی منبع تغذیه وصل شود و فلز آند، که یون‌های فلزی را به محلول وارد می‌کند، باید به قطب مثبت متصل باشد. این نکته در آبکاری فلزات در منزل بسیار مهم است، زیرا اگر اتصال برعکس انجام شود، به‌جای نشستن فلز روی سطح، ممکن است سطح قطعه حل یا سیاه شود. برای این کار از سیم مسی روکش‌دار استفاده کنید تا تماس مستقیم سیم با محلول به حداقل برسد. گیرهٔ اتصال باید محکم باشد و تماس الکتریکی خوبی با فلز برقرار کند تا جریان بدون وقفه عبور کند.

پس از اتصال، در این مرحله از آبکاری در خانه هر دو قطعه باید کاملاً درون محلول فرو روند، اما نباید با هم تماس مستقیم داشته باشند. فاصلهٔ میان آند و کاتد بسته به اندازهٔ ظرف و قطعات معمولاً بین سه تا ده سانتی‌متر در نظر گرفته می‌شود. اگر فاصله بیش از حد کم باشد، جریان به‌صورت نقطه‌ای متمرکز می‌شود و سطح ناهموار خواهد شد، و اگر بیش از حد زیاد باشد، لایهٔ فلزی به درستی تشکیل نمی‌شود.

اکنون باید منبع تغذیه را روشن کنید و جریان را به‌آرامی افزایش دهید تا در محدودهٔ مناسب قرار گیرد. برای آبکاری‌های خانگی با محلول‌های ضعیف (مانند سرکه و نمک)، معمولاً ولتاژ بین ۳ تا ۶ ولت و جریان کمتر از ۱ آمپر کافی است. در آبکاری با محلول‌های حرفه‌ای‌تر، ولتاژ ممکن است تا ۱۲ ولت هم برسد، اما باید با احتیاط عمل کرد، زیرا افزایش بیش از اندازهٔ جریان باعث می‌شود فلز به‌صورت دانه‌دانه یا تیره روی سطح بنشیند. در مقابل، اگر جریان خیلی کم باشد، فرآیند کند شده و پوشش ضعیفی تشکیل می‌شود.


آموزش آبکاری در منزل


در زمان آبکاری فلزات در منزل، باید محلول را گهگاه به‌آرامی هم بزنید تا یون‌ها به‌صورت یکنواخت در سراسر محلول پخش شوند و نقاطی از سطح قطعه از دسترسی یون‌ها محروم نمانند. اگر محلول گرم باشد (حدود ۴۰ تا ۵۰ درجه سانتی‌گراد)، حرکت یون‌ها بهتر انجام می‌شود و سطحی صاف‌تر و براق‌تر به دست می‌آید. مدت‌زمان آبکاری به نوع فلز، غلظت محلول و ضخامت مورد نظر بستگی دارد، اما در شرایط خانگی معمولاً بین ده تا سی دقیقه زمان لازم است. هرچه مدت زمان بیشتر باشد، لایه ضخیم‌تر اما گاهی مات‌تر می‌شود؛ بنابراین بهتر است چند مرحله کوتاه‌تر با شست‌وشوی بین آن‌ها انجام گیرد تا نتیجه‌ای براق‌تر و یکنواخت حاصل شود.

در پایان زمان تعیین‌شده، باید منبع تغذیه را خاموش کرده و قطعه را از محلول خارج کنید. قطعه را بلافاصله در آب مقطر یا آب معمولی بشویید تا نمک‌ها و مواد اضافی روی سطح باقی نمانند. سپس با پارچهٔ نرم آن را خشک کنید. اگر سطح کمی مات به‌نظر می‌رسد، می‌توان با پولیش فلز یا پارچهٔ نخی نرم آن را براق کرد تا لایهٔ نهایی جلوه‌ای آینه‌ای پیدا کند.

یکی از نکات کلیدی در این مرحله از آبکاری در خانه، حفظ یکنواختی جریان در طول فرآیند است. هرگونه نوسان یا قطع و وصل ناگهانی می‌تواند باعث شود سطح فلز به‌صورت تیره یا پوسته‌پوسته درآید. همچنین اگر در محلول حباب‌های زیادی شکل بگیرد، ممکن است نشانهٔ جریان بیش از حد باشد؛ در این صورت باید ولتاژ را کاهش دهید.

در نهایت باید گفت که موفقیت در مرحلهٔ آبکاری فلزات در منزل بیش از هر چیز به دقت، صبر و رعایت جزئیات وابسته است. آبکاری حرفه‌ای با وجود استفاده از تجهیزات ساده در منزل، نیازمند توجه به نظم مراحل و کنترل پیوستهٔ شرایط است. با تمرین چندباره و یادداشت‌برداری از تنظیمات جریان، دما و زمان، می‌توان به ترکیب ایده‌آلی دست یافت که نتیجه‌ای براق، یکنواخت و بادوام ارائه دهد.

آبکاری نیکل و کروم در منزل

آبکاری نیکل و آبکاری کروم از روش‌هایی هستند که بیشتر برای افزایش مقاومت فلز در برابر خوردگی، سایش و همچنین ایجاد ظاهری براق و زیبا مورد استفاده قرار می‌گیرند. با اینکه از نظر فنی امکان اجرای برخی فرآیندهای آبکاری نیکل یا کروم در مقیاس کوچک وجود دارد، اما این دو روش نسبت به آبکاری‌های ساده‌تر، به کنترل دقیق‌تر فرآیند، تجهیزات تخصصی‌تر و رعایت نکات ایمنی بیشتری نیاز دارند. به همین دلیل، انجام آن‌ها در محیط خانه برای افراد کم‌تجربه گزینه مناسبی محسوب نمی‌شود.

آبکاری نیکل در منزل

مشکل اصلی در اجرای آبکاری نیکل در منزل، کنترل دقیق شرایط فرآیند است. کیفیت پوشش به عواملی مانند آماده‌سازی صحیح سطح، ترکیب حمام آبکاری، دما، چگالی جریان و مدت‌زمان فرآیند وابسته است. کوچک‌ترین تغییر در این شرایط می‌تواند باعث ایجاد پوششی کدر، ناهموار یا با چسبندگی ضعیف شود.

از طرف دیگر، برخی مواد مورد استفاده در فرآیندهای آبکاری نیکل می‌توانند برای پوست، چشم و دستگاه تنفسی خطرناک باشند. بنابراین استفاده از مواد شیمیایی آبکاری نیکل بدون شناخت کافی از ویژگی‌های آن‌ها و بدون تجهیزات مناسب توصیه نمی‌شود. اگر هدف، ایجاد یک پوشش بادوام و یکنواخت روی قطعات ارزشمند یا کاربردی است، سپردن فرآیند به واحد آبکاری تخصصی انتخاب مطمئن‌تری خواهد بود.

آبکاری کروم در منزل

این روش بیشتر به دلیل ظاهر براق و مقاومت مناسب پوشش در برابر سایش و عوامل محیطی شناخته می‌شود. با این حال، برخلاف تصور رایج، ایجاد یک پوشش کروم باکیفیت معمولاً فرآیندی ساده نیست و کروم تزئینی در بسیاری از موارد به آماده‌سازی و ایجاد لایه‌های زیرین مناسب، تجهیزات تخصصی و کنترل دقیق شرایط آبکاری نیاز دارد.

در آبکاری صنعتی، معمولاً کیفیت سطح نهایی تنها به مرحله ایجاد لایه کروم وابسته نیست و آماده‌سازی قطعه و لایه‌های زیرین نیز نقش مهمی در نتیجه نهایی دارند. به همین دلیل، تلاش برای اجرای آبکاری کروم در خانه می‌تواند به پوششی نازک، ناهماهنگ یا کم‌دوام منجر شود.

موضوع مهم‌تر، ایمنی مواد و فرآیندهای مرتبط با این روش آبکاری است. برخی فرآیندها می‌توانند با مواد و ترکیبات خطرناک همراه باشند و به همین دلیل نباید مانند یک پروژه ساده خانگی با آن‌ها برخورد کرد. برای قطعاتی که به ظاهر آینه‌ای، مقاومت بالا یا دوام طولانی نیاز دارند، این روش آبکاری بهتر است در محیط تخصصی و تحت شرایط کنترل‌شده انجام شود.

سوالات متدوال آبکاری در منزل

آیا آبکاری فلزات در منزل خطرناک است؟

آبکاری فلزات در خانه می‌تواند خطرناک باشد، به‌ویژه زمانی که بدون دانش کافی، تجهیزات ایمنی و نظارت انجام شود. در این فرآیند معمولاً از محلول‌های شیمیایی استفاده می‌شود که برخی از آن‌ها خاصیت خورندگی یا سمیت دارند و تماس مستقیم آن‌ها با پوست یا چشم می‌تواند آسیب‌زا باشد. علاوه بر این، در آبکاری الکتریکی از جریان برق در کنار مایعات استفاده می‌شود که خطر برق‌گرفتگی را افزایش می‌دهد.

بخارهای آزادشده از بعضی محلول‌ها نیز در صورت استنشاق می‌توانند به دستگاه تنفسی آسیب وارد کنند. از طرف دیگر، پسماندهای حاصل از آبکاری اگر به‌درستی دفع نشوند، برای محیط‌ زیست مضر خواهند بود. به همین دلیل، انجام آبکاری در محیط منزل، به‌خصوص برای افراد کم‌تجربه یا دانش‌آموزان، توصیه نمی‌شود و محیط‌های کارگاهی کنترل‌شده گزینه امن‌تری به شمار می‌روند.

آبکاری فلزات بدون دستگاه امکان‌پذیر است؟

از نظر تئوری، آبکاری فلزات بدون استفاده از دستگاه‌های صنعتی امکان‌پذیر است، اما این موضوع به معنای ساده یا ایمن بودن آن نیست. در برخی روش‌ها از واکنش‌های شیمیایی به‌جای جریان برق استفاده می‌شود تا لایه‌ای از فلز روی سطح قطعه بنشیند. با این حال، کنترل کیفیت در این روش‌ها بسیار دشوار است و عواملی مانند یکنواختی پوشش، ضخامت لایه و چسبندگی به‌سختی قابل تنظیم هستند. حتی در نبود دستگاه‌های پیشرفته، همچنان نیاز به مواد شیمیایی حساس و شرایط دقیق وجود دارد. بنابراین، اگرچه آبکاری بدون دستگاه ممکن است، اما نتیجه آن معمولاً غیرقابل پیش‌بینی و همراه با ریسک است.

آبکاری فلزات در منزل چقدر دوام دارد؟

دوام آبکاری فلزات در خانه به عوامل مختلفی بستگی دارد که مهم‌ترین آن‌ها نوع فلز پوشش‌دهنده، ضخامت لایه آبکاری، کیفیت آماده‌سازی سطح و شرایط محیطی استفاده است. اگر سطح فلز پیش از آبکاری به‌خوبی تمیز و آماده نشده باشد، لایه آبکاری به‌سرعت پوسته می‌شود یا از بین می‌رود. همچنین پوشش‌هایی که نازک هستند یا با روش‌های ساده خانگی ایجاد شده‌اند، در برابر سایش، رطوبت و مواد شیمیایی مقاومت کمتری دارند. در نتیجه، آبکاری انجام‌شده در منزل معمولاً دوام کوتاه‌تری دارد و ممکن است تنها چند ماه یا حداکثر یکی دو سال باقی بماند، در حالی که آبکاری صنعتی می‌تواند برای سال‌های طولانی کیفیت خود را حفظ کند.

آیا آبکاری خانگی کیفیت صنعتی دارد؟

آبکاری خانگی از نظر کیفیت قابل مقایسه با آبکاری صنعتی نیست. در واحدهای صنعتی، تمام شرایط فرآیند از جمله دما، شدت جریان برق، زمان آبکاری و ترکیب شیمیایی محلول‌ها به‌صورت دقیق کنترل می‌شود. همچنین از تجهیزات پیشرفته برای تصفیه و پایش مداوم محلول‌ها استفاده می‌شود که این موضوع باعث یکنواختی، چسبندگی بالا و ظاهر مطلوب پوشش می‌گردد. در مقابل، در آبکاری خانگی چنین کنترلی وجود ندارد و معمولاً پوشش به‌صورت ناهموار یا با چسبندگی کمتر ایجاد می‌شود. به همین دلیل، آبکاری خانگی بیشتر جنبه آزمایشی یا تزئینی دارد و برای قطعات صنعتی یا حساس مناسب نیست.

چه فلزاتی قابلیت آبکاری در منزل دارند؟

بیشتر فلزات از نظر فنی قابلیت آبکاری دارند، اما میزان سهولت و کیفیت این فرآیند برای همه آن‌ها یکسان نیست. فلزاتی مانند آهن، فولاد، مس و آلیاژهای مس معمولاً برای آبکاری مناسب‌تر هستند و راحت‌تر پوشش می‌پذیرند. در مقابل، برخی فلزات مانند آلومینیوم یا فولاد ضدزنگ به دلیل ویژگی‌های سطحی خاص خود نیازمند مراحل آماده‌سازی پیچیده‌تری هستند و آبکاری آن‌ها در محیط‌های غیرصنعتی دشوار است. فلزاتی که به‌عنوان پوشش استفاده می‌شوند نیز بسته به هدف آبکاری انتخاب می‌شوند؛ برای مثال مس اغلب به‌عنوان لایه پایه، نیکل برای مقاومت و کروم برای دوام و ظاهر براق به کار می‌رود. انتخاب صحیح فلز پایه و فلز پوشش‌دهنده نقش مهمی در نتیجه نهایی آبکاری دارد.

سخن آخر

آبکاری فلزات در منزل، ترکیبی از خلاقیت، دقت و تجربه است که به شما اجازه می‌دهد از علم سادهٔ الکتروشیمی برای خلق زیبایی و دوام استفاده کنید. وقتی اصول را یاد بگیرید و ابزارها را درست به کار بگیرید، هر وسیلهٔ فلزی قدیمی می‌تواند دوباره به درخشش روز اولش برگردد یا حتی ظاهری متفاوت و هنری پیدا کند. این کار نه‌فقط یک مهارت فنی، بلکه نوعی لذت شخصی از ساختن و بازآفرینی است؛ احساسی که وقتی برق سطح فلزِ کارِ خودت را زیر نور می‌بینی، به معنای واقعی کلمه لمسش می‌کنی.

آبکاری فانتاکروم

آبکاری فانتاکروم چیست و چه کاربردی دارد؟

وقتی صحبت از زیبایی و جلوه‌های بی‌نظیر روی سطوح فلزی به میان می‌آید، فقط یک پوشش ساده کافی نیست! آبکاری فانتاکروم، دنیایی از رنگ‌های متغیر و درخشش‌های رنگین‌کمانی را به محصولات شما هدیه می‌دهد؛ تکنولوژی‌ای که نه تنها سطح را محافظت می‌کند بلکه حس لوکس بودن و خاص بودن را به چشم‌ها منتقل می‌کند. تصور کنید قطعاتی که در هر زاویه‌ای نور می‌گیرند، رنگ‌های متنوع و زنده‌ای از خود بروز می‌دهند، رنگ‌هایی که تا به حال ندیده‌اید! اگر به دنبال متفاوت بودن و برجسته شدن در میان دیگران هستید، فانتاکروم همان کلید جادویی است که باید آن را کشف کنید.

آبکاری فانتاکروم چیست؟

آبکاری پاششی فانتاکروم (Fantachrome Coating) یکی از روش‌های نوین و جذاب در حوزه پوشش‌دهی سطوح است که به‌خصوص به دلیل جلوه‌های رنگی خاص و درخشانش شهرت یافته است. این نوع آبکاری، ترکیبی از تکنولوژی پیشرفته و هنر ظریف پوشش‌دهی است که باعث می‌شود سطوح فلزی یا غیر فلزی به شکلی بسیار زیبا و چشم‌نواز با رنگ‌های متنوع و طیف‌های رنگین‌کمانی پوشش داده شوند.

تعریف و ماهیت آبکاری فانتاکروم

این نوع آبکاری پاششی در اصل یک فرایند پوشش‌دهی سطحی است که در آن با استفاده از مواد شیمیایی و روش‌های خاص، لایه‌ای نازک و مقاوم روی سطح ایجاد می‌شود که نه تنها باعث حفاظت از آن می‌شود بلکه جلوه‌های رنگی و نوری متنوع و جذابی ایجاد می‌کند. تفاوت اصلی این نوع آبکاری با آبکاری کروم معمولی، در رنگ‌های متنوع و زیبایی است که به سطح می‌بخشد؛ رنگ‌هایی که به صورت تغییرپذیر و با جلوه‌های نوری خاص دیده می‌شوند و باعث می‌شود محصول نهایی ظاهری منحصر به فرد داشته باشد.

تاریخچه مختصر

آبکاری فانتاکروم در سال‌های اخیر با توسعه فناوری‌های پوشش‌دهی و تغییرات در صنعت رنگ و مواد شیمیایی به وجود آمد. پیش از این، آبکاری کروم بیشتر به رنگ نقره‌ای و براق شناخته می‌شد، اما با پیشرفت‌های صورت گرفته در ترکیب مواد و تکنیک‌های لایه‌نشانی، امکان ایجاد رنگ‌های فانتزی و متنوع فراهم شد که در بازارهای مختلف بسیار محبوب شده‌اند.

چگونگی ایجاد جلوه رنگی

یکی از دلایل اصلی محبوبیت آبکاری پاششی فانتاکروم، جلوه‌های نوری و رنگی فوق‌العاده آن است. این جلوه‌ها به دلیل انعکاس نور و شکست‌های نور در لایه‌های نازک پوشش ایجاد می‌شود. این پدیده باعث می‌شود که رنگ سطح در زوایای مختلف تغییر کند و ظاهری رنگین‌کمانی یا متالیک داشته باشد. برای دستیابی به این جلوه، معمولا از مواد ویژه‌ای مانند اکسیدهای فلزی با ضخامت دقیق استفاده می‌شود که در اصطلاح به آن‌ها پوشش‌های چندلایه گفته می‌شود.


آبکاری فانتاکروم چیست


کاربردهای آبکاری فانتاکروم

این نوع آبکاری به دلیل زیبایی و خاص بودنش در صنایع مختلف کاربردهای متعددی دارد:

  • خودروسازی: برای تزئین قطعات داخلی و خارجی خودرو، ایجاد جلوه‌های بصری خاص و شخصی‌سازی خودروها.
  • لوازم الکترونیکی و دیجیتال: قاب موبایل، لپ‌تاپ و سایر گجت‌ها که به دنبال ظاهری مدرن و متفاوت هستند.
  • لوازم خانگی و دکوراسیون: شیرآلات، دستگیره‌ها، وسایل دکوری و مبلمان که به زیبایی و جلوه‌های رنگی اهمیت می‌دهند.
  • صنعت مد و پوشاک: قطعات فلزی زیورآلات، ساعت‌ها و اکسسوری‌ها که به جلوه رنگی خاص نیاز دارند.

چرا آبکاری فانتاکروم انتخاب مناسبی است؟

  • ظاهر منحصر به فرد: هیچ دو محصولی که فانتاکروم شده باشند کاملا مشابه نیستند، زیرا جلوه رنگی به زاویه تابش نور بستگی دارد.
  • مقاومت نسبی: این نوع آبکاری علاوه بر زیبایی، مقاومت مناسبی در برابر خراشیدگی و خوردگی ارائه می‌دهد.
  • تنوع رنگی: طیف گسترده‌ای از رنگ‌ها و جلوه‌ها از جمله رنگ‌های متالیک، رنگین‌کمانی، مات و براق قابل دستیابی است.
  • امکان شخصی‌سازی: برندها و تولیدکنندگان می‌توانند با این روش، محصولات خاص و متفاوت تولید کنند که در بازار رقابت برتری ایجاد می‌کند.

فرآیند انجام آبکاری فانتاکروم

این مدل آبکاری به عنوان یکی از روش‌های نوین و خاص پوشش‌دهی سطوح، فرآیندی دقیق و چند مرحله‌ای دارد که هر کدام نقش مهمی در رسیدن به نتیجه نهایی با کیفیت و جلوه بی‌نظیر ایفا می‌کنند. در ادامه، مراحل اصلی و مهم انجام این نوع آبکاری را به صورت مفصل توضیح می‌دهیم.

1. آماده‌سازی سطح

یکی از حیاتی‌ترین مراحل در فرآیند آبکاری پاششی، آماده‌سازی سطح قطعه است. سطح باید کاملاً تمیز، عاری از هرگونه چربی، گرد و غبار، زنگ‌زدگی یا ناخالصی باشد تا پوشش به خوبی به آن بچسبد. مراحل آماده‌سازی معمولاً شامل:

  • تمیزکاری مکانیکی: مانند ساب‌زنی، سندبلاست یا سمباده‌زنی برای حذف آلودگی‌ها و زبری سطح.
  • شستشو و چربی‌زدایی: با استفاده از حلال‌های مخصوص یا شوینده‌های قلیایی برای حذف کامل چربی و روغن‌ها.
  • اسیدشویی: در صورت نیاز برای زدودن اکسید و زنگ‌زدگی‌های سطح.

2. پوشش‌دهی پایه

بعد از آماده‌سازی، معمولاً یک لایه پایه از فلز یا آلیاژ خاص روی سطح اعمال می‌شود. این لایه باعث بهبود چسبندگی و مقاومت پوشش فانتاکروم خواهد شد. به عنوان مثال، ممکن است از نیکل، مس یا کروم پایه استفاده شود که بسته به نوع قطعه و کاربرد متغیر است.

3. اعمال پوشش فانتاکروم

در این مرحله، پوشش اصلی فانتاکروم به سطح قطعه اضافه می‌شود. این پوشش معمولاً از طریق روش‌های خاصی مانند الکترواستاتیک، اسپری، یا روش‌های پوشش‌دهی چندلایه نازک (PVD یا CVD) انجام می‌شود.

  • پوشش‌های چندلایه: یکی از ویژگی‌های مهم آبکاری فانتاکروم، استفاده از لایه‌های متعدد با ضخامت‌های دقیق است که باعث ایجاد جلوه رنگین‌کمانی و تغییر رنگ در زوایای مختلف می‌شود.
  • کنترل ضخامت لایه: ضخامت هر لایه باید به دقت تنظیم شود تا ویژگی‌های اپتیکی و مقاومت مکانیکی حفظ گردد.

4. تثبیت و خشک‌کردن

پس از اعمال پوشش، قطعات به مرحله تثبیت می‌روند. در این مرحله، قطعات تحت حرارت کنترل‌شده یا در کوره‌های مخصوص قرار می‌گیرند تا پوشش به خوبی به سطح بچسبد و مقاومت لازم ایجاد شود. این مرحله باعث افزایش دوام و جلوگیری از پوسته‌پوسته شدن یا کنده شدن پوشش می‌شود.

5. بازرسی و کنترل کیفیت

در نهایت، قطعات آبکاری شده تحت بازرسی دقیق قرار می‌گیرند تا اطمینان حاصل شود که پوشش به صورت یکنواخت و بدون عیب است و جلوه رنگی مطلوب به دست آمده است. معمولاً آزمایش‌هایی مثل تست ضخامت پوشش، تست چسبندگی، تست مقاومت سایشی و بررسی ظاهری انجام می‌شود.

نکات مهم در فرآیند آبکاری فانتاکروم

  • دقت بالا در آماده‌سازی سطح و کنترل شرایط محیطی بسیار حیاتی است.
  • استفاده از تجهیزات پیشرفته و کنترل دقیق ضخامت لایه‌ها باعث کیفیت بهتر می‌شود.
  • هر گونه آلودگی یا خطا در هر مرحله می‌تواند باعث کاهش کیفیت و زیبایی نهایی پوشش شود.
  • محیط کار باید فاقد رطوبت و گرد و غبار باشد تا بهترین نتیجه حاصل شود.


تفاوت آبکاری فانتاکروم با آبکاری کروم معمولی


تفاوت آبکاری فانتاکروم با آبکاری کروم معمولی

آبکاری کروم یکی از روش‌های سنتی و پرکاربرد در صنعت پوشش‌دهی فلزات است که هدف اصلی آن ایجاد لایه‌ای مقاوم، براق و ضدزنگ روی سطح قطعات فلزی می‌باشد. در مقابل، آبکاری پاششی فانتاکروم به عنوان تکنولوژی جدیدتر و پیشرفته‌تر، علاوه بر مقاومت، جلوه‌های نوری و رنگی متنوعی به قطعات می‌بخشد که با پوشش کروم معمولی قابل مقایسه نیست. از نظر ظاهر و جلوه نوری، آبکاری کروم معمولی معمولاً رنگ نقره‌ای براق و یکدست دارد که سطح را فلزی و درخشان نشان می‌دهد، در حالی که آبکاری فانتاکروم طیف گسترده‌ای از رنگ‌های فانتزی، رنگین‌کمانی و متالیک را ارائه می‌کند که جلوه‌ای پویا و تغییرپذیر در زوایای مختلف نور ایجاد می‌کند.

از نظر تنوع رنگ، کروم معمولی فقط رنگ نقره‌ای براق دارد، اما فانتاکروم امکان انتخاب رنگ‌های مختلف مانند آبی، سبز، طلایی، بنفش و حتی رنگ‌های تغییرپذیر را فراهم می‌کند. همچنین، در فناوری و مواد مصرفی، کروم معمولی معمولاً از روش‌های الکتروپلاتینگ با کروم سخت یا تزئینی استفاده می‌کند که لایه‌ای نازک و سخت ایجاد می‌کند، در حالی که فانتاکروم علاوه بر روش‌های معمول، بیشتر از فناوری‌های پیشرفته‌ای مانند آبکاری PVD یا پوشش‌های چندلایه برای ایجاد جلوه‌های رنگین‌کمانی بهره می‌برد.

از نظر مقاومت و دوام، کروم معمولی مقاومت خوبی در برابر خوردگی، خراش و حرارت دارد و بیشتر برای محافظت قطعات صنعتی و دکوراتیو استفاده می‌شود، در حالی که فانتاکروم علاوه بر مقاومت مناسب، مقاومت بالایی در برابر تغییر رنگ و سایش دارد، اما بسته به نوع و ضخامت پوشش ممکن است نیاز به مراقبت بیشتری داشته باشد. در زمینه کاربردها، کروم معمولی بیشتر در قطعات خودرو، موتورسیکلت، لوازم خانگی و ابزارآلات کاربرد دارد، اما فانتاکروم به سمت کاربردهای لوکس‌تر و تزئینی مانند اکسسوری‌ها، لوازم دیجیتال، تزئینات داخلی خودرو و محصولات مد سوق یافته است. در نهایت، از نظر هزینه، کروم معمولی نسبتاً مقرون به صرفه‌تر است، اما فانتاکروم به دلیل فناوری‌های پیچیده‌تر و مواد خاص، هزینه بالاتری دارد.

مزایا و معایب آبکاری فانتاکروم

آبکاری فانتاکروم، به عنوان یکی از روش‌های مدرن آبکاری سطح، توانسته جایگاه ویژه‌ای در صنایع مختلف پیدا کند. این تکنیک با ارائه طیف وسیعی از رنگ‌های شفاف، متالیک و براق، تجربه‌ای متفاوت از آبکاری سنتی کروم را به کاربران ارائه می‌دهد. با این حال، مانند هر فناوری دیگری، این روش نیز مزایا و معایبی دارد که شناخت آن‌ها برای انتخاب درست و کاربرد بهینه ضروری است.

مزایای آبکاری فانتاکروم

  • ظاهر جذاب و متنوع: یکی از برجسته‌ترین مزایای این روش، جلوه بصری منحصربه‌فرد آن است. این نوع آبکاری می‌تواند سطوح را با رنگ‌های متنوع و طیف‌های براق پوشش دهد، از رنگ‌های شفاف و صیقلی تا رنگ‌های منعکس‌کننده نور با جلوه آینه‌ای. این ویژگی باعث شده تا در صنایع خودرو، موبایل، لوازم خانگی و اکسسوری‌های مدرن به شدت محبوب باشد.
  • هزینه کمتر نسبت به کروم واقعی: آبکاری فانتاکروم معمولاً نسبت به کروم سنتی ارزان‌تر است، زیرا نیاز به تجهیزات پیچیده و فرآیندهای سخت‌گیرانه کروم واقعی ندارد. این امر باعث شده تا تولیدکنندگان کوچک و متوسط بتوانند سطوح با ظاهر کروم براق را بدون صرف هزینه‌های سنگین به دست آورند.
  • انعطاف‌پذیری بالا در رنگ و طراحی: برخلاف کروم معمولی که محدود به نقره‌ای و خاکستری است، فانتاکروم امکان تولید رنگ‌های مختلف و حتی تغییر رنگ با زاویه دید را فراهم می‌کند. این ویژگی برای طراحی محصولات خاص و خلاقانه، یک مزیت رقابتی محسوب می‌شود.
  • وزن کم و دوام مناسبک لایه آبکاری فانتاکروم معمولاً سبک است و ضخامت کمی دارد، بنابراین باعث افزایش وزن محصول نمی‌شود و برای سطوح حساس به وزن، انتخاب ایده‌آلی است. همچنین، اگر به درستی اجرا شود، مقاومت قابل قبولی در برابر خراشیدگی و خوردگی ارائه می‌دهد.

معایب آبکاری فانتاکروم

  • حساسیت به خراش و آسیب مکانیکی: با وجود زیبایی و درخشندگی بالا، سطوح فانتاکروم نسبت به کروم واقعی نرم‌تر هستند و در صورت برخورد با اشیاء تیز یا ساییدگی مکرر، ممکن است خط و خش روی سطح ایجاد شود. بنابراین در کاربردهایی که تماس مداوم با اشیاء سخت وجود دارد، باید با احتیاط استفاده شود.
  • محدودیت در دمای بالا و نور مستقیم: برخی انواع فانتاکروم در برابر حرارت زیاد یا تابش مستقیم نور خورشید حساس هستند و ممکن است به مرور زمان رنگ و براقیت خود را از دست بدهند. این نکته در انتخاب فضا و محصول مناسب برای آبکاری اهمیت ویژه‌ای دارد.
  • نیاز به نگهداری ویژه: برای حفظ کیفیت و درخشندگی، سطوح فانتاکروم نیاز به مراقبت ویژه دارند. استفاده از مواد شوینده نامناسب یا فشار زیاد در تمیزکاری می‌تواند لایه آبکاری را خراب کند. بنابراین رعایت دستورالعمل‌های نگهداری، کلید دوام طولانی‌مدت آن است.
  • چسبندگی ضعیف بر برخی سطوح: اگر آماده‌سازی سطح به درستی انجام نشود یا مواد پایه مناسب استفاده نشوند، لایه فانتاکروم ممکن است به سطح نچسبد یا بعد از مدتی پوسته شود. این امر اهمیت اجرای صحیح فرایند توسط متخصصان مجرب را نشان می‌دهد.

سوالات متداول در مورد آبکاری فانتاکروم

1.    آبکاری فانتاکروم چیست؟

آبکاری فانتاکروم نوعی روش پوشش‌دهی تزئینی است که برای ایجاد ظاهری مشابه کروم، آینه‌ای و براق روی سطوح مختلف استفاده می‌شود. این روش می‌تواند روی متریال‌هایی مانند پلاستیک، فلز، چوب، شیشه و برخی قطعات کامپوزیتی اجرا شود و جلوه‌ای لوکس و یکدست به سطح بدهد.

2.    آبکاری فانتاکروم روی چه سطوحی قابل اجرا است؟

این نوع آبکاری محدود به قطعات فلزی نیست و می‌توان آن را روی سطوح متنوعی اجرا کرد. قطعات پلاستیکی، ABS، MDF، چوب، شیشه، سرامیک، فلز و برخی قطعات دکوراتیو، در صورت آماده‌سازی مناسب، قابلیت اجرای فانتاکروم را دارند. کیفیت نهایی تا حد زیادی به جنس قطعه و آماده‌سازی سطح قبل از پوشش‌دهی بستگی دارد.

3.    تفاوت آبکاری فانتاکروم با آبکاری کروم چیست؟

فانتاکروم و کروم هر دو می‌توانند ظاهری براق و فلزی ایجاد کنند، اما روش اجرای آن‌ها متفاوت است. آبکاری کروم معمولاً با فرآیندهای الکتروشیمیایی و قرار گرفتن قطعه در حمام آبکاری انجام می‌شود، در حالی که فانتاکروم یک سیستم پوشش‌دهی چندمرحله‌ای است که می‌تواند روی مواد غیرفلزی نیز اجرا شود. به همین دلیل، فانتاکروم برای قطعات تزئینی و سطوحی که امکان آبکاری سنتی روی آن‌ها وجود ندارد، گزینه مناسبی محسوب می‌شود.

4.    آبکاری فانتاکروم چه کاربردهایی دارد؟

از فانتاکروم بیشتر برای ایجاد جلوه‌های دکوراتیو و لوکس استفاده می‌شود. قطعات خودرو، لوازم دکوراسیون داخلی، تجهیزات فروشگاهی، قطعات صنعتی، لوازم تزئینی، قطعات موتورسیکلت و برخی محصولات دکوراتیو از جمله مواردی هستند که می‌توانند با این روش پوشش داده شوند. امکان ایجاد ظاهر آینه‌ای و فلزی روی متریال‌های مختلف، یکی از مهم‌ترین دلایل استفاده از این فناوری است.

5.    آیا آبکاری فانتاکروم در برابر خط و خش مقاوم است؟

میزان مقاومت سطح فانتاکروم به نوع پوشش نهایی، کیفیت اجرای مراحل آبکاری و شرایط استفاده از قطعه بستگی دارد. استفاده از لایه محافظ مناسب می‌تواند مقاومت سطح را در برابر خط‌وخش، مواد شیمیایی و عوامل محیطی افزایش دهد. با این حال، مانند هر پوشش تزئینی دیگری، برخورد شدید و استفاده نادرست می‌تواند به سطح آسیب وارد کند.

6.    مراحل آبکاری فانتاکروم چگونه انجام می‌شود؟

آماده‌سازی و تمیزکاری دقیق سطح، اجرای لایه‌های اولیه، ایجاد لایه فلزی، اعمال پوشش رنگی یا محافظ و در نهایت خشک‌کردن و پرداخت سطح، از مراحل اصلی این فرآیند هستند. کیفیت هر مرحله روی نتیجه نهایی تأثیر مستقیم دارد؛ بنابراین آماده‌سازی صحیح سطح و اجرای یکنواخت پوشش اهمیت زیادی دارد.

7.    چه عواملی روی کیفیت آبکاری فانتاکروم تأثیر می‌گذارند؟

جنس و وضعیت اولیه قطعه، میزان صاف و صیقلی بودن سطح، کیفیت مواد مصرفی، نحوه آماده‌سازی، ضخامت و یکنواختی لایه‌ها، شرایط محیطی هنگام اجرا و مهارت اپراتور از عوامل مهم در کیفیت آبکاری فانتاکروم هستند. هرچه سطح اولیه آماده‌تر باشد و فرآیند با دقت بیشتری انجام شود، پوشش نهایی براق‌تر، یکنواخت‌تر و باکیفیت‌تر خواهد بود.

نتیجه‌گیری

آبکاری فانتاکروم نمایانگر تلفیقی از هنر و فناوری پیشرفته است که علاوه بر محافظت از سطح قطعات، جلوه‌ای بی‌نظیر و رنگارنگ به آنها می‌بخشد. این روش با تنوع رنگی گسترده و جلوه‌های متغیر در زوایای مختلف، به محصولات ظاهری لوکس، خاص و متفاوت می‌بخشد که توجه هر بیننده‌ای را به خود جلب می‌کند. با وجود اینکه فرآیند انجام این آبکاری نیازمند دقت و تجهیزات پیشرفته است، نتیجه نهایی ارزشمند و ماندگار است و می‌تواند به شکل چشمگیری کیفیت و جذابیت محصولات را افزایش دهد.

بنابراین، اگر به دنبال ارتقای ظاهر و جلوه محصولات خود هستید و می‌خواهید در بازار بدرخشید، آبکاری پاششی فانتاکروم بهترین انتخاب برای شما خواهد بود. در نهایت، شناخت تفاوت‌ها و مزایای این روش نسبت به آبکاری کروم معمولی، به شما کمک می‌کند تا تصمیمی هوشمندانه و متناسب با نیاز خود اتخاذ کنید.