تلرانس در ریخته گری

اهمیت تلرانس در دایکاست و تاثیر آن بر نتیجه

قطعه‌ای فلزی که باید در قلب یک دستگاه حساس کار کند، باید دقیقاً مطابق نقشه ساخته شود، اما در واقعیت تولید قطعات با اندازه و شکل کاملاً ایده‌آل بسیار دشوار است؛ اینجاست که تلرانس در ریخته گری اهمیت پیدا می‌کند، چرا که این فرآیند با چالش‌هایی مانند انقباض، تغییر شکل و ناپایداری ابعادی روبروست. تولرانس‌ها به ما می‌گویند بدون اینکه کیفیت و عملکرد قطعه آسیب ببیند؛ چقدر می‌توانیم از اندازه‌های ایده‌آل فاصله بگیریم. به عبارت دیگر، تلرانس در دایکاست نه تنها عددی روی کاغذ، بلکه کلید موفقیت تولید قطعات دقیق، کارآمد و اقتصادی است.

تلرانس در ریخته گری چیست؟

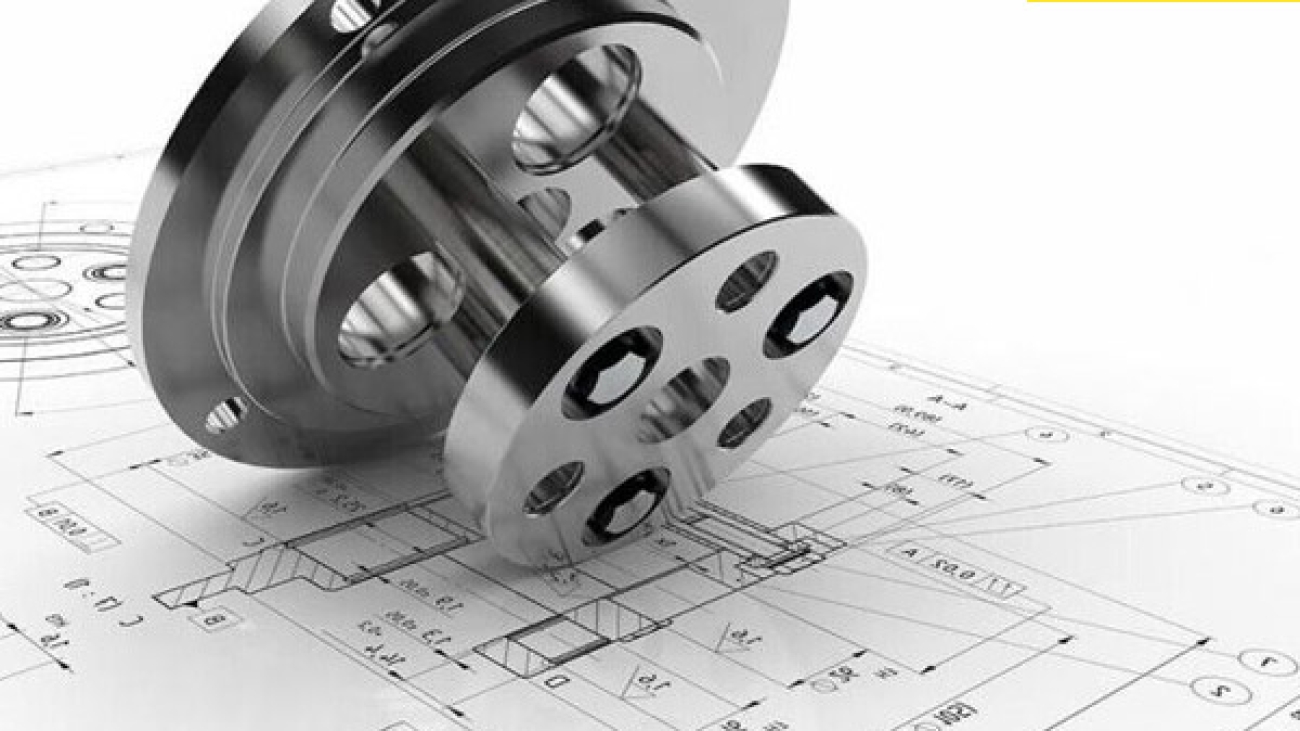
تلرانس در دایکاست، انحراف قابل قبول از ابعاد فیزیکی مورد نظر یک قطعه است. این معیار حداقل یا حداکثر دامنه اندازه‌گیری است که یک محصول می‌تواند در ابعاد مختلف به آن دست یابد. تولرانس‌ها اجازه می‌دهند که انحرافات جزئی و اجتناب‌ناپذیر در ابعاد یک قطعه وجود داشته باشد. این انحرافات که پیشگیری از آن غیرممکن است؛ در طی فرآیند ریخته گری فلز شکل می‌گیرند و می‌توانند ناشی از تغییرات در ترکیب آلیاژ، نوسانات دمای کوره و نرخ‌های مختلف سرد شدن باشند. هر چه قطعه نیاز به دقت بیشتری داشته باشد، تلرانس کمتر بوده و به ابعاد مطلوب ریخته گری نزدیک‌تر است. اگر انحرافات ابعادی خیلی زیاد باشد، ممکن است موجب تضعیف ریخته گری شود و آن را غیرقابل استفاده کند.

تولیدکنندگان از تولرانس برای ساخت محصولات استفاده می‌کنند. اگر شما در حال طراحی محصولی با سوراخ هستید، تولیدکننده باید تلرانس‌های مختلف را بداند تا قطعه را به درستی تولید کند. برای مثال، چقدر انحراف در قطر سوراخ مجاز است و بر عملکرد قطعه تأثیر نمی‌گذارد؟ همین‌طور برای محل قرارگیری سوراخ، بدون اینکه عملکرد تحت تأثیر قرار گیرد؛ محل قرارگیری چقدر می‌تواند متفاوت باشد؟ هرچه تلرانس در ریخته گری دقیق‌تر باشد، ساخت قطعه آسان‌تر است؛ چون به تولیدکننده اندازه‌های دقیقی برای پیروی می‌دهد.

تولرانس ریخته گری فلز همچنین بسته به نوع ماده و فرآیند مورد استفاده متفاوت است. انجمن‌های مختلف استانداردهای خاص خود را دارند. تلرانس‌های ریخته گری آلومینیوم باید مطابق با استانداردهای انجمن آلومینیوم باشد، در حالی که تلرانس‌های ریخته گری تحت فشار توسط انجمن ریخته گری تحت فشار تنظیم می‌شوند. علاوه بر این، مشتریان نیز ممکن است بر اساس مشخصات ریخته گری و کاربرد آن، نیازهای تلرانس خاص خود را داشته باشند.

تولرانس‌ها اغلب پس از پایان فرآیند ریخته گری و سرد شدن محصول محاسبه می‌شوند. برخی قطعات ممکن است در طی فرآیند سرد شدن دچار انقباض شوند که باعث خم شدن، صاف شدن یا جابه‌جایی از تراز می‌شود. آزمون کیفیت ابعاد مختلف ریخته گری را ارزیابی می‌کند تا اطمینان حاصل شود که تلرانس‌های لازم رعایت شده‌اند.


اهمیت تلرانس در ریخته گری


اهمیت تلرانس در ریخته گری

داشتن تولرانس‌های تعریف شده، کنترل بیشتری روی تولید محصولات شما فراهم می‌کند. این موضوع باعث می‌شود که محصولات شما در هر بار تولید، از نظر ثبات، دقت و صحت، کیفیت بالایی داشته باشند. در ادامه شش دلیل اصلی که چرا این معیار در تولید اهمیت دارد آورده شده است:

بهبود تناسب و عملکرد: اگر قطعات شما بخشی از سیستم‌های بزرگتر باشند، نیاز به اندازه‌گیری‌های دقیق دارند تا محصول نهایی به درستی کار کند. حتی انحرافات جزئی می‌تواند قطعه شما را ناسازگار کرده یا عملکرد سیستم را مختل کند.

ظاهر بهتر محصول نهایی: اگر بخواهید محصول شما خطوط تمیز و منظم داشته باشد، تلرانس در ریخته گری اهمیت زیادی دارد. این معیار کمک می‌کند تا از وجود شکاف‌های قابل مشاهده یا بیرون زدگی قطعات جلوگیری شود، زیرا ابعاد و جایگاه قطعه را کنترل می‌کنند.

ایجاد فضای خطا: تلرانس فضایی برای خطاهای احتمالی در نظر می‌گیرد و در عین حال عملکرد قطعه را تضمین می‌کند. تعیین تلرانس‌ها در ابتدای فرآیند تولید باعث می‌شود که احتمال تولید مجدد قطعات کمتر شود.

کاهش هزینه‌ها: وقتی تولرانس‌های دقیقی برای ریخته گری‌های خود داشته باشید، تنها برای مواد، ابزار و نیروی کاری لازم هزینه می‌کنید.

سرعت بخشیدن به تولید: تعریف این معیار در ابتدا ممکن است زمان ببرد، اما فرآیند تولید را سریع‌تر می‌کند. محصولات نامنظم و اندازه‌گیری‌های نادرست ممکن است نیاز به قطعات جدید داشته باشد که می‌تواند تولید را به طور قابل توجهی کند کند.

سهولت در تولید: این معیار به تولیدکنندگان دستورالعمل‌های واضحی برای ساخت قطعات شما می‌دهد. استفاده از این معیار این اطمینان را ایجاد می‌کند که محصول دلخواه را دریافت می‌کنید. همچنین اگر تولیدکنندگان بدانند که فقط باید به یک سطح تلرانس مشخص برسند، زمان کمتری را صرف دستیابی به دقت بسیار بالا خواهند کرد.

تولرانس در ریخته گری چگونه محاسبه می‌شود؟

چندین عامل بر تلرانس‌ها در ریخته گری تأثیر دارند. نوع فلز، روش‌های ریخته گری، استانداردهای صنعتی و نیازهای مشتری همگی بر انحرافات قابل قبول در ابعاد تأثیرگذارند. نحوه استفاده از قطعه نیز نقش دارد. برخی تجهیزات و سیستم‌ها نیاز به قطعات دقیق دارند، یعنی تلرانس‌ها ممکن است بسیار کوچک باشند. معمولاً هرچه قطعه بزرگ‌تر باشد، انحرافات مجاز نیز بیشتر است.

تلرانس‌های رایج در ریخته گری فلز

این معیارها هر قسمت از یک ریخته گری را بدون توجه به شکل آن تعریف می‌کنند. این مسئله شامل هر سوراخ، انحنا و زبانه‌ای است که ممکن است بخشی از ریخته گری باشد. در ادامه برخی از رایج‌ترین تلرانس‌ها در ریخته گری فلز آورده شده است:

  • صاف بودن (Flatness): این معیار به انحراف از یک صفحه صاف می‌پردازد. برخی فلزات ممکن است در حین سرد شدن منقبض شده و باعث خمیدگی جزئی ریخته گری‌ها شوند. نوع آلیاژ فلزی و ساختار فیزیکی قطعه تعیین‌کننده معیار صاف بودن است.
  • راست بودن (Straightness): این معیار با صاف بودن متفاوت است و به میزان مستقیم بودن ریخته گری اشاره دارد، نه صاف بودن آن. برخی ریخته گری‌ها هنگام سرد شدن بیشتر احتمال خم شدن دارند، به‌ویژه قطعات بلندتر.
  • موازی بودن (Parallelism): اگر طراحی ریخته گری شما دارای زبانه باشد، زبانه‌ها باید هم‌راستا باقی بمانند. انحراف زیاد باعث می‌شود که زبانه به درستی کار نکند.
  • گردی (Roundness): تمرکز این تلرانس روی میزان دایره‌ای بودن قطعه است. برخی قطعات ممکن است در طول سرد شدن یا ابزارکاری، گردی خود را از دست داده و به شکل بیضی، مستطیلی یا مربع درآیند.
  • هم‌مرکزی (Concentricity): قطعات استوانه‌ای با هم‌مرکزی دقیق معمولاً برای کنترل لرزش قطعات دوار استفاده می‌شوند. هم‌مرکزی با اندازه‌گیری فاصله بین محورها محاسبه می‌شود. راست بودن و گرد بودن نیز در هم‌مرکزی تأثیر دارند. هر دو انتها باید به همان میزان گردی داشته باشند و ناحیه بین آن‌ها باید مستقیم باشد.
  • سوراخ‌ها (Holes): معمولاً تلرانس سوراخ به گرد بودن سوراخ در قطعه اشاره دارد. برای سوراخ‌های عمیق، این تلرانس همچنین قطر داخلی سوراخ را نسبت به دهانه آن بررسی می‌کند. دهانه‌ها باید با قطر داخلی یکسان باشند تا فیتینگ و عملکرد قطعات به درستی انجام شود. سوراخ‌های بلندتر ممکن است دچار حالت مقعر شوند که در آن دهانه سوراخ کوچکتر از قطر داخلی آن است.

کیفیت تلرانس یا درجه آی‌تی چیست؟

در حوزه مهندسی مکانیک و تولید، تولرانس به معنای محدوده مجاز انحراف ابعادی یک قطعه نسبت به اندازه‌ دقیق نقشه فنی است. هیچ قطعه‌ای به صورت صد در صد دقیق ساخته نمی‌شود، بنابراین برای هر اندازه، یک بازه مجاز تعیین می‌شود که اگر اندازه قطعه در آن بازه باشد، قابل قبول است. کیفیت تلرانس یا درجه آی‌تی (IT Grade) نشان‌دهنده میزان دقت این معیارهاست. این درجه‌بندی استاندارد شده و توسط سازمان‌هایی مانند ISO تعریف شده است تا تولیدکنندگان و طراحان بتوانند میزان دقت مورد نیاز خود را مشخص کنند.

مفهوم و رده‌بندی درجه آی‌تی

درجه آی‌تی که مخفف International Tolerance است، به صورت عددی از IT01 تا IT16 طبقه‌بندی می‌شود. هرچه عدد آی‌تی کمتر باشد، تلرانس کوچکتر و در نتیجه دقت تولید بیشتر خواهد بود. به عبارت دیگر، درجه آی‌تی میزان کیفیت تولرانس را مشخص می‌کند؛ مثلاً قطعات حساس و دقیق باید درجه آی‌تی پایین‌تری داشته باشند تا از تلرانس‌های تنگ‌تر و کیفیت بالاتر برخوردار شوند. بالعکس، در کاربردهای معمولی یا کم‌دقت، درجه آی‌تی بالاتر و تلرانس بازتر قابل قبول است.

انتخاب درجه آی‌تی در طراحی و تولید

انتخاب درجه آی‌تی مناسب به نوع کاربرد قطعه، هزینه‌های تولید و نیازهای فنی بستگی دارد. برای نمونه، فرض کنید قطر یک شفت 50 میلی‌متر باشد؛ اگر درجه آی‌تی پایین (مثلاً IT5) انتخاب شود، تولرانس بسیار دقیق و محدوده انحراف بسیار کم خواهد بود، اما اگر درجه آی‌تی بالاتر (مثلاً IT12) انتخاب شود، تولرانس بازتر و دقت کمتر خواهد بود. بنابراین طراحان و مهندسان با توجه به حساسیت قطعه و شرایط تولید، درجه آی‌تی مناسب را انتخاب می‌کنند.

استانداردها و جداول درجه آی‌تی

استاندارد ISO 286 جداول دقیقی برای تعیین تلرانس مجاز بر اساس اندازه اسمی و درجه آی‌تی ارائه می‌دهد. این جداول کمک می‌کنند تا تولیدکنندگان به راحتی میزان تلرانس دقیق را مشخص کنند. به طور مثال، برای اندازه 50 میلی‌متر، تولرانس در درجه IT7 حدود 0.025 میلی‌متر است، در حالی که در IT11 می‌تواند به 0.1 میلی‌متر برسد.


کیفیت تلرانس یا درجه آی‌تی چیست


عوامل مؤثر بر تلرانس در ریخته گری

از آنجا که فرآیند ریخته گری شامل ذوب فلز، انتقال مذاب، پر شدن قالب، انجماد و سرد شدن است، عوامل متعددی در هر یک از این مراحل می‌توانند باعث ایجاد انحرافات ابعادی شوند. شناخت دقیق عوامل مؤثر بر تلرانس در ریخته گری نقش مهمی در طراحی صحیح قطعه، انتخاب روش تولید مناسب و کنترل کیفیت نهایی دارد.

یکی از مهم‌ترین عوامل مؤثر بر تلرانس در ریخته گری، نوع فرآیند ریخته گری است. روش‌های مختلف ریخته گری از نظر دقت ابعادی تفاوت قابل توجهی با یکدیگر دارند. در ریخته گری ماسه‌ای به دلیل ماهیت انعطاف‌پذیر قالب، احتمال تغییر شکل قالب، فرسایش ماسه و خطای مونتاژ بالا بوده و در نتیجه تلرانس‌ها بزرگ‌تر هستند. در مقابل، روش‌هایی مانند ریخته گری دقیق یا دایکاست به علت استفاده از قالب‌های فلزی یا سرامیکی دقیق، امکان دستیابی به تلرانس‌های محدودتر را فراهم می‌کنند. بنابراین انتخاب روش ریخته گری ارتباط مستقیمی با میزان تلرانس قابل دستیابی دارد.

جنس فلز یا آلیاژ ریختگی نیز تأثیر قابل توجهی بر تلرانس‌ها دارد. هر آلیاژ دارای ضریب انقباض حرارتی مشخصی است که در زمان انجماد و سرد شدن باعث کاهش ابعاد قطعه می‌شود. آلیاژهایی مانند فولاد ریختگی و چدن به دلیل انقباض بیشتر و رفتار پیچیده‌تر در انجماد، معمولاً تلرانس‌های بزرگ‌تری نسبت به آلیاژهای آلومینیوم و منیزیم دارند. همچنین ترکیب شیمیایی آلیاژ می‌تواند بر یکنواختی انجماد و میزان اعوجاج قطعه اثر بگذارد که این موضوع مستقیماً در دقت ابعادی نهایی نمود پیدا می‌کند.

عامل مهم دیگر، طراحی قطعه ریختگی است. قطعاتی که دارای ضخامت‌های متغیر، گوشه‌های تیز، دیواره‌های بلند و نازک یا تغییرات ناگهانی مقطع هستند، بیشتر مستعد ایجاد تنش‌های حرارتی و اعوجاج می‌باشند. این اعوجاج‌ها در نهایت باعث افزایش خطاهای ابعادی و کاهش دقت قطعه می‌شوند. طراحی مناسب با در نظر گرفتن یکنواختی ضخامت، استفاده از فیلت‌ها و حذف تمرکز تنش می‌تواند تأثیر قابل توجهی در کاهش تلرانس‌ها داشته باشد.

کیفیت قالب و دقت ساخت آن از دیگر عوامل تعیین‌کننده تلرانس در ریخته گری است. در ریخته گری ماسه‌ای، کیفیت ماسه، نوع چسب، میزان رطوبت و تراکم قالب نقش مهمی در حفظ ابعاد دارند. هرگونه تغییر شکل قالب در حین ریختن مذاب یا انجماد می‌تواند باعث افزایش خطای ابعادی شود. در روش‌هایی که از قالب فلزی استفاده می‌شود، دقت ماشین‌کاری قالب، میزان سایش قالب در طول زمان و نحوه مونتاژ اجزای قالب همگی بر تلرانس نهایی قطعه اثرگذار هستند.

شرایط فرآیندی ریخته گری نیز تأثیر مستقیمی بر تلرانس دارد. دمای مذاب، سرعت ریختن، نحوه تغذیه‌گذاری و سیستم راهگاهی می‌توانند باعث انجماد یکنواخت یا غیریکنواخت قطعه شوند. دمای بالای مذاب ممکن است باعث افزایش انقباض و اعوجاج شود، در حالی که دمای پایین می‌تواند منجر به عدم پرشدگی کامل قالب و تغییر ابعاد شود. کنترل دقیق پارامترهای فرآیندی نقش مهمی در دستیابی به تلرانس‌های قابل قبول دارد.

اندازه و ابعاد قطعه ریختگی نیز یکی از عوامل مهم در تعیین تلرانس است. هرچه ابعاد قطعه بزرگ‌تر باشد، احتمال بروز انقباض‌های غیریکنواخت و تغییر شکل افزایش می‌یابد. به همین دلیل در قطعات بزرگ ریختگی معمولاً تلرانس‌های بزرگ‌تری نسبت به قطعات کوچک در نظر گرفته می‌شود. این موضوع در استانداردهای بین‌المللی مانند ISO 8062 نیز به‌وضوح مشخص شده است.

در نهایت، سطح مهارت نیروی انسانی و کنترل کیفیت نیز در تلرانس ریخته گری نقش دارد. خطاهای انسانی در ساخت قالب، مونتاژ ماهیچه‌ها، تنظیم تجهیزات و کنترل فرآیند می‌توانند باعث انحرافات ابعادی شوند. استفاده از دستورالعمل‌های استاندارد، آموزش اپراتورها و انجام بازرسی‌های مرحله‌ای می‌تواند به کاهش تلرانس‌های ناخواسته کمک کند.

در مجموع، تلرانس در ریخته گری حاصل برهم‌کنش مجموعه‌ای از عوامل فنی، مواد، طراحی و فرآیندی است. کنترل و بهینه‌سازی این عوامل امکان تولید قطعات ریختگی با دقت ابعادی بالاتر، کاهش هزینه‌های ماشین‌کاری و افزایش کیفیت نهایی محصول را فراهم می‌سازد.

عوامل مؤثر بر تلرانس در ریخته گری

از آنجا که فرآیند ریخته گری شامل ذوب فلز، انتقال مذاب، پر شدن قالب، انجماد و سرد شدن است، عوامل متعددی در هر یک از این مراحل می‌توانند باعث ایجاد انحرافات ابعادی شوند. شناخت دقیق عوامل مؤثر بر تلرانس در ریخته گری نقش مهمی در طراحی صحیح قطعه، انتخاب روش تولید مناسب و کنترل کیفیت نهایی دارد.

یکی از مهم‌ترین عوامل مؤثر بر تلرانس در ریخته گری، نوع فرآیند ریخته گری است. روش‌های مختلف ریخته گری از نظر دقت ابعادی تفاوت قابل توجهی با یکدیگر دارند. در ریخته گری ماسه‌ای به دلیل ماهیت انعطاف‌پذیر قالب، احتمال تغییر شکل قالب، فرسایش ماسه و خطای مونتاژ بالا بوده و در نتیجه تلرانس‌ها بزرگ‌تر هستند. در مقابل، روش‌هایی مانند ریخته گری دقیق یا دایکاست به علت استفاده از قالب‌های فلزی یا سرامیکی دقیق، امکان دستیابی به تلرانس‌های محدودتر را فراهم می‌کنند. بنابراین انتخاب روش ریخته گری ارتباط مستقیمی با میزان تلرانس قابل دستیابی دارد.

جنس فلز یا آلیاژ ریختگی نیز تأثیر قابل توجهی بر تلرانس‌ها دارد. هر آلیاژ دارای ضریب انقباض حرارتی مشخصی است که در زمان انجماد و سرد شدن باعث کاهش ابعاد قطعه می‌شود. آلیاژهایی مانند فولاد ریختگی و چدن به دلیل انقباض بیشتر و رفتار پیچیده‌تر در انجماد، معمولاً تلرانس‌های بزرگ‌تری نسبت به آلیاژهای آلومینیوم و منیزیم دارند. همچنین ترکیب شیمیایی آلیاژ می‌تواند بر یکنواختی انجماد و میزان اعوجاج قطعه اثر بگذارد که این موضوع مستقیماً در دقت ابعادی نهایی نمود پیدا می‌کند.

عامل مهم دیگر، طراحی قطعه ریختگی است. قطعاتی که دارای ضخامت‌های متغیر، گوشه‌های تیز، دیواره‌های بلند و نازک یا تغییرات ناگهانی مقطع هستند، بیشتر مستعد ایجاد تنش‌های حرارتی و اعوجاج می‌باشند. این اعوجاج‌ها در نهایت باعث افزایش خطاهای ابعادی و کاهش دقت قطعه می‌شوند. طراحی مناسب با در نظر گرفتن یکنواختی ضخامت، استفاده از فیلت‌ها و حذف تمرکز تنش می‌تواند تأثیر قابل توجهی در کاهش تلرانس‌ها داشته باشد.

کیفیت قالب و دقت ساخت آن از دیگر عوامل تعیین‌کننده تلرانس در ریخته گری است. در ریخته گری ماسه‌ای، کیفیت ماسه، نوع چسب، میزان رطوبت و تراکم قالب نقش مهمی در حفظ ابعاد دارند. هرگونه تغییر شکل قالب در حین ریختن مذاب یا انجماد می‌تواند باعث افزایش خطای ابعادی شود. در روش‌هایی که از قالب فلزی استفاده می‌شود، دقت ماشین‌کاری قالب، میزان سایش قالب در طول زمان و نحوه مونتاژ اجزای قالب همگی بر تلرانس نهایی قطعه اثرگذار هستند.

شرایط فرآیندی ریخته گری نیز تأثیر مستقیمی بر تلرانس دارد. دمای مذاب، سرعت ریختن، نحوه تغذیه‌گذاری و سیستم راهگاهی می‌توانند باعث انجماد یکنواخت یا غیریکنواخت قطعه شوند. دمای بالای مذاب ممکن است باعث افزایش انقباض و اعوجاج شود، در حالی که دمای پایین می‌تواند منجر به عدم پرشدگی کامل قالب و تغییر ابعاد شود. کنترل دقیق پارامترهای فرآیندی نقش مهمی در دستیابی به تلرانس‌های قابل قبول دارد.

اندازه و ابعاد قطعه ریختگی نیز یکی از عوامل مهم در تعیین تلرانس است. هرچه ابعاد قطعه بزرگ‌تر باشد، احتمال بروز انقباض‌های غیریکنواخت و تغییر شکل افزایش می‌یابد. به همین دلیل در قطعات بزرگ ریختگی معمولاً تلرانس‌های بزرگ‌تری نسبت به قطعات کوچک در نظر گرفته می‌شود. این موضوع در استانداردهای بین‌المللی مانند ISO 8062 نیز به‌وضوح مشخص شده است.

در نهایت، سطح مهارت نیروی انسانی و کنترل کیفیت نیز در تلرانس ریخته گری نقش دارد. خطاهای انسانی در ساخت قالب، مونتاژ ماهیچه‌ها، تنظیم تجهیزات و کنترل فرآیند می‌توانند باعث انحرافات ابعادی شوند. استفاده از دستورالعمل‌های استاندارد، آموزش اپراتورها و انجام بازرسی‌های مرحله‌ای می‌تواند به کاهش تلرانس‌های ناخواسته کمک کند.

در مجموع، تلرانس در ریخته گری حاصل برهم‌کنش مجموعه‌ای از عوامل فنی، مواد، طراحی و فرآیندی است. کنترل و بهینه‌سازی این عوامل امکان تولید قطعات ریختگی با دقت ابعادی بالاتر، کاهش هزینه‌های ماشین‌کاری و افزایش کیفیت نهایی محصول را فراهم می‌سازد.

سخن آخر

تلرانس در ریخته گری نقش بسیار حیاتی در تضمین کیفیت، عملکرد و اقتصادی بودن قطعات تولید شده دارد. با تعریف دقیق تلرانس‌ها، می‌توان انحرافات طبیعی ناشی از فرآیند ریخته گری را کنترل کرد و از تولید قطعات ناسازگار یا معیوب جلوگیری نمود. انتخاب درست درجه آی‌تی و رعایت استانداردهای مربوطه باعث می‌شود تا محصولات نهایی هم از نظر دقت ابعادی و هم از نظر عملکرد فنی، قابل اعتماد و بهینه باشند. به این ترتیب، تولرانس نه تنها یک معیار فنی بلکه عامل کلیدی در موفقیت فرآیندهای تولید و افزایش رضایت مشتری به شمار می‌آید.

سیر تا پیاز مراحل انجام آبکاری چندلایه

آیا تا به حال از خود پرسیده‌اید که چرا یک قطعه فلزی کوچک، مثلاً در عمق اقیانوس یا در موتور یک جت جنگنده، می‌تواند دهه‌ها بدون کوچک‌ترین فرسودگی دوام بیاورد؟ پاسخ در یک لایه محافظ ساده نیست؛ بلکه در یک معماری مهندسی دقیق نهفته است که از طبیعت چندلایه الهام گرفته شده است. آبکاری تک‌لایه مانند ساختن یک دیوار با یک نوع آجر است؛ شاید محکم باشد، اما آسیب‌پذیری‌های ذاتی خود را دارد. اما آبکاری چندلایه چیست؟ این تکنیک، فراتر از پوشش‌دهی ساده است؛ این هنر چیدن لایه‌هایی است که هر کدام وظیفه‌ای خاص دارند؛ یکی برای چسبیدن، دیگری برای مقابله با خوردگی، و سومی برای تحمل فشار شدید؛ تا در نهایت، یک پوسته دفاعی غیرقابل نفوذ و با عملکرد فوق‌العاده بر روی ماده اصلی ایجاد شود. در این بخش، راز این مهندسی لایه‌ای را کشف خواهیم کرد که مرزهای دوام و عملکرد مواد را بازتعریف کرده است.

آبکاری چندلایه چیست؟

آبکاری چندلایه (Multi-layer Plating) یک فرآیند پیشرفته در علم سطح و مهندسی مواد است که در آن، به جای اعمال یک لایه واحد فلزی بر روی زیرلایه (Substrate)، چندین لایه مجزا با ترکیبات شیمیایی، ضخامت‌ها، یا ساختارهای کریستالی متفاوت، به صورت متوالی بر روی یکدیگر رسوب داده می‌شوند. هدف اصلی از این رویکرد پیچیده، دستیابی به مجموعه‌ای از خواص مهندسی است که با استفاده از یک پوشش تک‌لایه امکان‌پذیر نیست.

این تکنیک، یک جهش از آبکاری سنتی محسوب می‌شود؛ جایی که تمرکز صرفاً بر روی زیبایی یا یک ویژگی خاص (مانند مقاومت در برابر خوردگی با نیکل یا طلا) بود. در آبکاری چندلایه، هر لایه نقش مشخص و از پیش تعیین شده‌ای در معماری نهایی پوشش ایفا می‌کند.

اهداف کلیدی و دلایل فنی اعمال پوشش چندلایه

استفاده از ساختارهای چندلایه نه یک انتخاب تصادفی، بلکه یک استراتژی مهندسی هدفمند است که برای حل مشکلات همزمان یا دستیابی به عملکرد فوق‌العاده طراحی می‌شود. مهم‌ترین دلایل استفاده از این روش عبارتند از:

بهبود مقاومت به خوردگی

در سیستم‌های چندلایه، هر لایه می‌تواند به عنوان یک سد حفاظتی عمل کند. به عنوان مثال، یک لایه داخلی ممکن است برای چسبندگی قوی به زیرلایه (مانند مس یا نیکل) استفاده شود، در حالی که لایه میانی (مانند کروم یا آلیاژهای خاص) به عنوان یک “لایه بافر” در برابر نفوذ یون‌ها عمل کند. لایه نهایی (مانند طلا یا رودیوم) که در معرض محیط قرار می‌گیرد، تضمین می‌کند که در صورت بروز نواقص کوچک در لایه‌های زیرین، مسیر خوردگی به سرعت به زیرلایه اصلی نرسد.

افزایش سختی و مقاومت به سایش

یکی از رایج‌ترین دلایل استفاده از آبکاری چندلایه، ایجاد سختی بالاتر از طریق استفاده از لایه‌های سخت و شکننده (مانند نیکل سخت یا آلیاژهای حاوی کاربید) است. در این حالت، لایه‌های نرم‌تر و انعطاف‌پذیرتر (مانند مس یا نیکل درخشان) در بین لایه‌های سخت قرار می‌گیرند تا تنش‌های داخلی را جذب کرده و از ترک‌خوردگی و پوسته شدن لایه‌های سخت جلوگیری کنند. این ساختار لایه‌ای، به صورت مکانیکی، قابلیت تحمل بار و سایش را به شکل قابل توجهی افزایش می‌دهد.

کنترل خواص الکتریکی و نوری

در صنایع الکترونیک و اپتیک، خواص رسانایی، انعکاس نور، یا ضریب اصطکاک باید به طور دقیق کنترل شوند. در این ساختارها، لایه‌ها به صورت دقیق برای دستیابی به امپدانس مشخص یا ضریب شکست مطلوب طراحی می‌شوند. برای مثال، در مدارهای چاپی یا اتصالات الکتریکی، یک لایه دی‌الکتریک نازک می‌تواند بین دو لایه رسانا قرار گیرد تا عملکرد الکتریکی بهینه‌سازی شود.

تفاوت بنیادی آبکاری چندلایه با تک‌لایه

تفاوت اصلی در “مدیریت تنش و عملکرد چندگانه” نهفته است:

ویژگی آبکاری تک‌لایه آبکاری چندلایه
هدف دستیابی به یک ویژگی اصلی (مثلاً فقط زیبایی یا فقط مقاومت). دستیابی به ترکیبی بهینه از چندین خاصیت (سختی + مقاومت به خوردگی + رسانایی).
مدیریت تنش تنش‌های ذاتی لایه فلزی می‌تواند منجر به تاب‌خوردگی یا ترک‌خوردگی شود. استفاده از لایه‌های متناوب (مثل نیکل/کروم) برای خنثی‌سازی یا متعادل‌سازی تنش‌های داخلی.
شکست پوشش شکست یک لایه به معنای نفوذ مستقیم محیط به زیرلایه است. شکست یک لایه توسط لایه زیرین به عنوان “سد دوم” پشتیبانی می‌شود.
ساختار همگن و یکنواخت در سراسر ضخامت. ناهمگن، با فواصل بین‌لایه تعریف شده و معماری لایه‌ای مشخص.


معماری متداول سیستم‌های چندلایه

یک سیستم آبکاری چندلایه استاندارد معمولاً از سه نوع لایه تشکیل شده است که هر کدام وظیفه خاصی را بر عهده دارند:

  1. لایه زیرین: اولین لایه اعمال شده بر روی قطعه. وظیفه اصلی آن بهبود چسبندگی، پر کردن عیوب ریز سطح و گاهی اوقات به عنوان یک لایه محافظ اولیه عمل می‌کند.
  2. لایه میانی: این بخش اغلب ضخیم‌ترین لایه است و خواص اصلی مورد نیاز (مانند سختی یا مقاومت به خوردگی بالا) را تأمین می‌کند. ممکن است شامل چندین لایه متوالی برای مدیریت تنش باشد.
  3. لایه رویی: لایه‌ای که در تماس مستقیم با محیط است. این لایه مسئول ظاهر نهایی (درخشندگی، رنگ) و محافظت نهایی در برابر سایش و محیط است (مانند روکش‌های تزئینی یا کاتالیستی).

به طور خلاصه، آبکاری چندلایه یک رویکرد مهندسی پیچیده برای غلبه بر محدودیت‌های ذاتی پوشش‌های تک‌عنصری است که امکان ساخت قطعات با دوام‌تر، کارآمدتر و مقاوم‌تر را فراهم می‌آورد.

سیر تا پیاز مراحل اجرای آبکاری چندلایه

اجرای موفقیت‌آمیز این رویکرد نیازمند کنترل بسیار دقیق‌تر پارامترها نسبت به آبکاری تک‌لایه است؛ زیرا نواقص در هر مرحله می‌تواند کل ساختار لایه‌ای را به خطر اندازد. این فرآیند به سه فاز اصلی تقسیم می‌شود: آماده‌سازی سطح، فرایند الکترولس یا الکترولیتی لایه‌ها، و در نهایت پس‌پردازش.

فاز اول: آماده‌سازی سطح زیرلایه

این مرحله حیاتی‌ترین بخش است، زیرا چسبندگی و یکپارچگی تمام لایه‌های بعدی به کیفیت سطح اولیه بستگی دارد. عدم رعایت این مرحله منجر به تفکیک لایه‌ها یا ایجاد حفره و سوراخ در پوشش می‌شود.

  • تمیزکاری اولیه: قطعه ابتدا برای حذف کامل روغن‌ها، گریس‌ها و آلودگی‌های ارگانیک توسط حلال‌های قلیایی یا شوینده‌های سورفکتانت تمیز می‌شود.
  • اچینگ و فعال‌سازی: پس از تمیزکاری، قطعه با استفاده از محلول‌های اسیدی یا قلیایی قوی تحت عملیات اچ (حکاکی شیمیایی) قرار می‌گیرد تا هرگونه اکسیداسیون سطحی، لایه آسیب‌دیده مکانیکی، یا آلودگی‌های غیرقابل حل حذف شود. این فرآیند با ایجاد یک سطح فعال از نظر شیمیایی برای پذیرش لایه‌های بعدی همراه است.
  • شستشوی میانی: بین هر مرحله شیمیایی، شستشوی دقیق با آب دیونیزه انجام می‌گیرد تا از انتقال آلودگی‌ها از یک حمام به حمام دیگر جلوگیری شود.
  • فرایند پرایمر یا لایه ضربه: در مواردی که زیرلایه با حمام‌های اصلی آبکاری سازگاری شیمیایی کمی دارد (مانند برخی فلزات فعال)، یک لایه بسیار نازک و اولیه (معمولاً مس یا نیکل فعال) به سرعت اعمال می‌شود تا یک سطح واسط پایدار برای لایه‌های اصلی بعدی ایجاد شود.

فاز دوم: اعمال لایه‌های متوالی آبکاری

این فاز آبکاری چندلایه شامل تکرار فرآیند رسوب‌دهی با تغییر در ترکیب شیمیایی حمام، شدت جریان، زمان، و دمای عملیات برای هر لایه است.

  • اعمال لایه اول (لایه چسبندگی/بافر): اولین لایه اصلی معمولاً با هدف ایجاد بیشترین چسبندگی به زیرلایه یا برای خنثی‌سازی تنش‌های احتمالی اعمال می‌شود. این لایه ممکن است ضخامت کنترل‌شده‌ای داشته باشد و از نیکل یا مس اصلاح‌شده استفاده کند.
  • کنترل ضخامت و پارامترهای الکتروشیمیایی: در این مرحله، پارامترهای الکترولیتی (مانند چگالی جریان، ولتاژ و دمای حمام) به دقت تنظیم می‌شوند تا سرعت رسوب‌دهی و ساختار کریستالی لایه مورد نظر تضمین گردد. برای لایه‌های چندلایه، حتی تغییرات کوچک در pH یا وجود ناخالصی‌ها می‌تواند بر خواص لایه‌های بعدی تأثیر بگذارد.
  • اعمال لایه‌های میانی: بسته به نیاز، حمام‌ها تعویض می‌شوند. به عنوان مثال، پس از یک لایه نیکل نرم، ممکن است یک لایه نیکل سخت حاوی ذرات کاربید سیلیکون اعمال شود. در هر انتقال، شستشوی دقیق و گاهی اوقات یک مرحله آماده‌سازی مجدد سطح (مانند فعال‌سازی مجدد) ضروری است تا از همبستگی کامل بین دو لایه اطمینان حاصل شود.
  • اعمال لایه نهایی: آخرین لایه که معمولاً بسیار نازک است، وظیفه زیبایی، پرداخت نهایی (مانند آبکاری کروم یا طلا) و مقاومت نهایی در برابر سایش یا مواد شیمیایی خاص را بر عهده دارد. کیفیت این لایه به شدت تحت تأثیر ساختار زیرین قرار دارد، لذا باید اطمینان حاصل شود که هیچ‌گونه ایراد یا حفره‌ای در زیر آن وجود ندارد.

فاز سوم: پس‌پردازش و کنترل کیفیت

پس از تکمیل فرآیند رسوب‌دهی تمام لایه‌ها، قطعه وارد مرحله نهایی آماده‌سازی و بررسی می‌شود.

  • شستشوی نهایی و خنثی‌سازی: قطعه به دقت شسته می‌شود تا تمامی بقایای اسیدها و نمک‌های حمام‌های آبکاری از روی سطح و در شکاف‌ها حذف شوند.
  • خشک کردن: خشک کردن در دمای کنترل‌شده (اغلب با هوای گرم فیلتر شده) انجام می‌شود تا از ایجاد لکه‌ها یا شروع خوردگی ناشی از رطوبت باقی‌مانده جلوگیری شود.
  • عملیات حرارتی (در صورت نیاز): برخی سیستم‌های آبکاری چندلایه، به ویژه آنهایی که برای افزایش سختی طراحی شده‌اند، نیاز به عملیات حرارتی پس از آبکاری دارند تا تنش‌های باقی‌مانده در پوشش کاهش یافته و استحکام لایه‌ها تقویت شود.
  • بازرسی و کنترل کیفیت (QC): این مرحله شامل بررسی‌های غیرمخرب (NDT) است. بازرسی‌ها شامل اندازه‌گیری ضخامت هر لایه به صورت مجزا (با استفاده از روش‌هایی مانند میکروسکوپ نوری، XRF یا تست‌های نفوذ)، بررسی سختی سطح، تست‌های چسبندگی (مانند تست خراش یا تست ضربه) و در نهایت بررسی ظاهر نهایی برای اطمینان از عدم وجود عیوب سطحی است.

نتیجه‌گیری

در نهایت، آبکاری چندلایه نمایانگر تکامل فرآیندهای مهندسی سطح است که در آن، هدف تنها پوشش دادن نیست، بلکه طراحی عملکرد چندوجهی است. با انتخاب دقیق مواد، کنترل میکرومتری ضخامت‌ها، و مدیریت هوشمندانه تنش‌های داخلی بین هر فصل مشترک، متخصصان توانسته‌اند محدودیت‌های ذاتی فلزات پایه را دور بزنند. این تکنیک، دیگر یک گزینه لوکس در آبکاری نیست، بلکه یک ضرورت در صنایعی است که شکست در آنها پرهزینه یا فاجعه‌بار است؛ از میکروالکترونیک حساس تا اجزای حیاتی هوافضا. درک ساختار لایه‌ای و اهداف مشخص هر بخش، کلید اصلی برای بهره‌برداری کامل از پتانسیل این فناوری در دستیابی به دوام، کارایی، و عمر طولانی‌تر قطعات مهندسی شده است.

آبکاری در دایکاست

مقایسه خواص قطعات قبل و بعد از آبکاری در دایکاست

آیا تا به حال به این فکر کرده‌اید که چرا برخی قطعات خودرو یا ابزارهای صنعتی حتی پس از سال‌ها استفاده هنوز براق، مقاوم و بدون خط و خش باقی می‌مانند؟ پاسخ ساده است: آبکاری در دایکاست. دایکاست، به عنوان یک روش ریخته‌گری تحت فشار، امکان تولید قطعات با جزئیات دقیق و سطح صاف را فراهم می‌کند، اما بدون آبکاری، این قطعات نسبت به سایش، خوردگی و آسیب‌های محیطی بسیار آسیب‌پذیر هستند.

از آبکاری کروم و نیکل گرفته تا پوشش‌های ویژه و لایه‌های محافظ روی، آلومینیوم و مس، هر مرحله از آبکاری نقش حیاتی در افزایش طول عمر، بهبود ظاهر و ارتقای عملکرد قطعات ایفا می‌کند. در واقع، آبکاری نه تنها ظاهر قطعه را زیبا می‌کند، بلکه آن را به یک ابزار مقاوم و حرفه‌ای تبدیل می‌کند که می‌تواند شرایط سخت صنعتی و محیطی را به راحتی تحمل کند.

آبکاری کروم در دایکاست

آبکاری کروم یکی از رایج‌ترین روش‌های آبکاری در دایکاست است که به منظور بهبود ظاهر و افزایش مقاومت سطحی قطعات مورد استفاده قرار می‌گیرد. دایکاست به دلیل ساختار متراکم و جزئیات پیچیده‌ای که دارد، نیازمند سطحی مقاوم در برابر سایش و خوردگی است و آبکاری کروم می‌تواند این نیاز را به خوبی تأمین کند.

ویژگی‌ها و مزایای آبکاری کروم در دایکاست

  • مقاومت سایشی بالا: کروم سخت به عنوان یک پوشش مقاوم در برابر خراش و سایش عمل می‌کند و طول عمر قطعات دایکاست را به طور چشمگیری افزایش می‌دهد. این ویژگی به‌خصوص در قطعات خودرو، لوازم خانگی و ابزارآلات صنعتی اهمیت دارد.
  • مقاومت به خوردگی: کروم یک لایه محافظ ایجاد می‌کند که از اکسیداسیون و زنگ‌زدگی سطح فلز پایه جلوگیری می‌کند، به ویژه وقتی دایکاست از آلیاژهای روی، آلومینیوم یا منیزیم ساخته شده باشد.
  • ظاهر براق و جذاب: در آبکاری در دایکاست، کروم نهایی سطحی بسیار صاف و براق ایجاد می‌کند که علاوه بر عملکرد فنی، ارزش زیبایی‌شناختی قطعات را نیز افزایش می‌دهد. به همین دلیل در صنایع لوکس و تزئینی نیز کاربرد دارد.
  • دوام طولانی در شرایط محیطی سخت: قطعاتی که در معرض رطوبت، حرارت یا فشار مکانیکی قرار دارند، با پوشش کروم دوام بیشتری دارند و نیاز به تعمیر یا تعویض کاهش می‌یابد.

کاربردهای متداول

  • قطعات خودرو مانند دستگیره‌ها، رینگ‌ها و تریم‌های تزئینی
  • قطعات صنعتی که در معرض سایش یا تماس مداوم با مواد خورنده هستند
  • ابزارآلات و لوازم خانگی با ظاهر براق و مقاوم

نکته مهم: این نوع آبکاری در دایکاست معمولاً به صورت دو لایه انجام می‌شود؛ لایه زیرین نیکل برای افزایش چسبندگی و لایه نهایی کروم برای مقاومت سطحی و زیبایی.


آبکاری کروم برای قطعات دایکاست


آبکاری نیکل برای قطعات دایکاست

آبکاری نیکل یکی از پرکاربردترین روش‌های آبکاری برای قطعات دایکاست به شمار می‌رود. این روش به دلیل خواص منحصر به فرد نیکل، از جمله مقاومت بالا در برابر خوردگی، چسبندگی عالی و آماده‌سازی سطح برای آبکاری‌های بعدی، به شدت در صنایع مختلف محبوب است.

ویژگی‌ها و مزایای آبکاری در دایکاست با نیکل

  • مقاومت به خوردگی و اکسیداسیون: نیکل سطح فلز را در برابر رطوبت، مواد شیمیایی و محیط‌های خورنده محافظت می‌کند. این ویژگی باعث افزایش طول عمر قطعات دایکاست می‌شود و هزینه‌های تعمیر و نگهداری را کاهش می‌دهد.
  • چسبندگی عالی پوشش‌ها: لایه نیکل به عنوان زیرلایه‌ای ایده‌آل برای آبکاری‌های بعدی مانند کروم یا طلا عمل می‌کند. بدون این لایه، بسیاری از پوشش‌ها ممکن است به سطح دایکاست نچسبند یا پس از مدتی پوسته شوند.
  • قابلیت پرداخت و صاف‌کاری سطح: نیکل سطحی یکنواخت و صاف ایجاد می‌کند و نواقص جزئی قالب دایکاست را پوشش می‌دهد. این ویژگی باعث می‌شود قطعات هم از نظر زیبایی و هم از نظر عملکرد مکانیکی بهینه شوند.
  • پایداری حرارتی مناسب: قطعات آبکاری شده با نیکل توانایی تحمل دماهای بالا و تغییرات دمایی را دارند، بنابراین در خودرو، موتور و قطعات صنعتی دایکاست عملکرد مناسبی خواهند داشت.

کاربردهای متداول آبکاری نیکل در دایکاست

  • قطعات داخلی و خارجی خودرو مانند قاب‌ها، تریم‌ها و دستگیره‌ها
  • قطعات الکترونیکی و صنعتی که نیاز به مقاومت در برابر خوردگی دارند
  • زیرلایه برای آبکاری کروم یا سایر فلزات تزئینی و مقاوم

نکته مهم: آبکاری در دایکاست با نیکل می‌تواند هم به صورت نیکل روشن (Bright Nickel) برای زیبایی و هم به صورت نیکل مات یا سخت (Matt/Hard Nickel) برای مقاومت مکانیکی انجام شود.

آبکاری روی و آلومینیوم در دایکاست

آبکاری روی و آلومینیوم از روش‌های پرکاربرد در محافظت سطحی قطعات دایکاست محسوب می‌شوند. هدف اصلی این نوع آبکاری، افزایش مقاومت به خوردگی و حفاظت از فلز پایه در برابر اکسیداسیون است. با توجه به اینکه بسیاری از قطعات دایکاست از آلیاژ روی یا آلومینیوم ساخته می‌شوند، استفاده از این نوع پوشش‌ها اهمیت ویژه‌ای دارد.

ویژگی‌ها و مزایای آبکاری روی و آلومینیوم در دایکاست

  • مقاومت بالا در برابر خوردگی: لایه روی یا آلومینیوم سطح قطعه را در برابر رطوبت و عوامل خورنده محافظت می‌کند. این ویژگی به خصوص برای قطعات خودرو، قطعات صنعتی و ابزارآلاتی که در محیط‌های مرطوب یا شیمیایی کار می‌کنند، ضروری است.
  • ایجاد مانع در برابر اکسیداسیون: آبکاری در دایکاست با این مواد باعث ایجاد یک لایه اکسیدی طبیعی روی سطح می‌شود که جلوی واکنش فلز پایه با اکسیژن را می‌گیرد. در دایکاست‌هایی که از آلومینیوم ساخته شده‌اند، آبکاری آلومینیوم باعث جلوگیری از سفیدی و کدر شدن سطح می‌شود.
  • سهولت در رنگ‌آمیزی و پوشش‌های بعدی: قطعات آبکاری شده با روی یا آلومینیوم، برای پوشش‌های بعدی مانند رنگ‌های پودری، کروم یا نیکل آماده می‌شوند و کیفیت نهایی رنگ و پوشش بهبود می‌یابد.
  • هزینه کمتر نسبت به پوشش‌های لوکس: آبکاری روی و آلومینیوم نسبت به نیکل یا کروم هزینه کمتری دارد و در پروژه‌های صنعتی با تیراژ بالا، گزینه اقتصادی و مقرون به صرفه محسوب می‌شود.

کاربردهای متداول آبکاری در دایکاست با روی

  • قطعات دایکاست خودرو مانند پیچ‌ها، واشرها، و قطعات تزئینی کم‌حساس
  • قطعات صنعتی که در معرض رطوبت و خوردگی قرار دارند
  • آماده‌سازی سطح برای رنگ‌آمیزی یا آبکاری‌های نهایی

نکته مهم: پوشش روی معمولاً به صورت گالوانیزه سرد یا گرم اعمال می‌شود تا ضخامت و چسبندگی مناسب روی سطح دایکاست ایجاد شود.

آبکاری مس برای قطعات دایکاست

آبکاری مس یکی از مهم‌ترین مراحل آماده‌سازی سطح با آبکاری در دایکاست به شمار می‌رود. برخلاف نیکل و کروم که بیشتر برای مقاومت نهایی و ظاهر براق استفاده می‌شوند، مس به عنوان لایه زیرین (Base Layer) کاربرد دارد و عملکرد پوشش‌های بعدی را تضمین می‌کند.

ویژگی‌ها و مزایای آبکاری مس در دایکاست

  • افزایش چسبندگی پوشش‌های بعدی: مس سطح دایکاست را صاف و یکدست می‌کند و به نیکل، کروم یا سایر پوشش‌ها اجازه می‌دهد به صورت یکنواخت و بدون پوسته شدن روی قطعه قرار گیرند.
  • پر کردن نواقص سطحی قالب: آبکاری مس می‌تواند ترک‌ها، حفره‌ها و ناهمواری‌های جزئی سطح قطعات دایکاست را پر کند و سطحی هموار ایجاد کند.
  • سهولت آبکاری چندلایه: با لایه مس، قطعات دایکاست می‌توانند چندین مرحله آبکاری مانند نیکل و کروم را بدون مشکل تحمل کنند.
  • خواص الکتریکی و حرارتی مناسب: مس رسانای خوبی برای حرارت و برق است، بنابراین در قطعات الکترونیکی و حساس به گرما کاربرد دارد.

کاربردهای متداول

  • لایه زیرین برای آبکاری نیکل و کروم در دایکاست خودرو
  • قطعات صنعتی و الکترونیکی که نیاز به سطح صاف و یکنواخت دارند
  • قطعات تزئینی که قبل از آبکاری نهایی نیاز به آماده‌سازی دارند

نکته مهم: ضخامت لایه مس باید دقیق کنترل شود؛ ضخامت کم ممکن است چسبندگی کافی ایجاد نکند و ضخامت زیاد باعث کاهش جزئیات قالب دایکاست می‌شود.


آبکاری نیکل برای قطعات دایکاست


مقایسه خواص قطعات قبل و بعد از آبکاری در دایکاست

قطعات دایکاست به دلیل فرآیند ریخته‌گری تحت فشار، سطحی نسبتاً صاف ولی حساس به خراش و خوردگی دارند. قبل از آبکاری، این قطعات اغلب مقاومت مکانیکی محدودی در برابر سایش و خوردگی دارند و سطح آن‌ها مستعد اکسیداسیون و تغییر رنگ است. همچنین جزئیات سطحی مانند شیارها و طرح‌های کوچک قالب ممکن است به راحتی آسیب ببینند و دوام قطعه کاهش یابد.

پس از انجام آبکاری، تغییرات قابل توجهی در خواص سطحی و عملکرد قطعه مشاهده می‌شود. مقاومت سایشی و خوردگی به شکل چشمگیری افزایش پیدا می‌کند، به طوری که قطعاتی که پیش از آبکاری ممکن بود در محیط‌های مرطوب یا تحت فشار مکانیکی سریعاً فرسوده شوند، پس از آبکاری طول عمر طولانی‌تری خواهند داشت. آبکاری کروم و نیکل باعث می‌شود سطح قطعه سخت‌تر و مقاوم‌تر شود و پوشش‌های روی و آلومینیوم نیز از اکسیداسیون و زنگ‌زدگی جلوگیری می‌کنند.

علاوه بر مقاومت مکانیکی، آبکاری در دایکاست بر ظاهر و کیفیت سطح قطعات دایکاست نیز تاثیر زیادی دارد. قطعات قبل از آبکاری ممکن است رنگ مات و ناهمواری‌های جزئی داشته باشند، اما پس از آبکاری، سطحی صاف، براق و یکدست ایجاد می‌شود که نه تنها زیبایی ظاهری قطعه را افزایش می‌دهد بلکه آماده پوشش‌دهی‌های بعدی مانند رنگ یا کروم تزئینی نیز می‌شود.

آبکاری همچنین باعث بهبود چسبندگی پوشش‌های بعدی می‌شود و خواص سطحی قطعات را به گونه‌ای تغییر می‌دهد که حتی در شرایط محیطی سخت، مانند دماهای بالا یا تماس با مواد شیمیایی، عملکرد پایدار و طولانی‌مدت داشته باشند. به طور خلاصه، قطعات دایکاست پس از آبکاری نه تنها مقاومت بیشتری در برابر خوردگی و سایش پیدا می‌کنند، بلکه ظاهر، دوام و قابلیت آماده‌سازی برای مراحل تولید بعدی آن‌ها به شکل محسوسی بهبود می‌یابد.

نتیجه‌گیری

بررسی انواع آبکاری در دایکاست نشان می‌دهد که هر نوع پوشش، مزایا و کاربرد خاص خود را دارد. آبکاری کروم و نیکل بهبود مقاومت سایشی و زیبایی ظاهری قطعات را تضمین می‌کنند، در حالی که پوشش‌های روی و آلومینیوم از خوردگی و اکسیداسیون سطح جلوگیری می‌کنند و لایه مس به عنوان زیرلایه، چسبندگی و یکنواختی پوشش‌های بعدی را تضمین می‌کند. پوشش‌های ویژه، از جمله کروم سخت، نیکل سخت و پوشش‌های پودری، برای قطعاتی با شرایط کاری سنگین و آلیاژهای خاص، عملکرد و دوام فوق‌العاده‌ای ایجاد می‌کنند.

دایکاست در لوازم خانگی

تأثیر کیفیت دایکاست بر عملکرد صحیح و طول عمر لوازم خانگی

تصور کنید وسیله‌ای را می‌خرید که قرار است سال‌ها بدون نقص کار کند؛ یخچال شما همیشه سرد بماند، لباسشویی‌تان با کمترین لرزش کار کند، و جاروبرقی‌تان قدرت مکش خود را از دست ندهد. آیا این معجزه طراحی است یا علم؟ پاسخ در یک فرآیند صنعتی نهفته است که نامش دایکاست است. این تکنولوژی، که فلز مذاب را با فشار باورنکردنی به درون قالب‌های فولادی می‌فرستد، نه تنها زیبایی دستگیره‌ها و ظرافت یراق‌آلات را خلق می‌کند،

بلکه قلب تپنده عملکرد صحیح و طول عمر لوازم خانگی شماست. آلومینیوم و زاماک، قهرمانان گمنام این فرآیند، راز دوام دستگاه‌های مدرن هستند. در این بررسی، به کاربرد دایکاست در لوازم خانگی می‌پردازیم، از دل جزئیات مهندسی این قطعات عبور می‌کنیم تا ببینیم چرا این آلیاژها انتخاب اول سازندگان بزرگ هستند و چگونه بر کیفیت روزمره ما تأثیر می‌گذارند.

کاربرد آلومینیوم و زاماک در دایکاست در لوازم خانگی

انتخاب ماده اولیه در تولید قطعات لوازم خانگی یک تصمیم استراتژیک است که مستقیماً بر هزینه نهایی، عملکرد، دوام، و حتی جذابیت بصری محصول تأثیر می‌گذارد. در فرآیند دایکاست، که به دلیل تولید سریع و دقیق قطعات پیچیده شناخته می‌شود، دو گروه از آلیاژها یعنی آلومینیوم و زاماک (آلیاژ روی) به طور مداوم بر سایر گزینه‌ها پیشی گرفته‌اند و دلیل این امر ترکیبی از خواص فیزیکی، شیمیایی و اقتصادی آن‌هاست.

آلیاژ آلومینیوم در دایکاست در لوازم خانگی

آلومینیوم (و آلیاژهای آن مانند A380) به دلیل سبک بودن و مقاومت حرارتی عالی، ستون فقرات بسیاری از قطعات الکترونیکی و حرارتی در لوازم خانگی محسوب می‌شود. سبکی آلومینیوم یک مزیت حیاتی است، به ویژه در محصولاتی که کاربرد روزمره دارند و جابجایی آن‌ها اهمیت دارد؛ مانند بدنه‌های مخلوط‌کن‌های دستی، قسمت‌های خارجی ماشین‌های قهوه‌ساز یا حتی قاب داخلی برخی از اجاق‌های برقی.

علاوه بر این، آلومینیوم خاصیت انتقال حرارت بسیار خوبی دارد؛ این ویژگی در تولید قطعاتی که نیاز به دفع سریع گرما دارند، مانند هیت‌سینک‌ها (گرماگیرها) در لوازم الکترونیکی یا بدنه بیرونی المنت‌های حرارتی، یک مزیت رقابتی بزرگ محسوب می‌شود و ایمنی و کارایی دستگاه را افزایش می‌دهد. از نظر پرداخت نهایی نیز، آلومینیوم قابلیت آنودایز کردن، رنگ‌پذیری و پوشش‌دهی دارد که اجازه می‌دهد تا ظاهری زیبا و مدرن به دستگاه نهایی بخشیده شود.

آلیاژ زاماک (روی) در دایکاست در لوازم خانگی

زاماک، که عمدتاً از روی و مقادیری آلومینیوم، منیزیم و مس تشکیل شده است، با هدف نهایی دستیابی به جزئیات بسیار ریز و ظاهری لوکس انتخاب می‌شود. اصلی‌ترین دلیلی که زاماک در لوازم خانگی، به‌ویژه در بخش‌های تزئینی یا اهرم‌ها، استفاده می‌شود، سیالیت (Fluidity) فوق‌العاده بالای آن در حالت مذاب است. این سیالیت به قالب اجازه می‌دهد تا کوچک‌ترین جزئیات طراحی، از حروف برجسته روی دکمه‌ها گرفته تا بافت‌های ظریف روی دستگیره‌ها، با کمترین نقص و بدون نیاز به عملیات تکمیلی پرهزینه، پر شوند.

علاوه بر این، آلیاژ روی نقطه ذوب نسبتاً پایینی دارد که فشار و دمای کمتری در فرآیند دایکاست نیاز دارد و این امر عمر قالب را افزایش داده و به کاهش مصرف انرژی کمک می‌کند. همچنین، زاماک به طور طبیعی مقاومت خوردگی خوبی دارد و پس از آبکاری نیکل یا آبکاری کروم، جلوه‌ای بسیار براق و چشم‌نواز مانند قطعات فلزی سنگین سنتی به خود می‌گیرد که برای محصولاتی مانند دستگیره‌های شیرآلات یا قاب‌های تزئینی سینک‌ها ایده‌آل است.


کاربرد آلومینیوم و زاماک در دایکاست در لوازم خانگی


ملاحظات اقتصادی و فرآیندی مشترک در انتخاب

علاوه بر خواص فیزیکی، جنبه‌های اقتصادی و فرآیندی نیز در انتخاب این دو آلیاژ نقش محوری دارند. فرآیند دایکاست در لوازم خانگی در هر دو مورد، تولید انبوه را با سرعت بالا امکان‌پذیر می‌سازد، که در تولید لوازم خانگی که معمولاً در تیراژهای بسیار زیادی عرضه می‌شوند، به کاهش چشمگیر هزینه‌های واحد می‌انجامد.

کاهش نیاز به ماشین‌کاری ثانویه به دلیل دقت ابعادی بالای دایکاست در لوازم خانگی، صرفه‌جویی دیگری در زمان و نیروی کار ایجاد می‌کند. در نهایت، هرچند هزینه اولیه قالب دایکاست بالاست، اما با توجه به طول عمر بالای قالب‌های فولادی و امکان تولید صدها هزار قطعه توسط آن‌ها، این سرمایه‌گذاری اولیه در بلندمدت کاملاً توجیه‌پذیر است و این دو آلیاژ بهترین سازگاری را با این فرآیند دارند.

کاربرد دایکاست در قطعات کلیدی یخچال، لباسشویی و جاروبرقی

فناوری دایکاست در لوازم خانگی امکان تولید قطعاتی را فراهم می‌کند که همزمان باید سبک، مقاوم در برابر سایش یا خوردگی، و دارای ابعاد دقیق باشند. در این سه گروه از لوازم خانگی، کاربردهای دایکاست بسیار گسترده است.

کاربرد دایکاست در یخچال و فریزرها

در یخچال و فریزرها، نیاز اصلی مربوط به عایق‌بندی، مدیریت حرارت و مقاومت در برابر رطوبت است. اجزای کلیدی آن شامل موارد زیر می‌شود:

  • قاب‌ها و براکت‌های داخلی: در برخی مدل‌های پیشرفته، از قطعات دایکاست آلومینیومی برای ساخت براکت‌هایی که اجزای سنگین‌تر مانند موتور یا کمپرسور را نگه می‌دارند، استفاده می‌شود. آلومینیوم به دلیل سبکی وزن، بار اضافی روی ساختار اصلی دستگاه تحمیل نمی‌کند.
  • محفظه‌های توزیع و اتصالات داخلی: برای اتصالات لوله‌ها و مجاری گاز مبرد، قطعاتی با تلرانس بسیار دقیق نیاز است تا از هرگونه نشتی جلوگیری شود. دایکاست به دلیل تراکم بالا، بهترین آب‌بندی را حتی بدون نیاز به واشرهای اضافی در اتصالات فراهم می‌کند.
  • قطعات تزئینی و دستگیره‌ها (اغلب زاماک): در مدل‌های لوکس‌تر، دستگیره‌های درها و همچنین قاب‌های تزئینی دور پنل‌های کنترلی با استفاده از زاماک دایکاست تولید می‌شوند. زاماک اجازه می‌دهد تا این قطعات با پوشش‌های کرومی براق یا رنگ‌های پودری مقاوم در برابر رطوبت تولید شوند که زیبایی دستگاه را به شدت افزایش می‌دهد.

کاربرد دایکاست در ماشین‌های لباسشویی و ظرفشویی

این دستگاه‌ها با آب، مواد شوینده و لرزش‌های زیاد در حین کار سروکار دارند، بنابراین دوام و مقاومت در برابر خوردگی در قطعات آن‌ها حیاتی است. اجزای کلیدی آن شامل موارد زیر می‌شود:

  • پمپ‌های آب و محفظه‌های فیلتر: برای ساخت بدنه پمپ‌ها که در معرض تماس مداوم با آب و مواد شیمیایی شوینده هستند، از آلیاژهای آلومینیوم مقاوم به خوردگی استفاده می‌شود. دایکاست در اینجا تضمین می‌کند که هیچ‌گونه تخلخل یا سوراخی در بدنه پمپ وجود نداشته باشد که باعث نشت یا خرابی زودهنگام شود.
  • محورها و اتصالات داخلی درام (در لباسشویی): در سیستم‌های انتقال نیرو که بار مکانیکی بالایی را تحمل می‌کنند، قطعات دایکاست شده با استحکام بالا (معمولاً آلومینیوم تقویت‌شده یا آلیاژهای خاص روی) به عنوان نگهدارنده‌های اصلی یا اتصالات شفت عمل می‌کنند تا در برابر نیروی گریز از مرکز و لرزش‌های شدید مقاوم باشند.
  • قاب و بدنه برخی اجزای کنترل: اجزای داخلی که نیاز به اتصالات پیچیده و دقیق برای نگهداری بردها و سیم‌کشی دارند، اغلب به صورت دایکاست تولید می‌شوند تا نصب اجزای الکترونیکی روی یک پلتفرم پایدار و دقیق تضمین شود.

کاربرد دایکاست در جاروبرقی‌ها

در جاروبرقی‌ها، پارامترهای اصلی سبک بودن برای حمل و نقل و همچنین مقاومت در برابر ضربه‌های ناشی از استفاده روزمره و انتقال هوا با فشار زیاد است. اجزای کلیدی آن شامل موارد زیر می‌شود:

  • بدنه اصلی موتور و فن (Housing): در جاروبرقی‌های قدرتمند، محفظه موتور و همچنین پره‌های فن (Impeller) در برخی موارد با دایکاست آلومینیومی ساخته می‌شوند. آلومینیوم به خوبی حرارت تولید شده توسط موتور را دفع می‌کند و در عین حال به دلیل استحکام، می‌تواند در برابر فشارهای دینامیکی ناشی از چرخش پر سرعت فن مقاومت کند.
  • اتصالات لوله و نازل‌ها: اتصالاتی که لوله اصلی جاروبرقی را به بدنه متصل می‌کنند، باید همزمان سبک و مقاوم به سایش باشند. استفاده از دایکاست اجازه می‌دهد تا این اتصالات با مکانیزم‌های قفل‌شونده دقیق طراحی شوند که به راحتی در جای خود محکم شده و جدا می‌شوند.
  • قطعات داخلی سیستم مکش: مسیرهایی که هوا با گرد و غبار از طریق آن‌ها عبور می‌کند، نیازمند سطحی صاف برای به حداقل رساندن افت فشار و مقاومت در برابر سایش ذرات است. قطعات دایکاست شده این سطح صاف و یکپارچه را به خوبی فراهم می‌کنند.

تأثیر کیفیت دایکاست بر عملکرد صحیح و طول عمر لوازم خانگی

کیفیت نهایی قطعات دایکاست شده تنها به زیبایی ظاهری محدود نمی‌شود، بلکه عامل تعیین‌کننده‌ای در کارکرد بی‌نقص و دوام طولانی‌مدت دستگاه‌های پیچیده خانگی است. این تأثیرگذاری را می‌توان از سه منظر کلیدی بررسی کرد: یکپارچگی ساختاری، کنترل تلرانس‌های ابعادی، و مقاومت در برابر محیط عملیاتی.

یکپارچگی ساختاری و تحمل بار

فرآیند دایکاست در لوازم خانگی، به دلیل تزریق فلز مذاب تحت فشار بسیار بالا، ساختاری متراکم و بدون تخلخل‌های داخلی ایجاد می‌کند. این تراکم بالا به قطعه اجازه می‌دهد تا بارهای مکانیکی و فشارهای عملیاتی را به طور مؤثری تحمل کند. در جایی که یک قطعه پلاستیکی یا ریخته‌گری شده با روش‌های سنتی ممکن است تحت تنش‌های حرارتی یا لرزشی دچار ترک یا شکستگی شود (مانند قسمت‌های نگهدارنده موتور در ماشین لباسشویی یا پره‌های فن در جاروبرقی)، قطعات دایکاست شده از آلومینیوم یا زاماک، به دلیل استحکام ذاتی آلیاژ و یکپارچگی ساختاری، عمر مفید قطعه را به طور چشمگیری افزایش می‌دهند. این ویژگی مستقیماً به کاهش خرابی‌های ناگهانی و نیاز به تعمیرات در طول سال‌های استفاده منجر می‌شود.


تأثیر کیفیت دایکاست بر عملکرد صحیح و طول عمر لوازم خانگی


دقت ابعادی برای عملکرد صحیح سیستم‌ها

یکی از بزرگترین مزایای دایکاست در لوازم خانگی، توانایی تولید قطعات با تلرانس‌های ابعادی بسیار محدود (نزدیک به صفر) است. این دقت برای اطمینان از عملکرد صحیح سیستم‌های نیازمند انطباق دقیق قطعات حیاتی است. به عنوان مثال، در یخچال‌ها، اتصالات دقیق مسیرهای گاز مبرد یا در ماشین‌های ظرفشویی، درپوش‌هایی که باید کاملاً مسیر آب را مسدود کنند، تنها با دایکاست تضمین می‌شوند. کوچکترین انحراف در ابعاد می‌تواند منجر به کاهش راندمان (مانند کاهش قدرت سرمایش در یخچال) یا نشت آب و آسیب‌های جدی به دستگاه شود. بنابراین، دقت دایکاست به طور مستقیم با راندمان انرژی و پایداری عملکرد دستگاه مرتبط است.

مقاومت محیطی و حفظ زیبایی اولیه

طول عمر یک وسیله خانگی تنها به مقاومت مکانیکی آن وابسته نیست، بلکه به توانایی آن در حفظ خواص در برابر عوامل محیطی مانند رطوبت، مواد شیمیایی و نوسانات دما بستگی دارد. همانطور که اشاره شد، آلومینیوم مقاومت خوردگی ذاتی خوبی دارد و زاماک نیز پس از پوشش‌دهی، در برابر عوامل خورنده در محیط‌های مرطوب (مانند فضای داخلی ماشین ظرفشویی) بسیار مقاوم عمل می‌کند. این مقاومت شیمیایی و حرارتی تضمین می‌کند که قطعات دایکاست شده برای سال‌ها شکل ظاهری خود را حفظ کرده و زنگ‌زدگی یا تخریب ساختاری ناشی از تماس با محیط عملیاتی را تجربه نکنند، که این امر به طور مستقیم به طول عمر کلی دستگاه کمک می‌کند و ظاهر نو و باکیفیت محصول را حفظ می‌نماید.

نتیجه‌گیری نهایی

در مجموع، فرآیند دایکاست در لوازم خانگی، به ویژه با استفاده از آلومینیوم و زاماک، ستون فقرات طراحی و تولید لوازم خانگی مدرن را تشکیل می‌دهد. این تکنیک با فراهم آوردن استحکام بالا در عین وزن کم (آلومینیوم) و قابلیت تولید جزئیات هندسی فوق‌العاده دقیق با سرعت بالا (زاماک)، پاسخی ایده‌آل به نیازهای بازار امروز ارائه می‌دهد.

همانطور که در بررسی موردی یخچال، لباسشویی و جاروبرقی مشاهده شد، دایکاست نقش محوری در تضمین عملکرد صحیح (مانند آب‌بندی در پمپ‌ها و دقت اتصالات) و افزایش طول عمر دستگاه (از طریق مقاومت در برابر خوردگی و بارهای مکانیکی) دارد. در نهایت، هر قطعه دایکاست شده، سندی بر تعهد سازنده به ارائه محصولی است که نه تنها در لحظه خرید، بلکه در طول سال‌ها استفاده مداوم، کارایی و ایمنی مورد انتظار مصرف‌کننده را برآورده سازد.

دایکاست در تولید قطعات الکترونیکی

مزایای استفاده از دایکاست در قطعات الکترونیکی

در دنیای امروز که تجهیزات الکترونیکی هر روز کوچک‌تر، قدرتمندتر و پیچیده‌تر می‌شوند، نقش قطعات فلزی به‌مراتب فراتر از یک بدنه ساده یا نگهدارنده مکانیکی است. قطعاتی که شاید در نگاه اول دیده نشوند، اما مستقیماً بر عملکرد، طول عمر و حتی ایمنی دستگاه‌های الکترونیکی تأثیر می‌گذارند. همین اهمیت باعث شده انتخاب روش تولید این قطعات، به یکی از تصمیم‌های کلیدی در صنعت الکترونیک تبدیل شود.

در میان روش‌های مختلف ساخت قطعات فلزی، دایکاست به‌دلیل دقت بالا، کیفیت سطح مناسب و توانایی تولید انبوه، جایگاه ویژه‌ای در تولید قطعات الکترونیکی پیدا کرده است. از بدنه‌ها و قاب‌های محافظ گرفته تا هیت‌سینک‌ها و قطعات حساس حرارتی، این فرآیند نقش مهمی در بهبود کارایی و کاهش هزینه‌های تولید ایفا می‌کند. در ادامه این مطلب، به بررسی دقیق مزایا، مواد پرکاربرد و نقش دایکاست در تولید قطعات الکترونیکی می‌پردازیم تا روشن شود چرا این روش به یکی از پایه‌های اصلی صنعت الکترونیک مدرن تبدیل شده است.

مزایای استفاده از دایکاست در قطعات الکترونیکی

صنعت الکترونیک یکی از پیشرفته‌ترین و حساس‌ترین صنایع تولیدی در جهان به شمار می‌رود که در آن دقت، کیفیت و قابلیت اطمینان قطعات نقش تعیین‌کننده‌ای در عملکرد نهایی محصولات دارند. با گسترش فناوری و افزایش تقاضا برای تولید تجهیزات الکترونیکی کوچک‌تر، سبک‌تر و قدرتمندتر، انتخاب روش مناسب برای ساخت قطعات فلزی اهمیت دوچندانی پیدا کرده است. در این میان، فرآیند دایکاست به‌عنوان یکی از روش‌های مدرن و کارآمد تولید قطعات فلزی، جایگاه ویژه‌ای در صنعت الکترونیک به دست آورده است.

این رویکرد با امکان تولید قطعاتی با دقت ابعادی بالا، کیفیت سطح مطلوب و قابلیت تولید انبوه، به یکی از گزینه‌های اصلی تولیدکنندگان قطعات الکترونیکی تبدیل شده است. این روش به‌ویژه در ساخت قطعاتی مانند بدنه‌ها، قاب‌ها، هیت‌سینک‌ها و محفظه‌های محافظ الکترونیکی کاربرد گسترده‌ای دارد و نقش مهمی در بهبود عملکرد حرارتی، استحکام مکانیکی و کاهش هزینه‌های تولید ایفا می‌کند. در این مقاله به بررسی مزایای استفاده از دایکاست در تولید قطعات الکترونیکی پرداخته می‌شود تا اهمیت این فرآیند در توسعه محصولات الکترونیکی مدرن به‌صورت جامع مورد توجه قرار گیرد.

افزایش دقت و کیفیت ابعادی قطعات الکترونیکی

یکی از مهم‌ترین مزایای دایکاست در تولید قطعات الکترونیکی، دقت بسیار بالای ابعادی است. در صنایع الکترونیکی، قطعات معمولاً باید با تلرانس‌های بسیار کم تولید شوند تا به‌درستی در کنار سایر اجزا قرار بگیرند. فرآیند دایکاست به دلیل استفاده از قالب‌های فلزی دقیق و تزریق فلز مذاب تحت فشار بالا، امکان تولید قطعاتی با ابعاد یکنواخت و کیفیت سطح بالا را فراهم می‌کند. این ویژگی باعث کاهش خطا در مونتاژ و افزایش عملکرد نهایی تجهیزات الکترونیکی می‌شود.


مزایای استفاده از دایکاست در قطعات الکترونیکی


بهبود انتقال حرارت در قطعات الکترونیکی

مدیریت حرارت یکی از چالش‌های اساسی در طراحی و تولید قطعات الکترونیکی است. دایکاست در تولید قطعات الکترونیکی، به‌ویژه با استفاده از آلیاژهای آلومینیوم، نقش مهمی در بهبود انتقال حرارت ایفا می‌کند. قطعاتی مانند هیت‌سینک‌ها، قاب‌های ماژول‌های قدرت و محفظه‌های الکترونیکی که با روش دایکاست تولید می‌شوند، توانایی بالایی در دفع حرارت دارند. این موضوع موجب افزایش طول عمر قطعات حساس الکترونیکی و جلوگیری از افت عملکرد ناشی از گرمای بیش از حد می‌شود.

کاهش هزینه تولید در تیراژ بالا

یکی از دلایل اصلی استفاده گسترده از دایکاست در صنعت الکترونیک، صرفه اقتصادی آن در تولید انبوه است. اگرچه هزینه اولیه ساخت قالب دایکاست ممکن است بالا باشد، اما در تیراژ بالا هزینه تمام‌شده هر قطعه به‌طور قابل توجهی کاهش می‌یابد. این مزیت برای تولیدکنندگان قطعات الکترونیکی که نیاز به تولید حجم زیادی از قطعات یکسان دارند، بسیار حائز اهمیت است و باعث افزایش رقابت‌پذیری در بازار می‌شود.

امکان تولید اشکال پیچیده و طراحی‌های پیشرفته

قطعات الکترونیکی اغلب دارای هندسه‌های پیچیده، دیواره‌های نازک و جزئیات دقیق هستند. فرآیند دایکاست در تولید قطعات الکترونیکی این امکان را فراهم می‌کند که چنین اشکالی بدون نیاز به ماشین‌کاری‌های اضافی تولید شوند. این موضوع نه‌تنها باعث کاهش زمان تولید می‌شود، بلکه استحکام و یکپارچگی قطعه را نیز حفظ می‌کند. به همین دلیل، دایکاست گزینه‌ای ایده‌آل برای تولید بدنه‌ها و قاب‌های پیشرفته در تجهیزات الکترونیکی مدرن محسوب می‌شود.

افزایش استحکام مکانیکی و دوام قطعات

قطعات الکترونیکی، به‌ویژه در تجهیزات صنعتی یا مصرفی، باید در برابر ضربه، لرزش و شرایط محیطی مختلف مقاوم باشند. این پروسه با ایجاد ساختار فلزی متراکم و یکنواخت، استحکام مکانیکی بالایی به قطعات می‌بخشد. این ویژگی باعث می‌شود قطعات در برابر شکست، تغییر شکل و سایش مقاومت بیشتری داشته باشند و عملکرد پایدار‌تری در طول زمان ارائه دهند.

بهبود کیفیت سطح و ظاهر قطعات الکترونیکی

کیفیت سطح قطعات در محصولات الکترونیکی، به‌خصوص در کالاهای مصرفی، اهمیت زیادی دارد. دایکاست در تولید قطعات الکترونیکی امکان تولید قطعاتی با سطح صاف و یکنواخت را فراهم می‌کند که نیاز کمتری به پرداخت نهایی دارند. این مزیت نه‌تنها باعث کاهش مراحل تولید می‌شود، بلکه ظاهر حرفه‌ای‌تر و باکیفیت‌تری به محصولات الکترونیکی می‌دهد و رضایت مصرف‌کننده نهایی را افزایش می‌دهد.

سازگاری با فرآیندهای پوشش‌دهی و مونتاژ

قطعات تولیدشده به‌خوبی با فرآیندهای تکمیلی مانند رنگ‌آمیزی، آبکاری و پوشش‌دهی سازگار هستند. این موضوع در صنعت الکترونیک اهمیت بالایی دارد، زیرا بسیاری از قطعات نیاز به عایق‌کاری، محافظت در برابر خوردگی یا زیباسازی دارند. همچنین دقت بالای قطعات باعث می‌شود فرآیند مونتاژ سریع‌تر و با خطای کمتر انجام شود.

مواد پرکاربرد دایکاست در تولید قطعات الکترونیکی

در این فرآیند، انتخاب نوع فلز یا آلیاژ نقش بسیار مهمی در کیفیت نهایی قطعات الکترونیکی دارد. هر ماده، ویژگی‌های فیزیکی و مکانیکی خاصی دارد که می‌تواند بر عواملی مانند انتقال حرارت، استحکام، وزن، مقاومت در برابر خوردگی و حتی عملکرد الکتریکی قطعه تأثیر بگذارد. به همین دلیل، در صنعت الکترونیک از آلیاژهایی استفاده می‌شود که علاوه بر قابلیت قالب‌گیری مناسب، پاسخگوی نیازهای فنی و عملکردی این صنعت باشند.

آلیاژهای آلومینیوم در دایکاست قطعات الکترونیکی

آلومینیوم یکی از پرکاربردترین مواد در دایکاست در تولید قطعات الکترونیکی محسوب می‌شود. این فلز به دلیل وزن سبک، استحکام مناسب و رسانایی حرارتی بالا، گزینه‌ای ایده‌آل برای تولید قطعاتی است که نیاز به دفع حرارت دارند. استفاده از آلیاژهای آلومینیوم در ساخت هیت‌سینک‌ها، بدنه تجهیزات الکترونیکی، محفظه‌های ماژول‌های قدرت و قاب‌های محافظ بسیار رایج است. همچنین مقاومت آلومینیوم در برابر خوردگی باعث می‌شود قطعات تولیدشده طول عمر بالاتری داشته باشند و در شرایط محیطی مختلف عملکرد پایداری ارائه دهند.

آلیاژهای روی و کاربرد آن‌ها در صنعت الکترونیک

آلیاژهای روی یکی دیگر از مواد مهم در دایکاست قطعات الکترونیکی به شمار می‌روند. این آلیاژها به دلیل نقطه ذوب پایین، سیالیت بالا و دقت قالب‌گیری بسیار خوب، برای تولید قطعات کوچک و پیچیده با جزئیات ظریف بسیار مناسب هستند. در صنعت الکترونیک، از دایکاست روی برای تولید قطعاتی مانند کانکتورها، قاب‌های کوچک، قطعات نگهدارنده و اجزای مکانیکی ظریف استفاده می‌شود. کیفیت سطح بالای قطعات روی نیز باعث می‌شود نیاز به عملیات پرداخت نهایی کاهش یابد.


مواد پرکاربرد دایکاست در تولید قطعات الکترونیکی


استفاده از آلیاژهای منیزیم در قطعات الکترونیکی پیشرفته

منیزیم به‌عنوان یکی از سبک‌ترین فلزات مورد استفاده در دایکاست در تولید قطعات الکترونیکی، جایگاه ویژه‌ای در تولید قطعات الکترونیکی پیشرفته دارد. این ماده به‌خصوص در صنایعی که کاهش وزن اهمیت بالایی دارد، مانند تجهیزات الکترونیکی قابل‌حمل، کاربرد گسترده‌ای پیدا کرده است. آلیاژهای منیزیم علاوه بر وزن کم، استحکام مناسبی دارند و قابلیت جذب لرزش بالایی ارائه می‌دهند. این ویژگی‌ها باعث می‌شود قطعات منیزیم برای بدنه لپ‌تاپ‌ها، تجهیزات مخابراتی و دستگاه‌های الکترونیکی حساس گزینه‌ای مطلوب باشند.

نقش آلیاژهای مسی در دایکاست قطعات الکترونیکی

آلیاژهای مسی به دلیل رسانایی الکتریکی و حرارتی بالا، در برخی کاربردهای خاص الکترونیکی مورد استفاده قرار می‌گیرند. هرچند دایکاست مس به دلیل نقطه ذوب بالا چالش‌برانگیزتر است، اما در مواردی که انتقال حرارت یا جریان الکتریکی اهمیت ویژه‌ای دارد، استفاده از این آلیاژها توجیه‌پذیر است. قطعاتی مانند اجزای انتقال توان، بخش‌هایی از تجهیزات قدرت و قطعات خاص صنعتی نمونه‌هایی از کاربرد دایکاست آلیاژهای مسی در صنعت الکترونیک هستند.

اهمیت انتخاب ماده مناسب در عملکرد نهایی قطعات الکترونیکی

انتخاب ماده مناسب در دایکاست در تولید قطعات الکترونیکی تنها به هزینه یا سهولت تولید محدود نمی‌شود، بلکه مستقیماً بر عملکرد، دوام و ایمنی محصول نهایی تأثیر می‌گذارد. تطابق خواص مکانیکی و حرارتی ماده با نیازهای طراحی، باعث افزایش راندمان، کاهش خرابی و بهبود کیفیت کلی تجهیزات الکترونیکی می‌شود. به همین دلیل، بررسی دقیق شرایط کاری قطعه و انتخاب آلیاژ مناسب، یکی از مراحل کلیدی در فرآیند طراحی و تولید قطعات الکترونیکی به روش دایکاست است.

نتیجه گیری

در مجموع، دایکاست به‌عنوان یکی از مؤثرترین روش‌های تولید قطعات فلزی، نقش مهمی در توسعه و پیشرفت صنعت الکترونیک ایفا می‌کند. ویژگی‌هایی مانند دقت ابعادی بالا، کیفیت سطح مناسب، امکان تولید اشکال پیچیده و صرفه اقتصادی در تیراژ بالا، باعث شده این فرآیند به انتخابی ایده‌آل برای تولید بسیاری از قطعات الکترونیکی تبدیل شود. علاوه بر این، توانایی این پروسه در بهبود انتقال حرارت و افزایش استحکام مکانیکی، تأثیر مستقیمی بر عملکرد و طول عمر تجهیزات الکترونیکی دارد.

از سوی دیگر، انتخاب آگاهانه مواد پرکاربرد مانند آلومینیوم، روی، منیزیم و آلیاژهای مسی در فرآیند دایکاست، امکان پاسخگویی به نیازهای متنوع صنعت الکترونیک را فراهم می‌کند. تطبیق صحیح خواص هر ماده با کاربرد موردنظر، نه‌تنها کیفیت محصول نهایی را افزایش می‌دهد، بلکه هزینه‌های تولید و نگهداری را نیز کاهش می‌دهد. در نهایت، می‌توان گفت دایکاست با ترکیب فناوری، دقت و بهره‌وری، به یکی از ارکان اصلی تولید قطعات الکترونیکی مدرن تبدیل شده و نقش آن در آینده این صنعت بیش از پیش پررنگ خواهد شد.

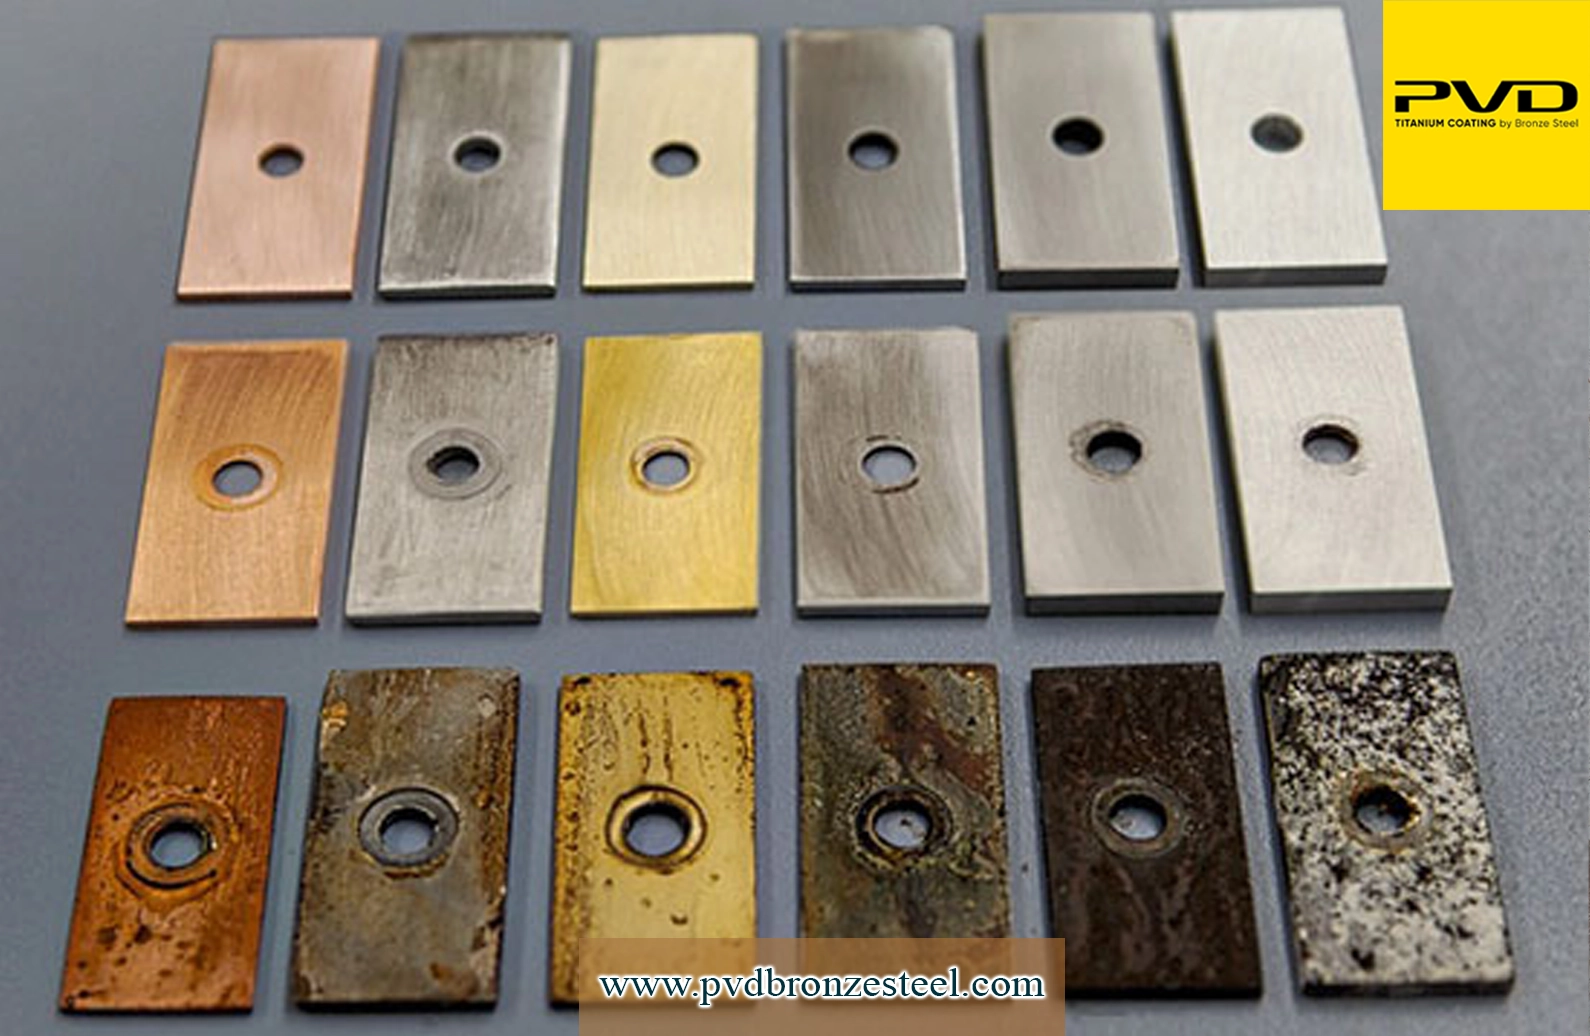
اشتباهات در تست خوردگی آبکاری

اشتباهات رایج در تست خوردگی آبکاری

در بسیاری از خطوط تولید، قطعه‌ای که از نظر ظاهری بی‌نقص است و تمام مراحل آبکاری PVD را با موفقیت پشت سر گذاشته، تنها به‌دلیل مردود شدن در تست خوردگی کنار گذاشته می‌شود. اما سؤال مهم اینجاست؛ آیا واقعاً پوشش آبکاری ضعیف بوده یا خود تست خوردگی به‌درستی انجام نشده است؟

تجربه نشان می‌دهد بخش قابل توجهی از نتایج مردودی در این تست‌ها، نه به‌خاطر کیفیت پایین آبکاری، بلکه به‌دلیل اشتباهات در تست خوردگی آبکاری در انجام، تنظیم و تفسیر این آزمون‌هاست. این تست اگرچه ابزاری قدرتمند برای ارزیابی دوام پوشش‌های آبکاری‌شده است، اما در صورت اجرای نادرست می‌تواند به یکی از گمراه‌کننده‌ترین مراحل کنترل کیفیت تبدیل شود. شناخت این خطاها و درک تأثیر آن‌ها، کلید رسیدن به نتایج قابل اعتماد و تصمیم‌گیری‌های فنی درست در صنعت آبکاری است.

اشتباهات در تست خوردگی آبکاری فلزات

تست خوردگی آبکاری یکی از مهم‌ترین مراحل ارزیابی کیفیت پوشش‌های آبکاری‌شده است و نتایج آن نقش مستقیمی در تصمیم‌گیری‌های فنی، تضمین کیفیت و پذیرش قطعات دارد. با این حال، در بسیاری از موارد نتایج تست به دلیل خطاهای رایج، غیرواقعی یا گمراه‌کننده هستند. این اشتباهات می‌توانند منجر به رد نادرست قطعات سالم یا پذیرش قطعات معیوب شوند و در نهایت هزینه‌های فنی و اقتصادی قابل توجهی به همراه داشته باشند.

آماده‌سازی نادرست نمونه قبل از تست

یکی از شایع‌ترین اشتباهات در تست خوردگی آبکاری فلزات، آماده‌سازی نامناسب نمونه‌هاست. باقی ماندن چربی، اثر انگشت، مواد شوینده، یا آلودگی‌های سطحی روی قطعه باعث می‌شود فرآیند خوردگی به‌صورت غیرواقعی تسریع یا مختل شود. در برخی موارد، حتی شست‌وشوی بیش از حد یا استفاده از مواد نامناسب برای تمیزکاری می‌تواند به پوشش آبکاری آسیب بزند و نتیجه تست را مخدوش کند. عدم رعایت زمان مناسب بین آبکاری و انجام تست نیز از خطاهای رایج در این مرحله است.

بی‌توجهی به ضخامت واقعی پوشش آبکاری

ضخامت پوشش آبکاری تأثیر مستقیمی بر مقاومت به خوردگی دارد، اما در بسیاری از تست‌ها بدون اندازه‌گیری دقیق ضخامت، نمونه‌ها مورد ارزیابی قرار می‌گیرند. تفاوت جزئی در ضخامت پوشش می‌تواند اختلاف قابل توجهی در زمان ظهور خوردگی ایجاد کند. زمانی که تست خوردگی بدون کنترل یا ثبت ضخامت انجام شود، مقایسه نتایج فاقد اعتبار فنی خواهد بود و ممکن است کیفیت فرآیند آبکاری به‌اشتباه قضاوت شود.

تنظیم نادرست شرایط محیطی تست

شرایط محیطی مانند دما، رطوبت، غلظت محلول نمک و pH نقش حیاتی در این تست دارند. یکی از اشتباهات در تست خوردگی این است که این پارامترها به‌درستی تنظیم یا به‌طور مداوم پایش نمی‌شوند. حتی انحراف جزئی از مقادیر استاندارد می‌تواند سرعت خوردگی را افزایش یا کاهش دهد و باعث شود نتایج با استانداردهای مرجع هم‌خوانی نداشته باشند. این موضوع به‌ویژه در تست سالت اسپری اهمیت بیشتری پیدا می‌کند.


اشتباهات رایج در تست خوردگی آبکاری


استفاده نادرست از استانداردها

بسیاری از خطاها ناشی از درک نادرست یا اجرای ناقص استانداردهای تست خوردگی مانند ASTM، ISO یا DIN هستند. انتخاب استاندارد نامناسب برای نوع پوشش آبکاری یا کاربرد قطعه یکی از اشتباهات رایج است. همچنین در برخی موارد، تنها زمان تست مدنظر قرار می‌گیرد و سایر الزامات استاندارد نادیده گرفته می‌شوند. این رویکرد باعث می‌شود نتایج تست از نظر فنی قابل استناد نباشند.

خطا در نحوه قرارگیری نمونه‌ها داخل دستگاه تست

نحوه چیدمان و زاویه قرارگیری نمونه‌ها در دستگاه تست یکی از عوامل بسیار مهم اما اغلب نادیده‌گرفته‌شده اشتباهات در تست خوردگی است. تماس مستقیم قطرات محلول با سطح، سایه‌اندازی نمونه‌ها روی یکدیگر یا فاصله نامناسب از نازل اسپری می‌تواند باعث توزیع غیر یکنواخت محیط خورنده شود. در چنین شرایطی، برخی نواحی قطعه زودتر دچار خوردگی شده و تصویر نادرستی از عملکرد واقعی پوشش آبکاری ارائه می‌شود.

تفسیر اشتباه نتایج تست

یکی از مهم‌ترین اشتباهات در تست خوردگی، تفسیر نادرست نتایج است. مشاهده اولین نشانه‌های خوردگی همیشه به معنای شکست پوشش نیست و باید نوع خوردگی، محل ظهور آن و گستردگی آسیب به‌درستی تحلیل شود. در برخی موارد، تغییر رنگ سطح یا لکه‌های سطحی با خوردگی واقعی اشتباه گرفته می‌شوند. قضاوت عجولانه بدون مستندسازی دقیق و مقایسه با معیارهای استاندارد می‌تواند منجر به تصمیم‌گیری نادرست شود.

نادیده گرفتن نوع فلز پایه و سیستم آبکاری

نوع فلز پایه و ساختار لایه‌های آبکاری تأثیر مستقیمی بر رفتار خوردگی دارند. یکی از اشتباهات در تست خوردگی این است که تمام پوشش‌های آبکاری‌شده با یک رویکرد یکسان تست و ارزیابی می‌شوند. در حالی که آبکاری روی، نیکل، کروم یا پوشش‌های چندلایه هرکدام مکانیزم خوردگی متفاوتی دارند. بی‌توجهی به این تفاوت‌ها باعث می‌شود نتایج تست از نظر فنی قابل تعمیم نباشند.

عدم کالیبراسیون و نگهداری نامناسب تجهیزات تست

تجهیزات تست در صورت عدم کالیبراسیون منظم و نگهداری صحیح، داده‌های نادرست تولید می‌کنند. گرفتگی نازل‌ها، توزیع نامناسب اسپری، خرابی سنسورها یا خطای نمایشگرها از جمله مشکلاتی هستند که اغلب نادیده گرفته می‌شوند. این موارد به‌صورت مستقیم روی شدت و یکنواختی خوردگی تأثیر می‌گذارند و اعتبار کل فرآیند تست را زیر سؤال می‌برند.

دلایل نتایج نادرست در تست خوردگی قطعات آبکاری‌شده

این تست یکی از اصلی‌ترین روش‌های ارزیابی کیفیت پوشش‌های آبکاری‌شده در صنایع مختلف است، اما در بسیاری از موارد نتایج به‌دست‌آمده با عملکرد واقعی قطعه در شرایط کاری هم‌خوانی ندارند. این اختلاف معمولاً به‌دلیل اشتباهات در تست خوردگی، خطاهای فنی، اجرایی یا تحلیلی رخ می‌دهد و می‌تواند باعث قضاوت نادرست درباره کیفیت آبکاری شود. شناخت دلایل نتایج نادرست در تست خوردگی، نقش مهمی در افزایش اعتبار آزمون و کاهش هزینه‌های دوباره‌کاری و مردودی قطعات دارد.

آماده‌سازی نامناسب قطعات قبل از انجام تست

یکی از مهم‌ترین دلایل نتایج نادرست در این تست، آماده‌سازی غیراصولی قطعات آبکاری‌شده است. باقی ماندن چربی، مواد پولیش، اثر انگشت یا آلودگی‌های محیطی روی سطح قطعه می‌تواند باعث تسریع یا تغییر مسیر خوردگی شود. در برخی موارد، شست‌وشوی شدید یا استفاده از مواد شیمیایی نامناسب برای تمیزکاری نیز به پوشش آسیب می‌زند. این عوامل باعث می‌شوند خوردگی مشاهده‌شده بیشتر ناشی از آلودگی سطحی باشد تا کیفیت واقعی آبکاری.

عدم یکنواختی یا کنترل نشدن ضخامت پوشش آبکاری

ضخامت پوشش آبکاری یکی از پارامترهای کلیدی در مقاومت به خوردگی است. زمانی که ضخامت در سطح قطعه یکنواخت نباشد یا قبل از تست اندازه‌گیری و ثبت نشود، نتایج به‌دست‌آمده قابل اعتماد نخواهند بود و این موضوع جز اشتباهات در تست خوردگی به حساب می‌آید. نواحی با ضخامت کمتر معمولاً زودتر دچار خوردگی می‌شوند و این موضوع ممکن است به‌اشتباه به‌عنوان ضعف کلی فرآیند آبکاری تفسیر شود، در حالی که مشکل اصلی به توزیع ضخامت برمی‌گردد.

تنظیم نادرست شرایط محیطی دستگاه تست خوردگی

شرایط محیطی تست مانند دما، رطوبت، غلظت محلول خورنده و pH تأثیر مستقیمی بر سرعت و نوع خوردگی دارند. هرگونه انحراف از شرایط تعریف‌شده در استاندارد می‌تواند نتایج را به‌طور جدی تغییر دهد. در بسیاری از موارد، عدم پایش مداوم این پارامترها یا کالیبره نبودن سنسورها باعث می‌شود شدت خوردگی بیشتر یا کمتر از مقدار واقعی گزارش شود و نتیجه نهایی اعتبار خود را از دست بدهد.

انتخاب نادرست استاندارد تست خوردگی

یکی دیگر از دلایل نتایج نادرست، استفاده از استاندارد نامناسب برای نوع پوشش یا کاربرد قطعه است. هر سیستم آبکاری، بسته به جنس فلز پایه و لایه‌های پوشش، نیازمند استاندارد خاصی برای ارزیابی خوردگی است. زمانی که استاندارد صرفاً به‌صورت کلی انتخاب شود و شرایط واقعی کاربرد قطعه در نظر گرفته نشود، نتیجه تست بیشتر جنبه آزمایشگاهی خواهد داشت و قابل تعمیم به شرایط عملی نخواهد بود؛ این مورد نیز از اشتباهات در تست خوردگی محسوب می‌شود.

چیدمان و قرارگیری اشتباه نمونه‌ها در محفظه تست

نحوه قرار دادن قطعات در دستگاه تست خوردگی نقش مهمی در توزیع یکنواخت محیط خورنده دارد. زاویه نامناسب، فاصله کم بین نمونه‌ها یا قرار گرفتن قطعات در مسیر مستقیم اسپری می‌تواند باعث تمرکز خوردگی در برخی نواحی شود. این موضوع باعث می‌شود خوردگی مشاهده‌شده به‌صورت غیرواقعی شدید یا موضعی باشد و تحلیل نهایی را دچار خطا کند.


دلایل نتایج نادرست در تست خوردگی قطعات آبکاری‌شده


تفاوت بین شرایط تست و شرایط واقعی سرویس‌دهی قطعه

تست‌های خوردگی معمولاً در شرایط شتاب‌یافته انجام می‌شوند، اما این شرایط همیشه بازتاب دقیقی از محیط واقعی کارکرد قطعه نیستند. یکی از دلایل نتایج نادرست این است که نتایج آزمایشگاهی بدون در نظر گرفتن این تفاوت‌ها تفسیر می‌شوند. قطعه‌ای که در تست سالت اسپری عملکرد ضعیفی دارد، ممکن است در محیط واقعی عملکرد قابل قبولی داشته باشد و بالعکس.

تفسیر نادرست نشانه‌های خوردگی

در بسیاری از موارد، تغییر رنگ سطح، لکه‌های سطحی یا محصولات خوردگی اولیه به‌اشتباه به‌عنوان شکست پوشش آبکاری در نظر گرفته می‌شوند. عدم آشنایی کافی با انواع خوردگی و مکانیزم‌های آن باعث می‌شود نتایج تست به‌درستی تحلیل نشوند؛ این مورد نیز از اشتباهات در تست خوردگی محسوب می‌شود. این خطا در تفسیر می‌تواند منجر به رد قطعات سالم یا اصلاح غیرضروری فرآیند آبکاری شود.

نقص در نگهداری و کالیبراسیون تجهیزات تست

عملکرد نادرست تجهیزات تست یکی از عوامل پنهان اما بسیار تأثیرگذار در ایجاد نتایج غلط است. مشکلاتی مانند گرفتگی نازل‌ها، توزیع نامنظم اسپری، خرابی سیستم گرمایش یا خطای نمایشگرها به‌مرور زمان شدت و یکنواختی خوردگی را تغییر می‌دهند. اگر این تجهیزات به‌صورت منظم کالیبره و سرویس نشوند، کل فرآیند تست زیر سؤال خواهد رفت.

نتیجه‌گیری

برای دستیابی به نتایج قابل استناد و نزدیک به عملکرد واقعی قطعات در شرایط کاری، لازم است تست خوردگی به‌عنوان یک فرآیند مهندسی دقیق و چندمرحله‌ای دیده شود، نه صرفاً یک آزمون روتین آزمایشگاهی. توجه هم‌زمان به الزامات استاندارد، کنترل دقیق پارامترهای آزمون، مستندسازی صحیح و تحلیل آگاهانه نتایج، نقش کلیدی در افزایش اعتبار تست و بهبود تصمیم‌گیری‌های فنی در صنعت آبکاری دارد. در نهایت، کاهش اشتباهات در تست خوردگی به معنای افزایش کیفیت، کاهش هزینه‌های دوباره‌کاری و ایجاد اطمینان بیشتر در زنجیره تولید و مصرف قطعات آبکاری‌شده خواهد بود.

تست خوردگی آبکاری

معرفی تست خوردگی در آبکاری برای فلزات مختلف

تصور کنید قطعه‌ای فلزی با ظاهری درخشان و سطحی صیقلی که روز اول عالی به نظر می‌رسد، اما پس از چند هفته در محیط مرطوب یا نمکی، زنگ می‌زند و پوسته‌پوسته می‌شود. این همان چالشی است که هر تولیدکننده و مصرف‌کننده‌ای با آن روبه‌روست: چگونه مطمئن شویم پوشش آبکاری واقعاً از فلز پایه محافظت می‌کند؟ تست خوردگی آبکاری پاسخ این سؤال است. این آزمایش، پوشش‌ها را در شرایط شبیه‌سازی‌شده محیطی قرار می‌دهد و از کوچک‌ترین نشانه‌های ضعف یا شروع خوردگی پرده برمی‌دارد. به کمک این تست می‌توان از دوام واقعی، کیفیت و عملکرد پوشش مطمئن شد و از هزینه‌ها و مشکلات ناشی از خرابی زودهنگام جلوگیری کرد.

تست خوردگی آبکاری چیست؟

تست خوردگی به مجموعه‌ای از آزمایش‌ها گفته می‌شود که با هدف بررسی مقاومت پوشش آبکاری‌شده در برابر عوامل خورنده انجام می‌گیرد. در فرآیند آبکاری پی وی دی، یک لایه فلزی یا غیرفلزی روی سطح قطعه پایه قرار می‌گیرد تا خواصی مانند زیبایی ظاهری، مقاومت به سایش و به‌ویژه مقاومت به خوردگی افزایش یابد. با این حال، صرف انجام آبکاری تضمین‌کننده دوام و کیفیت پوشش نیست و لازم است عملکرد آن در شرایط شبیه‌سازی‌شده محیطی مورد ارزیابی قرار گیرد. تست خوردگی دقیقاً برای پاسخ به این نیاز طراحی شده است.

در این تست‌ها، قطعه آبکاری‌شده در معرض شرایطی قرار می‌گیرد که احتمال ایجاد خوردگی را تسریع می‌کنند، مانند رطوبت بالا، حضور نمک، تغییرات دما یا محیط‌های شیمیایی خاص. هدف از این کار آن است که مشخص شود پوشش آبکاری تا چه حد می‌تواند از فلز پایه در برابر زنگ‌زدگی، اکسیداسیون، حفره‌دار شدن یا پوسته‌شدن محافظت کند. به‌عبارت دیگر، تست خوردگی رفتار بلندمدت پوشش را در بازه زمانی کوتاه شبیه‌سازی می‌کند تا بدون انتظار چند ماه یا چند سال، کیفیت آن قابل قضاوت باشد.

تست خوردگی آبکاری معمولاً برای کنترل کیفیت در صنایع مختلف مانند خودروسازی، لوازم خانگی، تجهیزات صنعتی، قطعات ساختمانی و صنایع نفت و گاز استفاده می‌شود. نتایج این تست‌ها به تولیدکننده کمک می‌کند تا بداند آیا فرآیند آماده‌سازی سطح، ضخامت پوشش، نوع فلز آبکاری و شرایط انجام آبکاری به‌درستی انتخاب شده‌اند یا نیاز به اصلاح دارند. همچنین این آزمایش‌ها نقش مهمی در مقایسه پوشش‌های مختلف و انتخاب بهترین گزینه برای یک کاربرد مشخص ایفا می‌کنند.

از دیدگاه فنی، تست خوردگی آبکاری فقط به بررسی ظاهر قطعه محدود نمی‌شود، بلکه اطلاعات ارزشمندی درباره چسبندگی پوشش، یکنواختی لایه آبکاری، وجود تخلخل یا نقص‌های میکروسکوپی و حتی واکنش‌های الکتروشیمیایی بین پوشش و فلز پایه ارائه می‌دهد. در بسیاری از موارد، پوششی که در ظاهر سالم به نظر می‌رسد، در تست خوردگی ضعف‌های جدی خود را نشان می‌دهد که در شرایط واقعی می‌تواند منجر به خرابی زودهنگام قطعه شود.


روش‌های تست خوردگی آبکاری


روش‌های رایج تست خوردگی آبکاری

روش‌های مختلفی برای انجام تست خوردگی وجود دارد که هرکدام شرایط محیطی متفاوتی را شبیه‌سازی می‌کنند و برای کاربردها و نیازهای خاص طراحی شده‌اند. در ادامه، رایج‌ترین و مؤثرترین روش‌ها معرفی و تشریح شده‌اند.

تست سالت اسپری (Salt Spray Test)

تست سالت اسپری یکی از رایج‌ترین و پرکاربردترین روش‌های ارزیابی مقاومت خوردگی پوشش‌های آبکاری‌شده است. در این روش، نمونه آبکاری‌شده داخل یک محفظه مخصوص قرار می‌گیرد که در آن محلول آب‌نمک با غلظت مشخص به‌صورت مه یا اسپری پاشیده می‌شود. این محیط، شرایط خورنده‌ای مشابه مناطق مرطوب و ساحلی را شبیه‌سازی می‌کند و باعث تسریع فرآیند خوردگی می‌شود.

هدف اصلی این تست بررسی میزان مقاومت پوشش در برابر نفوذ عوامل خورنده و محافظت از فلز پایه است. در طول آزمون، نمونه‌ها برای مدت زمان مشخصی در معرض اسپری نمک قرار می‌گیرند و سپس از نظر ایجاد زنگ‌زدگی، تغییر رنگ، پوسته‌شدن یا خوردگی موضعی بررسی می‌شوند. هرچه پوشش دیرتر دچار خوردگی شود، کیفیت و دوام آن بالاتر ارزیابی می‌شود. این تست به‌طور گسترده برای پوشش‌های روی، نیکل، کروم و پوشش‌های چندلایه استفاده می‌شود و معمولاً بر اساس استانداردهای بین‌المللی انجام می‌گیرد.

تست خوردگی سیکلی (Cyclic Corrosion Test)

تست خوردگی آبکاری سیکلی روشی پیشرفته‌تر نسبت به سالت اسپری ساده است و شرایط واقعی محیطی را با دقت بیشتری شبیه‌سازی می‌کند. در این روش، نمونه آبکاری‌شده به‌طور متناوب در معرض چند مرحله مختلف مانند اسپری نمک، رطوبت بالا، خشک شدن و گاهی تغییر دما قرار می‌گیرد. این چرخه‌ها چندین بار تکرار می‌شوند تا تأثیر تغییرات محیطی بر پوشش آبکاری بررسی شود.

مزیت اصلی تست سیکلی این است که بسیاری از قطعات در شرایط واقعی تنها با نمک یا رطوبت ثابت مواجه نیستند، بلکه تغییرات مداوم محیطی را تجربه می‌کنند. این روش کمک می‌کند ضعف‌هایی مانند ترک‌های ریز، کاهش چسبندگی پوشش و شروع خوردگی زیرلایه با دقت بیشتری شناسایی شوند. به همین دلیل، تست خوردگی سیکلی بیشتر در صنایع خودروسازی و قطعاتی که در شرایط سخت محیطی کار می‌کنند کاربرد دارد.

تست خوردگی الکتروشیمیایی

تست خوردگی الکتروشیمیایی بر پایه بررسی رفتار الکتریکی پوشش آبکاری در یک محیط خورنده انجام می‌شود. در این روش تست خوردگی آبکاری، نمونه در یک محلول خاص قرار می‌گیرد و با استفاده از تجهیزات اندازه‌گیری، واکنش‌های الکتروشیمیایی بین پوشش و محیط بررسی می‌شود. نتایج این آزمون اطلاعات دقیقی درباره سرعت خوردگی، پتانسیل خوردگی و مقاومت الکتریکی پوشش ارائه می‌دهد.

این تست معمولاً برای تحلیل‌های دقیق و آزمایشگاهی استفاده می‌شود و به مهندسان امکان می‌دهد عملکرد پوشش‌های مختلف را به‌صورت عددی و قابل مقایسه بررسی کنند. تست الکتروشیمیایی برای شناسایی نقص‌های میکروسکوپی، تخلخل‌ها و ضعف‌های پنهان در پوشش آبکاری بسیار مؤثر است و اغلب در مراحل تحقیق و توسعه یا بهبود فرآیند آبکاری به کار می‌رود.

تست رطوبت (Humidity Test)

در تست رطوبت، نمونه آبکاری‌شده در محیطی با رطوبت نسبی بالا و دمای کنترل‌شده قرار می‌گیرد. این روش برای بررسی مقاومت پوشش در برابر شرایط مرطوب طولانی‌مدت طراحی شده است؛ شرایطی که می‌تواند باعث تسریع زنگ‌زدگی و تخریب پوشش شود، به‌خصوص زمانی که پوشش دارای نقص یا تخلخل باشد.

این تست خوردگی آبکاری معمولاً برای قطعاتی استفاده می‌شود که در محیط‌های بسته، انبارها یا مناطق با رطوبت بالا مورد استفاده قرار می‌گیرند. نتایج آن نشان می‌دهد که آیا پوشش آبکاری قادر است بدون تماس مستقیم با نمک یا مواد شیمیایی، تنها در اثر رطوبت دچار خوردگی شود یا خیر.

تست غوطه‌وری (Immersion Test)

در تست غوطه‌وری، نمونه آبکاری‌شده به‌طور کامل در یک محلول خورنده مانند آب نمک یا محلول شیمیایی مشخص غوطه‌ور می‌شود. این روش برای بررسی مقاومت پوشش در شرایطی استفاده می‌شود که قطعه به‌صورت مداوم با سیال خورنده در تماس است.

این تست اطلاعات مفیدی درباره پایداری شیمیایی پوشش، واکنش آن با محیط و میزان محافظت از فلز پایه ارائه می‌دهد. تست غوطه‌وری بیشتر در کاربردهای صنعتی خاص مانند صنایع شیمیایی، نفت و گاز و تجهیزات در تماس با مایعات استفاده می‌شود.

تفاوت تست خوردگی آبکاری استاندارد و واقعی

تست‌های خوردگی استاندارد، شرایط محیطی کنترل‌شده و قابل تکرار را شبیه‌سازی می‌کنند تا عملکرد پوشش آبکاری در مواجهه با عوامل خورنده قابل مقایسه و ارزیابی باشد. این تست‌ها معمولاً بر اساس استانداردهای بین‌المللی مانند ASTM یا ISO طراحی شده‌اند و شامل روش‌هایی مانند تست سالت اسپری، تست سیکلی و تست رطوبت هستند. مزیت اصلی این آزمایش‌ها، امکان سنجش دقیق مقاومت پوشش تحت شرایط یکسان و قابل تکرار است، که برای کنترل کیفیت و مقایسه پوشش‌ها ضروری است.

در مقابل، تست خوردگی واقعی یا Field Test، پوشش را در محیط عملیاتی واقعی قرار می‌دهد، جایی که عوامل محیطی متنوع و غیرقابل پیش‌بینی مانند تغییرات دما، رطوبت، تابش خورشید، آلودگی هوا و تماس با مواد خورنده طبیعی بر عملکرد آن اثر می‌گذارند. این نوع تست، رفتار واقعی پوشش را در طول زمان نشان می‌دهد و می‌تواند ضعف‌ها یا نقاط آسیب‌پذیر را آشکار کند که در تست‌های استاندارد قابل مشاهده نبوده‌اند.

به‌طور خلاصه، تست خوردگی آبکاری استاندارد برای اندازه‌گیری و مقایسه علمی مقاومت خوردگی پوشش طراحی شده و نتایج آن قابل تکرار است، در حالی که تست واقعی، تصویر دقیق و عملی از عملکرد پوشش در محیط واقعی ارائه می‌دهد. بهترین رویکرد معمولاً ترکیب هر دو نوع تست است؛ ابتدا با تست‌های استاندارد کیفیت و مقاومت اولیه بررسی می‌شود و سپس با تست‌های واقعی، دوام و عملکرد بلندمدت پوشش در شرایط عملیاتی تأیید می‌گردد.


تست خوردگی آبکاری برای فلزات مختلف


تست خوردگی آبکاری برای فلزات مختلف

هر فلز ویژگی‌ها و حساسیت‌های خاص خود را نسبت به خوردگی دارد و پوشش‌های آبکاری برای هر کدام عملکرد متفاوتی از خود نشان می‌دهند. بنابراین، تست خوردگی باید متناسب با نوع فلز و شرایط استفاده آن انجام شود تا نتایج واقعی و کاربردی ارائه دهد.

  • برای مثال، فلز روی معمولاً در برابر رطوبت و محیط‌های مرطوب مقاومت خوبی دارد، اما در حضور نمک یا محیط‌های اسیدی ممکن است به سرعت دچار خوردگی شود. تست خوردگی روی معمولاً شامل تست سالت اسپری و تست سیکلی است تا اطمینان حاصل شود که پوشش به‌طور مؤثر از فلز پایه محافظت می‌کند.
  • فلز نیکل به‌خاطر مقاومت بالای خود در برابر اکسیداسیون، گزینه‌ای محبوب برای پوشش‌دهی است. با این حال، نقص‌های میکروسکوپی یا تخلخل در لایه نیکل می‌تواند منجر به شروع خوردگی زیرلایه شود. تست خوردگی آبکاری الکتروشیمیایی و سیکلی برای نیکل کاربرد زیادی دارند، زیرا جزئیات پایداری پوشش و واکنش‌های آن در محیط‌های مختلف را به‌دقت نشان می‌دهند.
  • فلز کروم بیشتر به‌عنوان لایه نهایی در پوشش‌های چندلایه استفاده می‌شود و هدف آن ایجاد ظاهر براق و مقاومت سطحی بالا است. با اینکه کروم نسبت به خوردگی مقاوم است، تست‌های سالت اسپری و سیکلی به‌طور منظم برای بررسی دوام و یکپارچگی لایه کروم انجام می‌شوند تا ترک‌ها یا پوسته‌شدن احتمالی شناسایی شوند.
  • فلز مس نیز در آبکاری کاربرد دارد و به‌ویژه در محیط‌های مرطوب و حاوی سولفات حساس است. تست خوردگی آبکاری غوطه‌وری و رطوبت برای پوشش‌های مسی اهمیت بالایی دارند، زیرا رفتار آن‌ها در تماس مستقیم با محلول‌های خورنده و رطوبت طولانی‌مدت مشخص می‌شود.

نتیجه‌گیری

تست خوردگی آبکاری ابزاری حیاتی برای اطمینان از کیفیت، دوام و عملکرد پوشش‌های فلزی است. این آزمایش‌ها به تولیدکنندگان و مصرف‌کنندگان امکان می‌دهند تا پیش از مواجهه قطعات با شرایط واقعی محیطی، ضعف‌ها و نقاط حساس پوشش را شناسایی کرده و اقدام به بهبود فرآیند آبکاری یا انتخاب مواد مناسب کنند.

روش‌های متنوعی مانند تست سالت اسپری، تست سیکلی، تست الکتروشیمیایی، تست رطوبت و تست غوطه‌وری، هرکدام جنبه‌های متفاوتی از مقاومت خوردگی را بررسی می‌کنند و بسته به کاربرد و شرایط محیطی، انتخاب می‌شوند. در نهایت، اجرای دقیق این تست‌ها نه تنها از خرابی زودهنگام و هزینه‌های اضافی جلوگیری می‌کند، بلکه اطمینان می‌دهد که قطعات آبکاری‌شده با کیفیت و عملکرد پایدار، در طولانی‌مدت به‌درستی وظیفه حفاظتی خود را انجام خواهند داد.

آبکاری نانو چیست؟

آبکاری پوشش نانو چطور انجام می‌شود؟

تصور کنید سطحی که هر روز با آن سر و کار دارید؛ از بدنه خودرو گرفته تا گوشی موبایلتان؛ در برابر خط‌وخش، زنگ‌زدگی، حرارت، آفتاب و آلودگی تقریباً غیرقابل‌نفوذ شود؛ سطحی که براق می‌ماند، دیرتر کثیف می‌شود و سال‌ها کیفیت اولیه‌اش را از دست نمی‌دهد. این دقیقاً همان جادویی است که آبکاری نانو با خود به همراه دارد.

این آبکاری تنها یک فرآیند ساده پوشش‌دهی نیست؛ بلکه فناوری پیشرفته‌ای است که با استفاده از ذراتی با ابعاد هزاران بار کوچکتر از قطر یک تار مو، توانایی‌های جدیدی به سطوح مختلف می‌بخشد. این پوشش‌های نانومتری آن‌قدر هوشمند عمل می‌کنند که گاهی با چشم دیده نمی‌شوند، اما تأثیرشان در مقاومت و زیبایی کاملاً محسوس است.

در دنیایی که دوام و کیفیت حرف اول را می‌زند، پوشش نانو تبدیل به انتخابی شده که نه‌تنها از سطوح محافظت می‌کند، بلکه ظاهر آن‌ها را نیز به سطحی تازه و جذاب ارتقا می‌دهد. همین ویژگی‌ها باعث شده این فناوری در صنایع مختلف؛ از خودرو و الکترونیک تا پزشکی و دکوراسیون؛ به یکی از روش‌های مدرن و پرتقاضا تبدیل شود.

اگر کنجکاوید بدانید این پوشش شفاف و فوق‌العاده نازک چگونه چنین مقاومت و ماندگاری‌ای ایجاد می‌کند، وارد دنیای جذاب آن شوید؛ دنیایی که در آن، علم نانو سطوح معمولی را به سطوحی هوشمند و ماندگار تبدیل می‌کند.

آبکاری نانو چیست؟

این نوع آبکاری در خلا فرایندی است که در آن از مواد و ذراتی با ابعاد نانومتری برای ایجاد یک لایه پوششی بسیار نازک، مقاوم و یکنواخت بر روی سطح انواع فلزات، شیشه، سرامیک یا پلیمر استفاده می‌شود. در این روش، لایه‌ای که تشکیل می‌شود معمولاً ضخامت بسیار کمی دارد اما به دلیل ساختار نانویی خود، عملکرد و مقاومت بالاتری نسبت به پوشش‌های معمولی ایجاد می‌کند. هدف اصلی آبکاری نانو این است که دوام، سختی، مقاومت در برابر خوردگی، خط و خش، حرارت و اکسید شدن سطح افزایش یابد و در عین حال کیفیت ظاهری و براقیت آن حفظ یا حتی تقویت شود.

در این فناوری، از ویژگی‌های منحصربه‌فرد ذرات نانو استفاده می‌شود؛ ذراتی که به دلیل ابعاد بسیار کوچکشان، سطح تماس بیشتری ایجاد می‌کنند و پیوندهای قوی‌تری با زیرلایه تشکیل می‌دهند. همین مسئله باعث می‌شود لایه نهایی به صورت یکنواخت‌تر پخش شود و به شکلی ماندگار به سطح بچسبد. آبکاری نانو برخلاف روش‌های سنتی که معمولاً با مواد شیمیایی سنگین و ضخامت‌های بالا انجام می‌شوند، اغلب با مواد کم‌خطرتر، مصرف کمتر و نتایج دقیق‌تر همراه است و به همین دلیل در صنایع مدرن جایگاه ویژه‌ای پیدا کرده است.

به طور کلی، آبکاری نانو یک پوشش‌دهی پیشرفته و هوشمند محسوب می‌شود که با استفاده از فناوری نانو، کیفیت محافظتی و زیبایی سطوح را به شکل قابل توجهی افزایش می‌دهد و به دلیل کارایی بالا، در صنایع مختلف مانند خودروسازی، لوازم خانگی، پزشکی، الکترونیک و دکوراتیو مورد استفاده قرار می‌گیرد.


فرایند آبکاری نانو چگونه انجام می‌شود؟


فرایند آبکاری نانو چگونه انجام می‌شود؟

اجرای صحیح مراحل آبکاری نقش تعیین‌کننده‌ای در کیفیت و دوام پوشش نهایی دارد و به همین دلیل هر مرحله با دقت و شرایط کاملاً کنترل‌شده انجام می‌شود.

مرحله اول: آماده‌سازی سطح

در نخستین مرحله، سطح قطعه باید کاملاً تمیز، چربی‌زدایی و عاری از هرگونه آلودگی یا اکسید باشد. هر ذره چربی، گرد و غبار یا زبری ناهمگون می‌تواند مانع چسبندگی درست لایه نانو شود. به همین دلیل قطعه معمولاً شسته، پولیش یا سندبلاست شده و سپس با مواد مخصوص پاک‌سازی می‌شود تا سطح کاملاً فعال و آماده جذب پوشش باشد.

مرحله دوم: فعال‌سازی سطح

پس از تمیز شدن، سطح وارد مرحله فعال‌سازی می‌شود تا قابلیت پذیرش ذرات نانویی را پیدا کند. در این مرحله از آبکاری نانو از محلول‌های فعال‌کننده یا اصلاح‌کننده سطح استفاده می‌شود تا انرژی سطحی افزایش پیدا کند و امکان ایجاد پیوند قوی بین لایه نانو و زیرلایه فراهم شود. این مرحله نقش بسیار مهمی در یکنواختی و دوام پوشش نهایی دارد.

مرحله سوم: اعمال محلول نانو یا حمام آبکاری

در این مرحله قطعه درون حمام آبکاری قرار می‌گیرد یا با محلول نانو پوشانده می‌شود. ترکیب دقیق محلول به نوع آبکاری بستگی دارد، اما در همه حالت‌ها، ذرات نانو یا ترکیبات نانویی تحت شرایط کنترل‌شده به سطح جذب می‌شوند. این جذب می‌تواند به صورت خودآرایی، واکنش شیمیایی، الکتروشیمیایی یا رسوب‌دهی فیزیکی انجام شود. نتیجه این مرحله تشکیل یک لایه بسیار نازک اما فوق‌العاده منسجم روی سطح است.

مرحله چهارم: تثبیت لایه نانو

پس از رسوب‌دهی، لایه ایجاد شده باید تثبیت شود تا ساختار آن کامل شده و چسبندگی افزایش یابد. این مرحله آبکاری نانو می‌تواند شامل گرمادهی، زمان‌دهی برای واکنش کامل، یا تابش نور باشد. لایه در این مرحله سخت‌تر، مقاوم‌تر و پایدارتر می‌شود و ویژگی‌های نانویی آن شکل نهایی به خود می‌گیرد.

مرحله پنجم: آبکشی و خشک‌سازی

برای حذف باقی‌مانده محلول یا مواد اضافی، قطعه به‌طور کامل آبکشی می‌شود. سپس عملیات خشک‌کردن انجام می‌گیرد تا هیچ رطوبتی روی سطح باقی نماند. خشک‌سازی صحیح باعث می‌شود پوشش نهایی کاملاً یکنواخت بماند و از ترک یا لک جلوگیری شود.

مرحله ششم: کنترل کیفیت و تست نهایی

در پایان، قطعه از نظر ضخامت لایه، یکنواختی، چسبندگی، براقیت، مقاومت در برابر خوردگی یا خط‌وخش بررسی می‌شود. تنها قطعاتی که تمام استانداردها را پاس کنند، تایید نهایی می‌گیرند. این مرحله تضمین می‌کند که پوشش نانو عملکرد دقیق و طول عمر مورد انتظار را داشته باشد.

کاربردهای آبکاری نانو در صنایع مختلف

این آبکاری به‌دلیل ایجاد لایه‌ای بسیار نازک، مقاوم و یکنواخت، در بسیاری از صنایع مدرن جایگاه ویژه‌ای پیدا کرده است. این فناوری با بهبود خواص سطحی مانند مقاومت در برابر خوردگی، خط‌وخش، حرارت، مواد شیمیایی و سایش، باعث افزایش عمر مفید قطعات و حفظ کیفیت ظاهری آن‌ها می‌شود. استفاده از ذرات نانومتری باعث می‌شود پوشش نهایی چسبندگی بالاتری داشته باشد و عملکرد آن نسبت به روش‌های سنتی بسیار بهتر باشد.

·        کاربرد در صنعت خودروسازی

در خودروسازی، آبکاری نانو برای محافظت از بدنه، قطعات پلاستیکی، رینگ‌ها، شیشه و قسمت‌های داخلی به‌کار می‌رود. این پوشش باعث جلوگیری از اکسید شدن، لک آب، مات‌شدن رنگ و ایجاد خط‌وخش می‌شود و در عین حال شست‌وشوی خودرو را بسیار ساده‌تر می‌کند.

·        کاربرد در صنعت الکترونیک

در الکترونیک، پوشش‌های نانو نقش مهمی در محافظت از بردهای الکترونیکی و اتصالات دارد. این لایه‌ها مانع نفوذ رطوبت و گرد و غبار شده و از ایجاد خوردگی و اتصالات ناخواسته جلوگیری می‌کنند. این موضوع برای دستگاه‌های قابل‌حمل، موبایل‌ها و تجهیزات دقیق اهمیت ویژه‌ای دارد.

·        کاربرد در صنایع پزشکی

در پزشکی، آبکاری نانو برای ایجاد پوشش‌های ضدباکتری و مقاوم روی ابزارهای جراحی، ایمپلنت‌ها و تجهیزات بیمارستانی استفاده می‌شود. این پوشش‌ها علاوه بر افزایش دوام ابزار، خطر آلودگی و انتقال میکروب را کاهش می‌دهند و شست‌وشو و ضدعفونی را آسان‌تر می‌کنند.

·        کاربرد در صنایع دکوراتیو و لوازم منزل

در لوازم دکوراتیو، این فناوری باعث افزایش براقیت و مقاومت سطح در برابر خط‌وخش و کدر شدن می‌شود. این فناوری روی شیرآلات، دستگیره‌ها، لوسترها و وسایل زینتی به‌کار می‌رود تا ظاهر آن‌ها در طول زمان ثابت باقی بماند و دچار زنگ‌زدگی نشود.

·        کاربرد در صنعت هوافضا و دفاعی

در هوافضا، از آبکاری نانو برای محافظت قطعات در برابر حرارت زیاد، اصطکاک شدید و محیط‌های خورنده استفاده می‌شود. این لایه‌ها وزن کمی دارند اما مقاومت بسیار بالایی ارائه می‌دهند و همین موضوع برای تجهیزات حساس هوافضا اهمیت حیاتی دارد.

·        کاربرد در صنعت ابزارآلات و ماشین‌آلات صنعتی

در ابزارآلات برشی، قالب‌سازی و تجهیزات صنعتی، نانوپوشش‌ها باعث افزایش سختی، کاهش اصطکاک و جلوگیری از خوردگی می‌شوند. این موضوع عمر مفید ابزار را افزایش داده و کیفیت عملکرد آن‌ها را بیشتر می‌کند.

·        کاربرد در صنایع شیشه و سرامیک

آبکاری نانو روی شیشه، سرامیک و کاشی‌ها باعث ایجاد خاصیت آب‌گریزی و چربی‌گریزی می‌شود. این پوشش مانع ایجاد لک آب، رسوب و چسبیدن آلودگی شده و شست‌وشو را بسیار آسان‌تر می‌کند، به‌ویژه در حمام‌ها، نماهای شیشه‌ای و سرویس‌های بهداشتی.


کاربردهای آبکاری نانو در صنایع مختلف


عوامل مؤثر بر میزان کار و زمان لازم در آبکاری نانو

در این روش، نتیجه نهایی تا حد زیادی به شرایط و ویژگی‌های سطحی قطعه بستگی دارد و به همین دلیل میزان کار، زمان موردنیاز و پیچیدگی فرایند در هر پروژه می‌تواند متفاوت باشد. هر سطحی با توجه به جنس، میزان آسیب‌دیدگی، آلودگی، زبری یا شکل هندسی خود، نیازمند آماده‌سازی و تکنیک‌های متفاوتی است و همین موارد تعیین می‌کند که اجرای پوشش نانو چقدر زمان و دقت می‌طلبد.

یکی از عوامل مهم، جنس سطح است. برخی متریال‌ها مانند فلزات صیقلی به‌سرعت آماده آبکاری می‌شوند، اما سطوحی مانند پلاستیک‌های خاص، سرامیک یا قطعات زبرتر نیازمند مراحل اصلاح و فعال‌سازی بیشتری هستند. همچنین وضعیت ظاهری قطعه نقش مهمی دارد؛ اگر سطح دچار خط‌وخش، زنگ‌زدگی یا آلودگی‌های عمیق باشد، زمان بیشتری برای آماده‌سازی و ایجاد بستر مناسب لازم است تا لایه آبکاری نانو به درستی بچسبد و دوام لازم را پیدا کند.

عامل مهم دیگر ابعاد و پیچیدگی شکل قطعه است. قطعات بزرگ یا دارای انحناهای زیاد، شیارها و بخش‌های دسترسی سخت، نیازمند دقت و زمان بیشتر در پوشش‌دهی هستند تا لایه نانو در تمام قسمت‌ها یکنواخت و کامل قرار بگیرد. قطعات کوچک و ساده این فرایند را سریع‌تر و آسان‌تر طی می‌کنند.

همچنین نوع پوشش نانویی که انتخاب می‌شود، بر روند کار تأثیر دارد. برخی پوشش‌ها در زمان کوتاه‌تری تثبیت می‌شوند، اما پوشش‌های تخصصی‌تر نیازمند گرمادهی یا شرایط فنی کنترل‌شده هستند. میزان مهارت و تجربه اپراتور نیز در کیفیت و سرعت کار نقش تعیین‌کننده‌ای دارد، زیرا انجام دقیق مراحل آماده‌سازی، فعال‌سازی و تثبیت برای رسیدن به یک پوشش بادوام و یکنواخت ضروری است.

نتیجه‌گیری

در مجموع، آبکاری نانو را می‌توان یکی از کارآمدترین و پیشرفته‌ترین روش‌های محافظت و بهبود کیفیت سطوح دانست؛ روشی که با ایجاد لایه‌ای نانومتری و فوق‌العاده مقاوم، عمر مفید قطعات را افزایش می‌دهد و ظاهر آن‌ها را پایدارتر و جذاب‌تر می‌سازد. این فناوری با تکیه بر دقت بالا، خواص منحصر‌به‌فرد و توانایی سازگاری با مواد مختلف، به‌ویژه در صنایعی که دوام و زیبایی اهمیت دارند، به انتخابی ایده‌آل تبدیل شده است.

چه در خودرو و الکترونیک و چه در پزشکی و دکوراسیون، پوشش نانو نشان داده که می‌تواند کیفیت سطوح را از حالت معمولی به سطحی هوشمند، مقاوم و مدرن ارتقا دهد و همین موضوع آینده‌ روشن این فناوری را تضمین می‌کند.

آبکاری غوطه وری

آبکاری غوطه وری یا تبادلی چیست و چطور انجام می‌شود؟

در دنیای صنعت و تولید، کیفیت سطح فلزات تعیین‌کننده طول عمر، زیبایی و عملکرد قطعات است. تصور کنید بتوانید روی یک فلز، لایه‌ای نازک، یکنواخت و مقاوم ایجاد کنید بدون آنکه به برق یا تجهیزات پیچیده نیاز داشته باشید. این دقیقاً همان جادویی است که آبکاری غوطه وری یا تبادلی ارائه می‌دهد. روشی که به‌سادگی و با واکنش‌های شیمیایی طبیعی، فلزات را به سطحی صاف، درخشان و محافظت‌شده تبدیل می‌کند.

چه در صنعت الکترونیک برای بردهای مدار چاپی، چه در تولید زیورآلات، ابزار دقیق یا قطعات صنعتی، آبکاری تبادلی به‌عنوان راهکاری کم‌هزینه، سریع و دقیق، جایگاه ویژه‌ای پیدا کرده است. اگر می‌خواهید بدانید چگونه می‌توان با یک فرآیند ساده، کیفیت و طول عمر فلزات را به‌طور چشمگیری افزایش داد، همراه ما باشید تا به دنیای شگفت‌انگیز آبکاری غوطه وری قدم بگذارید.

آبکاری غوطه وری چیست؟

آبکاری غوطه وری (Immersion Plating) یک فرآیند پوشش‌دهی شیمیایی است که طی آن، قطعهٔ فلزی بدون استفاده از جریان برق در داخل محلول حاوی یون‌های فلز دیگر غوطه‌ور می‌شود و لایه‌ای نازک از فلز به‌صورت خودبه‌خودی و بر پایهٔ واکنش جابجایی روی سطح آن رسوب می‌کند.

این روش نوعی از آبکاری بدون برق است، اما با این تفاوت که هیچ عامل کاهنده‌ای استفاده نمی‌شود و رسوب فلز تنها به دلیل اختلاف پتانسیل بین فلز پایه و یون فلزی انجام می‌شود.

ویژگی‌های کلیدی آبکاری تبادلی

مهم‌ترین ویژگی این روش، عدم نیاز به برق است. در آبکاری غوطه وری، رسوب فلز تنها با تکیه بر واکنش شیمیایی و اختلاف پتانسیل میان فلز پایه و یون‌های فلزی محلول انجام می‌شود. همین ماهیت خودبه‌خودی باعث شده این روش در مقایسه با آبکاری الکترولیتی، کنترل آسان‌تر و سازگاری بهتری با قطعات پیچیده و چندسطحی داشته باشد. وقتی قطعه در محلول غوطه‌ور می‌شود، لایه‌ای یکنواخت، ظریف و کنترل‌شده روی سطح تشکیل می‌گردد و به دلیل نبود جریان الکتریکی، توزیع پوشش در تمام بخش‌های قطعه متعادل‌تر است.

یکی از ویژگی‌های مهم آبکاری غوطه وری، محدودیت طبیعی ضخامت لایه است. فرآیند رسوب‌دهی تنها تا زمانی ادامه پیدا می‌کند که سطح فلز هنوز فعال باشد، اما به‌محض اینکه سطح کاملاً با فلز جدید پوشیده شود، واکنش متوقف می‌شود. به همین دلیل، آبکاری تبادلی معمولاً لایه‌ای بسیار نازک اما یکنواخت ایجاد می‌کند. این ضخامت کم در بسیاری از صنایع، به‌ویژه صنایع الکترونیک، تولید بردهای مدار چاپی (PCB)، ساخت اتصالات الکتریکی و قطعات دقیق، یک مزیت جدی به شمار می‌رود؛ زیرا پوشش ضخیم می‌تواند عملکرد الکتریکی یا مکانیکی قطعه را مختل کند.

در این روش، کیفیت آبکاری ارتباط مستقیم با آماده‌سازی سطح دارد. هرگونه چربی، آلودگی، اکسید یا رسوب قدیمی می‌تواند مانع واکنش شیمیایی شده و باعث ایجاد لکه، ناهماهنگی یا چسبندگی ضعیف پوشش شود. به همین علت، مرحله پیش‌پرداخت در آبکاری غوطه وری، از چربی‌زدایی و اسیدشویی گرفته تا فعال‌سازی و شست‌وشوی دقیق، نقش بسیار تعیین‌کننده‌ای دارد. هرچه سطح تمیزتر باشد، آبکاری نهایی یکنواخت‌تر و چسبندگی آن بهتر خواهد بود.


آبکاری تبادلی چیست؟


سادگی تجهیزات از دیگر ویژگی‌های کلیدی این روش است. برای اجرای این روش به هیچ منبع برق، رکتیفایر، آند یا تجهیزات الکترولیتی نیاز نیست. کنترل فرآیند تنها با تنظیم دما، pH، غلظت محلول و زمان غوطه وری صورت می‌گیرد. همین موضوع هزینهٔ راه‌اندازی و نگهداری را کاهش می‌دهد و باعث شده بسیاری از صنایع برای ایجاد پوشش‌های محافظ، تزئینی یا رسانا به سراغ این روش بروند.

چسبندگی لایه در آبکاری غوطه وری نسبت به آبکاری الکترولس یا الکترولیتی کمتر است؛ زیرا رسوب فلز درون ساختار فلز پایه نفوذ نمی‌کند و تنها بر اثر واکنش جایگزینی روی سطح می‌نشیند. با این حال، برای کاربردهایی مانند جلوگیری از اکسید شدن مس، بهبود لحیم‌پذیری، افزایش رسانایی، بهبود ظاهر سطح یا ایجاد لایه محافظ کوتاه‌مدت کاملاً مناسب و کارآمد است.

به دلیل همین ویژگی‌ها، آبکاری تبادلی در زمینه‌های مختلفی استفاده می‌شود. پوشش‌های طلا، نیکل، نقره و قلع روی فلزاتی مانند مس و آلیاژهای آن جزو رایج‌ترین نوع این آبکاری هستند. به‌عنوان مثال، طلا غوطه وری برای اتصالات الکتریکی، نقره غوطه وری برای افزایش هدایت و جلوگیری از سیاه‌شدن سطح، و قلع غوطه وری برای ایجاد سطحی کاملاً مناسب جهت لحیم‌کاری در صنایع الکترونیک کاربرد گسترده‌ای دارد. این تنوع باعث شده آبکاری غوطه وری به عنوان یک روش مقرون‌به‌صرفه و قابل‌اعتماد، جایگاه ثابت خود را در صنایع مختلف حفظ کند.

مراحل آبکاری غوطه وری

در این قسمت روش انجام این رویکرد را به صورت مرحله به مرحله توضیح داده‌ایم.

مرحله اول: آماده‌سازی و چربی‌زدایی سطح

نخستین گام در فرآیند آبکاری غوطه وری، پاکسازی سطح قطعه آبکاری است. در این مرحله، تمام آلودگی‌ها، چربی‌ها، روغن‌ها و اثرات باقی‌مانده از عملیات تولید باید از سطح حذف شوند. چربی‌زدایی معمولاً با استفاده از محلول‌های قلیایی یا مواد شوینده صنعتی انجام می‌شود تا سطح کاملاً فعال و پاکیزه شود. کیفیت این مرحله تأثیر مستقیم بر یکنواختی و چسبندگی لایه نهایی دارد؛ زیرا کوچک‌ترین آلودگی می‌تواند مانع از وقوع واکنش شیمیایی مناسب شود.

مرحله دوم: زدودن اکسیدها و فعال‌سازی سطح

پس از چربی‌زدایی، سطح قطعه وارد مرحله اسیدشویی و فعال‌سازی می‌شود. در این مرحله، لایه‌های اکسیدی یا رسوبات نامرئی که ممکن است در طول زمان روی فلز تشکیل شده باشند، با یک محلول اسیدی ملایم از بین می‌روند. فعال‌سازی سطح باعث می‌شود فلز پایه برای ورود به محلول آبکاری تبادلی آماده شود و واکنش جایگزینی بین فلز پایه و یون‌های فلزی موجود در محلول به‌صورت یکنواخت آغاز شود. این مرحله برای حصول یک لایه پوششی صاف و بدون لکه ضروری است.

مرحله سوم: ورود قطعه به محلول آبکاری غوطه وری

این مرحله اصلی‌ترین بخش فرآیند است. قطعه پس از آماده‌سازی وارد محلول حاوی یون‌های فلز مورد نظر می‌شود. در این نوع آبکاری، واکنش رسوب‌دهی بدون استفاده از برق انجام می‌شود و تنها اختلاف پتانسیل بین فلز پایه و یون‌های موجود در محلول، باعث جایگزینی و رسوب فلز جدید روی سطح قطعه می‌شود. در این مرحله، کنترل دما، غلظت محلول و مدت زمان غوطه وری اهمیت زیادی دارد. لایه فلزی به‌تدریج تشکیل می‌شود و تا زمانی ادامه می‌یابد که سطح به‌طور کامل پوشیده شود. پس از آن، فرآیند به‌صورت طبیعی متوقف می‌شود.

مرحله چهارم: شست‌وشو و حذف باقی‌مانده محلول

پس از خروج قطعه از محلول آبکاری غوطه وری، شست‌وشوی کامل با آب دی‌یونیزه ضروری است. این شست‌وشو مانع از باقی ماندن یون‌ها یا ترکیبات شیمیایی محلول بر روی سطح می‌شود. باقی ماندن مواد محلول می‌تواند باعث ایجاد لکه، تغییر رنگ یا کاهش کیفیت پوشش شود. بنابراین شست‌وشوی دقیق، نقش مهمی در تثبیت کیفیت و ظاهر نهایی آبکاری PVD دارد.

مرحله پنجم: خشک‌کردن و پایدارسازی پوشش

آخرین مرحله در فرآیند آبکاری تبادلی، خشک‌کردن قطعه است. این کار معمولاً با هوای گرم یا دستگاه‌های خشک‌کن صنعتی انجام می‌شود. خشک‌کردن مناسب باعث می‌شود لایه فلزی رسوب‌کرده به‌طور کامل تثبیت شود و احتمال ایجاد لکه‌های آب یا تغییرات ظاهری کاهش پیدا کند. در برخی صنایع، قطعه پس از خشک‌کردن وارد مرحله‌ای برای پایدارسازی یا آبکاری تکمیلی می‌شود، اما در آبکاری غوطه وری پایه، خشک‌کردن مرحله پایانی محسوب می‌شود.

مواد و فلزات مورد استفاده در آبکاری غوطه وری

رایج‌ترین فلزاتی که در این روش به‌عنوان پوشش استفاده می‌شوند شامل نقره، طلا، قلع و نیکل است. نقره غوطه وری معمولاً روی فلزاتی مانند مس، برنج و آلیاژهای مشابه قرار می‌گیرد تا هم هدایت الکتریکی بهبود یابد و هم از تیرگی و خوردگی سطح جلوگیری شود. طلا غوطه وری بیشتر در صنایع الکترونیک و اتصالات حساس کاربرد دارد، زیرا مقاومت بالای آن در برابر اکسیدشدگی و جریان الکتریکی پایدار، باعث افزایش طول عمر و کیفیت اتصال‌ها می‌شود.

قلع غوطه وری روی مس و آلیاژهای آن استفاده می‌شود تا سطحی مناسب برای لحیم‌کاری فراهم شود و از اکسیدشدگی جلوگیری گردد. نیکل غوطه وری نیز معمولاً برای افزایش چسبندگی لایه‌های بعدی یا بهبود مقاومت سطح در برابر خوردگی و سایش مورد استفاده قرار می‌گیرد.


مراحل آبکاری غوطه وری


محلول‌های آبکاری غوطه وری

محلول‌های مورد استفاده در آبکاری تبادلی ترکیبی از یون‌های فلزی، اسیدها و افزودنی‌های ویژه هستند که شرایط لازم برای واکنش جایگزینی و رسوب‌دهی یکنواخت فلز را فراهم می‌کنند. در آبکاری نقره، محلول حاوی نمک‌های نقره و اسیدهای ضعیف برای کنترل pH استفاده می‌شود. در آبکاری طلا غوطه وری، ترکیبات آریلیک یا سیانیدی طلا به همراه بافرهای شیمیایی و عوامل پایدارکننده در محلول وجود دارند تا رسوب طلا روی سطح فلز پایه یکنواخت باشد.

در آبکاری قلع غوطه وری، محلول شامل نمک‌های قلع و اسیدهای ملایم است تا واکنش جایگزینی به آرامی انجام شود و لایه نازک و صاف تشکیل شود. نیکل غوطه وری نیز معمولاً در محلول‌های سولفات یا کلرید نیکل همراه با عوامل فعال‌کننده و کنترل‌کننده pH انجام می‌شود.

نقش کنترل پارامترهای محلول

در آبکاری غوطه وری، کیفیت پوشش به دقت کنترل پارامترهای محلول وابسته است. دما، غلظت یون‌ها، pH و زمان غوطه وری مستقیماً بر یکنواختی، ضخامت و چسبندگی لایه تأثیر می‌گذارند. تغییرات کوچک در این پارامترها می‌تواند باعث رسوب غیر یکنواخت، لکه‌های سطحی یا پوسته شدن لایه شود. بنابراین، محلول آبکاری باید با دقت آماده و نگهداری شود تا شرایط واکنش به‌طور پایدار حفظ شود.

نتیجه‌گیری

آبکاری تبادلی یک روش ساده و مؤثر برای پوشش‌دهی فلزات است که بدون نیاز به برق یا تجهیزات پیچیده، سطحی یکنواخت، درخشان و مقاوم ایجاد می‌کند. موفقیت این فرآیند به آماده‌سازی دقیق سطح، انتخاب مناسب فلز و محلول و کنترل پارامترهای واکنش بستگی دارد. این روش در صنایع الکترونیک، تولید بردهای مدار چاپی، زیورآلات و قطعات صنعتی کاربرد گسترده دارد و با رعایت اصول استاندارد، پوششی با دوام و مقرون‌به‌صرفه ارائه می‌دهد. آبکاری غوطه وری به‌عنوان راهکاری اقتصادی و قابل اعتماد، گزینه‌ای ایده‌آل برای افزایش کیفیت و طول عمر قطعات فلزی محسوب می‌شود.

سوختگی قطعه در آبکاری نیکل

راهکار رفع سوختگی قطعه در آبکاری نیکل

آبکاری نیکل یکی از مهم‌ترین فرآیندهای صنعتی برای افزایش مقاومت سطحی و زیبایی قطعات فلزی است، اما کوچک‌ترین تغییر در شرایط حمام یا پارامترهای عملیاتی می‌تواند کیفیت پوشش نهایی را تحت تأثیر قرار دهد. یکی از چالش‌های رایج در این فرآیند، سوختگی قطعه در آبکاری نیکل است؛ پدیده‌ای که سطح را زبر، خشن و گاهی تیره می‌کند و علاوه بر ظاهر، استحکام و چسبندگی پوشش را نیز کاهش می‌دهد. سوختگی معمولاً نتیجه ترکیبی از عوامل مانند چگالی جریان نامناسب، آماده‌سازی ناقص سطح، نوسانات دما و pH یا کیفیت پایین حمام است و شناخت دقیق این عوامل اولین گام برای پیشگیری و اصلاح آن محسوب می‌شود.

علل سوختگی قطعه در آبکاری نیکل

سوختگی در آبکاری نیکل معمولاً به‌صورت سطوح داغ، زبر، دانه‌دانه، کدر یا سیاه دیده می‌شود. این عیب نتیجه‌ اختلال در توزیع جریان، ترکیب نامتعادل حمام یا وضعیت نامناسب قطعه و آند است. در ادامه هر علت به‌صورت کامل توضیح داده شده است.

1.      بالا بودن چگالی جریان

مهم‌ترین علت سوختگی، اعمال چگالی جریان بیش از حد است. هنگامی‌که جریان از ظرفیت سطح قطعه بیشتر باشد، یون‌های نیکل فرصت نمی‌کنند به‌صورت منظم و یکنواخت رسوب کنند و رسوب به‌صورت زبر، داغ و ناهموار ظاهر می‌شود. این موضوع در لبه‌ها و گوشه‌ها شدیدتر است، زیرا چگالی جریان در این نقاط به شکل طبیعی بالاتر است و همین باعث پره‌پره شدن و سوختگی موضعی می‌شود.

2.      کمبود مواد افزودنی و براق‌کننده‌ها در حمام

حمام نیکل برای ایجاد رسوبی منظم و صاف نیازمند مواد براق‌کننده و ترازکننده است. زمانی‌که مقدار این افزودنی‌ها کاهش پیدا کند یا در اثر کار مداوم تجزیه شوند، ساختار کریستالی نیکل به‌صورت خشن و نامنظم شکل می‌گیرد. نتیجه‌ این اختلال سوختگی قطعه در آبکاری نیکل، سطحی کدر و خشک می‌شود که براقیت لازم را ندارد و در نواحی پرجریان حادتر دیده می‌شود.

3.      کم بودن مقدار یون نیکل یا غلظت پایین حمام

اگر غلظت نمک‌های نیکل کم باشد، حمام توان تأمین یون‌های مورد نیاز برای رسوب‌دهی را از دست می‌دهد. در چنین حالتی محلول نمی‌تواند جریان اعمالی را تحمل کند و سطح قطعه به حالت گرسنگی یون می‌رسد. رسوب به‌صورت ناهمگون، خشک و سوخته تشکیل می‌شود و کیفیت نهایی به‌طور چشمگیری افت می‌کند.


علل سوختگی قطعه در آبکاری نیکل


4.      آند نامناسب یا فعال نبودن آند

در آبکاری نیکل، آند باید به‌خوبی فعال باشد تا یون‌های تازه وارد محلول کند. اگر آند اکسید شود، در کیسه آندی گرفتگی ایجاد شود یا اصولاً مناسب نباشد، مقدار یون نیکل در حمام کاهش می‌یابد و تعادل بین انحلال آند و رسوب کاتد به‌هم می‌خورد. چنین شرایطی باعث افزایش pH موضعی و در نتیجه ایجاد رسوب تیره، بی‌کیفیت و سوخته روی قطعه می‌شود.

5.      pH نامتعادل حمام

کنترل pH یکی از مهم‌ترین عوامل کیفیت آبکاری است. اگر pH بیش از حد بالا رود، هیدروکسید نیکل روی سطح تشکیل می‌شود و پوشش ظاهری مخملی، خاکستری و سوخته پیدا می‌کند. برعکس، زمانی‌که pH بیش از حد پایین باشد سرعت رسوب‌دهی به‌طور غیرقابل‌کنترل افزایش می‌یابد و نتیجه‌ی آن ایجاد داغی و سوختگی قطعه در آبکاری نیکل در بخش‌هایی است که جریان بیشتری دریافت می‌کنند.

6.      دمای پایین یا بالا بودن بیش از حد دما

دمای نامناسب حمام نقش مستقیم در کیفیت رسوب دارد. دمای پایین حرکت یون‌ها را کند می‌کند و فرآیند رسوب‌دهی را خشک و ناپیوسته می‌سازد، بنابراین سطح قطعه ظاهر سوخته و زبر پیدا می‌کند. اگر دما بیش از حد بالا باشد، مواد افزودنی تجزیه می‌شوند و رشد بلورهای نیکل به‌صورت نامنظم تسریع می‌شود. این مسئله هرچند ممکن است ظاهراً سطحی براق ایجاد کند، اما با سوختگی‌های ریز و زبری همراه خواهد بود.

7.      فاصله نامناسب بین آند و کاتد

وقتی فاصله میان آند و کاتد خیلی کم باشد، شدت جریان در نواحی روبه‌آند به‌طور شدید افزایش می‌یابد و همان نقاط دچار سوختگی، زبری و پره‌پره شدن می‌شوند. اگر فاصله بیش از حد زیاد باشد نیز توزیع جریان نامتعادل می‌شود و در کنار ایجاد نواحی سوخته، نواحی دیگر ممکن است کم‌پوشش یا به‌اصطلاح کچل شوند.

8.      وجود آلودگی در حمام

آلودگی‌هایی مانند روغن، مواد آلی تجزیه‌شده، ذرات معلق یا فلزات مزاحم (مثلاً آهن یا مس)، یکی از عوامل پنهان اما بسیار تأثیرگذار در ایجاد سوختگی قطعه در آبکاری نیکل هستند. روغن‌ها مانع چسبیدن یکنواخت یون‌ها می‌شوند، ذرات معلق باعث ایجاد نقاط داغ روی سطح می‌گردند و فلزات مزاحم کیفیت رسوب را پایین آورده و سطح را تیره و سوخته می‌کنند. حمام‌هایی که فیلتر نمی‌شوند یا نگهداری منظم ندارند بیشتر به این مشکل دچار می‌شوند.

9.      آماده‌سازی نامناسب سطح قطعه

چربی‌گیری یا اسیدشویی ناقص باعث می‌شود نقاطی از سطح قطعه آلوده بمانند. این نواحی مانند عایق رفتار می‌کنند و جریان به جای توزیع یکنواخت، روی بخش‌های تمیز متمرکز می‌شود. تمرکز جریان همان چیزی است که باعث سوختگی‌های نقطه‌ای، لکه‌ای یا سوزنی روی پوشش می‌شود. این نوع سوختگی معمولاً نامنظم و موضعی است و در نگاه اول به‌خوبی قابل تشخیص می‌باشد.

تاثیر هم‌زدن حمام بر سوختگی قطعه در آبکاری نیکل

هم‌زدن یا گردش محلول در حمام آبکاری یکی از عوامل کلیدی در تضمین کیفیت پوشش نهایی است. وقتی محلول به‌طور یکنواخت حرکت کند، یون‌های فلزی در سطح قطعه به شکل متعادل توزیع می‌شوند و رسوب صاف و یکنواخت شکل می‌گیرد. نبود یا کمبود هم‌زدن باعث می‌شود یون‌ها در نزدیکی سطح قطعه مصرف شده و تغذیه موضعی کافی برای رسوب‌دهی فراهم نشود؛ نتیجه این امر تشکیل پوشش نامنظم، زبر و گاهی سوخته است.

همچنین، هم‌زدن به کنترل دما و pH موضعی کمک می‌کند، زیرا جلوگیری از ایجاد نقاط داغ یا تجمع یون‌های هیدروکسیدی در نزدیکی قطعه، از اختلال در رشد کریستال‌ها و تشکیل پوشش مخملی یا تیره جلوگیری می‌کند. به علاوه، گردش محلول ذرات معلق و آلودگی‌ها را از سطح قطعه دور می‌کند و از ایجاد لکه‌ها و سوختگی‌های موضعی پیشگیری می‌نماید.

در نتیجه، تنظیم سرعت و شدت مناسب هم‌زدن، بسته به شکل و اندازه قطعه و نوع حمام، نقش بسیار مهمی در دستیابی به پوشش صاف، براق و با کیفیت پایدار دارد.


رفع سوختگی قطعه در آبکاری نیکل


راهکارهای رفع سوختگی قطعه در آبکاری نیکل

رفع سوختگی پس از آبکاری نیکل به نوع و شدت آسیب بستگی دارد، اما در بیشتر موارد با بازکاری اصولی و اصلاح شرایط حمام می‌توان سطح را به حالت مطلوب بازگرداند. نخستین گام در برخورد با سوختگی، تشخیص علت اصلی است؛ زیرا اقدام بدون شناخت دلیل، نه‌تنها نتیجه مطلوبی نمی‌دهد، بلکه ممکن است باعث تشدید عیب در مراحل بعدی آبکاری شود. هنگامی‌که سوختگی در لبه‌ها یا نقاط برجسته مشاهده شود، معمولاً نشان‌دهنده جریان بیش از حد است؛ درحالی‌که سوختگی‌های لکه‌ای یا تیره شدن موضعی اغلب ناشی از آلودگی یا مشکلات آماده‌سازی سطح هستند.

اصلاح سطح قطعه

برای برطرف کردن سوختگی‌های سطحی، لازم است لایه آسیب‌دیده حذف شود. شدت سوختگی قطعه در آبکاری نیکل تعیین می‌کند که آیا برداشتن ملایم سطح کافی است یا نیاز به بازگشت به مرحله پیش‌تیمار وجود دارد. هدف این مرحله ایجاد سطحی صاف و فعال است تا رسوب جدید به‌خوبی روی آن بنشیند و پوشش نهایی یکنواخت شود.

تنظیم چگالی جریان

اگر علت سوختگی ناشی از جریان زیاد باشد، کاهش جریان یا افزایش سطح مؤثر قطعه ضروری است. این اقدام توزیع جریان را یکنواخت می‌کند و از ایجاد نقاط داغ و سوختگی‌های موضعی جلوگیری می‌کند. تنظیم دقیق جریان اهمیت ویژه‌ای در قطعات پیچیده یا دارای لبه‌های تیز دارد.

اصلاح ترکیب و کیفیت حمام نیکل

کمبود یون نیکل، کمبود افزودنی‌ها یا وجود مواد مزاحم باعث ایجاد رسوب خشن و سوخته می‌شود. برای رفع این مشکل، غلظت نمک‌های نیکل باید اصلاح شود، مواد براق‌کننده و ترازکننده شارژ شوند و آندها فعال باشند. تعادل حمام تضمین می‌کند که رسوب جدید صاف، براق و یکنواخت خواهد بود.

تنظیم pH و دما

کنترل pH و دمای حمام برای رفع سوختگی قطعه در آبکاری نیکل حیاتی است. اگر pH بالاتر از محدوده استاندارد باشد، رسوب مخملی و کم‌کیفیت تشکیل می‌شود و در دماهای بالا افزودنی‌ها تخریب می‌شوند. اصلاح آرام pH و تثبیت دما باعث بهبود کیفیت رسوب و کاهش علائم سوختگی می‌شود.

حذف آلودگی‌ها از حمام و سطح قطعه

آلودگی‌های حمام مانند ذرات معلق، روغن یا فلزات مزاحم باعث نقاط داغ و سوختگی موضعی می‌شوند. رفع این آلودگی‌ها از طریق فیلتراسیون و تمیز کردن تجهیزات ضروری است. در صورت وجود چربی یا روغن روی قطعه، مرحله چربی‌گیری مجدد باید انجام شود تا سطحی پاک و آماده برای آبکاری دوباره ایجاد گردد.

بازکاری مجدد آبکاری

پس از اصلاح سطح قطعه و شرایط حمام، قطعه می‌تواند مجدداً وارد فرآیند آبکاری شود. رسوب جدید روی سطح پاک و فعال به‌طور قابل‌توجهی صاف‌تر و براق‌تر خواهد بود و آثار سوختگی قبلی از بین می‌رود. این مرحله تضمین می‌کند که پوشش نهایی بدون نقص و با کیفیت مطلوب تشکیل شود.

سخن آخر

سوختگی قطعه در آبکاری نیکل یکی از مشکلات رایج اما قابل پیشگیری و اصلاح است که بر ظاهر، چسبندگی و کیفیت پوشش تأثیر مستقیم می‌گذارد. شناخت دقیق علل سوختگی، از جمله چگالی جریان نامناسب، ترکیب حمام، دما، pH و آماده‌سازی سطح، پایه‌ای‌ترین گام برای کنترل این عیب محسوب می‌شود. با رعایت اصول پیشگیری، تنظیم دقیق پارامترهای حمام و اعمال روش‌های اصلاح و بازکاری مناسب، می‌توان سطحی صاف، براق و یکنواخت ایجاد کرد و از تکرار سوختگی جلوگیری نمود. در نهایت، مدیریت هوشمند فرآیند آبکاری و پایش مستمر آن، کلید دستیابی به کیفیت بالای پوشش نیکل و دوام طولانی مدت قطعات است.