خدمات آبکاری|خدمات آبکاری تخصصی |خدمات آبکاری با بهترین کیفیت|خدمات آبکاری در استان تهران

خدمات آبکاری تخصصی برای زیبایی و دوام بیشتر

خدمات آبکاری یکی از روش‌ های کاربردی برای افزایش دوام، زیبایی و مقاومت قطعات فلزی و غیر فلزی محسوب می‌شود. این فرایند با ایجاد یک لایه محافظ روی سطح، از زنگ‌ زدگی، سایش و خوردگی جلوگیری کرده و ظاهر درخشانی به قطعات می‌بخشد. در صنایع مختلف از جمله خودروسازی، دکوراسیون، تجهیزات پزشکی و لوازم خانگی، آبکاری نقش مهمی در بهبود کیفیت و افزایش طول عمر محصولات ایفا می‌کند.

با توجه به تنوع روش‌های آبکاری، انتخاب بهترین تکنیک بر اساس جنس قطعه و کاربرد آن اهمیت زیادی دارد. فناوری‌های مدرن در این حوزه، امکان اجرای آبکاری‌های تزئینی و صنعتی با ضخامت و ویژگی‌های متنوع را فراهم کرده‌اند. بهره‌گیری از خدمات تخصصی آبکاری، نه‌تنها کیفیت نهایی محصولات را ارتقا می‌دهد، بلکه ارزش و ماندگاری آن‌ها را نیز بهبود می‌بخشد.

خدمات آبکاری در تهران

در شهر تهران، خدمات آبکاری به‌عنوان یکی از مهم‌ترین فرآیندهای تکمیلی در صنایع مختلف شناخته می‌شود. آبکاری فرآیندی است که در آن سطح قطعات فلزی یا حتی غیر فلزی با لایه‌ای از فلزات گران‌بها یا مقاوم پوشانده می‌شود تا ضمن ایجاد ظاهری زیبا، دوام، استحکام و مقاومت آن‌ها در برابر خوردگی، سایش و عوامل محیطی افزایش یابد. این خدمات کاربرد گسترده‌ای در صنایع خودروسازی، دکوراسیون داخلی، تجهیزات ساختمانی، لوازم خانگی و حتی صنایع هنری دارند. در تهران، به‌دلیل تمرکز بالای واحدهای تولیدی و صنعتی، انتخاب یک مرکز معتبر برای انجام آبکاری از اهمیت ویژه‌ای برخوردار است.

انتخاب یک مجموعه حرفه‌ای در زمینه آبکاری باعث می‌شود کیفیت نهایی محصول تضمین شود. مراکز معتبر خدمات آبکاری در تهران، با استفاده از تجهیزات پیشرفته و کنترل دقیق فرآیند، پوششی یکنواخت، با ضخامت مناسب و چسبندگی بالا ایجاد می‌کنند. روش‌های مختلفی مانند آبکاری نیکل و کروم، آبکاری طلایی، آبکاری رنگی (PVD) و پوشش‌های ضد زنگ یا تزئینی در این مراکز انجام می‌شود. خدمات جانبی همچون چربی‌گیری، پرداخت سطح، آماده‌سازی زیرکار، کنترل کیفی و بسته‌بندی نیز نقش مهمی در نتیجه نهایی دارند. رعایت استانداردهای فنی، تحویل به‌موقع پروژه‌ها و ارائه ضمانت کیفیت، از ویژگی‌های اصلی مراکز معتبر آبکاری در تهران است.

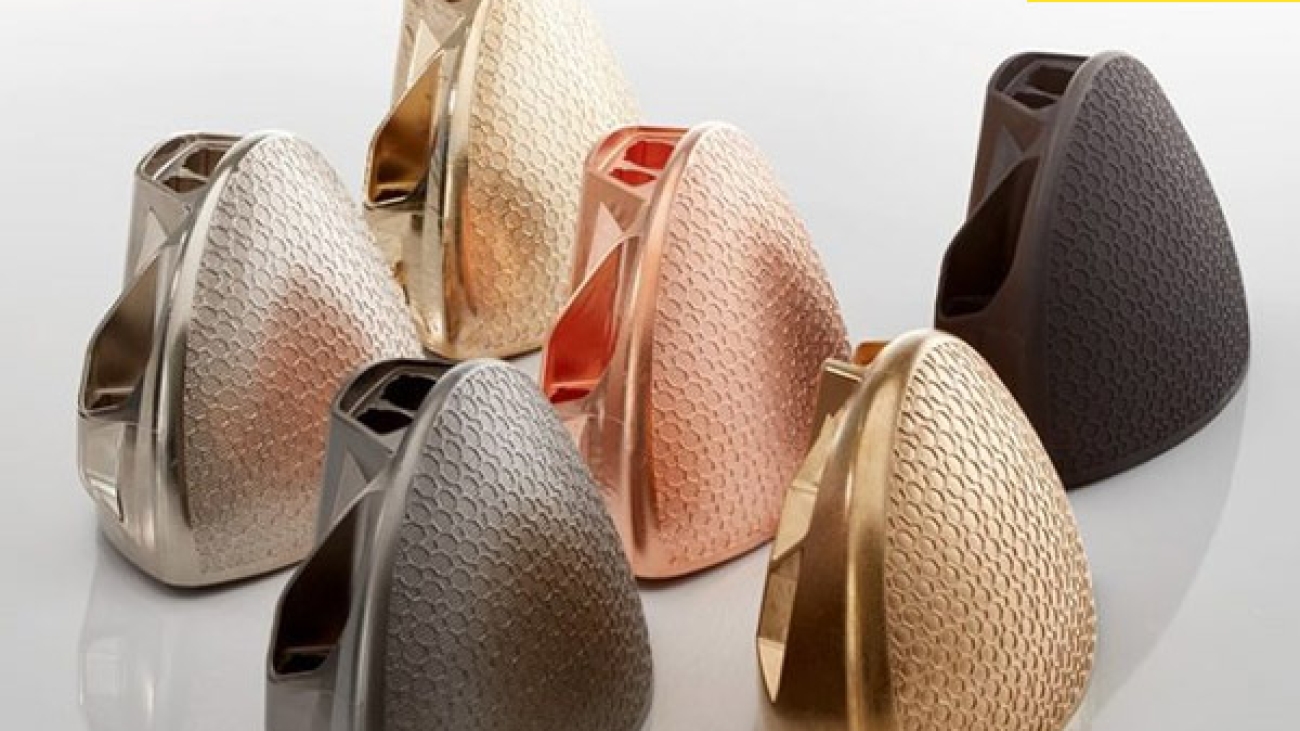
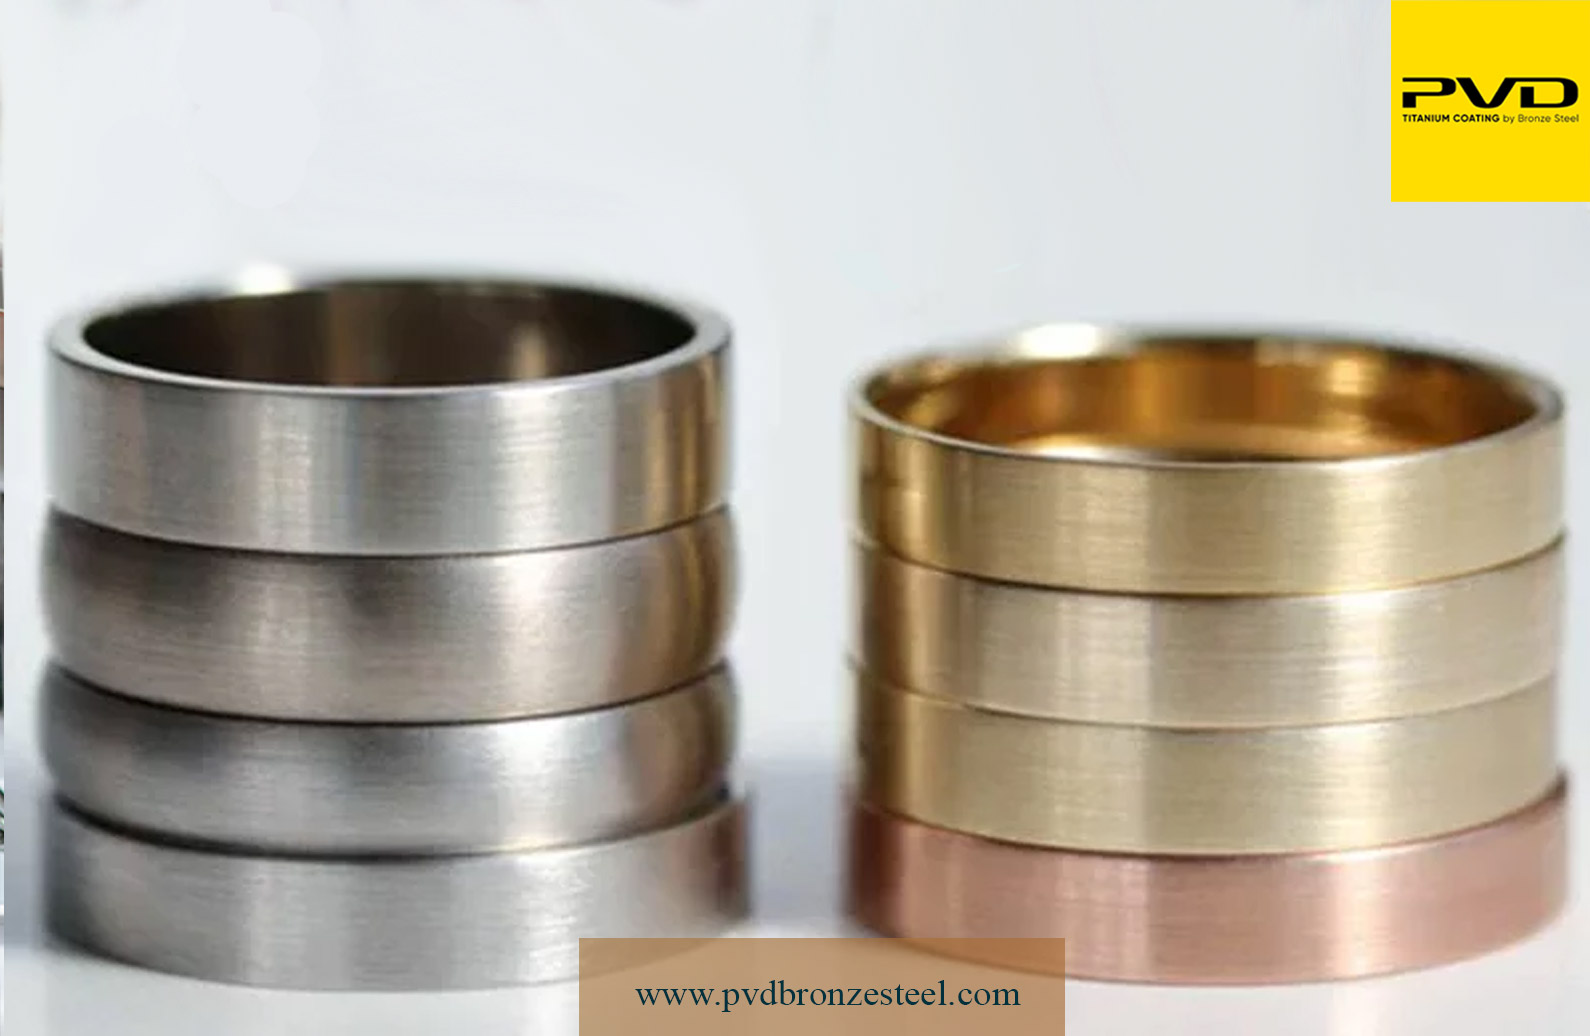
در میان مجموعه‌های فعال در این حوزه، ایران برنز استیل یکی از نام‌های شناخته‌شده و معتبر به شمار می‌رود. این مجموعه با بهره‌گیری از فناوری‌های نوین، خدمات آبکاری خلا و پوشش PVD را در رنگ‌ها و جلوه‌های متنوعی مانند طلایی، رزگلد، نقره‌ای، دودی، آبی، زیتونی و حتی پوشش‌های هفت‌رنگ ارائه می‌دهد. این تنوع رنگ و کیفیت بالا باعث شده ایران برنز استیل به یکی از انتخاب‌های اصلی تولیدکنندگان، طراحان داخلی و سازندگان محصولات لوکس تبدیل شود. پوشش‌های PVD این مجموعه علاوه بر زیبایی، مقاومت بالایی در برابر خط و خش، تغییر رنگ و شرایط محیطی دارند، به همین دلیل برای استفاده در یراق‌آلات دکوراتیو، تجهیزات لوکس، قطعات ساختمانی و تزئینی بسیار مناسب‌اند.

یکی از ویژگی‌های برجسته ایران برنز استیل، تخصص در ارائه خدمات آبکاری در تهران در تیراژ بالا است. این مجموعه آماده همکاری با تولیدکنندگان، شرکت‌های صنعتی و کارگاه‌های طراحی است و با رعایت دقیق جزئیات فنی و ظاهری، کیفیت نهایی را تضمین می‌کند. مشتریان می‌توانند با ارائه نمونه یا مشخصات مورد نیاز، رنگ، ضخامت و نوع پوشش را به‌صورت سفارشی تعیین کنند. همچنین، مجموعه در فرآیند کار به آماده‌سازی سطح توجه ویژه‌ای دارد؛ چراکه پاک‌سازی و پرداخت دقیق سطح پیش از آبکاری، نقش تعیین‌کننده‌ای در دوام و جلوه نهایی پوشش ایفا می‌کند.

برای اطمینان از کیفیت، توصیه می‌شود پیش از شروع همکاری، نمونه کارهای انجام‌شده توسط ایران برنز استیل بررسی شوند تا رنگ، بافت و ضخامت پوشش مطابق با نیاز پروژه باشد. این مجموعه معمولاً برای پروژه‌های صنعتی و دکوراتیو زمان‌بندی دقیق و گارانتی کیفیت ارائه می‌دهد تا مشتری از نتیجه کار مطمئن باشد. همچنین استفاده از دستگاه‌های مدرن و مواد اولیه مرغوب باعث شده پوشش‌های ایجادشده در برابر شرایط محیطی مانند رطوبت، نور و حرارت دوام بالایی داشته باشند.

در نهایت، می‌توان گفت که اگر به‌دنبال مرکز آبکاری معتبر در تهران هستید که هم در زمینه پوشش‌های محافظ و هم تزئینی تخصص داشته باشد، ایران برنز استیل یکی از بهترین گزینه‌هاست. این مجموعه با ترکیب فناوری روز، دقت فنی، تنوع رنگی و تعهد به کیفیت، توانسته است جایگاه ویژه‌ای در میان فعالان صنعت آبکاری پیدا کند. با انتخاب چنین مرکزی، می‌توانید اطمینان داشته باشید که قطعات شما نه تنها از نظر ظاهری زیبا و درخشان خواهند بود، بلکه در برابر گذر زمان و شرایط محیطی نیز مقاومت بالایی از خود نشان می‌دهند.

چرا خدمات آبکاری باکیفیت در صنایع مختلف ضروری است؟

خدمات آبکاری باکیفیت نقش مهمی در افزایش دوام و مقاومت قطعات در برابر عوامل محیطی مانند رطوبت، خوردگی و سایش ایفا می‌کند. در صنایع مختلف از جمله خودروسازی، ساختمان‌ سازی و تجهیزات پزشکی، استفاده از آبکاری مناسب باعث افزایش طول عمر قطعات و کاهش هزینه‌ های نگهداری و تعمیرات می‌شود. این فرایند نه‌ تنها استحکام سطوح را تقویت می‌کند، بلکه عملکرد قطعات را نیز بهبود می‌بخشد.

علاوه بر مقاومت، آبکاری باکیفیت تأثیر زیادی بر ظاهر محصولات دارد و به آن‌ها جلوه‌ ای زیبا و براق می‌بخشد. در صنایعی مانند دکوراسیون داخلی، جواهرسازی و تولید لوازم خانگی، استفاده از آبکاری مناسب باعث افزایش جذابیت بصری و ارزش محصولات می‌شود. انتخاب روش آبکاری استاندارد و اجرای صحیح آن، علاوه بر حفظ کیفیت، به افزایش رضایت مشتریان و ارتقای برند کمک می‌کند.

مزایای استفاده از خدمات آبکاری تخصصی

  • افزایش مقاومت و دوام

آبکاری تخصصی موجب ایجاد لایه‌های محافظ روی سطح قطعات می‌شود که آن‌ها را در برابر خوردگی، سایش و شرایط محیطی سخت مقاوم‌تر می‌کند. این امر به افزایش عمر مفید قطعات و کاهش هزینه‌های تعمیر و نگهداری کمک می‌کند.

  • بهبود زیبایی و ظاهر قطعات

خدمات آبکاری تخصصی، به ویژه در صنایعی مانند جواهرسازی و دکوراسیون، موجب بهبود ظاهر قطعات و افزایش جذابیت بصری آن‌ها می‌شود. این آبکاری‌ها براقیت و درخشندگی قابل توجهی به محصولات می‌دهند.

  • دقت و یکنواختی بالا

با استفاده از فناوری‌های پیشرفته و تجهیزات تخصصی، آبکاری تخصصی می‌تواند پوششی یکنواخت و دقیق ایجاد کند که حتی در سطوح پیچیده و قطعات حساس نیز مؤثر است.

  • پوشش‌ دهی مناسب برای قطعات پیچیده

آبکاری تخصصی این امکان را فراهم می‌آورد که قطعات با اشکال پیچیده و دقیق، به‌طور کامل و با کیفیت بالا پوشش داده شوند. این ویژگی در صنایع الکترونیک و خودروسازی بسیار حائز اهمیت است.

  • کاهش نیاز به تعمیرات و جایگزینی قطعات

با افزایش مقاومت قطعات در برابر فرسایش و خوردگی، نیاز به تعمیرات و تعویض قطعات به حداقل می‌رسد. این امر در نهایت باعث کاهش هزینه‌ها و بهبود بهره‌وری در طولانی‌مدت می‌شود.

چگونگی انتخاب بهترین نوع آبکاری برای سطوح مختلف


انواع روش‌های آبکاری و کاربردهای آن

۱. آبکاری الکتریکی (Electroplating)

در این روش، با استفاده از جریان الکتریکی، لایه‌ای از فلز بر روی سطح قطعه قرار می‌گیرد. آبکاری طلا، نقره، نیکل و کروم از جمله نمونه‌های پرکاربرد این روش هستند. این تکنیک در صنایع خودروسازی، جواهرسازی و تولید قطعات الکترونیکی کاربرد زیادی دارد.

۲. آبکاری بدون برق (Electroless Plating)

در این روش، بدون نیاز به جریان الکتریکی، یک واکنش شیمیایی باعث رسوب فلز بر سطح قطعه می‌شود. آبکاری نیکل بدون برق یکی از رایج‌ترین انواع این روش است که در صنایع هوافضا، پزشکی و الکترونیک به کار می‌رود.

۳. آبکاری غوطه‌ وری (Dip Coating)

قطعه در محلول حاوی فلز مورد نظر غوطه‌ور شده و یک لایه نازک روی سطح آن ایجاد می‌شود. این روش برای پوشش‌دهی قطعات با اشکال پیچیده مانند تجهیزات صنعتی و دکوراسیون فلزی مناسب است.

۴. آبکاری اسپری (Spray Coating)

در این روش، مواد آبکاری به‌صورت اسپری روی سطح پاشیده می‌شوند. این تکنیک برای قطعات بزرگ و حساس که امکان غوطه‌وری ندارند، به‌ویژه در صنایع خودروسازی و لوازم خانگی، مورد استفاده قرار می‌گیرد.

۵. آبکاری پودری (Powder Coating)

یک روش مدرن است که در آن، پودر رنگی یا فلزی روی سطح قطعه پاشیده و سپس در دمای بالا ذوب می‌شود. این نوع آبکاری مقاومت بالایی در برابر شرایط محیطی داشته و در تولید لوازم خانگی، مبلمان فلزی و قطعات صنعتی به کار می‌رود.

۶. آبکاری حرارتی (Hot-Dip Galvanizing)

قطعات درون حمام مذاب فلزی مانند روی یا آلومینیوم غوطه‌ ور می‌شوند تا یک لایه مقاوم روی آن‌ها تشکیل شود. این روش به دلیل ایجاد مقاومت بالا در برابر خوردگی، در صنایع ساختمانی، پل‌سازی و ساخت تجهیزات صنعتی استفاده می‌شود.

انتخاب روش مناسب آبکاری به نوع کاربرد، جنس قطعه و شرایط محیطی بستگی دارد و تأثیر مستقیم بر دوام و کیفیت محصول نهایی دارد.

جدیدترین تکنولوژی‌ های آبکاری برای ماندگاری بیشتر

نام تکنولوژی ویژگی‌ها و مزایا کاربردها
آبکاری نانو ایجاد لایه‌ای فوق‌العاده نازک با مقاومت بالا در برابر سایش و خوردگی صنایع خودروسازی، پزشکی، الکترونیک
آبکاری پلاسما افزایش چسبندگی و دوام پوشش، بهبود مقاومت در برابر حرارت و خوردگی تجهیزات صنعتی، هوافضا، ابزارهای دقیق
آبکاری الکترولس پیشرفته امکان پوشش‌دهی یکنواخت روی قطعات پیچیده، بدون نیاز به جریان الکتریکی قطعات حساس الکترونیکی، صنایع نفت و گاز
آبکاری کروم سه‌ظرفیتی جایگزین ایمن‌تر برای کروم شش‌ظرفیتی، سازگار با محیط‌زیست قطعات خودرو، لوازم خانگی، صنایع دکوراتیو
آبکاری هیبریدی ترکیب چندین روش آبکاری برای بهبود خواص مکانیکی و شیمیایی سطح صنایع هوافضا، تجهیزات پیشرفته، قطعات مقاوم به خوردگی
آبکاری با لیزر افزایش سختی و مقاومت سطوح با استفاده از تابش لیزر قطعات مکانیکی دقیق، صنایع نظامی و پزشکی

این تکنولوژی‌ های مدرن با افزایش دوام، کاهش هزینه‌ های تعمیر و نگهداری و سازگاری بیشتر با محیط‌زیست، تحول چشمگیری در صنعت آبکاری ایجاد کرده‌ اند.

اهمیت خدمات آبکاری در افزایش دوام و زیبایی

آبکاری به عنوان یک روش مؤثر برای بهبود کیفیت سطوح، نقش مهمی در افزایش دوام و زیبایی قطعات دارد. این فرایند با ایجاد یک لایه محافظ، از خوردگی، زنگ‌زدگی و سایش جلوگیری کرده و عمر مفید محصولات را افزایش می‌دهد.

علاوه بر این، آبکاری جلوه‌ای درخشان و براق به قطعات می‌بخشد که در صنایعی مانند جواهرسازی، دکوراسیون و خودروسازی اهمیت زیادی دارد. استفاده از روش‌های مدرن آبکاری، نه‌تنها استحکام و ماندگاری سطوح را بهبود می‌بخشد، بلکه باعث افزایش جذابیت بصری و ارزش محصولات نیز می‌شود.

عوامل تأثیرگذار در کیفیت آبکاری

  • نوع فلز پایه و سازگاری آن با پوشش
  • ضخامت و یکنواختی لایه آبکاری
  • شرایط محیطی و میزان رطوبت و خوردگی
  • روش‌های آماده‌سازی سطح قبل از آبکاری
  • انتخاب تکنولوژی مناسب بر اساس کاربرد

کاربردهای آبکاری در صنایع مختلف

  • خودروسازی و قطعات صنعتی
  • جواهرات و لوازم تزئینی
  • صنایع پزشکی و تجهیزات الکترونیکی
  • دکوراسیون داخلی و مبلمان فلزی
  • ابزارآلات و تجهیزات هوافضا

راهکارهای افزایش طول عمر قطعات آبکاری شده

یکی از مهم‌ ترین راهکارها برای افزایش دوام قطعات آبکاری شده، انتخاب روش آبکاری مناسب بر اساس شرایط محیطی و نوع کاربرد قطعه است. استفاده از پوشش‌های مقاوم در برابر خوردگی مانند نیکل، کروم یا روی، به‌ویژه در محیط‌ های مرطوب و اسیدی، تأثیر بسزایی در افزایش عمر مفید قطعات دارد. همچنین، انجام فرایندهای آماده‌ سازی سطح مانند تمیزکاری، چربی‌ زدایی و استفاده از پرایمرهای محافظ، چسبندگی بهتر لایه آبکاری را تضمین می‌کند.

نگهداری صحیح از قطعات آبکاری شده نیز در افزایش دوام آن‌ها نقش مهمی دارد. جلوگیری از تماس با مواد شیمیایی خورنده، تمیزکاری دوره‌ ای با شوینده‌ های مناسب و استفاده از پوشش‌ های محافظ مانند لاک یا وکس، می‌تواند از آسیب‌ دیدگی سطح جلوگیری کند. علاوه بر این، در صنایع حساس، اعمال روش‌ های پیشرفته مانند آبکاری چندلایه یا استفاده از فناوری‌ های نوین نانو، مقاومت و ماندگاری قطعات را به میزان قابل‌توجهی افزایش می‌دهد.

نکات مهم در نگهداری و مراقبت از قطعات آبکاری شده

  1. تمیزکاری منظم
    قطعات آبکاری شده باید به طور منظم با مواد شوینده ملایم و غیرخورنده تمیز شوند تا از تجمع گرد و غبار و مواد آلاینده روی سطح جلوگیری شود. استفاده از پارچه‌های نرم و غیرخشن برای پاکسازی بسیار مهم است تا لایه آبکاری آسیب نبیند.

  2. اجتناب از تماس با مواد شیمیایی خورنده
    قطعات آبکاری شده باید از تماس با مواد شیمیایی خورنده مانند اسیدها، قلیاها و محلول‌های نمکی جلوگیری کنند. این مواد می‌توانند لایه آبکاری را تخریب کرده و موجب خوردگی و زنگ‌زدگی شوند.

  3. نگهداری در محیط مناسب
    قطعات آبکاری شده باید در محیط‌های خشک و با دمای مناسب نگهداری شوند. رطوبت زیاد و تغییرات شدید دما می‌تواند باعث ایجاد خوردگی یا تغییرات در ظاهر قطعات شود.

  4. استفاده از پوشش‌های محافظ اضافی
    برای افزایش دوام و محافظت بیشتر، می‌توان از پوشش‌های اضافی مانند لاک‌ها یا وکس‌های محافظ استفاده کرد. این پوشش‌ها علاوه بر زیبایی، از آسیب به سطح آبکاری شده جلوگیری می‌کنند.

  5. مراقبت در برابر ضربه و خراش
    قطعات آبکاری شده باید از ضربه‌ها و خراش‌های احتمالی محافظت شوند، زیرا آسیب‌های فیزیکی می‌تواند به لایه آبکاری آسیب وارد کند و موجب تخریب زودهنگام آن شود.

  6. بازرسی و نگهداری دوره‌ای
    برای جلوگیری از آسیب‌ های غیرمنتظره، باید قطعات آبکاری شده به طور دوره‌ای بررسی شوند. بازرسی منظم از قطعات به شناسایی مشکلات و انجام تعمیرات سریع کمک می‌کند.

هزینه و مقرون‌ به‌ صرفه بودن خدمات آبکاری تخصصی

هزینه و مقرون‌ به‌ صرفه بودن خدمات آبکاری تخصصی

هزینه خدمات آبکاری تخصصی ممکن است در ابتدا نسبتاً بالا به نظر برسد، اما در بلندمدت به دلیل افزایش طول عمر قطعات و کاهش نیاز به تعمیرات و تعویض آن‌ها، کاملاً مقرون به‌صرفه است. این خدمات به‌ویژه در صنایعی که قطعات در معرض شرایط سخت محیطی قرار دارند، مانند خودروسازی، هوافضا و تجهیزات صنعتی، موجب کاهش هزینه‌های نگهداری و افزایش بهره‌وری می‌شود.

با انتخاب خدمات آبکاری تخصصی، شرکت‌ها می‌توانند از قطعاتی با کیفیت بالا و مقاومت بیشتر استفاده کنند که در نهایت باعث کاهش آسیب‌دیدگی و نیاز به تعویض مکرر قطعات می‌شود. در نتیجه، هزینه اولیه انجام آبکاری به‌مراتب از هزینه‌های ناشی از تعمیرات مکرر و خرابی قطعات کمتر خواهد بود.

انجام خدمات آبکاری تخصصی در تهران

شرکت ایران برنز استیل در تهران به عنوان یکی از پیشگامان ارائه خدمات آبکاری تخصصی، با استفاده از فناوری‌های نوین و متریال‌ های باکیفیت، راهکارهای منحصر به فردی برای تقویت دوام و زیبایی قطعات مختلف ارائه می‌دهد. این شرکت با به‌کارگیری آلیاژهای مقاوم مانند برنز استیل، به قطعات مقاومت بالایی در برابر خوردگی، سایش و شرایط محیطی سخت می‌ بخشد. استفاده از خدمات آبکاری تخصصی شرکت ایران برنز استیل موجب افزایش عمر مفید قطعات در صنایع مختلف از جمله خودروسازی، تجهیزات پزشکی و دکوراسیون می‌شود.

با توجه به تجربه و تخصص بالای این شرکت در زمینه آبکاری تخصصی، مشتریان می‌ توانند از خدمات حرفه‌ ای و کیفیت بالا برای پوشش‌ دهی قطعات مختلف بهره‌ مند شوند. شرکت ایران برنز استیل در تهران با ارائه خدمات متناسب با نیاز هر صنعت، به‌ ویژه با استفاده از تکنولوژی‌های پیشرفته آبکاری، به کاهش هزینه‌ های تعمیر و نگهداری و ارتقاء سطح زیبایی‌ شناسی قطعات کمک می‌کند.

نکته نهایی در مورد خدمات آبکاری

خدمات آبکاری تخصصی یک سرمایه‌گذاری بلند مدت است که می‌ تواند تاثیر زیادی بر افزایش دوام، مقاومت و زیبایی قطعات داشته باشد. انتخاب درست نوع آبکاری متناسب با نیاز و شرایط محیطی، باعث کاهش هزینه‌ های نگهداری، افزایش عمر مفید محصولات و ارتقاء کیفیت نهایی آن‌ها می‌ شود. بنابراین، استفاده از خدمات آبکاری با کیفیت و تکنولوژی‌ های روز، نه‌ تنها در صنایع مختلف بلکه در طراحی و تولید محصولات با ظاهری جذاب و مقاوم نیز امری ضروری است.
آبکاری داکرومات چیست

پوشش داکرومات چه کاربرد و مزایایی دارد؟

در قلب هر سازه مقاوم و هر قطعه ماشین‌آلات دقیق، نیاز به یک سپر محافظ غیرقابل نفوذ در برابر عوامل محیطی نهفته است. روش‌های قدیمی آبکاری فلزات، در مواجهه با الزامات استحکام بالا و مقاومت شیمیایی پیشرفته امروزی، به نقاط ضعف خود رسیده‌اند؛ به خصوص در مواردی که حفظ تلرانس‌های ابعادی در پیچ و مهره‌ها و اجتناب از پدیده زیان‌بار تردی هیدروژنی اولویت اول باشد.

اینجاست که آبکاری داکرومات (Dacromet) به عنوان یک راهکار تخصصی و استانداردشده وارد میدان می‌شود. این فرآیند، با تکیه بر مکانیزم حفاظتی منحصربه‌فردی که از ترکیب روی و آلومینیوم در یک بستر غیرالکترولیتی بهره می‌برد، توانسته است استانداردهای مقاومت به خوردگی را جابجا کند. داکرومات صرفاً یک پوشش نیست؛ بلکه یک تضمین مهندسی برای دوام قطعات شما در سخت‌ترین شرایط عملیاتی است، از موتور خودروها گرفته تا اتصالات سازه‌ای در معرض رطوبت دائمی. آماده باشید تا با مکانیزم دقیق این سپر دفاعی پیشرفته آشنا شوید.

آبکاری داکرومات چیست؟

پوشش داکرومات یک روش پیشرفته و بسیار مؤثر برای پوشش‌دهی سطوح فلزی، به‌ویژه قطعات فولادی مانند انواع پیچ و مهره‌ها، واشرها و قطعات خودرو است. هدف اصلی این پوشش، افزایش چشمگیر مقاومت قطعه در برابر خوردگی، سایش و عوامل محیطی خورنده است.

به زبان ساده، داکرومات یک پوشش غیرالکترولیتی (بدون استفاده از جریان برق برای رسوب‌دهی فلز) بر پایه آب است که ترکیبی از ذرات میکروسکوپی روی (Zinc)، آلومینیوم (Aluminum) و مواد چسباننده حاوی کرومات را روی سطح فلز تشکیل می‌دهد. این ترکیب لایه‌ای محافظ به شکل پولک‌های در هم تنیده ایجاد می‌کند.


فرآیند اجرای آبکاری داکرومات


فرآیند اجرای آبکاری داکرومات

فرآیند اجرای پوشش داکرومات یک زنجیره دقیق از عملیات شیمیایی و حرارتی است که هدف آن ایجاد یک پوشش محافظ بسیار مقاوم بر روی زیرلایه فلزی است. این فرآیند به‌دقت مدیریت می‌شود تا خواص مکانیکی قطعه حفظ شده و پوششی یکنواخت و عاری از نقص به دست آید.

آماده‌سازی سطح

این مرحله بنیادین‌ترین بخش است و کیفیت نهایی پوشش مستقیماً به آن وابسته است. قطعات فلزی، قبل از هرگونه تماس با محلول داکرومات، باید کاملاً از هرگونه آلودگی سطحی عاری شوند. این شامل مراحل دقیق چربی‌زدایی شیمیایی برای از بین بردن روغن‌های فرآیندی، گریس‌ها و آلودگی‌های روغنی است. پس از آن، عملیات شستشو با آب خالص انجام می‌شود تا اطمینان حاصل شود که هیچ ماده شیمیایی‌ای در مراحل بعدی تداخل ایجاد نمی‌کند.

در مواردی که قطعه دارای اکسید یا زنگ‌زدگی باشد، ممکن است از فرآیندهای غیرخورنده برای پاک‌سازی استفاده شود، زیرا محیط شیمیایی داکرومات به گونه‌ای طراحی شده که نیاز به اسیدشویی تهاجمی پیش از پوشش‌دهی را کاهش دهد.

اعمال پوشش

بسته به ماهیت و اندازه قطعه، دو تکنیک اصلی برای اعمال محلول داکرومات به کار گرفته می‌شود:

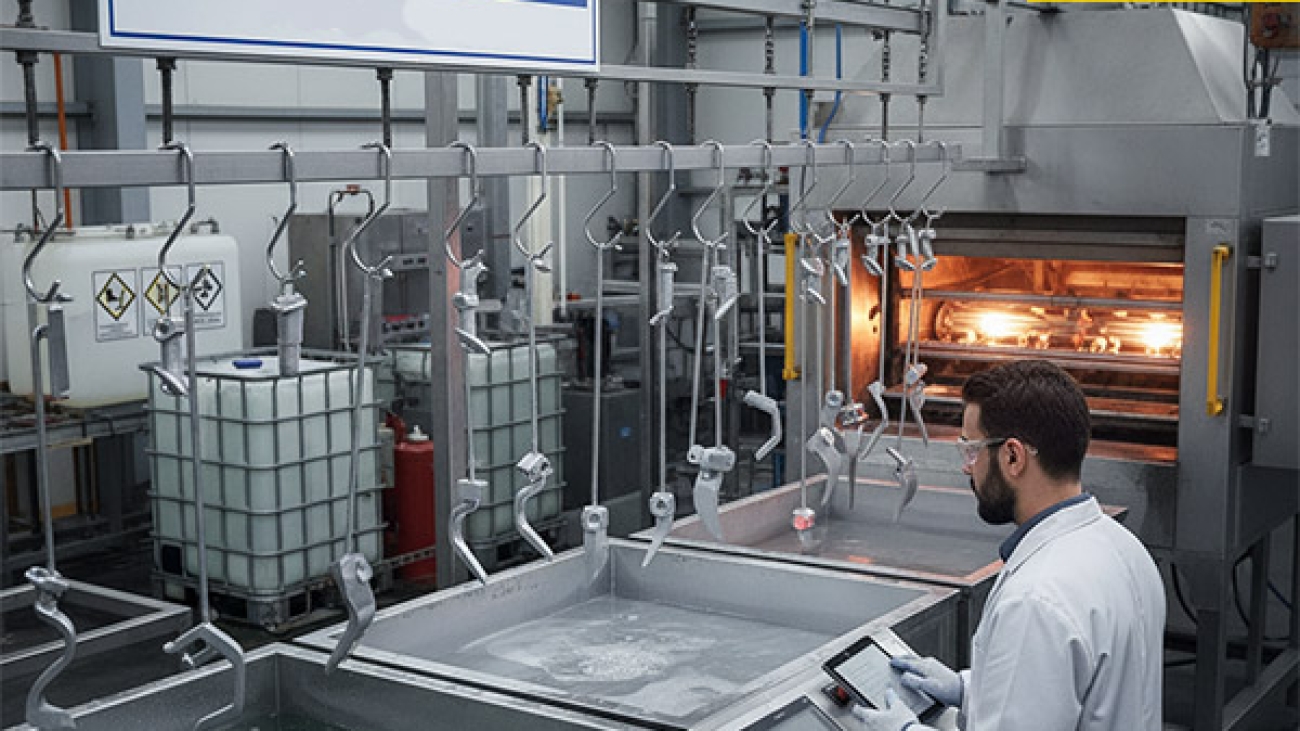
روش غوطه‌وری و چرخش (Dip-Spin / Centrifuging): این روش رایج‌ترین تکنیک استفاده شده در آبکاری داکرومات برای قطعات کوچک و متوسط مانند پیچ‌ها، مهره‌ها، واشرها و قطعات فنری است. قطعات ابتدا درون سبدهایی قرار می‌گیرند و به طور کامل در حمام حاوی محلول آبی داکرومات که ترکیب متوازنی از ذرات روی، آلومینیوم و افزودنی‌های آلی است، فرو برده می‌شوند.

بلافاصله پس از خروج از محلول، سبد وارد مرحله سانتریفیوژ می‌شود. این چرخش پرسرعت، نیروی گریز از مرکز را اعمال می‌کند که به طور مؤثر مواد اضافی محلول را از سوراخ‌ها، فضاهای داخلی رزوه و نواحی کم‌عمق قطعه خارج می‌سازد. حذف مواد مازاد، ضخامت پوشش را به صورت میلی‌متری کنترل کرده و از انسداد رزوه جلوگیری می‌کند.

روش اسپری (Spray Coating): برای قطعاتی که شکل پیچیده‌تری دارند، بزرگ‌تر هستند، یا نیاز به کنترل دقیق‌تر جریان محلول در مناطق خاصی دارند، از روش اسپری استفاده می‌شود که در آن محلول داکرومات به‌صورت پاششی بر سطح اعمال می‌گردد.

تثبیت حرارتی و پخت

این مرحله از آبکاری داکرومات، جایی است که پوشش از حالت سوسپانسیون به یک لایه محافظ جامد تبدیل می‌شود. پس از اعمال پوشش، قطعات وارد کوره‌های کنترل‌شده حرارتی می‌شوند. ابتدا فرآیند پیش‌پخت در دمای پایین‌تر (حدود صد درجه سانتی‌گراد) انجام می‌شود تا آب موجود در محلول تبخیر شده و پوشش به حالت خشک درآید.

سپس، قطعات وارد مرحله پخت اصلی می‌شوند؛ در این مرحله دما معمولاً تا حدود سیصد تا سیصد و پنجاه درجه سانتی‌گراد افزایش می‌یابد. این حرارت بالا باعث می‌شود که ذرات روی و آلومینیوم کاملاً ذوب شده و در یکدیگر ادغام گردند و یک لایه سرامیک-فلزی (پولکی) مستحکم و چسبنده به سطح زیرین تشکیل دهند که مانع نفوذ رطوبت و اکسیژن به فلز پایه می‌شود.

تکرار سیکل (در صورت نیاز به مقاومت بالاتر)

برای دستیابی به بالاترین سطح حفاظت در برابر خوردگی (که در کاربردهای دریایی یا زیرساختی سنگین مورد نیاز است)، کل فرآیند اعمال پوشش و پخت اغلب دوباره تکرار می‌شود. تکرار سیکل در آبکاری داکرومات باعث ایجاد لایه‌های متوالی می‌شود که یکدیگر را تقویت کرده و منجر به افزایش چشمگیر زمان تحمل تست اسپری نمک می‌گردد.


مزایای پوشش داکرومات


مزایای کلیدی آبکاری داکرومات

پوشش داکرومات به دلیل ویژگی‌های منحصربه‌فرد خود در حفاظت از فلزات، مزایای کلیدی متعددی را در مقایسه با روش‌های سنتی آبکاری در خلا ارائه می‌دهد که آن را به یک انتخاب برتر در صنایع حساس تبدیل کرده است.

در اینجا مهم‌ترین مزایای آبکاری داکرومات آورده شده است:

۱. مقاومت عالی و طولانی‌مدت در برابر خوردگی

مهم‌ترین مزیت داکرومات، توانایی آن در ایجاد حفاظت کاتدی (آندی فداشونده) توسط ذرات روی و حفاظت موانعی توسط ذرات آلومینیوم و لایه‌های کروماته است.

این پوشش می‌تواند مقاومت بسیار بالایی در برابر تست اسپری نمک از خود نشان دهد. به عنوان مثال، یک پوشش داکرومات با ضخامت ۱۰ میکرومتر می‌تواند بیش از ۱۰۰۰ ساعت در این تست دوام بیاورد، در حالی که گالوانیزه معمولی به این میزان مقاومت نمی‌رسد.

۲. حفظ خواص مکانیکی قطعات (عدم تردی هیدروژنی)

این مزیت برای قطعات تحت تنش بالا بسیار حیاتی است:

جلوگیری از تردی هیدروژنی: بر خلاف آبکاری‌های الکترولیتی (که از اسید برای آماده‌سازی استفاده می‌کنند)، فرآیند آبکاری داکرومات نیازی به تماس با اسیدهای قوی ندارد. این امر باعث می‌شود اتم‌های هیدروژن جذب فولادهای با استحکام بالا نشوند و از پدیده تردی هیدروژنی (Hydrogen Embrittlement) که منجر به شکست ناگهانی قطعه می‌شود، جلوگیری به عمل می‌آید. بنابراین، برای پیچ‌ها و اتصالات با گرید بالا (مانند SAE Grade 8 یا A490) یک ضرورت است.

۳. کنترل دقیق ضخامت و حفظ تلرانس‌های ابعادی

داکرومات به دلیل روش اجرای خود، یک پوشش با ضخامت بسیار نازک اما با چسبندگی بالا ایجاد می‌کند.  ضخامت کم پوشش مانع از پر شدن یا تغییر تلرانس‌های دقیق رزوه در پیچ و مهره‌ها می‌شود. این امر نیاز به عملیات ثانویه مانند قلاویزکاری مجدد را از بین می‌برد.

۴. مقاومت حرارتی بالاتر

آبکاری داکرومات می‌تواند در دماهای بالاتری نسبت به برخی پوشش‌های سنتی (مثل گالوانیزه گرم) عملکرد خود را حفظ کند و دچار نقص نشود، که این موضوع آن را برای کاربرد در محیط‌های گرم‌تر مناسب می‌سازد.

۵. چسبندگی عالی و انعطاف‌پذیری

ذرات روی و آلومینیوم در فرآیند پخت، پیوندهای شیمیایی مستحکمی با سطح فلز برقرار می‌کنند که باعث چسبندگی فوق‌العاده به زیرلایه می‌شود. این پوشش همچنین در برابر سایش و خمش‌های جزئی، مقاومت خوبی از خود نشان می‌دهد.

۶. سازگاری با پوشش‌های بعدی (قابلیت رنگ‌پذیری)

سطح داکرومات دارای ساختار پولکی است که چسبندگی عالی برای اعمال لایه‌های ثانویه مانند رنگ‌ها یا سیلرها (Sealers) فراهم می‌کند. این امر امکان سفارشی‌سازی ظاهری و افزایش بیشتر مقاومت در برابر خوردگی را مهیا می‌سازد.

۷. ملاحظات زیست‌محیطی

در فرمولاسیون‌های جدید آبکاری داکرومات، استفاده از کروم شش ظرفیتی (که سمی است) حذف شده و به جای آن از کروم سه ظرفیتی یا ترکیبات بدون کروم استفاده می‌شود، که آن را با استانداردهای سخت‌گیرانه زیست‌محیطی منطبق می‌سازد. همچنین این فرآیند معمولاً فاضلاب شیمیایی کمتری نسبت به فرآیندهای آبکاری الکترولیتی تولید می‌کند.

جدول مقایسه مزایا و محدودیت‌های آبکاری کروم

دسته مزایای کلیدی محدودیت‌های اصلی
عملکرد مقاومت فوق‌العاده در برابر خوردگی، مقاومت حرارتی مناسب آسیب‌پذیر در برابر سایش مکانیکی شدید
مهندسی عدم ایجاد تردی هیدروژنی، حفظ تلرانس‌های ابعادی ضخامت محدود برای حفاظت در محیط‌های با تهاجم فوق‌العاده
اقتصادی/فرآیند سازگاری با پوشش‌های بعدی، فرآیند کم‌پساب هزینه اولیه بالاتر از گالوانیزه، نیاز به کوره‌های تخصصی
زیست‌محیطی حذف کروم شش ظرفیتی در فرمولاسیون‌های جدید مدیریت پسماند کروم در فرمولاسیون‌های قدیمی‌تر


محدودیت‌های پوشش داکرومات

آبکاری داکرومات با وجود مزایای فوق‌العاده در حفاظت از قطعات، محدودیت‌هایی نیز دارد که باید در فرآیند انتخاب پوشش لحاظ شوند. یکی از اصلی‌ترین محدودیت‌ها، هزینه اولیه بالاتر آن نسبت به روش‌های سنتی مانند گالوانیزه است که ناشی از استفاده از مواد شیمیایی خاص و نیاز به تجهیزات پخت حرارتی تخصصی است. همچنین، اگرچه مقاومت حرارتی آن خوب است، اما در معرض دماهای عملیاتی بسیار بالا (بالاتر از محدوده مشخص شده) مقاومت خود را از دست می‌دهد و تخریب می‌شود. علاوه بر این، اگرچه نسل‌های جدیدتر فرمولاسیون‌های سازگار با محیط زیست را به کار می‌برند، برخی فرمولاسیون‌ها همچنان حاوی ترکیبات کروم هستند که مدیریت پسماند و انطباق با مقررات زیست‌محیطی سخت‌گیرانه را چالش‌برانگیز می‌سازد.

از منظر محافظت، ضخامت پوشش داکرومات که برای حفظ تلرانس‌های دقیق طراحی شده، در مقایسه با پوشش‌های با ضخامت بالا، محدودیت‌هایی در برابر سایش مکانیکی بسیار شدید یا تهاجم شیمیایی بسیار طولانی‌مدت ایجاد می‌کند؛ بنابراین، در محیط‌هایی با تهاجم فوق‌العاده بالا، ممکن است روش‌های ضخیم‌تر دیگر ارجحیت یابند. این محدودیت‌ها ایجاب می‌کند که آبکاری داکرومات به عنوان راه‌حلی تخصصی برای کاربردهایی که نیاز به عدم تردی هیدروژنی و مقاومت خوردگی عالی در ضخامت کم دارند، در نظر گرفته شود، نه لزوماً به عنوان یک جایگزین ارزان‌قیمت برای تمام کاربردها.

نتیجه‌گیری

همانطور که مشاهده شد، آبکاری داکرومات فراتر از یک لایه محافظ ساده است؛ این فرآیند یک سیستم مهندسی‌شده برای ارائه حفاظت چندوجهی به قطعات فلزی است. داکرومات با موفقیت بر چالش‌های ذاتی روش‌های سنتی غلبه می‌کند؛ نه تنها مقاومت استثنایی در برابر خوردگی ایجاد می‌کند، بلکه با حفظ کامل خواص مکانیکی فولادهای پرمقاومت از طریق حذف ریسک تردی هیدروژنی، و تضمین دقت ابعادی بالا در اتصالات رزوه‌دار، استانداردهای جدیدی را تعریف می‌کند.

در نهایت، انتخاب پوشش داکرومات به معنای سرمایه‌گذاری بر طول عمر تضمین‌شده قطعات، کاهش هزینه‌های نگهداری و اطمینان از عملکرد ایمن آن‌ها در محیط‌های تهاجمی (از خودرو گرفته تا سازه‌های عمرانی و صنعتی) است. داکرومات نه تنها قطعه را می‌پوشاند، بلکه دوام و قابلیت اطمینان پروژه شما را برای سال‌های آینده بیمه می‌کند.

وان آبکاری

وان آبکاری

اگر به دنبال روشی هستید که قطعات فلزی یا حتی غیر فلزی شما را با پوششی زیبا، مقاوم و ضد خوردگی تبدیل کند، وان آبکاری دقیقاً همان ابزار کلیدی است که باید بشناسید. این فناوری ساده اما حیاتی، نقش بی‌بدیلی در افزایش دوام، زیبایی و عملکرد محصولات صنعتی و هنری ایفا می‌کند. چه در صنعت خودرو باشید، چه جواهرسازی یا الکترونیک، وان آبکاری به شما این امکان را می‌دهد که کیفیت کارتان را به سطحی بالاتر ببرید و رضایت مشتریان‌تان را تضمین کنید. آماده‌اید با راز پشت این مخزن جادویی آشنا شوید؟

وان آبکاری چیست؟

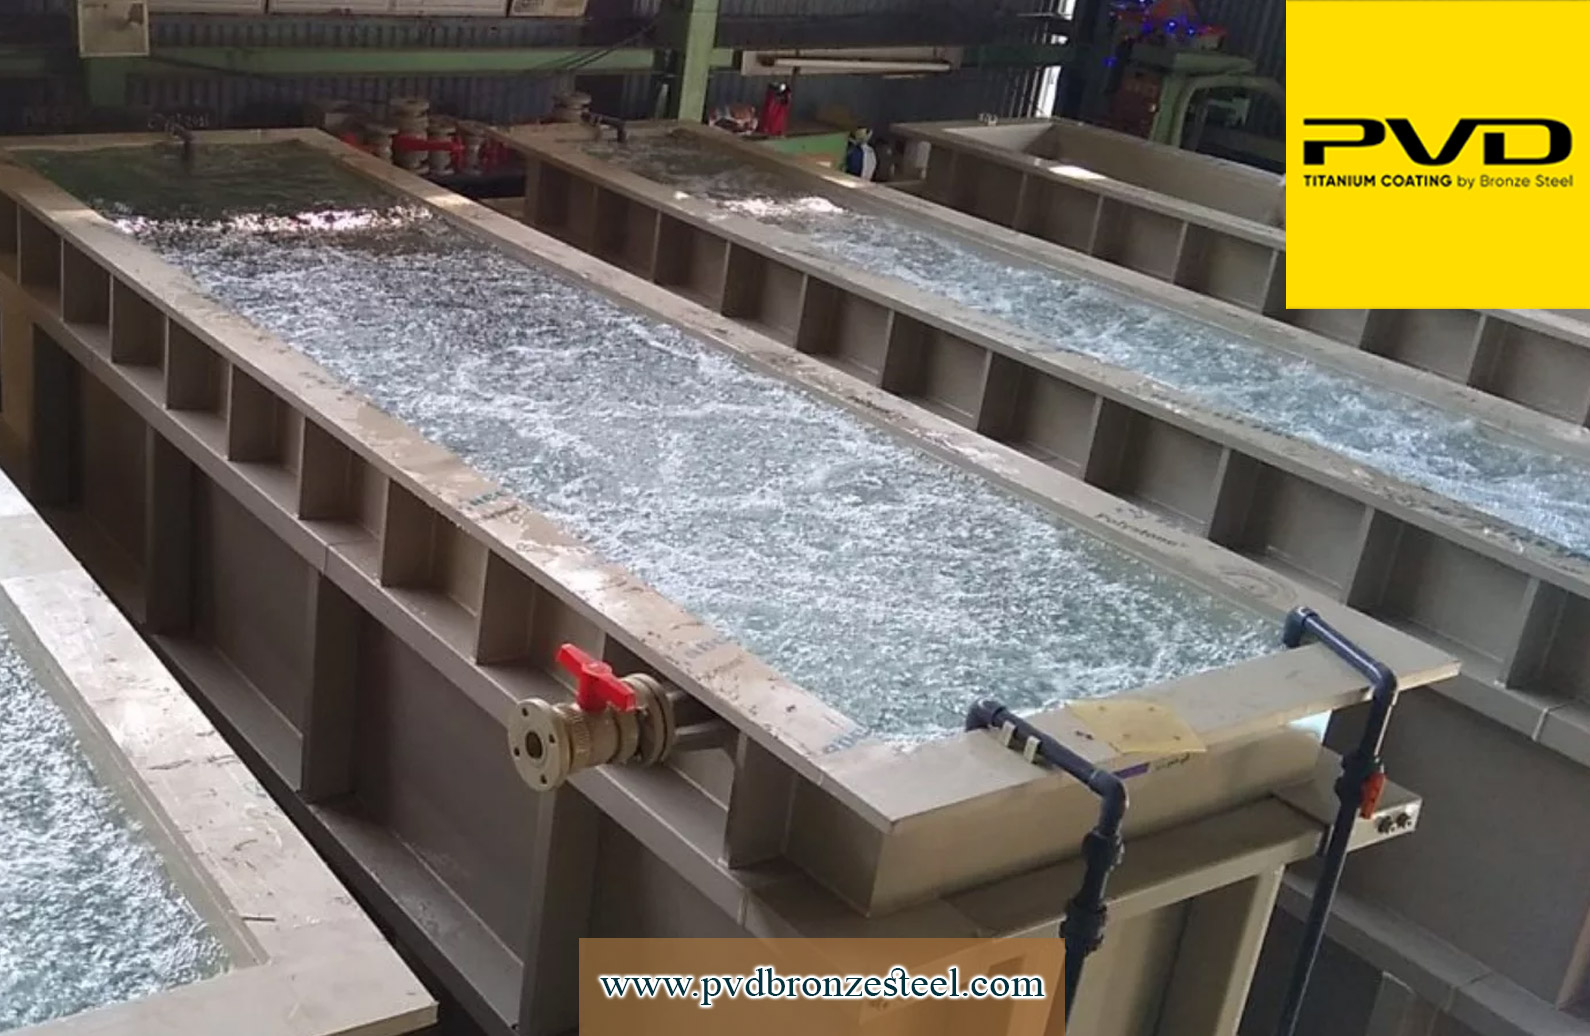
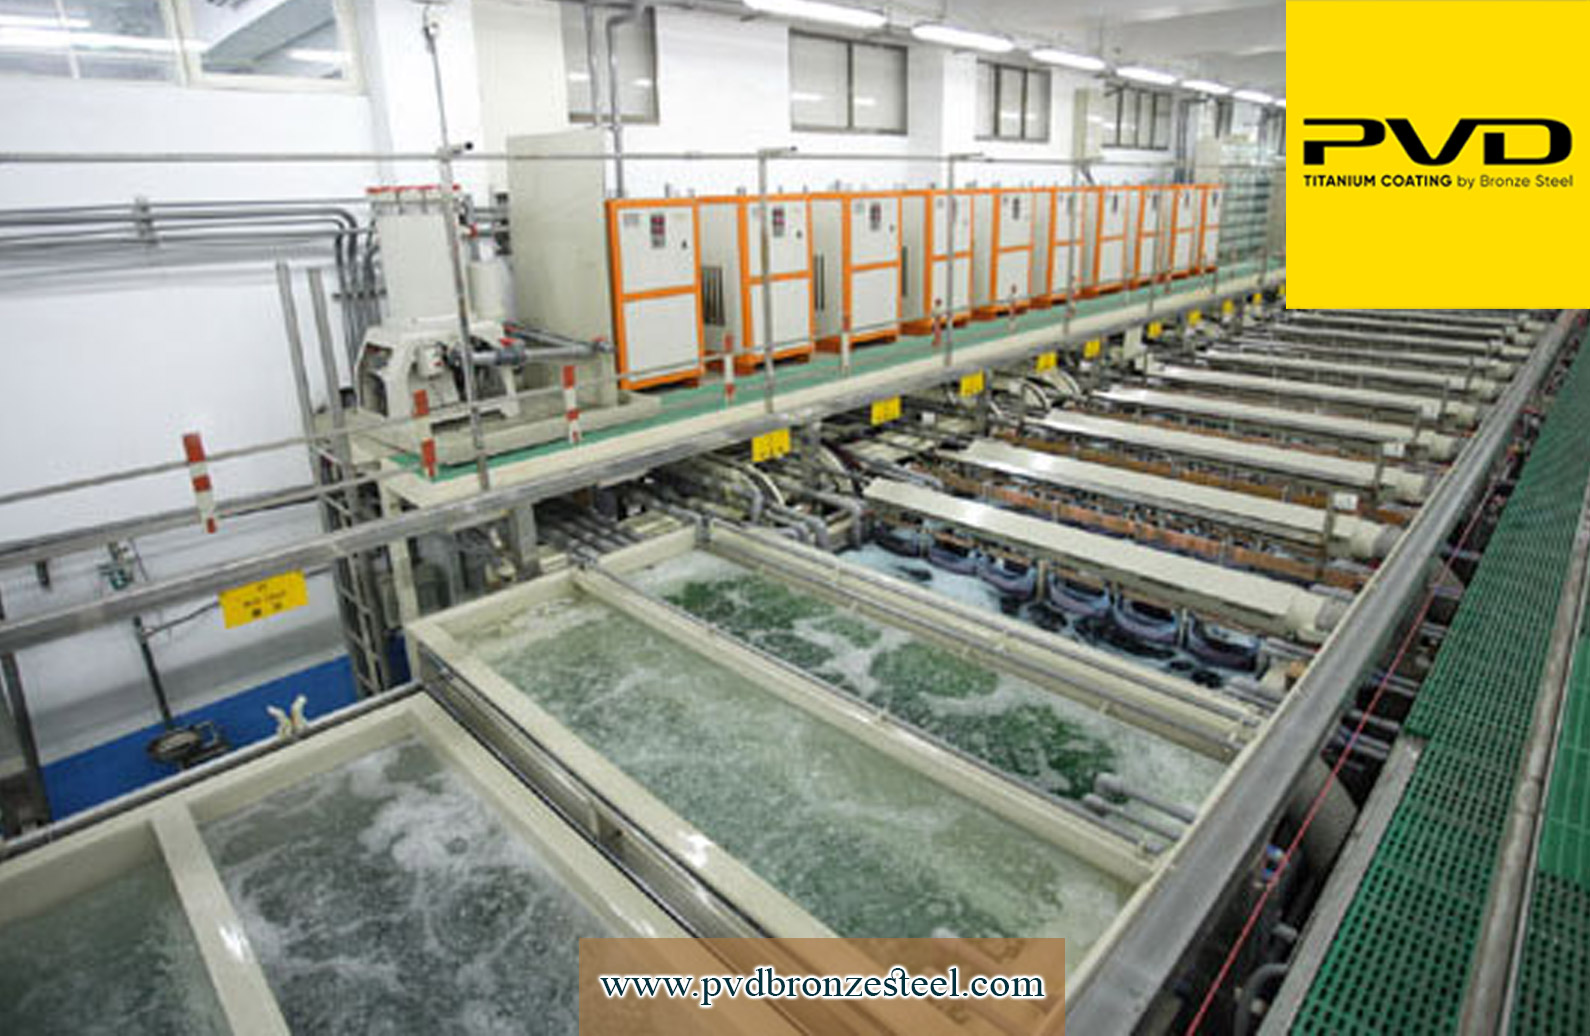
وان آبکاری یک مخزن یا ظرف مخصوص است که در فرآیند آبکاری قطعات فلزی و غیرفلزی استفاده می‌شود. این وان معمولاً از جنس مقاوم در برابر مواد شیمیایی ساخته می‌شود و در آن محلول‌های آبکاری شامل فلزات مختلف، اسیدها و ترکیبات شیمیایی دیگر ریخته می‌شود. قطعاتی که قرار است آبکاری شوند، داخل این وان قرار می‌گیرند تا با استفاده از جریان الکتریکی یا واکنش‌های شیمیایی، یک لایه نازک فلزی یا پوشش خاص روی سطح آن‌ها تشکیل شود. این وسیله نقش مهمی در ایجاد پوشش‌های مقاوم، زیبا و با دوام دارد و در صنایع مختلف از جمله خودروسازی، جواهرسازی، الکترونیک و پزشکی کاربرد وسیعی دارد.

کاربردهای وان آبکاری در صنایع مختلف

در این قسمت توضیح داده‌ایم که این ابزار در صنایع متفاوت چگونه مورد استفاده قرار می‌گیرد. با ما همراه باشید.

صنعت خودروسازی

وان آبکاری در صنعت خودرو کاربرد فراوانی دارد؛ چرا که قطعات خودرو نیازمند پوشش‌هایی هستند که علاوه بر زیبایی، مقاومت بالایی در برابر خوردگی، ساییدگی و تغییرات جوی داشته باشند. با استفاده از وان، قطعاتی مانند رینگ‌ها، بدنه‌ها، و قطعات موتور با لایه‌های فلزی مقاوم پوشش داده می‌شوند که باعث افزایش طول عمر و حفظ کیفیت آن‌ها می‌شود. این فرآیند همچنین باعث کاهش هزینه‌های نگهداری و تعمیرات خودرو می‌شود و در نهایت به حفظ ارزش خودرو کمک می‌کند.

صنعت جواهرسازی

در صنعت جواهرسازی، زیبایی و ظرافت حرف اول را می‌زند. وان آبکاری امکان پوشش دادن زیورآلات با فلزات قیمتی مانند طلا، نقره و پلاتین را فراهم می‌کند. این پوشش‌ها علاوه بر زیبایی ظاهری، از ایجاد خط و خش و تغییر رنگ جلوگیری می‌کنند و باعث می‌شوند جواهرات برای مدت طولانی‌تری بدرخشند و ارزش خود را حفظ کنند. همچنین، این فرآیند باعث می‌شود که حتی جواهرات ساخته شده از فلزات ارزان‌تر جلوه‌ای لوکس‌تر داشته باشند.

صنعت الکترونیک

در صنعت الکترونیک، کیفیت و عملکرد قطعات بسیار حیاتی است. وان به تولیدکنندگان این امکان را می‌دهد که سطوح قطعات الکترونیکی را با فلزات هادی مانند نیکل، طلا یا قلع پوشش دهند تا هدایت الکتریکی بهبود یابد و مقاومت در برابر اکسیداسیون افزایش پیدا کند. این پوشش‌ها باعث افزایش عمر مفید قطعات و بهبود عملکرد دستگاه‌های الکترونیکی می‌شوند و کیفیت محصولات نهایی را تضمین می‌کنند.

صنعت پزشکی

ابزار و تجهیزات پزشکی نیازمند پوشش‌هایی هستند که علاوه بر مقاومت در برابر خوردگی، خاصیت ضدعفونی و سازگاری با بدن انسان را داشته باشند. وان آبکاری در این صنعت نقش کلیدی در پوشش‌دهی ابزار جراحی، ایمپلنت‌ها و سایر تجهیزات پزشکی ایفا می‌کند. با استفاده از این فناوری، ابزارهای پزشکی نه تنها طول عمر بیشتری پیدا می‌کنند بلکه ایمنی و بهداشت آن‌ها نیز تضمین می‌شود و ریسک عفونت کاهش می‌یابد.


کاربردهای وان آبکاری در صنایع مختلف


تعمیر و نگهداری وان آبکاری؛ کلید دوام و کیفیت در فرآیند آبکاری

این ابزار به عنوان قلب هر فرآیند آبکاری، نقش بسیار حیاتی در کیفیت نهایی پوشش و دوام قطعات دارد. این وان‌ها با محلول‌های شیمیایی خورنده و جریان‌های الکتریکی سر و کار دارند، بنابراین نگهداری و تعمیر به موقع و صحیح آن‌ها اهمیت فوق‌العاده‌ای دارد. اگر به این مسئله توجه نشود، نه تنها عمر وان کاهش می‌یابد و هزینه‌ها افزایش می‌یابد، بلکه کیفیت پوشش‌های ایجاد شده نیز به شدت تحت تأثیر قرار می‌گیرد.

اهمیت نگهداری منظم وان آبکاری

نگهداری منظم وان باعث افزایش عمر مفید آن می‌شود و از نیاز به تعویض زودهنگام جلوگیری می‌کند. علاوه بر این، کیفیت آبکاری پی وی دی همیشه در بهترین سطح باقی می‌ماند و از بروز نقص در پوشش‌ها جلوگیری می‌کند. همین موضوع موجب کاهش هزینه‌های تعمیرات بزرگ و جلوگیری از توقف‌های ناگهانی در خط تولید خواهد شد.

بررسی دوره‌ای و پاکسازی وان

یکی از مهم‌ترین مراحل نگهداری، انجام بازرسی‌های دوره‌ای است که شامل بررسی دقیق بدنه و ساختار وان می‌شود. باید وجود خوردگی، ترک یا هرگونه آسیب مکانیکی در جداره‌ها و کف وان به دقت کنترل شود. همچنین، رسوبات فلزی و مواد شیمیایی که به مرور زمان روی سطوح وان و اتصالات تجمع می‌یابند، باید به طور منظم با روش‌های مکانیکی یا شیمیایی پاک شوند. در کنار این موارد، عملکرد صحیح سیستم‌های تهویه و فیلتر نیز باید بررسی شود تا از تجمع گازهای مضر جلوگیری شود و محلول آبکاری تصفیه گردد.

تعمیر آسیب‌های رایج وان آبکاری

در صورت مشاهده مشکلاتی مانند خوردگی شدید، ترک یا نشت محلول، اقدام سریع برای تعمیر ضروری است. برای ترمیم جداره‌های آسیب دیده می‌توان از پوشش‌های ضد خوردگی مقاوم شیمیایی استفاده کرد. در مواقعی که ترک یا سوراخ شدگی ایجاد شده باشد، تعمیر مکانیکی مثل جوشکاری یا تعویض بخش‌های آسیب‌دیده لازم است. همچنین، آب‌بندی مجدد وان با استفاده از مواد مقاوم در برابر اسید و قلیا اهمیت بالایی دارد تا نشت محلول به حداقل برسد.

تنظیم و تعویض محلول آبکاری

نگهداری وان تنها محدود به ساختار فیزیکی آن نیست، بلکه کیفیت محلول آبکاری نیز باید به دقت کنترل شود. اندازه‌گیری منظم pH و غلظت فلزات محلول ضروری است تا شرایط بهینه آبکاری حفظ شود. در صورت کاهش کیفیت یا آلودگی محلول، تعویض کامل یا تصفیه آن باید به موقع انجام شود تا پوشش نهایی دچار مشکل نشود و کیفیت محصول حفظ گردد.

نکات ایمنی در تعمیر و نگهداری وان

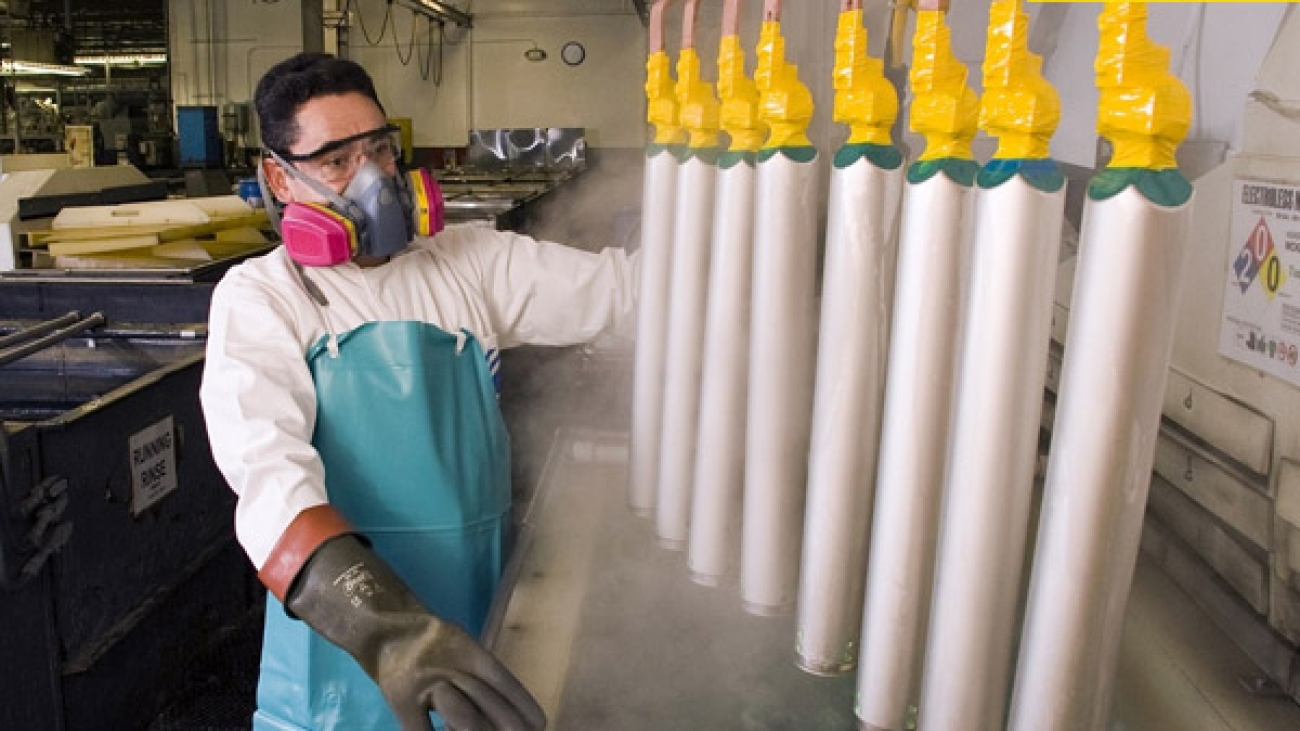
محلول‌های آبکاری به شدت خورنده و سمی هستند، به همین دلیل رعایت نکات ایمنی هنگام تعمیر و نگهداری ضروری است. استفاده از تجهیزات حفاظت فردی مانند دستکش، عینک و ماسک باید همواره رعایت شود. تهویه مناسب محل نگهداری وان اهمیت زیادی دارد تا از تجمع گازهای خطرناک جلوگیری شود. همچنین، باید از تماس مستقیم با محلول‌ها پرهیز شود و دستورالعمل‌های ایمنی مواد شیمیایی به دقت دنبال شود.
تفاوت وان آبکاری با سایر تجهیزات مشابه

وان یک مخزن تخصصی است که برای انجام فرآیند آبکاری استفاده می‌شود و با سایر تجهیزات مشابه مانند تانک‌های فلزی یا مخازن نگهداری مایعات تفاوت‌های مهمی دارد. اصلی‌ترین تفاوت وان با دیگر تجهیزات در طراحی، جنس ساخت، مقاومت شیمیایی و کاربرد ویژه آن در فرآیندهای آبکاری الکتروشیمیایی است.

وان آبکاری معمولاً از موادی ساخته می‌شود که بتوانند در برابر محلول‌های شیمیایی خورنده، اسیدها و قلیاها مقاومت بالایی داشته باشند. این مقاومت شیمیایی اهمیت زیادی دارد زیرا محلول‌های آبکاری شامل ترکیبات فعال شیمیایی و فلزات سنگین هستند که اگر وان نتواند در برابر آن‌ها مقاوم باشد، زود دچار خوردگی و آسیب می‌شود. این ویژگی باعث می‌شود وان آبکاری از تانک‌های ساده یا مخازن معمولی متفاوت باشد.

از نظر طراحی، این وسیله معمولاً به گونه‌ای ساخته می‌شود که امکان نصب الکترودها و اتصالات لازم برای انجام فرآیند آبکاری فراهم باشد. این طراحی تخصصی شامل قسمت‌هایی برای عبور جریان الکتریکی و کنترل دقیق پارامترهای فرآیند است، چیزی که در سایر مخازن مشابه وجود ندارد. همچنین وان ممکن است دارای سیستم‌های گردش محلول، تهویه و فیلترهای خاص باشد تا کیفیت پوشش و ایمنی فرآیند تضمین شود.

از نظر کاربرد، وان آبکاری صرفاً برای ایجاد پوشش‌های فلزی یا شیمیایی روی سطوح قطعات به کار می‌رود، در حالی که سایر مخازن ممکن است صرفاً برای نگهداری یا حمل مایعات بدون واکنش‌های الکتروشیمیایی استفاده شوند. بنابراین، وان نقش فعال و حساس‌تری در فرآیند تولید دارد و نیازمند استانداردهای دقیق‌تری در ساخت و نگهداری است.

در نهایت، باید گفت که وان ترکیبی از مقاومت شیمیایی، طراحی تخصصی و کاربرد دقیق در فرآیند آبکاری است که آن را از سایر تجهیزات مشابه متمایز می‌کند و اهمیت آن را در صنایع مختلف دوچندان می‌نماید.


تفاوت وان آبکاری با سایر تجهیزات مشابه


نتیجه‌گیری

وان آبکاری نه تنها یک مخزن ساده بلکه قلب تپنده فرآیند آبکاری است که نقش حیاتی در ایجاد پوشش‌های مقاوم، زیبا و با کیفیت ایفا می‌کند. شناخت دقیق ویژگی‌ها، نگهداری منظم و تعمیر به موقع این تجهیزات، تضمین‌کننده دوام و کارایی بالای آن‌ها و در نهایت افزایش کیفیت محصولات نهایی است. تفاوت‌های اساسی وان با سایر تجهیزات مشابه، از جنس مقاوم تا طراحی تخصصی و کاربرد دقیق، اهمیت ویژه آن را در صنایع مختلف نشان می‌دهد. با رعایت نکات فنی و ایمنی در استفاده و نگهداری وان، می‌توان به بهره‌وری بهینه و طول عمر طولانی این تجهیزات دست یافت و رضایت مشتریان را در هر حوزه صنعتی، از خودرو تا پزشکی، به بهترین شکل ممکن فراهم کرد.

کیفیت پوشش در آبکاری

کیفیت پوشش در آبکاری تحت تاثیر چه عواملی است؟

در دنیای امروز که هر قطعه فلزی، چه در خودرو، الکترونیک، ابزارآلات صنعتی یا حتی زیورآلات، نیازمند ظاهری بی‌نقص و دوام بالا است، کیفیت پوشش آبکاری حرف اول را می‌زند. تصور کنید یک خودروی لوکس با بدنه‌ای درخشان و مقاوم یا یک گوشی هوشمند با سطحی صاف و ضدخوردگی؛ همه این‌ها نتیجه یک فرآیند آبکاری با کیفیت بالا است. اما چه عواملی تعیین می‌کنند که این پوشش دوام بیاورد، زیبا بماند و در برابر عوامل محیطی مقاومت کند؟

کیفیت پوشش در آبکاری، راز نهفته پشت هر سطح فلزی بی‌نقص است که ارزش و عملکرد قطعات را به طور مستقیم تحت تأثیر قرار می‌دهد. در این مطلب با هم به عمق این فرآیند مهم و عوامل تأثیرگذار بر کیفیت پوشش خواهیم پرداخت تا به رازهای موفقیت در آبکاری پی وی دی پی ببریم.

عوامل مؤثر بر کیفیت پوشش در آبکاری

کیفیت پوشش در فرآیند آبکاری یکی از مهم‌ترین عوامل تعیین‌کننده در دوام، زیبایی، و عملکرد نهایی قطعات فلزی است. عوامل مختلفی بر کیفیت آبکاری تأثیر می‌گذارند که شناخت آن‌ها برای دستیابی به یک پوشش یکنواخت، بدون عیب و با ضخامت مناسب ضروری است. در این بخش، مهم‌ترین عوامل مؤثر بر کیفیت پوشش در آبکاری را بررسی می‌کنیم.

آماده‌سازی سطح قطعه

آماده‌سازی سطح اولین و مهم‌ترین مرحله در فرآیند آبکاری است. وجود هرگونه آلودگی، چربی، زنگ‌زدگی یا اکسید روی سطح قطعه می‌تواند از چسبیدن درست لایه آبکاری جلوگیری کند. برای رسیدن به سطحی کاملاً تمیز، از روش‌هایی مانند شست‌وشوی قلیایی، اسیدشویی، سندبلاست یا پرداخت مکانیکی استفاده می‌شود. آماده‌سازی اصولی، پایه‌گذار یک پوشش یکنواخت و بادوام است.

ترکیب شیمیایی محلول آبکاری

کیفیت محلول آبکاری تأثیر مستقیمی بر کیفیت پوشش در آبکاری دارد. این محلول شامل یون‌های فلزی، مواد افزودنی و تنظیم‌کننده‌های pH است. اگر ترکیب محلول از تعادل خارج شود، ممکن است مشکلاتی مثل ناهمواری سطح، ضخامت نامناسب یا حتی پوسته شدن پوشش رخ دهد. پایش منظم محلول برای حفظ ثبات و یکنواختی ضروری است.
دمای محلول آبکاری

دمای محلول باید به‌درستی تنظیم شود، زیرا در سرعت واکنش‌ها و چسبندگی لایه‌ها تأثیرگذار است. دمای پایین ممکن است باعث کندی فرآیند و کیفیت پایین پوشش شود و دمای بیش از حد نیز می‌تواند باعث سوختن سطح یا بروز ترک شود. هر نوع فلز دمای بهینه خاص خود را دارد که باید رعایت شود.


عوامل موثر بر کیفیت پوشش آبکاری


زمان آبکاری

مدت زمانی که قطعه در محلول قرار می‌گیرد، نقش کلیدی در تعیین ضخامت و کیفیت پوشش در آبکاری دارد. اگر زمان بیش از حد باشد، ممکن است پوشش بیش از حد ضخیم یا شکننده شود. اگر زمان کم باشد، پوشش نازک یا ناقص خواهد بود. زمان مناسب بسته به نوع فلز و ویژگی‌های مورد نظر تنظیم می‌شود.

شدت جریان برق (در آبکاری الکترولیتی)

در آبکاری الکترولیتی، جریان برق مسئول حرکت یون‌ها و نشاندن آن‌ها روی سطح قطعه است. شدت جریان باید متناسب با اندازه و جنس قطعه تنظیم شود. جریان بیش از حد می‌تواند باعث زبری و ناهماهنگی در سطح شود، در حالی که جریان ضعیف ممکن است پوشش ناقص یا نازک ایجاد کند.

نوع فلز پایه

نوع فلز زیرکار (زیرلایه) در چسبندگی و یکنواختی پوشش نقش زیادی دارد. فلزاتی مانند فولاد، مس و برنج معمولاً به‌خوبی آبکاری می‌شوند. اما فلزاتی مانند آلومینیوم یا آلیاژهای خاص نیاز به آماده‌سازی و پیش‌پوشش‌های مخصوص دارند. همچنین خواص شیمیایی و فیزیکی فلز پایه روی نتیجه نهایی اثرگذار است.

حرکت یا چرخش قطعه در محلول

حرکت دادن یا چرخاندن قطعه هنگام آبکاری به توزیع یکنواخت یون‌ها کمک می‌کند. در سیستم‌های صنعتی و خودکار، این کار باعث جلوگیری از ایجاد نقاط ضخیم یا نازک در سطح پوشش شده و به کیفیت پوشش در آبکاری کمک می‌کند. این تکنیک در تولید انبوه به حفظ کیفیت ثابت در قطعات کمک زیادی می‌کند.

چگونه کیفیت پوشش آبکاری را تشخیص دهیم؟

تشخیص کیفیت پوشش آبکاری یکی از مهم‌ترین مراحل در کنترل کیفیت قطعات فلزی است. پوشش نامرغوب نه‌تنها ظاهر قطعه را تحت تأثیر قرار می‌دهد، بلکه می‌تواند موجب کاهش مقاومت در برابر خوردگی، سایش و فرسودگی شود. در این بخش به روش‌های مختلف تشخیص کیفیت پوشش آبکاری، هم به‌صورت چشمی و هم فنی، می‌پردازیم.

بررسی ظاهری سطح (بازرسی چشمی)

یکی از ساده‌ترین راه‌ها برای تشخیص کیفیت پوشش در آبکاری، بررسی بصری سطح قطعه است. یک پوشش باکیفیت باید:

  • یکنواخت، صاف و بدون موج باشد
  • فاقد هرگونه لکه، حباب، ترک یا زبری باشد
  • براق یا مات (بسته به نوع فرآیند) اما بدون تیرگی و تغییر رنگ باشد
  • در تمام نقاط، ضخامت یکسانی داشته باشد
  • هرگونه تغییر در رنگ، وجود خطوط سایه‌دار یا زبری سطح، نشانه نقص در فرآیند آبکاری است.

اندازه‌گیری ضخامت پوشش

ضخامت پوشش یکی از فاکتورهای کلیدی در تعیین کیفیت پوشش در آبکاری است. اگر پوشش خیلی نازک باشد، به‌سرعت از بین می‌رود. اگر بیش از حد ضخیم باشد، ممکن است پوسته شود یا ترک بخورد.

روش‌های رایج برای اندازه‌گیری ضخامت عبارتند از:

  • تست میکروسکوپی (برش عرضی و مشاهده زیر میکروسکوپ)
  • دستگاه ضخامت‌سنج مغناطیسی یا جریان ادی (برای فلزات مغناطیسی و غیرمغناطیسی)
  • روش XRF (فلورسانس اشعه ایکس) برای اندازه‌گیری دقیق و بدون تماس

تست چسبندگی پوشش

برای اطمینان از اینکه پوشش به‌خوبی به سطح فلز پایه چسبیده است، تست چسبندگی انجام می‌شود. روش‌های متداول عبارتند از:

  • تست خراش: خراش دادن سطح با ابزار مخصوص و بررسی لایه زیرین
  • تست نوار چسب: چسباندن نوار چسب و جدا کردن آن برای بررسی جدا شدن پوشش
  • تست ضربه‌ای: ضربه زدن با چکش مخصوص و مشاهده ترک‌خوردگی یا جدا شدن پوشش

تست مقاومت در برابر خوردگی

برای بررسی دوام پوشش در شرایط محیطی، از تست‌های خوردگی استفاده می‌شود. رایج‌ترین روش، تست مه‌نمکی است.

در این روش قطعه در اتاقک مخصوصی در معرض بخار آب نمک قرار می‌گیرد و زمان مقاومت آن تا ایجاد خوردگی اندازه‌گیری می‌شود. هرچه قطعه مدت بیشتری دوام بیاورد، کیفیت پوشش بالاتر است.

تست سختی و مقاومت سایشی

در برخی کاربردها، مقاومت مکانیکی پوشش اهمیت بالایی دارد. در این موارد می‌توان از تست‌های سختی (مانند تست ویکرز یا راکول) و تست سایش استفاده کرد.

اگر پوشش به‌راحتی دچار خش یا فرسایش شود، نشان‌دهنده پایین بودن کیفیت پوشش در آبکاری یا انتخاب نامناسب نوع آبکاری است.

بررسی یکنواختی پوشش در لبه‌ها و گوشه‌ها

در آبکاری، معمولاً لبه‌ها و زوایای تیز بیشترین احتمال نقص دارند. اگر ضخامت یا یکنواختی در این نواحی حفظ نشده باشد، کیفیت پوشش زیر سؤال می‌رود. بررسی دقیق این بخش‌ها با چشم، میکروسکوپ یا ابزار نوری ضروری است.

تأثیر نوع فلز بر کیفیت پوشش آبکاری

نوع فلز پایه که قرار است آبکاری شود، نقش بسیار مهمی در کیفیت و دوام پوشش نهایی ایفا می‌کند. ویژگی‌های فیزیکی و شیمیایی فلز پایه، مانند ساختار سطح، واکنش‌پذیری، سختی و چسبندگی، می‌تواند فرآیند آبکاری و نتیجه آن را به شدت تحت تأثیر قرار دهد. در این بخش به بررسی تأثیرات مهم نوع فلز بر کیفیت پوشش آبکاری می‌پردازیم.

چسبندگی پوشش به فلز پایه

هر فلز دارای ویژگی‌های سطحی منحصر به فرد است که میزان چسبندگی لایه آبکاری به آن را تعیین می‌کند. فلزاتی مانند فولاد، مس، برنج و نیکل معمولاً سطحی دارند که پوشش روی آن‌ها به خوبی می‌چسبد. اما فلزاتی مانند آلومینیوم، روی یا آلیاژهای خاص نیازمند آماده‌سازی‌های ویژه (مثل پیش‌پوشش یا زینک فسفات) هستند تا چسبندگی مطلوب ایجاد شود.

واکنش‌پذیری و خوردگی فلز پایه

فلزات مختلف واکنش‌های متفاوتی با محیط و محلول آبکاری دارند. برای مثال، فلزاتی که به‌سرعت اکسید می‌شوند (مثل آلومینیوم و روی) ممکن است لایه اکسیدی روی سطح ایجاد کنند که مانع چسبندگی یکنواخت پوشش شود. در این موارد باید مراحل پیش‌درمانی دقیقی برای حذف یا کنترل این اکسیدها انجام شود تا کیفیت پوشش در آبکاری حفظ شود.


اندازه گیری کیفیت پوشش در آبکاری


ساختار و سختی فلز پایه

سختی و ساختار فلز پایه بر نحوه نشستن پوشش اثر می‌گذارد. فلزات نرم‌تر ممکن است در اثر فشار یا تغییرات دمایی، شکل‌پذیری بیشتری داشته و این می‌تواند باعث ترک خوردن یا جدا شدن پوشش شود. از طرف دیگر، فلزات سخت‌تر سطح پایدارتر و مقاوم‌تری برای پوشش ایجاد می‌کنند.

قابلیت رسانایی الکتریکی فلز پایه

در آبکاری الکترولیتی، رسانایی الکتریکی فلز پایه بسیار مهم است. فلزاتی با رسانایی بالا (مثل مس و نقره) انتقال جریان یکنواخت‌تری دارند که به کیفیت بهتر پوشش کمک می‌کند. فلزات با رسانایی پایین ممکن است باعث ایجاد پوشش‌های ناهمگون یا با ضخامت نامناسب شوند.

تأثیر فلز پایه بر ظاهر نهایی پوشش

نوع فلز پایه می‌تواند بر رنگ، براقیت و شفافیت کیفیت پوشش در آبکاری نیز اثر بگذارد. به‌عنوان مثال، پوشش کروم روی فولاد براق و درخشان است، اما روی برخی آلیاژها ممکن است مات‌تر یا متفاوت به نظر برسد. همچنین برخی فلزات پایه ممکن است باعث تغییر رنگ پوشش در طول زمان شوند.

نیاز به پیش‌درمانی خاص برای برخی فلزات

برخی فلزات به دلیل خصوصیات سطحی خود نیازمند مراحل خاصی قبل از آبکاری هستند. برای مثال:

  • آلومینیوم معمولاً نیاز به اسیدشویی یا آنودایزینگ دارد.
  • آلیاژهای روی ممکن است نیازمند لایه‌های محافظ اولیه باشند.
  • فولادهای زنگ‌نزن به پاک‌سازی دقیق برای حذف اکسیدهای سطحی نیاز دارند.
  • عدم رعایت این مراحل باعث کاهش کیفیت پوشش و عمر مفید آن می‌شود.

نتیجه گیری

در نهایت، کیفیت پوشش در آبکاری نتیجه‌ای از هماهنگی دقیق بین نوع فلز پایه، آماده‌سازی سطح، شرایط آبکاری و پارامترهای فنی است. شناخت دقیق این عوامل و رعایت استانداردهای لازم باعث می‌شود پوششی با دوام، یکنواخت و زیبا ایجاد شود که هم ظاهر قطعه را بهبود بخشد و هم عملکرد آن را در برابر خوردگی، سایش و عوامل محیطی تضمین کند. بنابراین، توجه ویژه به هر مرحله از فرآیند آبکاری و انتخاب صحیح فلز پایه، کلید دستیابی به کیفیت مطلوب در پوشش‌های فلزی است.

آبکاری برای محافظت از خوردگی

آبکاری ضدخوردگی | مواد به کار رفته + مزایا

خوردگی مثل دشمنی خاموش و بی‌صدا، آرام آرام فلزات را از درون نابود می‌کند و عمر مفید قطعات را کوتاه می‌کند. اما آبکاری راه‌حلی موثر و هوشمندانه است که با ایجاد یک لایه محافظ مقاوم، مثل سپری قدرتمند، فلزات را در برابر حملات خورنده حفظ می‌کند و از پوسیدگی و زنگ‌زدگی جلوگیری می‌کند. این فناوری نه تنها دوام و عمر قطعات را افزایش می‌دهد، بلکه به آن‌ها ظاهری براق و زیبا نیز می‌بخشد. در ادامه هر آنچه که باید در مورد نقش آبکاری برای محافظت از خوردگی بدانید را به صورت مفصل ذکر کرده‌ایم.

نقش آبکاری برای محافظت از خوردگی

خوردگی یکی از بزرگ‌ترین مشکلاتی است که فلزات و آلیاژها را در محیط‌های مختلف تهدید می‌کند و می‌تواند منجر به کاهش عمر مفید قطعات، افزایش هزینه‌های تعمیر و نگهداری، و حتی بروز خسارات جبران‌ناپذیر شود. یکی از روش‌های موثر برای مقابله با این پدیده، استفاده از آبکاری به عنوان یک لایه محافظتی است.

نقش اصلی آبکاری در محافظت از خوردگی، ایجاد یک پوشش مقاوم و پایدار بر روی سطح فلز پایه است که به عنوان یک سد فیزیکی عمل می‌کند و تماس مستقیم فلز با عوامل خورنده مانند رطوبت، اکسیژن، اسیدها و سایر مواد شیمیایی را محدود می‌سازد. این لایه محافظ، علاوه بر جلوگیری از تماس مستقیم، می‌تواند خواص شیمیایی سطح را تغییر داده و آن را به نوعی مقاوم‌تر در برابر واکنش‌های شیمیایی کند.

یکی دیگر از مزایای مهم آبکاری برای محافظت از خوردگی، خاصیت کاتدی یا آندی پوشش است. به این معنا که بسته به نوع فلز آبکاری شده، لایه ایجاد شده می‌تواند به عنوان یک پوشش فداشونده (مثلاً روی بر روی آهن) عمل کند و از خوردگی فلز پایه جلوگیری کند. این ویژگی به خصوص در مواردی که فلز پایه مستعد خوردگی شدید است، بسیار ارزشمند است.

از طرفی، آبکاری می‌تواند منافذ، ترک‌ها یا نواقص سطحی فلز را پر کرده و سطحی یکدست و بدون خلل و فرج ایجاد کند که این خود باعث کاهش نفوذ عوامل خورنده به فلز می‌شود. این امر به ویژه در محیط‌های صنعتی با شرایط خورنده شدید، نقش حیاتی دارد.

در نهایت، با توجه به تنوع مواد قابل استفاده در آبکاری (مانند کروم، نیکل، روی، مس و غیره)، می‌توان پوشش‌هایی با خواص مکانیکی و شیمیایی متفاوت تولید کرد که متناسب با نوع کاربرد و شرایط محیطی، بهترین محافظت را در برابر خوردگی فراهم کنند.

بنابراین، آبکاری نه تنها به عنوان یک پوشش زیبایی‌بخش شناخته می‌شود، بلکه یکی از موثرترین راهکارهای حفاظتی در برابر خوردگی فلزات است که با بهبود مقاومت سطحی، افزایش دوام و کاهش هزینه‌های تعمیرات و تعویض قطعات، نقش کلیدی در صنایع مختلف ایفا می‌کند.


روش‌های آبکاری برای محافظت از خوردگی


انواع روش‌های آبکاری برای محافظت از خوردگی

برای مقابله با خوردگی و افزایش دوام قطعات فلزی، روش‌های مختلفی از آبکاری به کار گرفته می‌شود که هر کدام ویژگی‌ها و کاربردهای خاص خود را دارند. انتخاب روش مناسب آبکاری بستگی به نوع فلز پایه، شرایط محیطی، کاربرد نهایی قطعه و میزان حفاظت مورد نیاز دارد. در ادامه، به مهم‌ترین روش‌های آبکاری مورد استفاده برای محافظت در برابر خوردگی می‌پردازیم:

  1. آبکاری الکتریکی (Electroplating)

یکی از رایج‌ترین و قدیمی‌ترین روش‌ها، آبکاری الکتریکی است که در آن از جریان الکتریکی برای رسوب فلز محافظ روی سطح قطعه استفاده می‌شود. در این روش، قطعه فلزی به عنوان کاتد و فلز مورد نظر به عنوان آند در محلول الکترولیت قرار می‌گیرند. فلز آند حل شده و به صورت یکنواخت روی قطعه می‌نشیند.

مزیت این روش آبکاری برای محافظت از خوردگی ایجاد پوششی یکنواخت و چسبنده است که می‌تواند ضخامت و کیفیت آن به دقت کنترل شود. برای محافظت در برابر خوردگی، معمولاً فلزاتی مانند روی، نیکل، کروم، و مس استفاده می‌شوند. مثلاً پوشش روی به عنوان یک پوشش فداشونده، به خوبی از خوردگی آهن جلوگیری می‌کند.

  1. آبکاری الکترولس (Electroless Plating)

این روش تفاوت اساسی با آبکاری الکتریکی دارد، زیرا نیازی به جریان برق نیست و رسوب فلز به صورت شیمیایی و خودکاتالیستی روی سطح قطعه انجام می‌شود. معمولاً در این روش از فسفردار کردن یا نیکل دادن بدون برق استفاده می‌شود.

آبکاری الکترولس پوششی یکنواخت حتی در سطوح پیچیده و داخل حفره‌ها ایجاد می‌کند که در روش الکتریکی دشوار است. این نوع پوشش مقاومت خوبی در برابر خوردگی و سایش دارد و به دلیل یکنواختی، پوشش محافظتی بهتری فراهم می‌کند.

  1. آبکاری گرم (Hot-Dip Coating)

در این روش، قطعه فلزی به صورت مستقیم در وان حاوی فلز مذاب (مانند روی یا قلع) فرو برده می‌شود و پوششی ضخیم و مقاوم روی سطح آن تشکیل می‌شود. این روش آبکاری برای محافظت از خوردگی به خصوص برای محافظت ورق‌های فولادی در برابر خوردگی جوی و صنعتی بسیار مناسب است.

پوشش حاصل از آبکاری گرم معمولاً ضخیم‌تر و مقاوم‌تر نسبت به روش‌های دیگر است و خاصیت حفاظت کاتدی دارد که به جلوگیری از خوردگی پایه کمک می‌کند.

  1. آبکاری پاششی (Spray Coating)

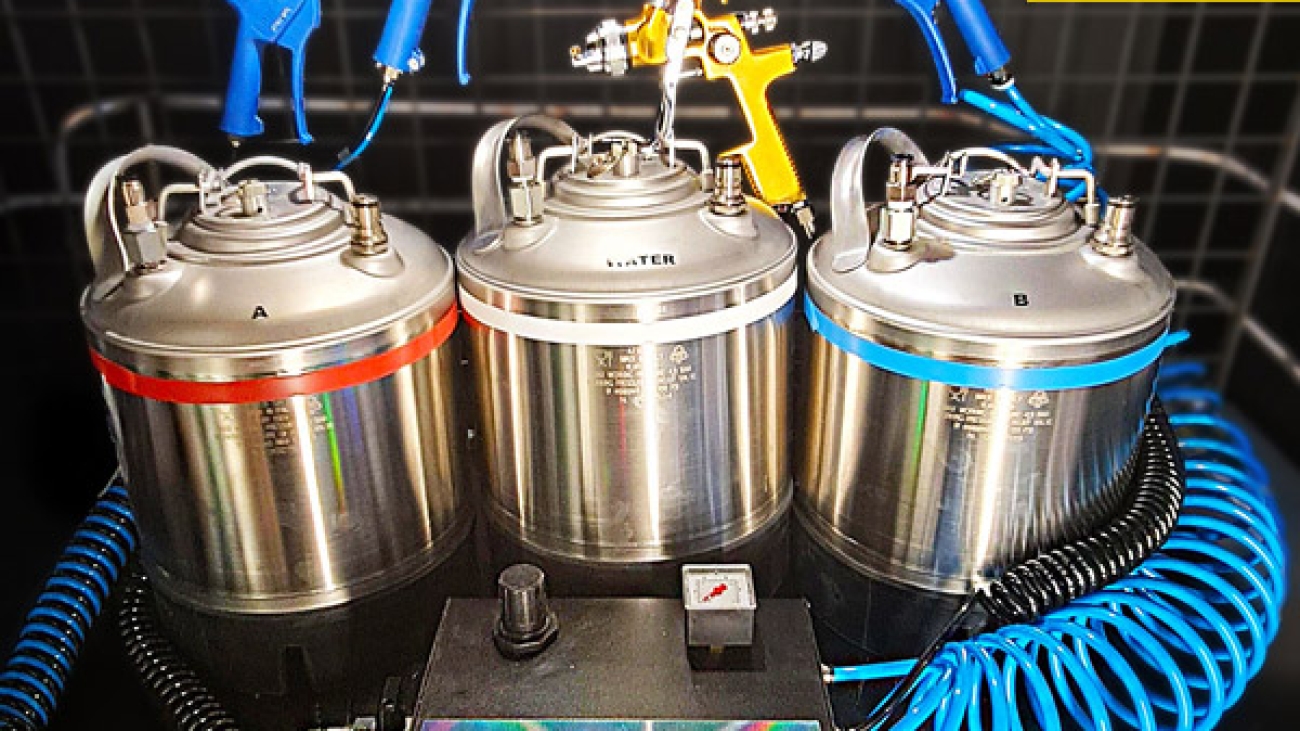
در این روش، ذرات فلز به صورت پودری یا مایع با سرعت بالا روی سطح قطعه پاشیده می‌شوند تا پوششی مقاوم در برابر خوردگی ایجاد شود. این روش برای قطعات بزرگ یا سطوحی که نمی‌توان به راحتی در حمام آبکاری قرار داد، مناسب است.

آبکاری پاششی معمولاً برای فلزاتی مانند آلومینیوم یا روی استفاده می‌شود و در صنایع سنگین کاربرد فراوانی دارد.

  1. پوشش‌های نازک با روش فیزیکی یا شیمیایی (PVD/CVD)

این روش‌های آبکاری برای محافظت از خوردگی بیشتر در صنایع پیشرفته کاربرد دارند و به کمک فرآیندهای فیزیکی یا شیمیایی پوشش‌های نازک و بسیار مقاوم روی قطعات ایجاد می‌کنند. پوشش‌های حاصل معمولاً بسیار سخت و مقاوم به خوردگی و سایش هستند.

هرچند هزینه این روش‌ها بالاتر است، اما در کاربردهای خاصی که نیاز به محافظت دقیق و طولانی‌مدت است، گزینه بسیار مناسبی محسوب می‌شوند.

مواد مورد استفاده در فرایند آبکاری ضدخوردگی

یکی از عوامل کلیدی در موفقیت فرایند آبکاری برای محافظت از خوردگی، انتخاب صحیح مواد پوششی است. مواد مختلفی به عنوان لایه محافظ روی سطح فلزات به کار می‌روند که هر کدام ویژگی‌ها و مقاومت‌های متفاوتی در برابر خوردگی دارند. انتخاب ماده مناسب بستگی به نوع فلز پایه، شرایط محیطی و میزان خوردگی مورد انتظار دارد. در ادامه، مهم‌ترین مواد مورد استفاده در آبکاری ضدخوردگی را بررسی می‌کنیم:

  1. روی

روی یکی از پرکاربردترین مواد در آبکاری ضدخوردگی است، به ویژه برای حفاظت از آهن و فولاد. پوشش روی به صورت یک محافظ فداشونده عمل می‌کند؛ یعنی حتی اگر لایه پوشش دچار خراش شود، روی شروع به خوردگی می‌کند و از خوردگی فلز پایه جلوگیری می‌کند.

این ویژگی باعث شده تا آبکاری با روی (گالوانیزه کردن) یکی از رایج‌ترین روش‌ها برای محافظت از سازه‌های فلزی در برابر زنگ زدگی و خوردگی محیطی باشد.

  1. نیکل

نیکل به دلیل مقاومت بالای خود در برابر خوردگی، سایش و حرارت، یکی از مواد پرکاربرد در آبکاری برای محافظت از خوردگی است. پوشش‌های نیکل معمولاً یکنواخت و متراکم هستند و به خوبی از فلز پایه در برابر عوامل خورنده محافظت می‌کنند.

آبکاری نیکل اغلب به صورت لایه‌ای زیرین (زیرلایه) برای ایجاد چسبندگی بهتر و محافظت اولیه، یا به صورت پوشش نهایی در صنایع خودروسازی، الکترونیک و ابزارآلات به کار می‌رود.

  1. کروم

کروم معمولاً به عنوان پوشش نهایی در آبکاری استفاده می‌شود و مقاومت بسیار بالایی در برابر خوردگی و خش دارد. پوشش کروم، علاوه بر حفاظت، ظاهری براق و زیبا به قطعات می‌بخشد.

آبکاری کروم سخت (Hard Chrome) برای قطعات صنعتی که نیاز به مقاومت مکانیکی و خوردگی بالا دارند، بسیار مناسب است.

  1. مس

مس بیشتر به عنوان لایه میانی در فرایندهای چندمرحله‌ای آبکاری به کار می‌رود. این فلز دارای خواص چسبندگی خوب به فلزات پایه و پوشش‌های نهایی است و به عنوان یک لایه محافظ اولیه در برابر خوردگی عمل می‌کند.

پوشش مس در برخی کاربردهای خاص نیز به عنوان لایه نهایی برای مقاومت متوسط در آبکاری برای محافظت از خوردگی استفاده می‌شود.

  1. قلع

آبکاری با قلع بیشتر در صنایع غذایی و الکترونیک کاربرد دارد، زیرا قلع نسبت به خوردگی مقاوم بوده و غیرسمی است. پوشش قلع از نفوذ رطوبت و اکسیژن به فلز پایه جلوگیری می‌کند و به همین دلیل در محافظت از قطعات فلزی در محیط‌های مرطوب موثر است.

  1. آلیاژهای فلزی

در برخی موارد، از آلیاژهای خاصی مانند نیکل-فسفر، نیکل-مس یا روی-آلومینیوم استفاده می‌شود که خواص ترکیبی بهتری نسبت به فلزات خالص دارند. این آلیاژها مقاومت خوردگی بالاتر، چسبندگی بهتر و دوام بیشتری را فراهم می‌کنند.


مواد مورد استفاده در فرایند آبکاری ضدخوردگی


نکات مهم در انتخاب مواد آبکاری ضدخوردگی

  • سازگاری با فلز پایه: انتخاب ماده در آبکاری برای محافظت از خوردگی باید به گونه‌ای باشد که چسبندگی خوبی به سطح فلز پایه داشته باشد و از جدا شدن پوشش جلوگیری شود.
  • شرایط محیطی: در محیط‌های با اسیدیتۀ بالا، رطوبت زیاد یا دماهای متفاوت، برخی مواد عملکرد بهتری دارند.
  • نوع خوردگی: بعضی مواد برای خوردگی ناشی از رطوبت مناسب‌اند، در حالی که برخی دیگر برای خوردگی شیمیایی یا الکتروشیمیایی کاربرد بیشتری دارند.
  • هزینه و کاربرد: علاوه بر مقاومت، هزینه اجرا و نیازهای ظاهری نیز در انتخاب ماده نقش دارند.

نتیجه‌گیری

آبکاری به عنوان یکی از موثرترین روش‌های محافظت فلزات در برابر خوردگی، نقش حیاتی در افزایش دوام، کارایی و زیبایی قطعات فلزی ایفا می‌کند. با ایجاد یک لایه محافظ مقاوم و پایدار، آبکاری نه تنها مانع تماس مستقیم فلز پایه با عوامل خورنده می‌شود، بلکه می‌تواند واکنش‌های شیمیایی مضر را نیز به حداقل برساند. تنوع روش‌ها و مواد قابل استفاده در فرایند آبکاری این امکان را فراهم می‌کند تا پوشش‌هایی متناسب با نیازهای مختلف صنعتی و شرایط محیطی متفاوت طراحی و اجرا شوند.

انتخاب درست روش و ماده آبکاری برای محافظت از خوردگی، بر اساس نوع فلز پایه، شرایط محیطی و نوع خوردگی، کلید دستیابی به بهترین محافظت و افزایش عمر مفید قطعات است. در نهایت، بهره‌گیری از تکنولوژی آبکاری نه تنها هزینه‌های ناشی از تعمیرات و تعویض را کاهش می‌دهد، بلکه موجب حفظ ایمنی و کارایی سازه‌ها و تجهیزات صنعتی می‌شود و ارزش اقتصادی و فنی قابل توجهی را به همراه دارد.

حباب در قطعات ریخته گری

علت و پیشگیری از ایجاد حباب در قطعات ریخته گری

تصور کنید پس از صرف وقت و هزینه‌های زیاد، قطعه‌ای فلزی تولید می‌کنید که ظاهراً بی‌نقص به نظر می‌رسد، اما در باطن پر از حفره‌ها و ضعف‌های پنهان است. این حباب‌های ریز که شاید چشم عادی قادر به دیدنشان نباشد، می‌توانند به سرعت عمر مفید قطعه را کاهش دهند و حتی باعث شکست ناگهانی آن شوند. اما چرا این حباب‌ها در قطعات ریخته‌گری ایجاد می‌شوند و چگونه می‌توانیم از آن‌ها پیشگیری کنیم؟ در این مقاله، به دلایل دقیق شکل‌گیری حباب در قطعات ریخته گری و روش‌های موثر جلوگیری از آن‌ها پرداخته‌ایم تا شما بتوانید کیفیت محصولات ریخته‌گری خود را به طرز چشمگیری ارتقاء دهید.

علل ایجاد حباب در قطعات ریخته گری

ایجاد حباب در قطعات ریخته گری یکی از مشکلات رایج و مهم در صنعت ریخته‌گری است که می‌تواند کیفیت و استحکام قطعه نهایی را به شدت کاهش دهد. این حباب‌ها معمولاً به صورت تخلخل یا حفره‌های کوچک در داخل یا سطح قطعه ظاهر می‌شوند و در نتیجه باعث کاهش عمر مفید و مقاومت مکانیکی قطعه می‌شوند. برای درک بهتر و پیشگیری موثر، باید علل ایجاد حباب‌ها را به طور دقیق بررسی کنیم.

1. وجود گازهای محلول در مذاب

یکی از اصلی‌ترین دلایل ایجاد حباب در قطعات ریخته‌گری، حضور گازهای محلول مانند اکسیژن، نیتروژن یا هیدروژن در مذاب فلز است. این گازها به دلایل مختلف وارد مذاب می‌شوند و هنگام سرد شدن و جامد شدن، از مذاب جدا شده و به صورت حباب‌های گازی در داخل قطعه محبوس می‌شوند. به‌ویژه هیدروژن به دلیل قابلیت حل زیاد در فلزات مذاب، نقش مهمی در ایجاد حباب دارد.

2. واکنش شیمیایی و اکسیداسیون

واکنش‌های شیمیایی میان مذاب و مواد موجود در قالب یا جو محیط می‌توانند گاز تولید کنند. به عنوان مثال، اکسیداسیون سطح مذاب باعث تولید گازهای اضافی می‌شود که می‌توانند به شکل حباب در قطعات ریخته گری گیر کنند. همچنین ناخالصی‌ها و مواد افزودنی ناخواسته می‌توانند واکنش‌های گازی ایجاد کنند.

3. سرعت نادرست ریختن مذاب

سرعت نامناسب ریختن مذاب در قالب یکی دیگر از عوامل مهم ایجاد حباب است. ریختن بسیار سریع ممکن است باعث ایجاد جریان‌های توربولانسی و ورود هوای اضافی به مذاب شود که به تشکیل حباب کمک می‌کند. از سوی دیگر، ریختن خیلی آهسته می‌تواند باعث جامد شدن ناهماهنگ و به دام افتادن گاز در مذاب شود.


علل ایجاد حباب در قطعات ریخته گری


4. طراحی نامناسب قالب و سیستم تخلیه گاز

طراحی قالب و سیستم تخلیه گاز نقش کلیدی در جلوگیری از ایجاد حباب در قطعات ریخته گری دارد. اگر سیستم خروج گاز مناسب نباشد یا قالب به درستی تهویه نشده باشد، گازهای موجود در مذاب یا گازهای تولیدشده در حین جامد شدن، در داخل قطعه محبوس شده و باعث ایجاد حباب می‌شوند.

5. ناخالصی‌ها و مواد افزودنی نامناسب

ناخالصی‌ها در مذاب، مانند ذرات جامد یا مواد ناخواسته، می‌توانند منجر به تشکیل هسته‌های حباب در فلز شوند. همچنین استفاده نادرست از مواد افزودنی می‌تواند واکنش‌های شیمیایی ناخواسته ایجاد کرده و باعث به دام افتادن گاز شود.

روش‌های پیشگیری از تشکیل حباب در قطعات ریخته گری

جلوگیری از تشکیل این حباب‌ها نیازمند شناخت دقیق علل و به‌کارگیری روش‌های فنی و علمی مناسب است. در این بخش به مهم‌ترین روش‌های پیشگیری از ایجاد حباب در مذاب می‌پردازیم که می‌تواند به بهبود کیفیت و دوام قطعات ریخته‌گری کمک کند.

استفاده از سیستم‌های تهویه و تخلیه گاز

یکی از موثرترین روش‌ها برای پیشگیری از تشکیل حباب در قطعات ریخته گری، استفاده از سیستم‌های تهویه مناسب است. با طراحی قالب‌های مجهز به کانال‌های تخلیه گاز، امکان خروج گازهای محلول و اضافی به راحتی فراهم می‌شود و از محبوس شدن آن‌ها در داخل قطعه جلوگیری می‌کند. این سیستم‌ها شامل دریچه‌های تخلیه، کانال‌های خروج گاز و خلأهای کنترل شده هستند که به کاهش تخلخل کمک شایانی می‌کنند.

کنترل دما و سرعت ریختن مذاب

دما و سرعت ریختن مذاب تأثیر مستقیم روی تشکیل حباب‌ها دارد. ریختن مذاب در دمای مناسب و با سرعت کنترل شده می‌تواند جریان توربولانسی و ورود هوا به مذاب را کاهش دهد. همچنین، رعایت دمای بهینه باعث کاهش گازهای محلول در فلز شده و از آزادسازی ناگهانی گازها هنگام سرد شدن جلوگیری می‌کند.

استفاده از گازهای خنثی و دمیدن گاز

یکی از روش‌های نوین جلوگیری از تشکیل حباب در قطعات ریخته گری، دمیدن گازهای خنثی مانند آرگون یا نیتروژن به داخل مذاب است. این گازها باعث خارج شدن گازهای محلول مضری مثل هیدروژن می‌شوند و به پالایش مذاب کمک می‌کنند. همچنین، گازهای خنثی با کاهش اکسیداسیون، کیفیت مذاب را بهبود می‌بخشند و از تشکیل حباب جلوگیری می‌کنند.

استفاده از مواد افزودنی ضدحباب (Defoamers)

مواد افزودنی ضدحباب یا Defoamers به مذاب اضافه می‌شوند تا با کاهش کشش سطحی مذاب، از تشکیل حباب‌های گازی جلوگیری کنند. این مواد باعث می‌شوند گازهای محلول به راحتی از مذاب خارج شده و حباب‌ها به حداقل برسند. انتخاب نوع و میزان صحیح این افزودنی‌ها نقش مهمی در موفقیت فرآیند دارد.

بهینه‌سازی طراحی قالب و سیستم ریختن

طراحی قالب‌های ریخته‌گری با سیستم‌های ریختن مناسب به کاهش تجمع گاز و تشکیل حباب در قطعات ریخته گری کمک می‌کند. سیستم‌های ریختن چند مرحله‌ای، کانال‌های ورود مذاب با هندسه مناسب و استفاده از قالب‌های تهویه‌دار، امکان تخلیه بهتر گاز را فراهم می‌آورد. همچنین، اجتناب از نقاط مرده در قالب که باعث به دام افتادن گاز می‌شوند، اهمیت زیادی دارد.

استفاده از خلا یا فشار کنترل شده

در برخی روش‌های پیشرفته ریخته‌گری، استفاده از خلا (وکیوم) یا فشار کنترل شده در قالب، به خارج کردن گازهای محلول کمک می‌کند. این روش‌ها با کاهش فشار محیط، باعث کاهش حجم گازهای محلول و جلوگیری از تشکیل حباب در قطعات می‌شوند. این فناوری‌ها به خصوص در ریخته گری آلومینیوم و فلزات سبک کاربرد زیادی دارند.

تأثیر حباب‌ها بر کیفیت نهایی قطعات ریخته‌گری

این حباب‌ها به صورت حفره‌های ریز یا بزرگ در داخل یا روی سطح قطعه ظاهر می‌شوند و معمولاً نتیجه وجود گازهای محلول یا به دام افتاده در مذاب فلز هنگام سرد شدن و جامد شدن آن است. در ادامه به بررسی مهم‌ترین تأثیرات حباب‌ها بر کیفیت قطعات ریخته‌گری می‌پردازیم.

کاهش مقاومت مکانیکی و استحکام قطعه: یکی از مهم‌ترین اثرات تشکیل حباب در قطعات ریخته گری، کاهش مقاومت مکانیکی قطعه است. حباب‌ها باعث ایجاد نقاط ضعف و تمرکز تنش در داخل ساختار فلزی می‌شوند که می‌تواند منجر به شکست زودرس و ترک‌خوردگی قطعه شود. حتی حباب‌های کوچک می‌توانند به مرور زمان تحت بارگذاری‌های مکرر باعث ایجاد ترک و خرابی شوند.

کاهش دوام و عمر مفید قطعات ریخته‌گری: حباب‌ها علاوه بر کاهش مقاومت، دوام قطعات را نیز به شدت تحت تأثیر قرار می‌دهند. وجود تخلخل‌ها باعث نفوذ سریع‌تر رطوبت، مواد شیمیایی و عوامل خورنده به داخل فلز می‌شود که فرآیندهای خوردگی را تسریع می‌کند و عمر مفید قطعه را کاهش می‌دهد. این موضوع به ویژه در قطعاتی که در شرایط محیطی سخت کار می‌کنند اهمیت بیشتری پیدا می‌کند.

افت کیفیت ظاهری و زیبایی قطعات: حباب‌ها می‌توانند ظاهر سطح قطعات ریخته‌گری را نیز خراب کنند. حفره‌ها و ناصافی‌های ناشی از تخلخل‌ها باعث می‌شود سطح قطعه ناصاف، پوسته‌پوسته یا دارای نقص‌های ظاهری باشد که برای کاربردهای تزئینی یا صنعتی که ظاهر اهمیت دارد، مشکل‌ساز خواهد بود.

کاهش قابلیت ماشین‌کاری و عملیات پس از ریخته‌گری: وجود حباب در قطعات ریخته گری و تخلخل‌ها در ساختار فلزی، عملیات‌های پس از ریخته‌گری مانند ماشین‌کاری، سنگ‌زنی یا جوشکاری را دشوار می‌کند. این نقص‌ها باعث می‌شوند ابزارهای ماشین‌کاری زودتر فرسوده شوند و قطعه نهایی کیفیت مطلوب را نداشته باشد. همچنین، احتمال خرابی در فرآیندهای بعدی افزایش می‌یابد.

افزایش ضایعات و هزینه‌های تولید: نقص‌های ناشی از وجود حباب در قطعات ریخته گری منجر به افزایش ضایعات تولیدی و هزینه‌های اصلاح و تعمیر قطعات می‌شود. در مواردی که قطعات به دلیل وجود حباب‌ها غیرقابل استفاده باشند، باید دوباره تولید شوند که این مسئله هزینه‌های مالی و زمانی زیادی به همراه دارد.


تأثیر حباب‌ها بر کیفیت نهایی قطعات ریخته‌گری


نقش خلأ و فشار در کاهش حباب‌های گازی در قطعات ریخته‌گری

یکی از چالش‌های بزرگ در صنعت ریخته‌گری، کنترل و کاهش حباب‌های گازی در قطعات تولیدی است. حباب‌های گازی، که معمولا ناشی از گازهای محلول در مذاب یا گازهای تولید شده در حین فرآیند جامد شدن هستند، می‌توانند به شکل حفره‌ها یا تخلخل‌های ناخواسته در قطعه ظاهر شوند و کیفیت و استحکام قطعه را به طور چشمگیری کاهش دهند. استفاده از فناوری‌های خلأ و فشار کنترل شده در فرآیند ریخته‌گری، یکی از موثرترین روش‌ها برای کاهش این حباب‌ها به شمار می‌آید. در این بخش، به بررسی دقیق نقش خلأ و فشار در کاهش حباب‌های گازی می‌پردازیم.

خلأ (وکیوم) و تأثیر آن در فرآیند ریخته‌گری

اعمال خلأ در قالب یا مذاب باعث کاهش فشار محیط می‌شود که این کاهش فشار به خارج شدن گازهای محلول در مذاب کمک می‌کند. در شرایط خلأ، گازهایی که در حالت عادی در مذاب حل شده‌اند، با کاهش فشار شروع به آزاد شدن می‌کنند و می‌توانند قبل از جامد شدن قطعه به طور کامل از مذاب خارج شوند. این فرآیند به کاهش میزان حباب‌ها و تخلخل‌های گازی در ساختار نهایی قطعه منجر می‌شود.

علاوه بر این، ریخته گری تحت خلا باعث کاهش اکسیداسیون و آلودگی‌های ناشی از تماس مذاب با هوای محیط می‌شود که بهبود کیفیت سطح قطعه را به همراه دارد. فناوری خلأ در ریخته‌گری مخصوصا در فلزات حساس به گازهای محلول مانند آلومینیوم و منیزیم کاربرد گسترده‌ای دارد.

کاربرد فشار کنترل شده در ریخته‌گری

استفاده از فشار کنترل شده (معمولا فشار مثبت) در فرآیند ریخته‌گری باعث می‌شود مذاب تحت فشار بیشتری قرار گیرد که این موضوع از گسترش حباب‌های گازی جلوگیری می‌کند. افزایش فشار باعث کاهش حجم گازهای محبوس در مذاب و جلوگیری از رشد و انبساط حباب در قطعات ریخته گری می‌شود. این روش به خصوص در ریخته‌گری فلزات سنگین مانند فولاد و چدن کاربرد دارد.

علاوه بر این، اعمال فشار کنترل شده می‌تواند باعث بهبود نفوذ مذاب در قالب و کاهش تخلخل‌های موضعی شود، که نهایتا منجر به افزایش چگالی و کیفیت قطعه نهایی می‌گردد.

مزایای استفاده از خلأ و فشار در کنترل حباب در قطعات ریخته گری

  • کاهش چشمگیر تخلخل‌های گازی: حذف یا کاهش گازهای محلول در مذاب، باعث افزایش یکپارچگی و استحکام قطعه می‌شود.
  • بهبود کیفیت سطحی قطعات: کاهش اکسیداسیون و آلودگی باعث ظاهر بهتر قطعات می‌شود.
  • افزایش عمر مفید قطعات: قطعات بدون حباب کمتر دچار ترک و شکست می‌شوند.
  • کاهش ضایعات و هزینه‌های تولید: قطعات با کیفیت بالا نیاز به تعمیر و بازتولید کمتری دارند.

نتیجه‌گیری

حباب در قطعات ریخته گری یکی از بزرگ‌ترین موانع کیفیت و دوام قطعات ریخته‌گری هستند که می‌توانند به طور قابل توجهی مقاومت مکانیکی، ظاهر و عمر مفید قطعات را کاهش دهند. با شناخت دقیق علل ایجاد حباب‌ها و به‌کارگیری روش‌های پیشگیری مانند کنترل دما و سرعت ریختن مذاب، استفاده از سیستم‌های تهویه مناسب، مواد افزودنی ضدحباب و فناوری‌های خلأ و فشار کنترل شده، می‌توان از تشکیل این نقص‌های مخرب جلوگیری کرد.

توجه به این نکات نه تنها کیفیت قطعات را بهبود می‌بخشد، بلکه هزینه‌های تولید را کاهش داده و باعث افزایش رضایت مشتریان می‌شود. بنابراین، مدیریت اصولی فرآیند ریخته‌گری و کنترل حباب‌ها، کلید موفقیت در تولید قطعات فلزی با استانداردهای بالا است.

تجهیزات آبکاری کروم

تجهیزات مورد استفاده در آبکاری کروم

آبکاری کروم، یکی از جذاب‌ترین و پرکاربردترین روش‌های پوشش‌دهی فلزات است که هم در صنعت و هم در دکوراسیون کاربرد گسترده‌ای دارد. از براقیت خیره‌کننده سپرهای خودرو گرفته تا مقاومت بالای قطعات صنعتی در برابر خوردگی و سایش، همه این ویژگی‌ها را مدیون آبکاری کروم هستیم. اما پشت این درخشش و دوام بالا، مجموعه‌ای از تجهیزات تخصصی قرار دارد که هر کدام نقش حیاتی در کیفیت نهایی کار ایفا می‌کنند.

شناخت تجهیزات آبکاری کروم، نه‌تنها برای تکنسین‌ها و مهندسان مفید است، بلکه برای مدیران تولید و علاقه‌مندان به فرآیندهای پوشش‌دهی نیز ضروری به نظر می‌رسد. در این مطلب، با مهم‌ترین تجهیزات مورد استفاده در آبکاری کروم آشنا می‌شویم و نقش هر کدام را به زبان ساده بررسی می‌کنیم.

تجهیزات مورد استفاده در آبکاری کروم

  1. مخزن آبکاری (وان آبکاری)
  2. منبع تغذیه (Rectifier)
  3. الکترودها (آند و کاتد)
  4. سیستم تهویه و گازگیری
  5. سیستم گرمایشی وان
  6. حمام‌های شستشو
  7. تجهیزات آماده‌سازی سطح


معرفی تجهیزات آبکاری کروم


مخزن آبکاری (وان آبکاری)

یکی از اصلی‌ترین اجزای تجهیزات آبکاری کروم، مخزن آبکاری یا همان وان آبکاری است. این مخزن، محل انجام واکنش‌های الکترولیتی است که طی آن لایه‌ای از کروم بر روی سطح قطعه مورد نظر نشانده می‌شود. جنس وان آبکاری معمولاً از مواد مقاوم در برابر خوردگی و حرارت مانند پلی‌پروپیلن، استیل ضد زنگ یا سرب آستر شده ساخته می‌شود تا در برابر ترکیبات شیمیایی خورنده موجود در محلول کروم، دوام بالایی داشته باشد.

طراحی و ابعاد مخزن بسته به نوع قطعاتی که قرار است آبکاری شوند، متفاوت است. در برخی خطوط تولید، وان‌های بزرگ برای آبکاری قطعات صنعتی حجیم به کار می‌روند، در حالی که در کارگاه‌های کوچک‌تر، از وان‌های جمع‌وجور استفاده می‌شود.

از دیگر ویژگی‌های مهم این نوع از تجهیزات آبکاری کروم می‌توان به داشتن سیستم گرمایش (برای تنظیم دمای محلول)، سیستم تهویه (برای دفع بخارات سمی) و گاهی اوقات سیستم همزن اشاره کرد که به یکنواختی پوشش کروم کمک می‌کند.

به طور خلاصه، مخزن آبکاری، قلب تپنده‌ این فرآیند است و کیفیت، ایمنی و کارایی این فرآیند تا حد زیادی به طراحی و جنس این مخزن بستگی دارد.

منبع تغذیه

در میان تجهیزات آبکاری کروم، منبع تغذیه یا رکتیفایر (Rectifier) یکی از مهم‌ترین دستگاه‌ها به شمار می‌رود. این دستگاه وظیفه دارد جریان برق متناوب (AC) را به جریان مستقیم (DC) تبدیل کند، که برای انجام صحیح فرآیند آبکاری ضروری است. چرا که آبکاری کروم نیازمند جریان مستقیم یکنواخت است تا یون‌های کروم به‌طور منظم و یکنواخت روی سطح قطعه رسوب کنند.

رکتیفایرها معمولاً قابل تنظیم هستند و به اپراتور اجازه می‌دهند تا ولتاژ و شدت جریان مورد نظر را متناسب با نوع قطعه، جنس آن و ضخامت لایه‌ کروم تنظیم کند. به طور معمول، در آبکاری کروم از ولتاژ پایین (حدود 6 تا 12 ولت) و آمپراژ بالا استفاده می‌شود.

کیفیت عملکرد منبع تغذیه مستقیماً روی کیفیت نهایی آبکاری تأثیر می‌گذارد. نوسانات در ولتاژ یا جریان می‌تواند منجر به ایجاد سطح ناهموار، لکه‌دار یا حتی پوسته شدن پوشش کروم شود. به همین دلیل، انتخاب رکتیفایر با کیفیت، از الزامات اساسی در تهیه تجهیزات آبکاری کروم است.

علاوه بر این، بسیاری از رکتیفایرهای مدرن دارای سیستم‌های ایمنی، خنک‌کننده و قابلیت کنترل دیجیتال هستند که موجب افزایش دقت و ایمنی در فرآیند آبکاری می‌شوند.

الکترودها (آند و کاتد)

یکی دیگر از اجزای کلیدی در مجموعه تجهیزات آبکاری کروم، الکترودها هستند که شامل آند و کاتد می‌باشند. در این فرآیند، قطعه‌ای که قرار است آبکاری شود، به عنوان کاتد (قطب منفی) عمل می‌کند، و جریان الکتریکی باعث می‌شود یون‌های کروم از محلول الکترولیت جدا شده و روی سطح کاتد رسوب کنند.

در مقابل، آند (قطب مثبت) معمولاً از موادی مانند آلیاژ سرب-قلع یا سرب-آنتیموان ساخته می‌شود. این آندها برخلاف آبکاری برخی فلزات دیگر، در فرآیند آبکاری کروم مصرف نمی‌شوند و بیشتر نقش هدایت جریان و تکمیل مدار الکتریکی را بر عهده دارند. البته در برخی فرآیندهای خاص از آندهای مصرفی هم استفاده می‌شود، ولی در بیشتر خطوط صنعتی، آندها ثابت و مقاوم در برابر خوردگی هستند.

طراحی و چیدمان صحیح آند و کاتد در داخل وان آبکاری، اهمیت بسیار زیادی دارد. اگر فاصله یا زاویه قرارگیری آن‌ها مناسب نباشد، ممکن است پوشش کروم به‌صورت یکنواخت روی سطح قطعه ننشیند یا نقاطی از قطعه اصلاً آبکاری نشوند.

به‌طور خلاصه، انتخاب و تنظیم دقیق آند و کاتد از مهم‌ترین نکاتی است که در راه‌اندازی صحیح و عملکرد بهینه تجهیزات آبکاری کروم باید مورد توجه قرار گیرد. این تجهیزات، نه‌تنها در کیفیت پوشش نهایی بلکه در مصرف بهینه مواد و انرژی نیز تأثیرگذار هستند.

سیستم تهویه و گازگیری

یکی از مهم‌ترین و حیاتی‌ترین بخش‌های تجهیزات آبکاری کروم، سیستم تهویه و گازگیری است که نقش بسیار مهمی در حفظ ایمنی و سلامت محیط کار دارد. در فرآیند آبکاری کروم، به‌خصوص هنگام استفاده از محلول‌های کروم شش ظرفیتی، گازهای سمی و خطرناکی مانند کروم شش‌ظرفیتی (Cr⁶⁺) و بخارات اسیدی تولید می‌شود که می‌توانند برای سلامت کارکنان و محیط زیست بسیار مضر باشند.

سیستم تهویه حرفه‌ای، این گازها و بخارات مضر را از فضای کاری استخراج کرده و با استفاده از تجهیزات تخصصی مانند اسکرابرها (Scrubbers) آن‌ها را تصفیه و خنثی می‌کند. این کار باعث می‌شود هوای محیط کار پاک و تنفس کارکنان ایمن شود و همچنین از آلودگی محیط زیست جلوگیری شود.

طراحی مناسب این سیستم‌ها باید به گونه‌ای باشد که هوای آلوده به سرعت و کامل از محل آبکاری خارج شود و جایگزین آن هوای تازه و پاک گردد. معمولاً این سیستم‌ها شامل هودهای موضعی، کانال‌های تهویه، فن‌های قوی و فیلترهای مخصوص هستند.

در کنار تامین ایمنی، داشتن سیستم تهویه مناسب به حفظ کیفیت فرآیند آبکاری کروم نیز کمک می‌کند، زیرا تجمع گازهای مضر می‌تواند باعث اختلال در واکنش‌های شیمیایی محلول آبکاری شود.

به طور خلاصه، سیستم تهویه و گازگیری از ضروری‌ترین تجهیزات آبکاری کروم است که هم به سلامت کارکنان و محیط زیست کمک می‌کند و هم در بهبود کیفیت و ایمنی فرآیند آبکاری نقش کلیدی دارد.

سیستم گرمایشی وان

یکی از اجزای مهم و ضروری در مجموعه تجهیزات آبکاری کروم، سیستم گرمایشی وان است که وظیفه حفظ دمای مناسب محلول آبکاری را بر عهده دارد. دما در فرآیند آبکاری کروم نقش بسیار حیاتی دارد؛ زیرا واکنش‌های الکتروشیمیایی که باعث تشکیل لایه کروم روی سطح قطعه می‌شوند، در دمای مشخص و کنترل شده به بهترین شکل انجام می‌گیرند.

معمولاً دمای محلول در وان آبکاری کروم بین 45 تا 60 درجه سانتی‌گراد تنظیم می‌شود. این دما باعث می‌شود یون‌های کروم به خوبی در محلول فعال باشند و پوششی با چسبندگی بالا و کیفیت مطلوب شکل بگیرد. اگر دما پایین‌تر یا بالاتر از این محدوده باشد، ممکن است باعث کاهش کیفیت پوشش یا افزایش مصرف انرژی شود.

سیستم گرمایشی وان معمولاً از هیترهای الکتریکی یا کویل‌های بخار تشکیل شده است که با کنترل دقیق دما، شرایط ایده‌آل را برای فرآیند آبکاری فراهم می‌کنند. علاوه بر این، این سیستم‌ها معمولاً مجهز به ترموستات و حسگرهای دمایی هستند تا از نوسانات ناخواسته دما جلوگیری کنند و فرآیند در شرایط پایدار باقی بماند.

در نهایت، سیستم گرمایشی وان یکی از مهم‌ترین تجهیزات آبکاری کروم است که تاثیر مستقیم بر کیفیت، دوام و ظاهر نهایی پوشش کروم دارد و بدون آن، فرآیند آبکاری با مشکلات جدی مواجه خواهد شد.

حمام‌های شستشو

یکی از بخش‌های حیاتی در مجموعه تجهیزات آبکاری کروم، حمام‌های شستشو هستند که نقش مهمی در تضمین کیفیت نهایی پوشش کروم ایفا می‌کنند. پس از هر مرحله از فرآیند آبکاری، قطعات باید به دقت شسته شوند تا محلول‌های شیمیایی باقی‌مانده روی سطح آنها پاک شود و از آلودگی‌های متقاطع جلوگیری شود.

حمام‌های شستشو معمولاً از آب تمیز و گاهی محلول‌های مخصوص شستشو تشکیل شده‌اند که با استفاده از آن‌ها، قطعات به صورت مرحله‌ای شسته و آماده مرحله بعدی فرآیند یا خشک شدن می‌شوند. وجود این حمام‌ها باعث می‌شود که محلول آبکاری قبلی روی سطح قطعه باقی نماند و کیفیت لایه کروم افزایش یابد.

طراحی مناسب حمام‌های شستشو، شامل داشتن چندین مرحله شستشو با آب تمیز و سیستم گردش آب برای بهبود کارایی است. همچنین، در برخی موارد از حمام‌های شستشوی گرم استفاده می‌شود تا چربی‌ها و ناخالصی‌ها بهتر از سطح قطعه جدا شوند.

به طور خلاصه، حمام‌های شستشو از ضروری‌ترین تجهیزات آبکاری کروم هستند که با حذف کامل آلودگی‌ها و مواد شیمیایی باقیمانده، به دستیابی به پوشش کروم یکنواخت، براق و با دوام کمک می‌کنند.


لیست تجهیزات مورد استفاده در آبکاری کروم


تجهیزات آماده‌سازی سطح

یکی از مراحل بسیار مهم در فرآیند آبکاری کروم، آماده‌سازی سطح قطعات است که تاثیر مستقیمی بر چسبندگی و کیفیت نهایی پوشش دارد. برای این منظور از مجموعه‌ای از تجهیزات آبکاری کروم مانند دستگاه‌های سندبلاست، پولیش و چربی‌گیری استفاده می‌شود. این تجهیزات با حذف آلودگی‌ها، زنگ‌زدگی‌ها و روغن‌ها، سطح قطعه را کاملاً تمیز و صیقلی می‌کنند تا لایه کروم به خوبی و به طور یکنواخت روی آن بنشیند. آماده‌سازی صحیح سطح، پایه‌ای محکم برای آبکاری با کیفیت و دوام بالاست و بدون آن، پوشش کروم ممکن است به سرعت آسیب ببیند یا جدا شود.

سخن آخر

در نهایت، موفقیت در فرآیند آبکاری کروم به انتخاب و استفاده درست از تجهیزات آبکاری کروم بستگی دارد. هر کدام از این تجهیزات، از مخزن و منبع تغذیه گرفته تا سیستم‌های تهویه و شستشو، نقش مهمی در کیفیت، دوام و ایمنی فرآیند ایفا می‌کنند. توجه به این نکات علاوه بر بهبود نتیجه نهایی، به کاهش هزینه‌ها و افزایش بهره‌وری تولید نیز کمک می‌کند. بنابراین، شناخت کامل و به‌کارگیری صحیح این تجهیزات، راهی مطمئن برای دستیابی به پوشش کروم با کیفیت و ماندگار است.

فرق آبکاری حرارتی و الکتروشیمیایی

آبکاری حرارتی و الکتروشیمیایی چه فرقی باهم دارند؟

در دنیای پیشرفته صنعت و مهندسی مواد، انتخاب روش مناسب برای پوشش‌دهی فلزات نقشی کلیدی در افزایش دوام، زیبایی و عملکرد قطعات ایفا می‌کند. دو روش رایج و پرکاربرد در این حوزه، آبکاری حرارتی و الکتروشیمیایی هستند که هر یک با ویژگی‌ها، مزایا و محدودیت‌های خاص خود، کاربردهای گسترده‌ای را در صنایع مختلف یافته‌اند.

بررسی دقیق تفاوت‌ها و نقاط قوت این دو فرآیند نه تنها به درک بهتر ماهیت هر روش کمک می‌کند، بلکه راهنمایی ارزشمند برای انتخاب بهینه‌ترین تکنولوژی پوشش‌دهی در پروژه‌های صنعتی و تحقیقاتی به شمار می‌آید. در این نوشتار، با تمرکز بر پارامترهای کلیدی همچون دمای عملیات، کنترل ضخامت، کیفیت پوشش و مصرف انرژی، به مقایسه‌ای جامع و علمی بین آبکاری الکتروشیمیایی و حرارتی خواهیم پرداخت.

پارامتر آبکاری حرارتی آبکاری الکتروشیمیایی
دمای عملیات بسیار بالا (معمولاً 800 تا بیش از 1200 درجه سانتی‌گراد) دمای محیط یا پایین (20 تا 60 درجه سانتی‌گراد)
ماهیت فرآیند رسوب بخار یا ذرات فلزی در دمای بالا رسوب یون‌های فلزی با جریان الکتریکی در محلول الکترولیت
کنترل ضخامت پوشش تقریبی و غیر دقیق؛ ضخامت بیشتر (چند ده میکرون تا میلی‌متر) دقیق و قابل تنظیم؛ ضخامت از نانومتر تا چند میکرون
کیفیت پوشش چسبندگی قوی، ضخیم و مقاوم به سایش و حرارت؛ ممکن است ناهموار یکنواخت، صاف و براق؛ چسبندگی مناسب ولی کمتر از حرارتی
ظاهر پوشش ممکن است ناهموار و دارای نقص‌های سطحی صاف، براق و زیبا
مصرف انرژی بسیار بالا به دلیل دمای بالا و تجهیزات حرارتی پایین و بهینه، انرژی فقط برای جریان الکتریکی مصرف می‌شود
تأثیر بر زیرلایه ممکن است تغییرات ساختاری و مکانیکی ایجاد کند بدون تأثیر حرارتی و تغییر خواص زیرلایه
کاربردهای معمول پوشش‌های ضخیم مقاوم به سایش، حرارت و خوردگی پوشش‌های ظریف، زیبایی، افزایش مقاومت خوردگی، قطعات حساس به حرارت
نیاز به پس‌درمان معمولاً نیاز به پرداخت سطحی و اصلاح پس از پوشش گاهی نیاز به حرارت‌دهی ملایم یا عملیات تکمیلی


تعریف روش‌های استفاده شده در آبکاری حرارتی و الکتروشیمیایی

آبکاری حرارتی (Thermal Coating)

در این روش، فلز پوششی به صورت بخار یا ذرات ریز در دمای بسیار بالا (معمولاً بالاتر از 800 درجه سانتی‌گراد) روی سطح زیرین رسوب می‌کند. این فرآیند شامل واکنش‌های شیمیایی و فیزیکی است که باعث اتصال قوی فلز پوششی به سطح قطعه می‌شود. آبکاری حرارتی معمولاً برای ایجاد پوشش‌های ضخیم، مقاوم در برابر سایش، خوردگی و حرارت استفاده می‌شود. نمونه‌های معمول این روش شامل پوشش‌های کروم و نیکل به صورت حرارتی است.

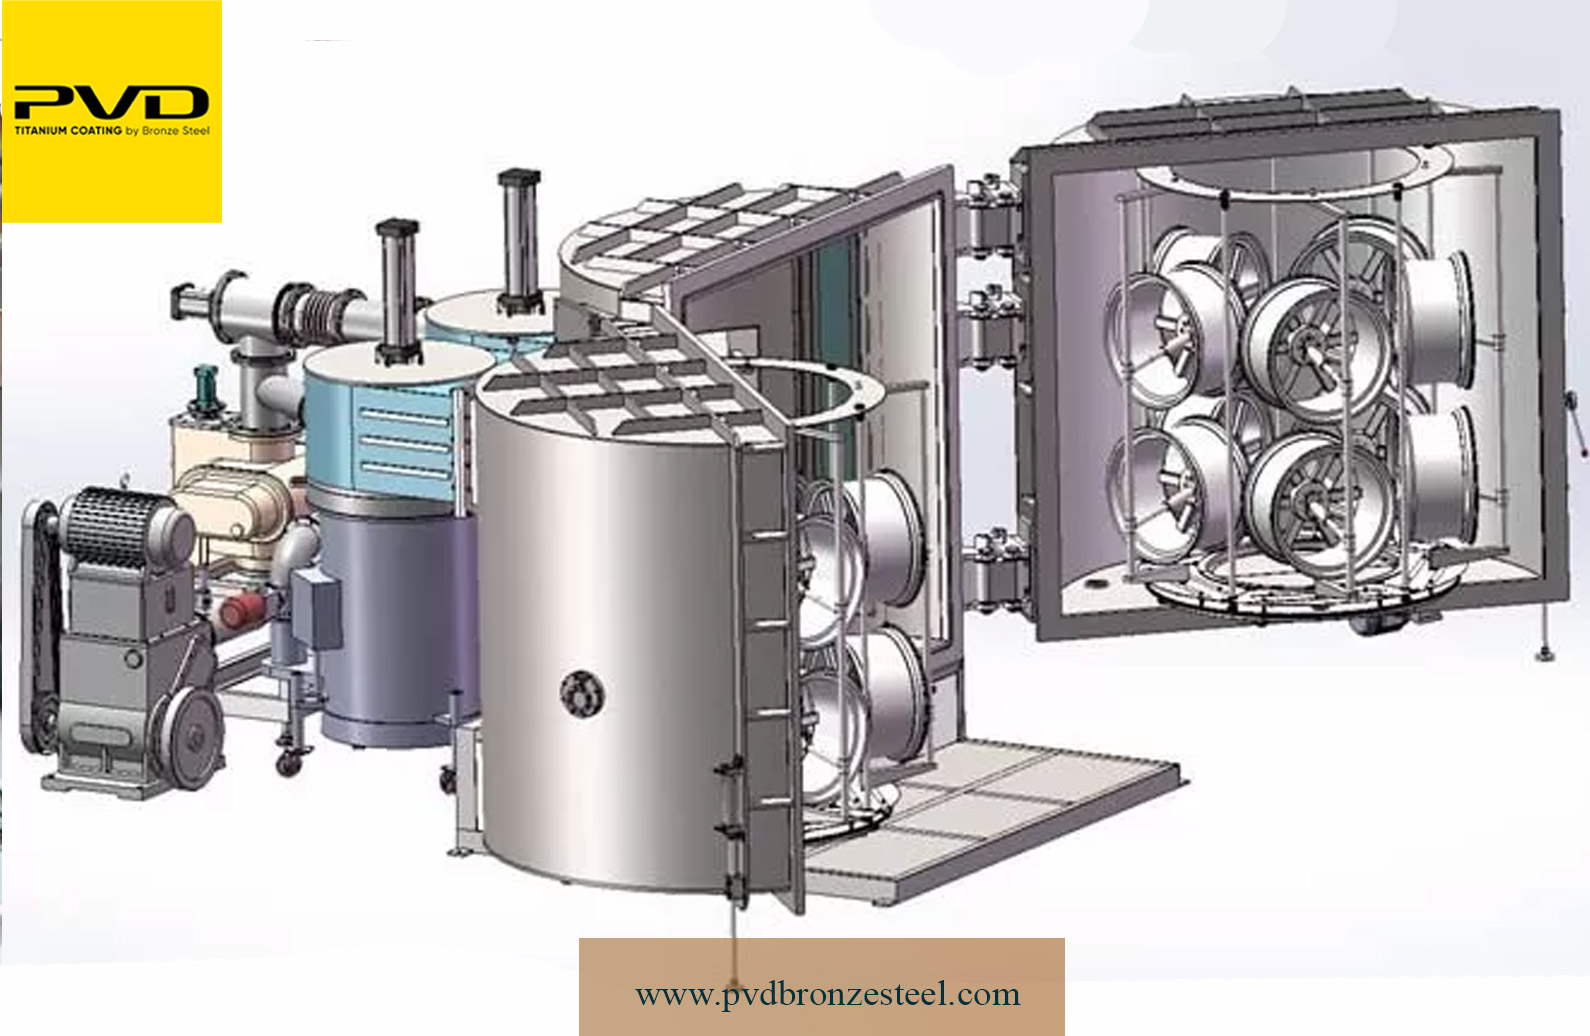
یکی از روش‌های آبکاری حرارتی، آبکاری در خلا است.

آبکاری الکتروشیمیایی (Electroplating)

فرآیندی است که طی آن با استفاده از جریان الکتریکی، یون‌های فلزی موجود در محلول الکترولیت روی سطح جسم زیرلایه به صورت یک پوشش فلزی یکنواخت و نازک رسوب می‌کنند. این روش در دمای محیط یا دمای پایین‌تر انجام می‌شود و امکان کنترل دقیق ضخامت پوشش و خواص سطحی وجود دارد. آبکاری الکتروشیمیایی معمولاً برای اهداف زیبایی، افزایش مقاومت به خوردگی، و بهبود خواص سطحی قطعات به کار می‌رود.


تفاوت دمای عملیات در آبکاری حرارتی و الکتروشیمیایی


تفاوت دمای عملیات در آبکاری حرارتی و الکتروشیمیایی

دمای عملیات یکی از مهم‌ترین عوامل تفاوت بین آبکاری الکتروشیمیایی و حرارتی است و نقش کلیدی در ویژگی‌های پوشش نهایی و روند انجام فرآیند دارد.

دمای عملیات در آبکاری حرارتی

آبکاری حرارتی در دماهای بسیار بالا انجام می‌شود که معمولاً از 800 درجه سانتی‌گراد شروع شده و بسته به نوع فلز پوششی و زیرلایه تا بیش از 1200 درجه سانتی‌گراد هم می‌رسد. این دمای بالا باعث می‌شود فلز پوششی به حالت بخار یا ذرات ریز تبدیل شده و روی سطح قطعه رسوب کند.

در دمای بالا فلز پوششی و زیرلایه به صورت نیمه‌ذوب یا واکنش‌دهنده فعال درمی‌آیند که باعث چسبندگی بسیار قوی و تشکیل پیوندهای فلزی یا آلیاژی می‌شود. پوشش‌های ایجاد شده معمولاً ضخیم، مقاوم در برابر سایش، خوردگی و حرارت هستند.

اما در دمای بالا ممکن است باعث تغییر در خواص مکانیکی و ساختار زیرلایه شود (مانند تردی یا تغییر فاز) و مصرف انرژی بسیار زیاد است. همچنین نیاز به تجهیزات تخصصی مقاوم به دما و شرایط خاص فرایندی است.

دمای عملیات در آبکاری الکتروشیمیایی

آبکاری الکتروشیمیایی معمولاً در دمای محیط یا دمای نسبتاً پایین (بین 20 تا 60 درجه سانتی‌گراد) انجام می‌شود. در این روش دما تأثیر کمتری روی چسبندگی و کیفیت پوشش دارد و بیشتر کنترل ضخامت و یکنواختی پوشش از طریق تنظیم جریان و زمان انجام می‌شود.

عملیات در دمای پایین باعث می‌شود هیچ تغییری در خواص زیرلایه ایجاد نشود و قطعات حساس به حرارت بدون آسیب پوشش داده شوند. همچنین مصرف انرژی پایین‌تر و ایمنی بیشتر در فرآیند دیده می‌شوند. امکان کنترل دقیق ضخامت پوشش و یکنواختی سطح نیز وجود دارد.

اما با این حال پوشش‌ها معمولاً نازک‌تر بوده و مقاومت کمتری نسبت به آبکاری حرارتی در برابر سایش و حرارت دارند. گاهی نیاز به پس‌درمان‌هایی مانند حرارت‌دهی برای بهبود خواص پوشش وجود دارد.

فرق آبکاری حرارتی و الکتروشیمیایی در کنترل ضخامت پوشش

کنترل ضخامت پوشش یکی از مهم‌ترین پارامترها در فرایندهای آبکاری است، زیرا ضخامت پوشش تأثیر مستقیمی بر خواص نهایی قطعه مانند مقاومت به خوردگی، سایش، زیبایی و دوام دارد. روش‌های آبکاری حرارتی و الکتروشیمیایی از نظر کنترل ضخامت تفاوت‌های قابل توجهی دارند.

کنترل ضخامت در آبکاری حرارتی

در آبکاری حرارتی، ضخامت پوشش عمدتاً به شرایط واکنش شیمیایی و مدت زمان قرار گرفتن قطعه در معرض بخار یا ذرات فلزی بستگی دارد. به دلیل دمای بسیار بالا و ماهیت فرآیند، کنترل دقیق و دقیق ضخامت دشوار است و معمولاً به صورت تقریبی انجام می‌شود.

ویژگی‌ها و محدودیت‌ها:

  • ضخامت پوشش معمولاً در بازه‌های بزرگ‌تر (مثلاً چند ده میکرون تا چند میلی‌متر) قرار دارد.
  • تغییرات ناخواسته در دما، سرعت جریان بخار فلزی یا موقعیت قطعه ممکن است باعث ناهماهنگی و ضخامت‌های متفاوت در نقاط مختلف سطح شود.
  • برای ضخامت‌های بسیار بالا مناسب است و پوشش‌های ضخیم و مقاوم ایجاد می‌کند، اما دقت پایین در کنترل ضخامت دارد.
  • به دلیل دمای بالا، امکان استفاده از سنسورهای دقیق در حین فرآیند محدود است و معمولاً ضخامت پوشش پس از انجام عملیات اندازه‌گیری و کنترل می‌شود.

کنترل ضخامت در آبکاری الکتروشیمیایی

آبکاری الکتروشیمیایی به دلیل ماهیت الکتریکی خود امکان کنترل بسیار دقیق ضخامت پوشش را فراهم می‌کند. ضخامت پوشش با تنظیم پارامترهای الکتریکی مانند شدت جریان (آمپر) و مدت زمان عبور جریان قابل کنترل است.

ویژگی‌ها و مزایا:

  • ضخامت پوشش می‌تواند از چند نانومتر تا چند میکرون دقیقاً تنظیم و یکنواخت اعمال شود.
  • با تغییر شدت جریان و زمان، ضخامت پوشش قابل افزایش یا کاهش است.
  • امکان استفاده از سیستم‌های اتوماتیک کنترل ضخامت پوشش به کمک سنسورها و نرم‌افزارها وجود دارد.
  • پوشش‌های یکنواخت و صاف با کنترل دقیق ضخامت ایجاد می‌کند که برای قطعات حساس و نیازمند ظرافت مناسب است.
  • امکان تکرارپذیری بالا در تولید سری قطعات با ضخامت پوشش یکسان.

تفاوت آبکاری حرارتی و الکتروشیمیایی در کیفیت پوشش

کیفیت پوشش از جمله مهم‌ترین معیارها در فرآیندهای آبکاری است و تعیین‌کننده دوام، عملکرد و ظاهر نهایی قطعه می‌باشد. آبکاری حرارتی و آبکاری الکتروشیمیایی هر دو به دلیل ماهیت و شرایط انجام، کیفیت‌های متفاوتی در پوشش نهایی ایجاد می‌کنند.

کیفیت پوشش در آبکاری حرارتی

در آبکاری حرارتی، پوشش فلزی به واسطه دمای بسیار بالا و واکنش‌های فیزیکی-شیمیایی روی سطح قطعه شکل می‌گیرد. به دلیل دمای بالا و ماهیت واکنش، پوشش معمولاً ضخیم و محکم است، اما ممکن است دارای نواقص سطحی باشد.

ویژگی‌های کیفیت پوشش در روش حرارتی:

  • چسبندگی قوی: در دمای بالا، فلز پوششی و زیرلایه به صورت نیمه‌ذوب یا واکنش‌دهنده فعال شده و باعث تشکیل پیوندهای فلزی و حتی آلیاژی محکم می‌شود. این امر موجب چسبندگی بسیار بالا و پایداری پوشش در شرایط سخت می‌شود.
  • ضخامت بالا و مقاومت مکانیکی: پوشش‌های حرارتی معمولاً ضخیم بوده و مقاومت بالایی در برابر سایش، ضربه و خوردگی دارند. این پوشش‌ها برای محیط‌های پرتنش و دماهای بالا بسیار مناسب‌اند.
  • ناهمواری و ناهمگنی سطح: به دلیل تجمع ذرات فلزی و شرایط دمایی، سطح پوشش ممکن است ناهموار و دارای برآمدگی‌ها یا نقص‌های کوچک باشد که بر ظاهر نهایی تاثیر می‌گذارد.
  • احتمال ترک‌خوردگی: در برخی شرایط، تفاوت ضریب انبساط حرارتی بین پوشش و زیرلایه ممکن است باعث ایجاد ترک یا جدایش پوشش شود.
  • نیاز به پرداخت سطحی: اغلب پس از آبکاری حرارتی، نیاز به عملیات پرداخت (مانند سایش یا صیقل دادن) برای بهبود ظاهر و صاف کردن سطح وجود دارد.

کیفیت پوشش در آبکاری الکتروشیمیایی

آبکاری الکتروشیمیایی به دلیل انجام فرآیند در دمای پایین و کنترل دقیق پارامترهای الکتریکی، پوششی یکنواخت، صاف و با کیفیت ظاهری بالا ایجاد می‌کند.

ویژگی‌های کیفیت پوشش در آبکاری الکتروشیمیایی:

  • پوشش یکنواخت و صاف: رسوب یون‌های فلزی به صورت لایه‌های نازک و منظم روی سطح انجام می‌شود که باعث ایجاد سطحی صاف، براق و بدون نقص می‌گردد.
  • چسبندگی خوب: هرچند چسبندگی پوشش الکتروشیمیایی معمولاً کمتر از آبکاری حرارتی است، اما به دلیل کنترل دقیق شرایط، چسبندگی مناسبی دارد که برای بسیاری از کاربردها کافی است.
  • مقاومت به خوردگی: پوشش‌های نازک ولی یکنواخت، حفاظت خوبی در برابر خوردگی ارائه می‌کنند، مخصوصاً زمانی که از فلزات مقاوم مانند نیکل، کروم یا طلا استفاده شود.
  • پوشش‌های ظریف و زیبا: به دلیل قابلیت کنترل ضخامت و یکنواختی، آبکاری الکتروشیمیایی معمولاً برای اهداف زیبایی، جواهرسازی و قطعات الکترونیکی مناسب‌تر است.
  • نیاز به پس‌درمان: در برخی موارد برای افزایش سختی یا چسبندگی، پس‌درمان‌هایی مانند حرارت‌دهی ملایم یا عملیات حرارتی تکمیلی لازم است.


فرق آبکاری حرارتی و الکتروشیمیایی در مصرف انرژی


فرق آبکاری حرارتی و الکتروشیمیایی در مصرف انرژی

مصرف انرژی یکی از مهم‌ترین فاکتورها در انتخاب و بهینه‌سازی فرآیندهای آبکاری است، زیرا تأثیر مستقیم بر هزینه‌های تولید، اثرات زیست‌محیطی و کارایی کلی فرآیند دارد. آبکاری حرارتی و آبکاری الکتروشیمیایی از نظر میزان مصرف انرژی تفاوت‌های اساسی دارند که در ادامه به آن‌ها پرداخته شده است.

مصرف انرژی در آبکاری حرارتی

آبکاری حرارتی به دلیل ماهیت فرآیند و دمای بسیار بالایی که نیاز دارد، مصرف انرژی بسیار بالایی دارد. در این روش، برای ایجاد بخار یا ذرات فلزی و همچنین حفظ دمای لازم در کوره یا محفظه واکنش، انرژی زیادی صرف می‌شود.

عوامل مؤثر بر مصرف انرژی:

  • دمای بالا: دماهای بالاتر از 800 درجه سانتی‌گراد نیازمند منابع گرمایی قدرتمند و پیوسته هستند که مصرف سوخت یا برق را به شدت افزایش می‌دهند.
  • زمان فرآیند: زمان طولانی آبکاری حرارتی برای رسیدن به ضخامت مطلوب پوشش نیز به مصرف انرژی اضافه می‌کند.
  • کارکرد تجهیزات: تجهیزات مرتبط مثل کوره‌ها، سیستم‌های انتقال حرارت و تهویه نیز انرژی قابل توجهی مصرف می‌کنند.

مصرف انرژی در آبکاری الکتروشیمیایی

آبکاری الکتروشیمیایی فرآیندی است که در دمای پایین و با استفاده از جریان الکتریکی انجام می‌شود و به همین دلیل مصرف انرژی بسیار کمتر و بهینه‌تری نسبت به آبکاری حرارتی دارد.

عوامل مؤثر بر مصرف انرژی:

  • دمای پایین: فرآیند در دمای محیط یا کمی بالاتر انجام می‌شود، بنابراین انرژی گرمایی مصرف نمی‌شود.
  • کنترل جریان الکتریکی: شدت جریان و زمان عبور جریان مستقیماً تعیین‌کننده میزان انرژی مصرفی هستند که می‌توان آن‌ها را بهینه کرد.
  • بازدهی بالا: فرایند نسبت به انرژی الکتریکی مصرف شده بازده خوبی دارد، چون عمدتاً انرژی برای رسوب فلز روی سطح استفاده می‌شود.

سخن آخر

آبکاری حرارتی و آبکاری الکتروشیمیایی هر دو روش‌های متداول پوشش‌دهی فلزات هستند که هر کدام مزایا و محدودیت‌های خاص خود را دارند. آبکاری حرارتی با دمای بسیار بالا، پوشش‌های ضخیم و مقاومی ایجاد می‌کند که مناسب محیط‌های سخت و پرتنش است، اما مصرف انرژی بالا و کنترل دقیق ضخامت در آن محدودیت دارد. در مقابل، آبکاری الکتروشیمیایی در دمای پایین با مصرف انرژی کمتر، امکان کنترل دقیق ضخامت و تولید پوشش‌های یکنواخت و ظریف را فراهم می‌کند که برای کاربردهای حساس و ظریف‌تر مناسب‌تر است. بنابراین، انتخاب روش به نوع نیازهای عملکردی، هزینه و ویژگی‌های قطعه بستگی دارد.

دایکاست برنج چیست؟

مزایا و فرایند ریخته گری آلیاژهای برنج

در دنیای صنعتی امروز، تولید قطعات فلزی با دقت بالا، دوام مطلوب و کیفیت سطح بی‌نظیر، به یکی از اصول اساسی موفقیت در صنایع مختلف تبدیل شده است. یکی از فناوری‌های پیشرفته و موثر در این زمینه، فرایند دایکاست برنج است که با ترکیب هنر مهندسی قالب‌سازی و علم مواد، امکان ساخت قطعاتی پیچیده و دقیق را در حجم انبوه فراهم می‌آورد.

این روش نه تنها سرعت تولید را به طرز چشمگیری افزایش می‌دهد، بلکه موجب ارتقاء کیفیت و بهینه‌سازی مصرف مواد می‌شود. در این مقاله، به بررسی کامل و دقیق ریخته گری برنج پرداخته و شما را با جزییات این فرایند کلیدی آشنا خواهیم ساخت، تا دریابید چگونه این فناوری، پایه‌ای محکم برای تولید محصولات فلزی با استانداردهای جهانی ایجاد می‌کند.

دایکاست برنج چیست؟

دایکست برنج یک فرایند ریخته‌گری تحت فشار است که در آن، فلز مذابِ برنج با فشار بالا به داخل قالب فلزی (معمولاً از فولاد سخت‌کاری‌شده) تزریق می‌شود. این روش برای تولید قطعاتی با شکل پیچیده، دقت بالا و کیفیت سطح مطلوب به کار می‌رود. در این فرایند، از ماشین‌های مخصوص دایکاست استفاده می‌شود که توانایی ایجاد فشار زیاد (معمولاً بین 500 تا 2000 بار) را دارند تا مذاب برنج را به سرعت و یکنواختی در قالب تزریق کنند.

مزایای استفاده از برنج در فرایند دایکاست

برنج به‌عنوان یکی از آلیاژهای مهم و پرکاربرد در این صنعت، به دلیل خواص ویژه و ویژگی‌های منحصربه‌فردش، در تولید قطعات متنوعی بسیار محبوب است. استفاده از برنج در فرایند دایکاست مزایای متعددی دارد که در ادامه به تفصیل به آن‌ها می‌پردازیم.

۱. قابلیت شکل‌پذیری و ریخته‌گری عالی

برنج یکی از آلیاژهایی است که حالت مذاب آن روانی بسیار خوبی دارد و به‌راحتی می‌تواند در قالب‌های پیچیده و دقیق جریان یابد. این ویژگی باعث می‌شود حتی قطعات با هندسه‌های ظریف و جزئیات پیچیده به سادگی و با کیفیت بالا تولید شوند. در مقایسه با سایر فلزات، برنج جریان بهتری دارد و کمتر دچار تخلخل یا عیوب درونی می‌شود.

۲. دقت ابعادی بالا و کیفیت سطح مناسب

قطعات تولید شده در دایکاست برنج معمولاً دارای دقت ابعادی بسیار بالایی هستند. سطح قطعات پس از قالب‌گیری نرم و صاف بوده و نیاز به عملیات تکمیلی ماشین‌کاری یا پرداخت سطحی کمتر است. این امر باعث کاهش هزینه‌های پس از تولید و افزایش بهره‌وری می‌شود.


مزایای دایکاست برنج


۳. مقاومت مکانیکی و دوام مطلوب

برنج در مقایسه با سایر آلیاژها، مقاومت مکانیکی خوبی دارد که آن را برای تولید قطعاتی که تحت فشار، سایش یا ضربه قرار دارند، بسیار مناسب می‌کند. این ویژگی باعث افزایش عمر قطعات و کاهش نیاز به تعویض یا تعمیرات می‌شود.

۴. مقاومت در برابر خوردگی

یکی از مهم‌ترین مزایای برنج، مقاومت بسیار خوب آن در برابر خوردگی به خصوص در محیط‌های مرطوب و آبی است. این ویژگی دایکاست برنج را برای تولید قطعاتی که در معرض رطوبت، آب و شرایط جوی قرار دارند، به گزینه‌ای ایده‌آل تبدیل می‌کند.

۵. قابلیت پرداخت و آبکاری مناسب

سطح قطعات ریخته گری برنج به دلیل ترکیب آلیاژی و کیفیت سطح قالب، بسیار مناسب عملیات‌های پرداخت، آبکاری، نیکل‌دهی و رنگ‌آمیزی است. این امکان باعث می‌شود که قطعات نهایی علاوه بر عملکرد مطلوب، ظاهر زیبا و براق نیز داشته باشند.

۶. وزن نسبتاً کم نسبت به فلزات مشابه

برنج نسبت به فلزاتی مانند فولاد وزن کمتری دارد و این باعث می‌شود قطعات تولیدشده سبک‌تر بوده و در صنایعی مانند خودروسازی و تجهیزات الکترونیکی که کاهش وزن اهمیت دارد، کاربرد بیشتری پیدا کند.

۷. قابلیت بازیافت بالا

برنج یک آلیاژ قابل بازیافت است و مواد زائد یا قطعات معیوب به آسانی مجدداً ذوب و به چرخه تولید بازگردانده می‌شوند. این امر باعث کاهش ضایعات و صرفه‌جویی در منابع اولیه می‌شود که از لحاظ اقتصادی و زیست‌محیطی بسیار اهمیت دارد.

فرایند تولید قطعات در دایکاست برنج

ریخته گری برنج به دلیل سرعت بالا، کیفیت محصول و صرفه‌جویی در مواد اولیه، در صنایع مختلف بسیار محبوب شده است. در ادامه مراحل اصلی و جزئیات فرایند دایکست برنج را بررسی می‌کنیم.

۱. آماده‌سازی آلیاژ برنج

فرایند با آماده‌سازی و ذوب برنج آغاز می‌شود. شمش‌های برنج در کوره‌های مخصوص تا دمای حدود 900 تا 950 درجه سانتی‌گراد ذوب می‌شوند تا مذاب یکنواخت و بدون ناخالصی حاصل شود. ترکیب شیمیایی برنج بسته به نوع قطعه و خواص مورد نظر تنظیم می‌شود تا به بهترین کیفیت دست یابد.

۲. آماده‌سازی قالب

قالب‌های دایکاست برنج معمولاً از فولاد سخت و مقاوم ساخته می‌شوند که توانایی تحمل فشار زیاد و دمای بالای مذاب را داشته باشند. قالب‌ها قبل از هر بار تزریق باید تمیز شده و به دقت روانکاری شوند تا قطعه به راحتی از قالب جدا شود و عمر قالب افزایش یابد.

۳. تزریق مذاب به داخل قالب

مواد مذاب برنج با استفاده از یک دستگاه تحت فشار بالا (معمولاً بین 500 تا 2000 بار) به داخل قالب تزریق می‌شود. این فشار بالا باعث می‌شود مواد مذاب برنج به سرعت و به صورت یکنواخت تمام بخش‌های قالب را پر کند، حتی کوچک‌ترین جزئیات قالب به خوبی شکل بگیرد.

۴. انجماد و خنک‌سازی

پس از تزریق، قالب بسته باقی می‌ماند تا مذاب داخل آن به سرعت سرد و جامد شود. زمان خنک‌سازی در دایکاست برنج معمولاً کوتاه است (چند ثانیه تا چند دقیقه بسته به اندازه و ضخامت قطعه) تا بتوان تولید سریعی داشت. سرعت انجماد بالا باعث افزایش دقت ابعادی و کاهش عیوب ریخته‌گری می‌شود.

۵. باز شدن قالب و خارج کردن قطعه

پس از اطمینان از جامد شدن کامل قطعه، قالب باز شده و قطعه توسط سیستم پران (Ejector Pins) یا نیروی مکانیکی از قالب خارج می‌شود. این مرحله باید با دقت انجام شود تا قطعه آسیب نبیند و سطح آن حفظ شود.

۶. عملیات پس از قالب‌گیری

قطعات خارج شده معمولاً نیاز به عملیات تکمیلی دارند که شامل موارد زیر است:

  • حذف پرت و پلیسه‌ها: قطع کردن یا سمباده‌زنی نقاط اضافی که در مسیر تزریق یا پران ایجاد شده‌اند.
  • ماشین‌کاری: برای رسیدن به ابعاد دقیق‌تر یا ایجاد سطوح خاص.
  • پرداخت سطحی: شامل سندبلاست، پولیش یا آبکاری جهت بهبود ظاهر و خواص سطحی قطعه.
  • بازرسی کیفیت: بررسی ابعاد، سطح و خواص مکانیکی قطعات برای اطمینان از مطابقت با استانداردها.

۷. بسته‌بندی و ارسال

در نهایت، قطعات پس از کنترل کیفیت و بسته‌بندی مناسب، به واحدهای مونتاژ یا فروش ارسال می‌شوند.

نکات مهم در فرایند دایکاست برنج

فرایند ریخته گری برنج به دلیل ماهیت پیچیده و حساسیت‌های خاصش نیازمند رعایت دقیق چندین نکته مهم است که تاثیر مستقیمی بر کیفیت قطعات تولیدی، طول عمر قالب‌ها و بهره‌وری کلی فرایند دارد. در این بخش به بررسی جامع این نکات می‌پردازیم:

  • کنترل دقیق دمای مذاب

دمای ذوب و تزریق برنج باید به دقت تنظیم و کنترل شود. دمای مناسب معمولاً بین 900 تا 950 درجه سانتی‌گراد است. اگر دمای مذاب خیلی پایین باشد، روانی کافی نداشته و پر شدن کامل قالب با مشکلاتی مانند تخلخل و ناهمگنی مواجه می‌شود. از طرف دیگر، دمای خیلی بالا باعث اکسیداسیون بیش از حد، ایجاد ناخالصی‌های سطحی و کاهش عمر قالب می‌شود. همچنین دمای بالا می‌تواند موجب سوختگی مذاب و تغییر خواص آلیاژ شود. بنابراین، استفاده از ترموکوپل‌های دقیق و سیستم‌های اتوماتیک کنترل دما در کوره و دستگاه تزریق الزامی است.

  • تنظیم بهینه فشار و سرعت تزریق

یکی از ویژگی‌های کلیدی دایکاست برنج، استفاده از فشار بسیار بالا برای تزریق مذاب است. فشار معمولاً در بازه 500 تا 2000 بار قرار دارد. تنظیم فشار مناسب بسته به ابعاد، ضخامت و هندسه قطعه اهمیت زیادی دارد. فشار بسیار زیاد ممکن است موجب آسیب به قالب یا ایجاد تنش‌های داخلی در قطعه شود، در حالی که فشار کم می‌تواند باعث پر نشدن کامل قالب یا ایجاد تخلخل شود.

سرعت تزریق نیز باید به دقت تنظیم شود. تزریق خیلی سریع ممکن است به تجمع هوا و ایجاد حباب در قطعه منجر شود، و سرعت کم منجر به سرد شدن زودهنگام مذاب قبل از پر شدن کامل قالب می‌شود. ترکیب بهینه فشار و سرعت تزریق با توجه به نوع قالب و ویژگی‌های برنج تعیین می‌شود و معمولاً با تست و تجربه مشخص می‌شود.


فرایند ریخته گری برنج


  • طراحی دقیق و مهندسی قالب‌ها

طراحی قالب یکی از اساسی‌ترین عوامل موفقیت در دایکاست برنج است. قالب‌ها باید علاوه بر مقاومت مکانیکی و حرارتی بالا، دارای طراحی هندسی بهینه برای جریان روان مذاب باشند. محل ورودی مذاب (گیت‌ها)، مسیرهای راهنمای جریان، کانال‌های خنک‌کننده و سیستم پران باید به گونه‌ای طراحی شوند که علاوه بر تضمین پر شدن کامل قالب، تنش‌های داخلی و عیوب ریخته‌گری را به حداقل برسانند.

علاوه بر این، سیستم‌های تهویه مناسب باید تعبیه شوند تا هوای محبوس شده در قالب بتواند به راحتی خارج شود و حباب یا ترک در قطعه ایجاد نشود. استفاده از نرم‌افزارهای شبیه‌سازی جریان مذاب (CAE) در طراحی قالب، برای پیش‌بینی و اصلاح مشکلات احتمالی بسیار رایج است.

  • روانکاری و نگهداری قالب‌ها

قالب‌های دایکاست برنج در معرض دمای بسیار بالا و فشارهای مکرر قرار دارند، از این رو استفاده از روانکارهای مخصوص قالب، مانند اسپری‌های سیلیکونی یا روغن‌های مقاوم به حرارت، برای کاهش اصطکاک و سهولت جدا شدن قطعه از قالب ضروری است. روانکاری مناسب باعث افزایش عمر قالب و بهبود کیفیت سطح قطعه می‌شود.

همچنین، قالب‌ها باید به صورت منظم تمیز و بازرسی شوند تا از تجمع ناخالصی‌ها و آسیب‌های احتمالی جلوگیری شود. ترک‌ها یا سایش قالب‌ها باید به موقع تعمیر یا تعویض شوند تا قطعات تولیدی کیفیت مطلوب را داشته باشند.

  • کنترل کیفیت مواد اولیه

کیفیت شمش‌های برنج و ترکیب شیمیایی دقیق آلیاژ تأثیر زیادی بر کیفیت قطعه نهایی دارد. ناخالصی‌ها، ترکیب نادرست یا تغییرات شیمیایی می‌توانند منجر به مشکلاتی مانند شکنندگی، تخلخل، یا کاهش مقاومت قطعه شوند. بنابراین استفاده از مواد اولیه با استانداردهای دقیق، آزمایش مواد و کنترل مکرر ترکیب شیمیایی بسیار حیاتی است.

  • مدیریت خنک‌سازی قالب

کنترل زمان و نحوه خنک‌سازی قطعه در قالب اهمیت زیادی دارد. سرد شدن سریع می‌تواند باعث ایجاد تنش‌های داخلی و ترک خوردگی شود، در حالی که خنک‌سازی کند، موجب کاهش بهره‌وری و ایجاد مشکلات انقباضی خواهد شد. استفاده از کانال‌های خنک‌کننده بهینه در قالب، که جریان آب یا سایر سیالات خنک‌کننده را به صورت یکنواخت تأمین کنند، می‌تواند به حفظ کیفیت و تکرارپذیری قطعات کمک کند.

  • پیشگیری از عیوب معمول در دایکاست برنج

برخی عیوب رایج در قطعات ریخته گری برنج شامل تخلخل، انقباض، ترک و سطح ناهموار هستند که می‌توان با رعایت موارد فوق به حداقل رساند. علاوه بر این، تنظیم شرایط فرآیند بهینه و استفاده از بازرسی‌های غیرمخرب مانند اشعه ایکس یا اولتراسونیک برای کنترل عیوب داخلی توصیه می‌شود.

سخن آخر

فرایند دایکاست برنج با بهره‌گیری از خواص ویژه این آلیاژ و فناوری پیشرفته ریخته‌گری تحت فشار، امکان تولید قطعات دقیق، با کیفیت سطح بالا و دوام مناسب را در حجم زیاد فراهم می‌کند. این روش با سرعت بالا، صرفه‌جویی در مواد و کاهش نیاز به عملیات پس از تولید، گزینه‌ای ایده‌آل برای صنایع مختلف به شمار می‌آید. رعایت کنترل دقیق دما، فشار تزریق و طراحی قالب بهینه، نقش مهمی در تضمین کیفیت و کاهش عیوب قطعات دارد. به طور کلی، ریخته گری برنج راهکاری مطمئن و اقتصادی برای تولید قطعات فلزی پیچیده و استاندارد با عملکرد مطلوب است.

دستورالعمل های ایمنی دایکاست

نکات ایمنی کار با دستگاه ریخته‌گری دایکاست

تصور کنید در حال کار با دستگاهی هستید که فلزات گداخته با دمایی بالاتر از ۶۰۰ درجه سانتی‌گراد را به قالب‌ها تزریق می‌کند. کوچک‌ترین بی‌احتیاطی می‌تواند خسارت‌های سنگین مالی و حتی جانی به‌همراه داشته باشد. دستگاه دایکاست همان‌قدر که یک ابزار قدرتمند و حیاتی در تولید قطعات فلزی دقیق است، به همان اندازه نیازمند رعایت اصول ایمنی سختگیرانه می‌باشد.

دستورالعمل های ایمنی دایکاست مانند کمربند ایمنی در یک خودرو عمل می‌کنند؛ شاید ساده به نظر برسند، اما در لحظه خطر تنها عامل نجات‌بخش شما و دستگاه خواهند بود. پس اگر می‌خواهید هم ایمنی خود و هم سلامت تجهیزات را تضمین کنید و در عین حال از توقف‌های ناگهانی و هزینه‌های اضافی جلوگیری نمایید، کافی است همین اصول را به‌طور کامل و جدی دنبال کنید.

دستورالعمل های ایمنی دایکاست شامل چه مواردی می‌شود؟

دستگاه دایکاست دارای الزامات سختگیرانه‌ای برای ایمنی کارکرد اپراتور است؛ نگهداری صحیح دستگاه نه تنها می‌تواند از ایمنی افراد و تجهیزات محافظت کند، بلکه به بهبود منافع اقتصادی نیز کمک می‌نماید. برای اطمینان از عملکرد عادی دستگاه، باید در حین استفاده صحیح از آن، نگهداری علمی نیز انجام شود. بنابراین لازم است مقررات کارکرد و سیستم مدیریت نگهداری دستگاه بر اساس الزامات دفترچه راهنما و مقررات مربوطه به‌ویژه مقررات ایمنی تدوین گردد. اجرای این موارد باید توسط افراد مسئول و متخصص صورت گیرد و انجام عملیات غیرمجاز به‌طور جدی ممنوع است.


دستورالعمل های ایمنی کار با دستگاه دایکاست


دستورالعمل های ایمنی کار با دستگاه دایکاست:

  1. درب حفاظتی ایمنی نه تنها می‌تواند از پاشش فلز مذاب و حوادث ناشی از جراحت در هنگام عملیات جلوگیری کند، بلکه باعث کاهش بروز آسیب‌های مکانیکی و حوادث آتش‌سوزی نیز می‌شود. بنابراین در حین تولید، هرگز نباید از درب حفاظتی ایمنی استفاده نکرده یا آن را به دلخواه باز یا حذف نمود.
  2. هنگام راه‌اندازی دستگاه، ابتدا باید بررسی شود که آیا فرد یا شیئی در محدوده حرکت دستگاه وجود دارد یا خیر؛ و تنها پس از اطمینان از نبود آن‌ها دستگاه روشن گردد.
  3. آکومولاتور و سیلندر نیتروژن با نیتروژن پرفشار پر شده‌اند. پیش از روشن کردن دستگاه باید بررسی شود که آیا بست‌های اتصال محکم هستند و فشار نیتروژن تغییر نکرده است. همچنین باید از نزدیک شدن هرگونه منبع آتش یا حرارت جلوگیری شود. در هنگام نیاز به تعمیر و نگهداری، ابتدا باید نیتروژن تخلیه گردد.
  4. هنگام نصب یا باز کردن قالب، کلید «دستی/اتوماتیک» باید در وضعیت «دستی» قرار گیرد تا امکان تنظیم فراهم شود. این مورد نیز یکی از دستورالعمل های ایمنی دایکاست است.
  5. زمانی که دستگاه دچار خرابی اضطراری می‌شود (مانند فشار بیش از حد، ترکیدن لوله، نشتی روغن و سایر حوادثی که ممکن است موجب بروز حادثه جدی برای افراد یا تجهیزات گردد)، باید بلافاصله دستگاه خاموش شده، منبع تغذیه قطع گردد و اقدامات اضطراری و تعمیرات لازم انجام شود. در صورتی که خطر آتش‌سوزی وجود داشته باشد، باید نیتروژن موجود در آکومولاتور تخلیه شود.
  6. هنگام تعویض یا تعمیر اجزای خط لوله هیدرولیکی که به آکومولاتور متصل هستند، ابتدا باید فشار داخل آکومولاتور تخلیه گردد و سپس پس از اطمینان از نبود فشار، کار ادامه یابد.
  7. از دستورالعمل های ایمنی دایکاست این است که دستگاه باید پیش از هر بار راه‌اندازی تمیز شود، به‌ویژه ریل‌های راهنمای محدوده حرکت قطعات دستگاه، و نباید هیچ‌گونه زباله یا گرد و غبار در آن وجود داشته باشد.
  8. پیش از روشن کردن دستگاه باید بررسی شود که سطح روغن در مخزن روغن‌کاری کافی باشد و عملیات روغن‌کاری مطابق با نمودار و الزامات روغن‌کاری انجام گیرد. همچنین باید وضعیت روغن‌کاری خودکار به‌طور منظم بررسی شود، به‌ویژه در مکانیزم بازوهای متحرک.
  9. برای سیستم خنک‌کننده دستگاه، هنگام روشن کردن دستگاه باید خنک‌کاری پیستون تزریق و مدار آب خنک‌کننده صفحه ثابت قالب فعال شود. خنک‌کننده روغن به دمای روغن بستگی دارد؛ زمانی که دمای روغن از 30 درجه سانتی‌گراد بالاتر رفت، مدار آب خنک‌کننده باید به موقع باز شود. هنگامی که دمای محیط کمتر از 0 درجه سانتی‌گراد باشد و زمان خاموشی طولانی گردد، باید آب خنک‌کننده روغن تخلیه شود؛ به این صورت که ورودی آب خنک‌کننده روغن بسته شده و شیر تخلیه باز گردد تا آب داخل خنک‌کننده تخلیه شود و از آسیب دیدن خنک‌کننده بر اثر یخ‌زدگی جلوگیری گردد.
  10. کارکرد باید به‌طور دقیق طبق دستورالعمل‌های عملیاتی الکتریکی و مقررات ایمنی انجام شود. همچنین باید جعبه برق تمیز و خشک نگه داشته شود و از قرار گرفتن قطعات و سیم‌کشی‌های الکتریکی در معرض رطوبت و داغ شدن بیش از حد جلوگیری گردد.
  11. در دستورالعمل های ایمنی دایکاست، همواره باید به موقعیت ناحیه سبز که سوزن نشانگر گرفتگی فیلتر مکش روغن قرار دارد توجه شود، و هنگامی که این نشانگر به ناحیه قرمز نزدیک شد، المنت فیلتر تمیز یا تعویض گردد.
  12. همواره باید دمای روغن بررسی شود. زمانی که دمای روغن داخل مخزن از 55 درجه سانتی‌گراد فراتر رفت، پس از پایان یک سیکل کاری دستگاه باید متوقف شده و علت بررسی گردد. سپس تنها پس از پایین آمدن دمای روغن، کار مجدداً آغاز شود.
  13. زمانی که اپراتور دستگاه را ترک می‌کند یا توقف طولانی‌مدت وجود دارد، باید پمپ روغن خاموش شود و پس از پایان کار روزانه، برق دستگاه در اسرع وقت قطع گردد.
  14. نیروی قفل کردن قالب باید مطابق با الزامات فرایند دایکاست تنظیم شود، سعی کنید از فشار نرمال فراتر نروید تا قطعات مکانیزم قفل‌کننده آسیب نبینند.
  15. تعمیرات اساسی و نگهداری عادی باید با دقت و مطابق با مفاد و شرایط نگهداری انجام شود.
  16. زمانی که دستگاه برای مدت طولانی متوقف می‌شود، باید کاملاً تمیز گردد. تمامی سطوح اصطکاکی متحرک و بخش‌هایی که پس از ماشین‌کاری در معرض هوا قرار دارند و فاقد پوشش حفاظتی سطحی هستند، باید با مواد ضدزنگ پوشانده شوند. نیتروژن موجود در آکومولاتور باید تخلیه گردد، به رطوبت‌زدایی در جعبه برق و سایر قطعات الکتریکی باید توجه ویژه شود و همچنین باید به‌طور منظم دستگاه برق‌دار شده و باتری‌ها طبق مقررات مربوطه تعویض شوند.


نکات ایمنی حین فرایند ریخته گری


موارد نگهداری دستگاه دایکاست

یکی دیگر از دستورالعمل های ایمنی دایکاست، نگهداری از دستگاه است. در این بخش توضیح داده‌ایم که در دوره‌های زمانی متفاوت چطور باید از دستگاه نگهداری کنید.

عملیات و نگهداری روزانه

نگهداری و بهره‌برداری صحیح از دستگاه مستلزم انجام مجموعه‌ای از اقدامات دوره‌ای است که شامل تمیزکاری، روغن‌کاری، بررسی سلامت سیستم‌های هیدرولیک و کنترل عملکرد ایمنی می‌شود. در این راستا، ابتدا باید ضایعات، گرد و غبار و آلودگی‌های سطحی روی دستگاه و به‌ویژه روی سطوح لغزنده پاک‌سازی شوند و سطوح اصطکاکی لغزنده که به‌طور خودکار روغن‌کاری نمی‌شوند، به‌صورت دستی روغن‌کاری گردند.

همچنین ضروری است میزان روغن در مخزن روغن‌کاری بررسی و از طبیعی بودن آن اطمینان حاصل شود. نشتی احتمالی در سطح مایع و خطوط لوله مخزن روغن هیدرولیک نیز باید کنترل شود و بست‌های اتصال به‌طور محکم بررسی شوند تا از صحت عملکرد سیستم اطمینان حاصل گردد. در کنار این موارد از دستورالعمل های ایمنی دایکاست، صحت نشان‌دهنده فشارسنج و عملکرد دستگاه ایمنی و سوئیچ مسافرتی باید مورد بررسی قرار گیرد. شرایط عملکرد سیستم هیدرولیک نیز با کنترل فشار و دمای روغن و رنگ آن ارزیابی می‌شود تا از طبیعی بودن وضعیت دستگاه اطمینان حاصل شود.

عملکرد سیستم روغن‌کاری خودکار نیز در دستورالعمل های ایمنی دایکاست اهمیت ویژه‌ای دارد و به‌خصوص وضعیت روغن‌کاری بوش محور مکانیزم بازوهای متحرک باید کنترل شود. محفظه فشار و پیستون تزریق نیز از نظر آسیب‌دیدگی بررسی و در صورت نیاز تمیزکاری و روغن‌کاری به‌موقع صورت می‌گیرد. سیستم خنک‌کننده دستگاه نیز باید از نظر عملکرد صحیح ارزیابی شود. ضمن انجام این بررسی‌ها، وجود لرزش و صدای غیرعادی حین کار مورد توجه قرار می‌گیرد و در صورت مشاهده مشکلات، رسیدگی فوری انجام می‌شود.

عملیات و نگهداری هفتگی (حدود ۴۰ ساعت)

در بازه هفتگی تمیزکاری آلودگی‌ها و کثیفی‌ها به‌ویژه در بخش زانویی مکانیزم قفل‌کننده اهمیت دارد. همچنین بررسی کافی بودن روغن در مخزن و اطمینان از عملکرد صحیح سیستم روغن‌کاری، بررسی صحت عملکرد دستگاه ایمنی حفاظتی و سوئیچ مسافرتی و تعمیر یا محکم‌کردن آن‌ها در صورت نیاز از اقدامات حیاتی دستورالعمل های ایمنی دایکاست است.

علاوه بر این، سفت‌کردن تمام بست‌ها و اتصالات و کنترل وجود نشتی در سیستم هیدرولیک ضروری است، به‌ویژه بررسی تغییرات فشار آکومولاتور پرشده با نیتروژن که نشان‌دهنده احتمال نشتی است. موقعیت تزریق و مهره اهرم اصلی باید با موقعیت تنظیم‌شده مقایسه و در صورت تغییر، تنظیم گردد. همچنین میزان محکم بودن قطعاتی مانند شیرهای برقی و دکمه‌های عملیاتی باید ارزیابی و در صورت نیاز اصلاح شود تا دستگاه در شرایط ایمن و عملیاتی مطلوب باقی بماند.

عملیات و نگهداری ماهانه

نگهداری و بازرسی جامع دستگاه مستلزم انجام مجموعه‌ای از اقدامات دوره‌ای و دقیق است تا عملکرد ایمن و کارآمد آن تضمین شود. در راستای انجام دستورالعمل های ایمنی دایکاست به صورت ماهانه، ابتدا باید یک تمیزکاری کامل‌تر روی دستگاه انجام شود و المان فیلتر نیز پاک‌سازی گردد. بررسی فاصله بین میله اصلی و بوش راهنما اهمیت دارد و لازم است وضعیت سطح میله اصلی و ریل راهنما از نظر خراش یا سائیدگی بررسی شود؛ در صورت مشاهده هرگونه آسیب، باید به‌موقع با سنگ روغنی تعمیر گردد. علاوه بر این، سیلندرهای هیدرولیکی و بست‌های اتصال خطوط لوله هیدرولیک، شامل تثبیت آکومولاتورها، باید بازرسی و محکم شوند تا از صحت عملکرد سیستم اطمینان حاصل گردد.

وضعیت آب‌بندی جعبه‌های برق، جعبه‌های کنترل و سایر بخش‌ها نیز باید به عنوان بخشی از دستورالعمل های ایمنی دایکاست مورد بررسی قرار گیرد و گرد و غبار چسبیده به آن‌ها تمیز شود. همچنین محکم‌کردن تمام قطعات و اتصالات سیم‌ها و بررسی یا تعویض سیم‌ها و قطعات آسیب‌دیده ضروری است. عملکرد سیستم روغن‌کاری دستگاه نیز باید ارزیابی گردد و پیچ‌های محکم‌کننده که صفحه ثابت دستگاه را نگه می‌دارند، کنترل و در صورت نیاز سفت شوند.

در هنگام راه‌اندازی اولیه دستگاه یا پس از تعمیرات اساسی، المان فیلتر باید تمیز و در صورت نیاز تعویض شود، روغن هیدرولیک (مایع) دوباره فیلتر گردد و مخزن سوخت دستگاه تمیز و با روغن هیدرولیک فیلترشده پر شود. همچنین پس از هر ۳۰۰۰ تا ۴۰۰۰ ساعت کارکرد، کیفیت روغن هیدرولیک باید بررسی شود و در صورت لزوم، روغن هیدرولیک جدید جایگزین گردد. حداکثر درجه آلودگی مجاز روغن هیدرولیک VASⅡ بوده که معادل سیستم مقایسه‌ای NAS8 است و رعایت این استاندارد برای حفظ سلامت و کارایی طولانی‌مدت سیستم هیدرولیک ضروری است.


موارد نگهداری دستگاه دایکاست


نتیجه‌گیری

رعایت دقیق دستورالعمل های ایمنی دایکاست و انجام منظم عملیات نگهداری روزانه، هفتگی و ماهانه دستگاه دایکاست نه‌تنها تضمین‌کننده سلامت و ایمنی اپراتورهاست، بلکه موجب افزایش طول عمر دستگاه و کاهش هزینه‌های تعمیرات می‌شود. بررسی مستمر وضعیت سیستم‌های هیدرولیک، خنک‌کننده، روغن‌کاری و تجهیزات الکتریکی، از بروز خرابی‌های ناگهانی و حوادث احتمالی جلوگیری کرده و پایداری و بهره‌وری فرایند تولید را بهبود می‌بخشد.

در نهایت، می‌توان گفت که کارکرد ایمن و نگهداری علمی دستگاه دایکاست، شرط اصلی دستیابی به کیفیت پایدار، کاهش ریسک‌های عملیاتی و ارتقای منافع اقتصادی واحد تولیدی است.